Produttore di tessuti a maglia dal 2009 · Cina
Produttore di tessuti a maglia dal 2009 · Cina

Risposta rapida
L'approvazione del lab dip non garantisce la costanza del colore in produzione. Nel caso dei tessuti a maglia, tre fattori causano più comunemente una variazione dopo l'approvazione:
La prevenzione richiede tolleranze scritte (Delta E), un campione di riferimento sigillato per ogni ciclo di produzione e controlli espliciti per finiture a effetto speciale come il lavaggio mineral o il tie-dye.
Hai approvato il lab dip. Il colore sembrava giusto nella cabina di valutazione. Poi sono arrivati i rotoli di produzione e qualcosa non andava — leggermente più verde, leggermente più spento, o semplicemente non esattamente la tonalità inserita nel tuo capitolato tecnico. Questo non è raro nella produzione di tessuti a maglia, e raramente significa che la fabbrica abbia commesso un errore banale. Significa che il processo di approvazione ha trascurato una variabile. Ecco dove si nascondono queste variabili, e cosa puoi fare per ciascuna di esse.
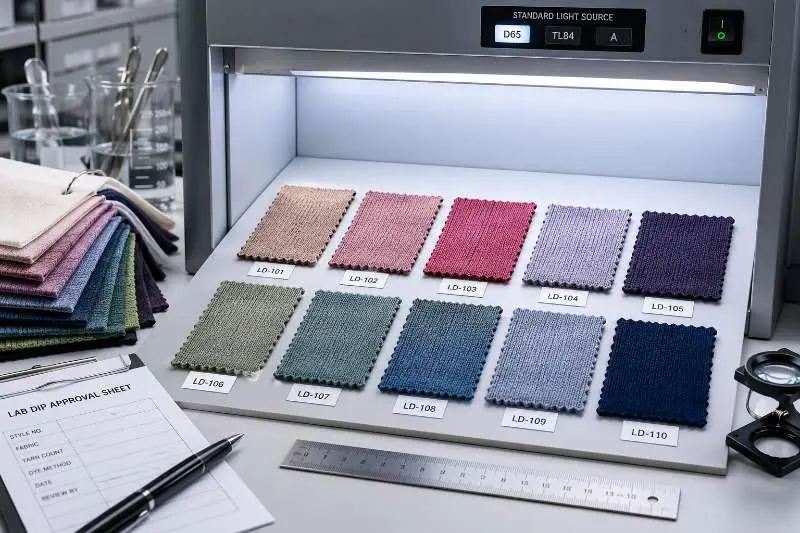
Un lab dip di tessuto è un piccolo campione tinto presentato dal produttore prima che inizi la tintura in massa. Il suo scopo è confermare che il colore desiderato — comunicato tramite un riferimento Pantone, un campione fisico di tessuto o una specifica colore digitale — possa essere riprodotto accuratamente sul tessuto specificato e con la costruzione specificata. Una volta che un marchio approva, quel campione diventa il contratto di colore per l'intero ordine. Ogni rotolo di massa prodotto con quella ricetta di tintura viene misurato rispetto ad esso.
Il lab dip e lo strike-off hanno funzioni diverse e spesso vengono confusi. Il lab dip si applica ai tessuti tinti in tinta unita: la fabbrica tinge un piccolo campione e lo propone per l'approvazione della tonalità. Lo strike-off è un campione stampato o tessuto a fili tinti utilizzato per verificare la disposizione dei colori, l'accuratezza del rapporto e l'interazione delle tonalità in costruzioni a motivi o multicolori. Se il tuo ordine prevede effetti tie-dye o stampe allover, lo strumento di approvazione cambia — ma il principio di base è lo stesso: fissare lo standard cromatico prima della tintura su scala di massa.
Il flusso di lavoro standard per il lab dip si articola in cinque fasi:
Dove questo processo spesso fallisce non è nei passaggi di approvazione in sé, ma nel fatto che il campione sia stato preparato sulla stessa costruzione a maglia, composizione della fibra, grammatura e ciclo di finissaggio previsti per la produzione. I tessuti a maglia introducono variabili che un flusso di lavoro basilare di approvazione del colore può non cogliere se questi dettagli non vengono bloccati prima della tintura.
Nella costruzione a trama, i filati si intrecciano sotto tensione costante. La penetrazione del colore è relativamente prevedibile perché l'esposizione della superficie del filato è uniforme lungo la larghezza e la lunghezza del tessuto. La costruzione a maglia funziona diversamente: le strutture a maglia — in particolare il jersey semplice — hanno superfici aperte e flessibili che assorbono il colore a tassi influenzati dalla tensione del punto, dalla densità della maglia e, in modo critico, dal contenuto di fibra di ciascun filato. Per i marchi che confrontano opzioni di tessuto a maglia come jersey, interlock, costina o doppia maglia, il lab dip dovrebbe essere preparato sulla stessa costruzione prevista per la produzione in massa.
Questo significa che lo stesso riferimento Pantone applicato a un jersey 100% cotone e a un interlock 95% cotone/5% elastan produrrà risultati visivamente diversi, anche con la stessa ricetta di tintura di partenza. L'elastan resiste alla maggior parte dei coloranti reattivi e diretti. Al 5%, può sembrare trascurabile, ma nelle colorazioni sensibili alle sfumature — in particolare blu navy, nero, oliva e bordeaux — quel componente di elastan non tinto crea uno spostamento visibile del sottotono sulla superficie del tessuto.
Le miscele di fibre che coinvolgono modal, viscosa di bamboo o poliestere riciclato complicano ulteriormente la situazione. Ogni componente cellulosico o sintetico ha un'affinità tintoriale distinta e richiede una classe di coloranti diversa per ottenere un esaurimento completo. Una formula di tintura specifica per la miscela non è intercambiabile con una formula per fibra singola, anche se il target Pantone è identico.
Come il contenuto di fibra può cambiare il rischio del lab dip
| Fibra/Costruzione | Rischio di approvazione colore | Verifica del compratore prima della produzione |
|---|---|---|
| Jersey 100% cotone | Di solito più facile da abbinare quando la produzione usa lo stesso lotto greggio e lo stesso GSM | Confermare che il lab dip sia stato realizzato sulla stessa costruzione prevista per la produzione |
| Cotone/Elastan | Il contenuto di elastan può influenzare il sottotono e la profondità visiva nei colori sensibili alle sfumature | Richiedere un lab dip abbinato alla costruzione, specialmente per blu navy, nero, oliva e bordeaux |
| Miscela cotone/modal | Le miscele cellulosiche possono mostrare un assorbimento del colore diverso dal 100% cotone | Non approvare un lab dip solo cotone per un ordine di produzione in cotone/modal |
| Jersey in poliestere riciclato | La tintura con coloranti dispersi e la variazione della fibra riciclata possono influenzare la ripetibilità del colore | Confermare la fonte della fibra, la consistenza del lotto e la tolleranza colore prima della produzione |
| Miscela viscosa di bamboo | Una maggiore assorbenza può spostare la profondità del colore in base al rapporto di miscelazione e al processo | Approvare sulla miscela esatta e sul GSM previsto per la produzione |
L'implicazione pratica: se il tuo ordine usa una costruzione di tessuto diversa da quella su cui è stato preparato il lab dip — anche se lo stesso contenuto di fibra a un GSM diverso — hai bisogno di un nuovo lab dip. Approvare un lab dip sviluppato su jersey 180 GSM per coprire una produzione in interlock 220 GSM nella stessa colorazione è una delle fonti più costanti di reclami sul colore in produzione.
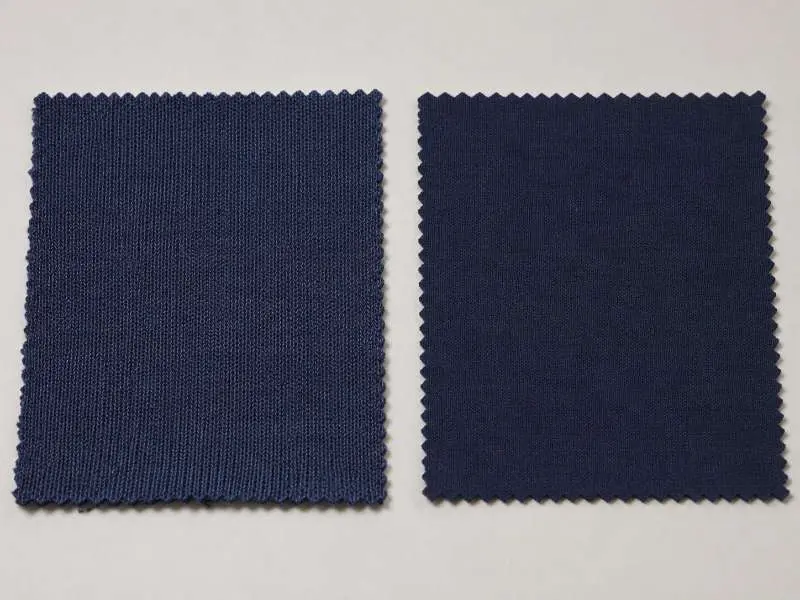
Approvare un lab dip senza una tolleranza colore definita non è una vera approvazione — è una stretta di mano. La tolleranza specifica quanto la produzione può deviare dal lab dip approvato prima che la deviazione costituisca un rifiuto. Senza una tolleranza scritta agli atti, le dispute sulla variazione di tonalità in produzione non hanno una base oggettiva.
Il Delta E (ΔE) è comunemente usato come riferimento numerico della differenza di colore quando si confronta un lab dip approvato con il tessuto di produzione. Non dovrebbe sostituire la valutazione visiva in condizioni di illuminazione concordate. Per la valutazione visiva del colore, i marchi possono fare riferimento a AATCC EP9, Visual Assessment of Color Difference of Textiles, come riferimento procedurale esterno. I seguenti intervalli possono essere usati solo come punti di partenza; le tolleranze finali dovrebbero essere confermate nello standard di approvazione del marchio.
Le condizioni di illuminazione influenzano la percezione dello stesso campione. Il metamerismo è il fenomeno per cui due tessuti sembrano corrispondere sotto una sorgente luminosa ma divergono sotto un'altra. Un campione di laboratorio approvato sotto D65 può apparire notevolmente diverso sotto TL84, lo standard fluorescente utilizzato nella maggior parte degli ambienti di vendita al dettaglio europei. Specificare entrambi gli illuminanti nel brief di approvazione e chiedere al produttore di confermare che il campione mantenga la corrispondenza sotto entrambi è il passo che previene i reclami sul punto vendita.
Cosa dovrebbe contenere un registro completo di approvazione del campione di laboratorio:
La solidità del colore — solidità al lavaggio, allo sfregamento, alla luce — è una specifica correlata ma separata. Viene confermata tramite test di laboratorio dopo la tintura in massa, non tramite confronto visivo del lab dip. Per una descrizione dettagliata degli standard di test di solidità del colore applicabili al tessuto a maglia, vedere test di solidità del colore per tessuto a maglia.
Un campione di laboratorio correttamente approvato con tolleranze scritte non impedisce comunque ogni problema di colore in massa. Quattro meccanismi spiegano la maggior parte delle deviazioni post-approvazione nella produzione di tessuti a maglia.
Variazione del lotto di greggio
I campioni di laboratorio sono tipicamente sviluppati su un campione di tessuto greggio (non tinto) proveniente da un lotto di produzione. Se la produzione in massa attinge da un lotto di greggio diverso — un lotto di materia prima diverso, una lavorazione su macchina diversa o una data di lavorazione diversa — l'assorbenza del colorante del tessuto di base può variare. Questo modifica il risultato cromatico effettivo anche quando la formula del colorante viene trasferita invariata. Richiedere che la tintura in massa utilizzi tessuto greggio confermato proveniente dallo stesso lotto utilizzato durante lo sviluppo del campione di laboratorio è il modo più diretto per controllare questa variabile.
Differenze di scala del bagno di tintura in massa
Un campione di laboratorio viene sviluppato in un piccolo recipiente da laboratorio, tipicamente sotto i 5 litri. La produzione in massa avviene in una macchina per tintura a getto o a straripamento contenente centinaia di chilogrammi di tessuto. La distribuzione della temperatura, i tassi di esaurimento del colorante e i rapporti di bagno si comportano tutti diversamente su larga scala. I produttori responsabili eseguono la produzione in massa con aggiustamenti documentati della formula che tengono conto dello scale-up. Se il vostro produttore non può fornire tali registrazioni su richiesta, si tratta di una lacuna nella qualità del processo che vale la pena affrontare prima di impegnarsi nella produzione in massa.
Deriva della formula nel riordino
Quando un colore viene riordinato sei o dodici mesi dopo, la formula originale del colorante deve essere recuperata e confrontata con un campione fisico di riferimento conservato. Se le registrazioni della formula non sono state mantenute per iscritto, il produttore ricostruisce la tonalità a occhio, introducendo una deriva. Richiedere registrazioni scritte della formula del colorante per ogni ordine, conservate insieme al campione di riferimento sigillato, è l'unica pratica che previene in modo più costante i reclami sul colore nei riordini. Nessuna formula scritta, nessuna garanzia di riordino.
Finissaggi con effetti speciali
I processi di lavaggio minerale, lavaggio enzimatico e tie-dye interagiscono con il colore di base in modi che i campioni di laboratorio su piccola scala non possono prevedere completamente. I processi di lavaggio riducono la profondità del colore e spostano la tonalità; il grado di tale spostamento varia con il peso del tessuto, la costruzione e l'intensità del ciclo di lavaggio. Per questi ordini, l'approvazione del lab dip su tessuto non tinto è insufficiente da sola. Un campione effetto post-lavaggio o strike-off — prodotto su piccola scala e approvato prima che il tessuto in massa entri nel lavaggio — dovrebbe essere un punto di controllo obbligatorio. Per considerazioni specifiche su queste finiture, vedere tessuto tie-dye e tessuto mineral wash.
La maggior parte degli ordini a tinta unita su tessuto a maglia standard viene approvata entro due o tre cicli. Colorazioni complesse — blu navy, nero, nude e tonalità vicine al grigio — possono richiedere ulteriori presentazioni a causa della loro maggiore sensibilità alla variazione della formula. Se è necessario un quarto o quinto ciclo, vale la pena verificare se il colore target è ottenibile sul tessuto e sul contenuto di fibra specificati, invece di continuare ad aggiustare la formula senza affrontare il vincolo di fondo.
Il lab dip precedentemente approvato può servire come standard di riferimento per il colore per il riordino, ma una nuova presentazione del lab dip dovrebbe comunque essere richiesta, in particolare se il riordino viene effettuato dopo un cambio di lotto greggio, lotto di tintura o finestra di produzione. I cambi di lotto greggio, la manutenzione delle attrezzature di tintura e gli aggiustamenti della formula in fabbrica possono modificare il risultato anche quando la colorazione target è invariata. Il campione fisico di riferimento conservato dall'ordine originale è ciò che rende il confronto significativo e attuabile.
Runtang Tex produce tessuti a maglia per marchi di abbigliamento in Europa, Nord America e Australia. Richiedete un campione per confermare la resa del colore sulla vostra costruzione target prima del piazzamento dell'ordine in serie.
 Tessuto
 di spugna: la guida definitiva a questo tessuto assorbente e versatile
LEGGI DI PIÙ Tessuto
 a maglia Piquet: la scelta perfetta per abbigliamento sportivo traspirante ed elegante
LEGGI DI PIÙ Tessuto
 Piquet: tessuto trapuntato strutturato e cucito per abbigliamento sportivo
LEGGI DI PIÙ Competenze Tecniche
Warp Knit vs Weft Knit: strutture a maglia Tricot, Mesh e Jersey a confronto per l'abbigliamento
LEGGI DI PIÙ Guida ai tessuti
Tessuto Jacquard: Intrecciare Ricercatezza e Lusso nei Tuoi Tessuti
LEGGI DI PIÙ