针织面料制造商,始于2009年 · 中国
针织面料制造商,始于2009年 · 中国

快速解答
面料色样确认并不能保证大货颜色一致。对于针织面料,有三个因素最常导致确认之后的颜色漂移:
预防措施包括:书面公差(Delta E)、每次大货生产留存封样色卡,以及对酸洗、扎染等特殊效果整理进行明确检查。
你确认了色样。颜色在灯箱里看起来没问题。然后大货布卷到货,却发现有点不对——偏绿一点、偏暗一点,或者就是和当初放进技术包的那个色号不太一样。这在针织面料生产中并不少见,而且通常并不意味着工厂犯了明显的错误。它意味着确认流程漏掉了一个变量。下面说明这些变量藏在哪里,以及你可以如何应对每一个。
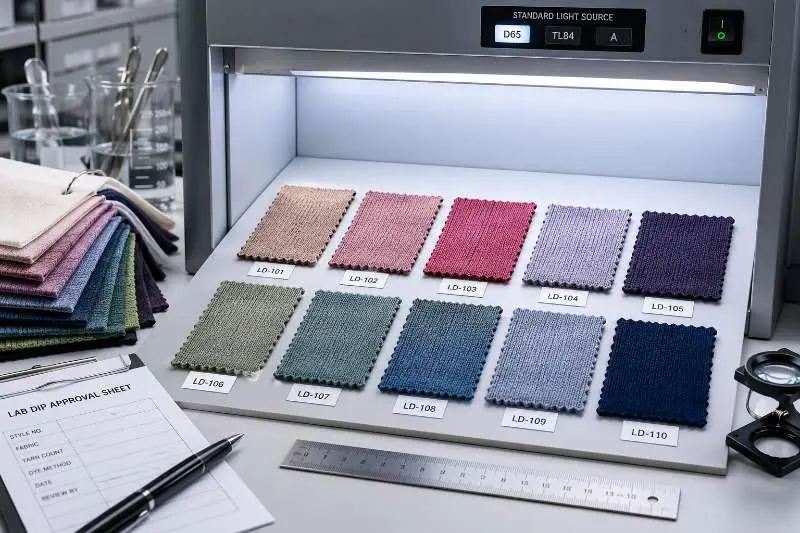
面料色样是工厂在大货染色开始前提交的小块染色样布。其目的是确认目标颜色——通过 Pantone 参考号、实物面料样品或数字颜色规格传达——能够在指定面料和指定结构上被准确复现。一旦品牌确认签字,该色样就成为整个订单的颜色依据。用该染色配方生产的每一卷大货布都要与它进行比对。
色样和印花打样承担不同的功能,且经常被混淆。色样适用于素色染色面料:工厂染一小块样品并提交进行色泽确认。印花打样是印花或色织样布,用于在图案或多色结构中验证颜色位置、循环精度和色调搭配。如果你的订单涉及扎染或满印效果,确认工具会有所不同——但基本原则是一样的:在大货规模染色之前锁定颜色标准。
标准的面料色样流程分为五个阶段:
这一流程常常出问题的地方,不在于确认步骤本身,而在于色样是否在与大货生产计划相同的针织结构、纤维成分、GSM 和后整理工艺上制备。针织面料会带来一些变量,如果这些细节在染色前没有锁定,基础的色彩确认流程就可能遗漏。
在梭织结构中,纱线在一致的张力下交织,染料渗透相对可预测,因为纱线表面在面料的幅宽和长度上均匀外露。针织结构则不同:成圈结构——尤其是汗布——具有开放、柔韧的表面,吸染速率受线圈张力、密度,以及关键的各根纱线纤维成分影响。 对于比较针织面料选项 (如汗布、棉毛布、罗纹布或双面针织布)的品牌,色样应在与大货生产计划相同的结构上制备。
这意味着,同一个 Pantone 参照色应用于 100% 棉汗布和 95% 棉/5% 氨纶棉毛布时,即使起始染料配方相同,也会产生视觉上不同的结果。氨纶对大多数活性染料和直接染料具有抗染性。在 5% 的用量下,它看似可以忽略,但在对色敏感的色系中——尤其是藏青、黑色、橄榄绿和酒红——这部分未上染的氨纶会在整个面料表面造成明显的底色偏移。
涉及莫代尔、竹纤维-粘胶或再生涤纶的混纺纤维会进一步加剧这一情况。每种纤维素或合成组分都具有不同的染料亲和力,需要采用不同的染料类别才能实现充分上染。即使Pantone目标色完全相同,混纺专用染色配方也不能与单一纤维配方互换使用。
纤维成分如何改变色样风险
| 纤维/结构 | 颜色确认风险 | 大货前买方核查要点 |
|---|---|---|
| 100% 棉汗布 | 当大货使用同一坯布批次和 GSM 时,通常更容易对色 | 确认色样是在计划用于大货的相同结构上打样的 |
| 棉/氨纶 | 在对色光敏感的颜色中,氨纶含量会影响底色和视觉深度 | 要求提供与面料结构相匹配的色样,尤其是藏青、黑色、橄榄绿和酒红色 |
| 棉/莫代尔混纺 | 纤维素混纺的上染表现可能与 100% 棉不同 | 不要用纯棉色样确认棉/莫代尔大货订单 |
| 再生涤纶汗布 | 分散染料染色和再生纤维的差异可能影响颜色的可重复性 | 在大货生产前确认纤维来源、批次一致性和颜色公差 |
| 竹纤维-粘胶混纺 | 较高的吸湿性可能因混纺比例和工艺不同而改变颜色深度 | 在生产计划使用的确切混纺比例和 GSM 上确认 |
实际影响是:如果你的订单使用的面料结构与制作色样所用的面料结构不同——即使纤维成分相同但GSM不同——你都需要重新制作色样。用在180 GSM汗布上制作的色样来批准220 GSM罗纹布同色系的大货生产,是大货颜色投诉最常见的来源之一。
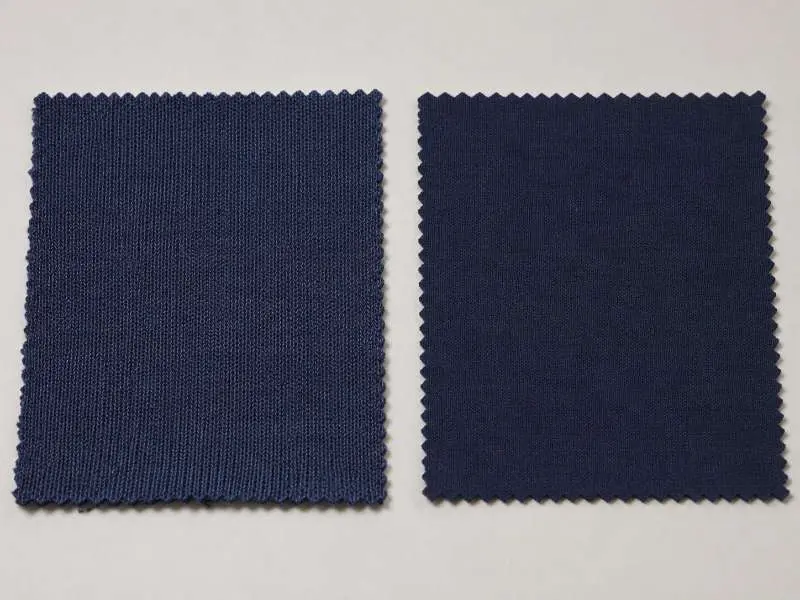
在没有明确颜色公差的情况下批准色样,并不是一次正式的批准——那只是一次口头约定。公差规定了大货生产与已批准色样之间可以偏离多少,超过即构成拒收。如果没有书面留存的公差,大货色差纠纷就没有客观的基准。
在将已批准的色样与大货面料进行对比时,Delta E(ΔE)通常被用作数值化的色差参考。它不应取代在约定光照条件下的目视评估。对于目视颜色评估,品牌可参考AATCC EP9,纺织品色差的目视评估,作为外部程序参考。以下范围仅可作为起点使用;最终公差应在品牌自己的批准标准中确认。
光照条件会影响同一块色卡的呈现效果。同色异谱现象是指两块面料在一种光源下看起来一致,但在另一种光源下出现差异。在D65下批准的色样,在TL84(多数欧洲零售环境所用的荧光标准光源)下可能看起来明显不同。在批准要求中同时指定这两种光源,并要求工厂确认色样在两种光源下均保持稳定,正是防止零售端投诉的关键步骤。
一份完整的色样批准记录应包含:
色牢度——水洗牢度、摩擦牢度、耐光牢度——是相关但独立的规格指标。它通过大货染色后的实验室测试确认,而非通过色样的目视比对。关于适用于针织面料的色牢度测试标准的详细说明,请参阅针织面料色牢度测试。
即使色样已正确批准并附有书面公差,仍无法杜绝所有大货颜色问题。四种机制可解释针织面料生产中大部分的批准后色差。
坯布批次差异
色样通常是在一个生产批次的坯布(未染色)样品上打制的。如果大货生产使用不同批次的坯布——不同的原料批次、不同的机台生产批次或不同的加工日期——基布的染料吸收性就可能发生变化。即使染料配方原样沿用,实际颜色输出也会改变。要求大货染色使用与色样打制时同一批次并经确认的坯布,是控制这一变量最直接的方法。
大货染缸规模差异
色样是在小型实验室染缸中打制的——通常小于5升。大货生产则在可容纳数百公斤面料的溢流染色机或喷射染色机中进行。温度分布、染料上染率和浴比在规模化生产中的表现都不同。负责任的工厂会在大货生产时进行有记录的配方调整,以补偿放大效应。如果您的工厂无法按要求提供这些记录,那就是一个在大货投产前值得解决的工艺质量缺口。
返单配方漂移
当一种颜色在六个月或十二个月后返单时,必须调出原始染料配方,并与留存的实物参考色卡进行交叉核对。如果配方记录未以书面形式保存,工厂只能凭肉眼重建色泽,从而引入色差。要求每张订单都保留书面染料配方记录,并与封存的参考色卡一同存档,是最能持续防止返单颜色投诉的做法。没有书面配方,就没有返单保证。
特殊效果整理
酸洗、酶洗和扎染工艺与底色的相互作用,是小规模实验室样品无法完全预测的。水洗工艺会降低颜色深度并改变色相;改变程度随面料克重、结构和洗水循环强度而变化。对于这类订单,仅在未染色面料上批准色样是不够的。洗后打样或效果样——小规模制作并在大货面料进入洗水前获得批准——应作为必需的检查点。关于这些后整理的具体注意事项,请参阅扎染面料 和酸洗面料。
大多数标准针织面料上的素色订单在两到三轮内即可批色。复杂色系——藏青、黑色、裸色以及与灰色相近的色调——由于对配方变化更为敏感,可能需要更多次送样。如果需要第四轮或第五轮打样,就值得审视一下目标颜色在指定面料和纤维成分上是否可以实现,而不是在未解决根本限制的情况下继续调整配方。
此前已批准的色样可以作为返单的颜色参考标准,但仍应要求重新提交色样——尤其是当返单安排在新的坯布批次、染色批次或生产窗口发生变化之后。坯布批次变化、染色设备维护以及工厂端的配方调整,都可能在目标色系不变的情况下使产出发生偏移。正是原订单保留的实物参考色卡,让对比变得有意义且可执行。
Runtang Textile 为欧洲、北美和澳大利亚的服装品牌生产针织面料。请索取样品,以便在大货下单前确认目标结构上的颜色表现。