Strickstoff-Hersteller seit 2009 · China
Strickstoff-Hersteller seit 2009 · China

Kurzantwort
Die Freigabe einer Laborfärbung garantiert keine Farbkonsistenz in der Serienproduktion. Bei Maschenware führen drei Faktoren am häufigsten zu Abweichungen nach der Freigabe:
Zur Vorbeugung sind schriftliche Toleranzen (Delta E), ein versiegeltes Referenzmuster für jede Serienpartie und explizite Prüfungen für Spezialeffekte wie Mineral Wash oder Tie-Dye erforderlich.
Sie haben die Laborfärbung freigegeben. Die Farbe sah in der Lichtkabine richtig aus. Dann kamen die Serienrollen an und etwas stimmte nicht – etwas grüner, etwas flacher oder einfach nicht ganz der Farbton aus Ihrem Tech Pack. Das ist bei der Herstellung von Maschenware nicht ungewöhnlich und bedeutet selten, dass die Fabrik einen einfachen Fehler gemacht hat. Es bedeutet, dass im Freigabeprozess eine Variable übersehen wurde. Hier verstecken sich diese Variablen und was Sie jeweils dagegen tun können.
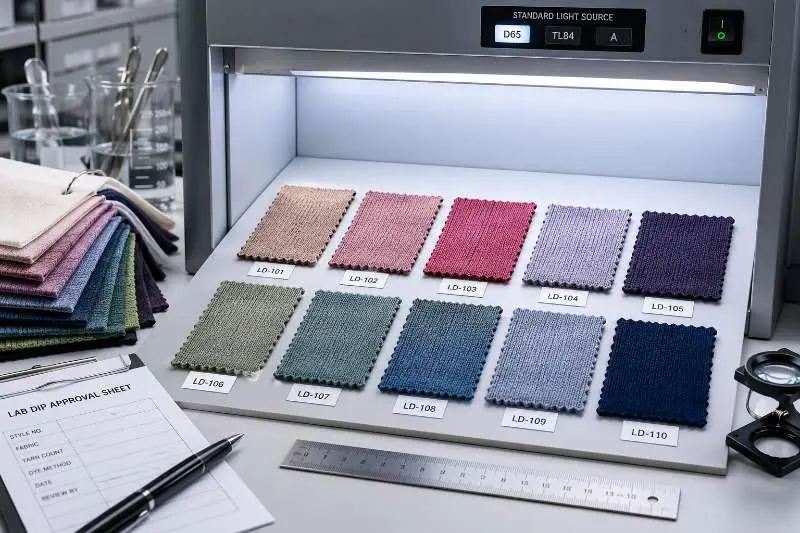
Ein Stofflabordip ist ein kleines gefärbtes Muster, das vom Hersteller vor Beginn der Serienfärbung eingereicht wird. Sein Zweck ist es, zu bestätigen, dass die Zielfarbe – über eine Pantone-Referenz, eine physische Stoffprobe oder eine digitale Farbspezifikation übermittelt – auf dem spezifizierten Stoff in der spezifizierten Konstruktion genau reproduziert werden kann. Sobald eine Marke die Freigabe erteilt, wird dieses Muster zum Farbvertrag für die gesamte Bestellung. Jede Serienrolle, die nach diesem Farbrezept hergestellt wird, wird daran gemessen.
Laborfärbung und Andruck erfüllen unterschiedliche Funktionen und werden oft verwechselt. Eine Laborfärbung gilt für uni gefärbte Stoffe: Die Fabrik färbt ein kleines Muster und reicht es zur Farbfreigabe ein. Ein Andruck ist ein bedrucktes oder garngefärbtes Muster zur Überprüfung von Farbplatzierung, Rapportgenauigkeit und Farbtoninteraktion bei gemusterten oder mehrfarbigen Konstruktionen. Wenn Ihre Bestellung Tie-Dye- oder Allover-Druckeffekte umfasst, ändert sich das Freigabewerkzeug – aber das Grundprinzip bleibt gleich: Legen Sie den Farbstandard fest, bevor im Serienmaßstab gefärbt wird.
Der Standardablauf für Laborfärbungen durchläuft fünf Phasen:
Wo dieser Prozess oft scheitert, sind nicht die Freigabeschritte selbst, sondern ob das Muster auf derselben Strickkonstruktion, Faserzusammensetzung, Grammatur und Ausrüstungsroute vorbereitet wurde, die für die Serie geplant ist. Maschenware bringt Variablen mit sich, die ein grundlegender Farbfreigabe-Workflow übersehen kann, wenn diese Details nicht vor dem Färben festgelegt werden.
Bei gewebter Konstruktion verweben sich die Garne unter gleichbleibender Spannung. Die Farbstoffpenetration ist relativ vorhersagbar, da die Garnoberfläche gleichmäßig über Stoffbreite und -länge exponiert ist. Gestrickte Konstruktion funktioniert anders: Maschenstrukturen – insbesondere Single-Jersey – haben offene, flexible Oberflächen, die Farbstoff mit Raten absorbieren, die von Maschenspannung, Maschendichte und entscheidend vom Fasergehalt jedes einzelnen Garns beeinflusst werden. Für Marken, die Strickstoffoptionen wie Jersey, Interlock, Ripp oder Doppelstrick vergleichen, sollte der Labordip auf derselben Konstruktion vorbereitet werden, die für die Serie geplant ist.
Das bedeutet, dass dieselbe Pantone-Referenz, angewendet auf 100 % Baumwoll-Single-Jersey und auf 95 % Baumwolle/5 % Elasthan-Interlock, visuell unterschiedliche Ergebnisse liefert, selbst bei gleichem Ausgangsrezept der Farbstoffe. Elasthan widersteht den meisten Reaktiv- und Direktfarbstoffen. Bei 5 % mag dies vernachlässigbar erscheinen, aber bei farbsensiblen Nuancen – insbesondere Marine, Schwarz, Oliv und Bordeaux – erzeugt dieser ungefärbte Elasthananteil eine sichtbare Verschiebung des Untertons auf der Stoffvorderseite.
Fasermischungen mit Modal, Bambusviskose oder recyceltem Polyester verstärken dies zusätzlich. Jede cellulose- oder synthetische Komponente hat eine eigene Farbstoffaffinität und erfordert eine andere Farbstoffklasse, um eine vollständige Ausziehung zu erreichen. Eine mischungsspezifische Farbstoffformel ist nicht austauschbar mit einer Einzelfaserformel, selbst wenn das Pantone-Ziel identisch ist.
Wie der Faseranteil das Lab-Dip-Risiko verändern kann
| Faser/Konstruktion | Farbfreigaberisiko | Käuferprüfung vor Serienproduktion |
|---|---|---|
| 100 % Baumwoll-Jersey | In der Regel leichter zu treffen, wenn die Serienproduktion dieselbe Rohwarenpartie und dasselbe Flächengewicht verwendet | Bestätigen, dass der Lab-Dip auf derselben Konstruktion erstellt wurde, die für die Serienproduktion geplant ist |
| Baumwolle/Elasthan | Elasthananteil kann Unterton und visuelle Tiefe bei farbsensiblen Nuancen beeinflussen | Konstruktionsangepassten Lab-Dip anfordern, insbesondere für Marine, Schwarz, Oliv und Bordeaux |
| Baumwolle/Modal-Mischung | Cellulosemischungen können eine andere Farbstoffaufnahme zeigen als 100 % Baumwolle | Keinen Lab-Dip nur aus Baumwolle für eine Serienbestellung aus Baumwolle/Modal freigeben |
| Recyceltes Polyester-Jersey | Dispersionsfärbung und Variationen der recycelten Faser können die Farbwiederholbarkeit beeinflussen | Faserquelle, Partiekonsistenz und Farbtoleranz vor Serienproduktion bestätigen |
| Bambusviskose-Mischung | Höhere Saugfähigkeit kann die Farbtiefe je nach Mischungsverhältnis und Prozess verschieben | Auf der exakten Mischung und dem Flächengewicht freigeben, die für die Produktion geplant sind |
Die praktische Konsequenz: Wenn Ihre Bestellung eine andere Stoffkonstruktion verwendet als die, auf der der Lab-Dip erstellt wurde – selbst bei gleichem Faseranteil, aber anderem Flächengewicht – benötigen Sie einen neuen Lab-Dip. Einen Lab-Dip, der auf 180 GSM Jersey entwickelt wurde, für eine Serienproduktion von 220 GSM Interlock in derselben Farbnuance freizugeben, ist eine der häufigsten Ursachen für Farbbeanstandungen in der Serienproduktion.
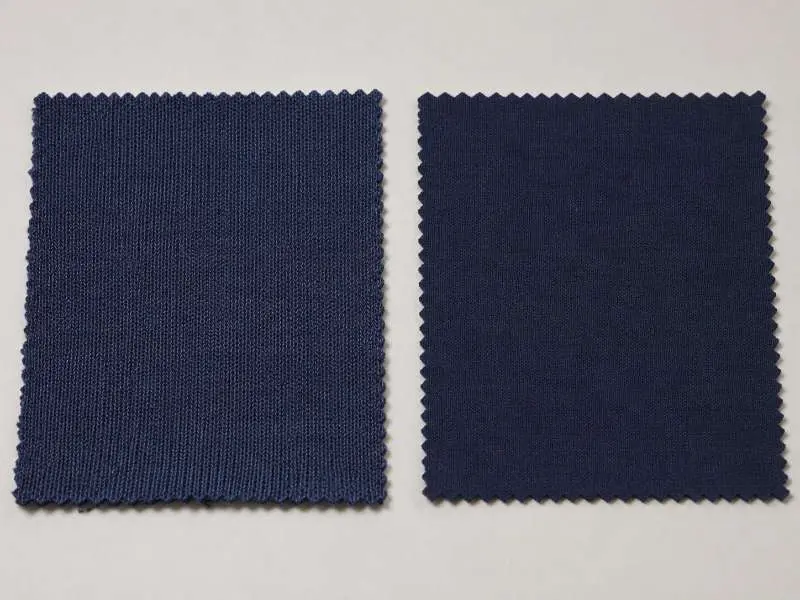
Einen Lab-Dip ohne definierte Farbtoleranz freizugeben, ist keine ordnungsgemäße Freigabe – es ist ein Handschlag. Die Toleranz legt fest, wie stark die Serienproduktion vom freigegebenen Lab-Dip abweichen darf, bevor die Abweichung eine Ablehnung darstellt. Ohne eine schriftlich festgehaltene Toleranz gibt es bei Streitigkeiten über Farbabweichungen in der Serienproduktion keine objektive Grundlage.
Delta E (ΔE) wird häufig als numerische Referenz für Farbunterschiede beim Vergleich eines freigegebenen Lab-Dips mit Serienware verwendet. Es sollte die visuelle Beurteilung unter vereinbarten Lichtbedingungen nicht ersetzen. Für die visuelle Farbbewertung können Marken auf AATCC EP9, Visual Assessment of Color Difference of Textiles, als externe Verfahrensreferenz zurückgreifen. Die folgenden Bereiche können nur als Ausgangspunkte dienen; endgültige Toleranzen sollten im eigenen Freigabestandard der Marke bestätigt werden.
Die Lichtverhältnisse beeinflussen, wie dieselbe Farbprobe wahrgenommen wird. Metamerie ist das Phänomen, bei dem zwei Stoffe unter einer Lichtquelle gleich erscheinen, unter einer anderen jedoch abweichen. Ein unter D65 genehmigter Lab Dip kann unter TL84 – dem in den meisten europäischen Einzelhandelsumgebungen üblichen Leuchtstoffstandard – deutlich anders aussehen. Die Angabe beider Lichtarten im Genehmigungsauftrag und die Aufforderung an den Hersteller, zu bestätigen, dass die Farbprobe unter beiden Bedingungen stabil bleibt, ist der Schritt, der Reklamationen im Verkaufsraum vorbeugt.
Was ein vollständiger Freigabebeleg für Lab Dips enthalten sollte:
Farbechtheit – Waschechtheit, Reibechtheit, Lichtechtheit – ist eine verwandte, aber separate Spezifikation. Sie wird durch Labortests nach der Serienfärbung bestätigt, nicht durch visuellen Vergleich mit dem Labordip. Für eine detaillierte Aufschlüsselung der Farbechtheitsprüfnormen für Strickstoffe siehe Farbechtheitsprüfung für Strickstoffe.
Ein korrekt genehmigter Lab Dip mit schriftlichen Toleranzen verhindert noch nicht jedes Farbproblem in der Produktion. Vier Mechanismen sind für die meisten Abweichungen nach der Freigabe in der Strickstoffproduktion verantwortlich.
Schwankungen der Rohwarenpartie
Lab Dips werden in der Regel auf einer Rohwarenprobe (ungefärbt) aus einer Produktionspartie entwickelt. Wenn die Produktionscharge aus einer anderen Rohwarenpartie stammt – eine andere Rohstoffcharge, ein anderer Maschinenlauf oder ein anderes Verarbeitungsdatum – kann sich die Farbstoffaufnahme des Grundgewebes verschieben. Dadurch ändert sich das tatsächliche Farbergebnis, auch wenn die Färbeformel unverändert übernommen wird. Die Aufforderung, dass die Produktionsfärbung Rohware aus derselben Partie verwendet, die bei der Entwicklung des Lab Dips genutzt wurde, ist der direkteste Weg, diese Variable zu kontrollieren.
Maßstabsunterschiede der Produktionsflotte
Ein Lab Dip wird in einem kleinen Laborgefäß entwickelt – typischerweise unter 5 Litern. Die Produktion läuft in einer Jetfärbe- oder Overflow-Färbemaschine, die Hunderte Kilogramm Stoff fasst. Temperaturverteilung, Farbstoffaufziehgeschwindigkeit und Flottenverhältnisse verhalten sich im großen Maßstab anders. Verantwortungsbewusste Hersteller führen die Produktion mit dokumentierten Formelanpassungen durch, die die Maßstabsvergrößerung berücksichtigen. Wenn Ihr Hersteller diese Aufzeichnungen auf Anfrage nicht vorlegen kann, ist das eine Prozessqualitätslücke, die vor der Produktionszusage behoben werden sollte.
Formelabweichung bei Nachbestellungen
Wenn eine Farbe sechs oder zwölf Monate später nachbestellt wird, muss die ursprüngliche Färbeformel abgerufen und mit einem aufbewahrten physischen Referenzmuster abgeglichen werden. Wurden die Formelaufzeichnungen nicht schriftlich geführt, rekonstruiert der Hersteller den Farbton nach Augenmaß, was zu Abweichungen führt. Die Anforderung schriftlicher Färbeformelaufzeichnungen pro Bestellung, aufbewahrt zusammen mit dem versiegelten Referenzmuster, ist die Einzelmaßnahme, die am konsequentesten Farbbeanstandungen bei Nachbestellungen verhindert. Keine schriftliche Formel, keine Nachbestellgarantie.
Effektausrüstungen
Mineralwäsche, Enzymwäsche und Batikprozesse interagieren mit der Basisfarbe auf Weise, die kleinmaßstäbliche Labormuster nicht vollständig vorhersagen können. Waschprozesse reduzieren die Farbtiefe und verschieben den Farbton; das Ausmaß dieser Verschiebung variiert mit Stoffgewicht, Konstruktion und Waschzyklusintensität. Für diese Bestellungen ist eine Labordip-Freigabe auf ungefärbtem Stoff allein nicht ausreichend. Ein Nachwasch-Andruck oder Effektmuster – in kleinem Maßstab hergestellt und vor Eintritt des Serienstoffs in die Wäsche freigegeben – sollte ein erforderlicher Prüfpunkt sein. Für spezifische Überlegungen zu diesen Ausrüstungen siehe Batikstoff und Mineralwaschstoff.
Die meisten Unifarben-Aufträge auf Standard-Gewirke werden innerhalb von zwei bis drei Runden freigegeben. Komplexe Farbstellungen — Marine, Schwarz, Nude und graunahe Töne — können zusätzliche Einreichungen erfordern, da sie empfindlicher auf Formelschwankungen reagieren. Wenn eine vierte oder fünfte Runde erforderlich ist, lohnt es sich zu prüfen, ob die Zielfarbe auf dem angegebenen Stoff und Fasergehalt erreichbar ist, anstatt die Formel weiter anzupassen, ohne die eigentliche Einschränkung zu beheben.
Der zuvor freigegebene Lab-Dip kann als Farbreferenzstandard für die Nachbestellung dienen, aber eine neue Lab-Dip-Einreichung sollte dennoch erforderlich sein — insbesondere, wenn die Nachbestellung nach einem neuen Rohwarenlos, Färbelos oder Produktionsfenster erfolgt. Änderungen des Rohwarenloses, Wartung der Färbereiausrüstung und Formelanpassungen im Werk können das Ergebnis verschieben, selbst wenn die Zielfarbstellung unverändert ist. Das aufbewahrte physische Referenzmuster des ursprünglichen Auftrags macht den Vergleich aussagekräftig und handlungsfähig.
Runtang Tex produziert Gewirke für Bekleidungsmarken in Europa, Nordamerika und Australien. Fordern Sie ein Muster an, um die Farbbeständigkeit auf Ihrer Zielkonstruktion vor der Platzierung der Meterware zu bestätigen.
 Beschaffungsleitfaden
Stoff für Yoga- und Pilates-Bekleidung: Rückformung, Weichheit und Dehnungsverhalten in der Serie
MEHR LESEN Brancheneinblicke
Die Vielseitigkeit und Strapazierfähigkeit von schwerem 300-GSM-Baumwollstoff
MEHR LESEN Brancheneinblicke
Was kann man mit Baumwoll-Jersey-Stoff herstellen?
MEHR LESEN Brancheneinblicke
Woraus bestehen gestrickte Stoffe hauptsächlich
MEHR LESEN Einblicke des Herstellers
Rundstrick vs. Flachstrick: Produktionsunterschiede, die die Massenproduktion von Bekleidung beeinflussen
MEHR LESEN