2009年創業のニット生地メーカー · 中国
2009年創業のニット生地メーカー · 中国

簡潔な回答
ラボディップの承認は、量産時の色の一貫性を保証するものではありません。ニット生地では、承認後に色がずれる原因として主に次の3つの要因があります。
防止するには、許容差(Delta E)の書面化、量産ロットごとの封印参照スウォッチ、そしてアシッドウォッシュやタイダイなどの特殊加工に対する明確な確認が必要です。
ラボディップを承認しました。ライトボックスでは色は正しく見えました。しかし量産ロールが届くと、どこかが違っていました — わずかに緑がかっていたり、わずかにくすんでいたり、あるいはテックパックに入れた色とは少し違う色合いだったり。これはニット生地の生産では珍しいことではなく、工場が単純なミスをしたという意味でもほとんどありません。承認プロセスが見落とした変数があったということです。以下では、そうした変数がどこに潜んでいるのか、そしてそれぞれにどう対処できるのかを説明します。
ラボディップとは、量産染色が始まる前に工場が提出する小さな染色スウォッチです。その目的は、目標色 — Pantone参照番号、現物の生地サンプル、またはデジタルの色規格で伝えられた色 — が、指定された生地と指定された組織で正確に再現できることを確認することです。ブランドが承認すると、そのスウォッチが受注全体の色の契約となります。その染色処方から生産されるすべての量産ロールは、このスウォッチと照合して測定されます。
ラボディップとストライクオフは異なる役割を担いますが、しばしば混同されます。ラボディップは無地染色の生地に用います。工場が小さなサンプルを染めて、色合いの承認のために提出します。ストライクオフは、プリントまたは先染めのスウォッチで、柄物や多色の組織において色の配置、リピート精度、色同士の調和を確認するために用います。ご注文にタイダイや総柄プリントの効果が含まれる場合、承認に用いるツールは変わりますが、基本原則は同じです。量産スケールで染色する前に色の基準を固定することです。
標準的な生地のラボディップのワークフローは、5つの段階を経て進みます。
このプロセスがしばしば失敗するのは、承認の各段階そのものではなく、スウォッチが量産で計画されているのと同じニット組織、繊維混率、GSM、仕上げ工程で準備されていたかどうかという点です。ニット生地には、染色前にこれらの詳細を確定していないと、基本的な色承認のワークフローでは見落としうる変動要因があります。
織物組織では、糸が一定の張力のもとで交差します。生地の幅方向と長さ方向で糸表面の露出が均一なため、染料の浸透は比較的予測しやすいものです。ニット組織はこれとは異なります。ループ構造、特に天竺は、開放的で柔軟な表面を持ち、ループの張力、編み目の密度、そして特に各糸の繊維混率に影響されて染料を吸収する速度が変わります。 天竺、インターロック、リブ編み、ダブルニットなどのニット生地の選択肢を比較検討するブランドは、量産で計画しているのと同じ組織でラボディップを準備する必要があります。
これは、同じPantoneリファレンスを100%コットンの天竺と95%コットン/5%スパンデックスのインターロックに適用した場合、同じ開始染料レシピであっても視覚的に異なる結果が生じることを意味します。スパンデックスはほとんどの反応染料や直接染料に染まりにくい性質があります。5%では無視できるように見えるかもしれませんが、色合いに敏感なカラーウェイ、特にネイビー、ブラック、オリーブ、バーガンディでは、この未染色のスパンデックス成分が生地表面全体にわたって目に見えるアンダートーンのずれを生じさせます。
モダール、竹繊維レーヨン、または再生ポリエステルを含む混紡は、これをさらに複雑にします。各セルロース系または合成成分は独自の染料親和性を持ち、完全な吸尽を達成するには異なる染料クラスが必要です。混紡専用の染料処方は、たとえPantoneターゲットが同一であっても、単一繊維の処方と互換性はありません。
繊維組成がラボディップのリスクをどう変えるか
| 繊維/構造 | 色承認のリスク | 量産前のバイヤー確認事項 |
|---|---|---|
| 100%綿天竺 | 量産が同じ生機(きばた)ロットとGSMを使用する場合、通常はマッチングが容易です | ラボディップが量産で計画しているのと同じ構造で作成されたか確認する |
| 綿/スパンデックス | スパンデックス含有率が色合いに敏感な色で色調と視覚的な深みに影響する可能性がある | 特にネイビー、ブラック、オリーブ、バーガンディでは、構造を一致させたラボディップを依頼してください |
| 綿/モダール混紡 | セルロース系混紡は100%綿とは異なる染料吸収を示す可能性がある | 綿/モダールの量産注文に対して綿のみのラボディップを承認しない |
| リサイクルポリエステル天竺 | 分散染色とリサイクル繊維のばらつきが色の再現性に影響する可能性がある | 量産前に繊維の供給元、ロットの一貫性、色の許容差を確認してください |
| 竹繊維ビスコース混紡 | 吸収性が高いほど、混紡比率と加工条件によって色の深さが変化する場合があります | 生産で計画している正確な混紡とGSMで承認する |
実務上の意味:ご注文がラボディップを作成したものとは異なる生地構造を使用している場合、たとえ同じ繊維組成でGSMが異なるだけでも、新しいラボディップが必要です。同じカラーウェイで220 GSMインターロックの量産をカバーするために、180 GSM天竺で作成したラボディップを承認することは、量産色のクレームで最も頻繁に見られる原因の一つです。
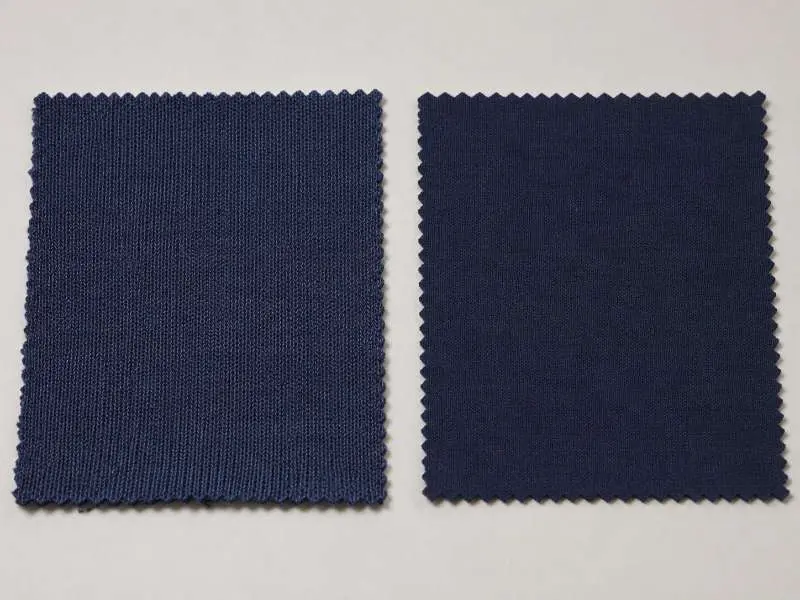
許容差を定めずにラボディップを承認することは、正式な承認ではなく、口約束にすぎません。許容差とは、量産品が承認済みラボディップからどれだけ逸脱したら不合格とするかを規定するものです。書面による許容差が記録に残っていなければ、量産時の色合いのばらつきに関する紛争には客観的な基準がありません。
Delta E(ΔE)は、承認済みラボディップと量産生地を比較する際の数値的な色差の参考値として一般に用いられます。ただし、合意された照明条件下での目視評価に代わるものではありません。目視による色評価については、ブランドは外部の手順参考としてAATCC EP9, Visual Assessment of Color Difference of Textilesを参照できます。以下の範囲はあくまで出発点として使用し、最終的な許容差はブランド自身の承認基準で確認してください。
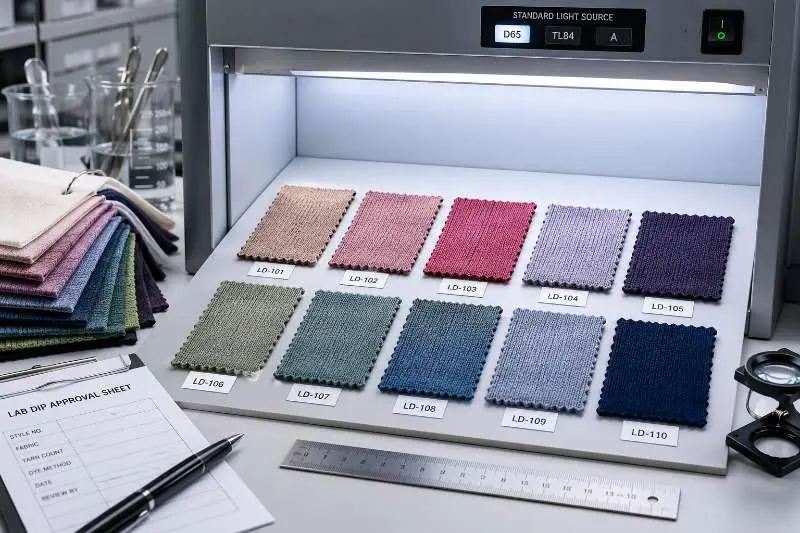
照明条件は、同じスウォッチの見え方に影響します。メタメリズムとは、ある光源の下では2つの生地が一致して見えるのに、別の光源の下では異なって見える現象です。D65の下で承認されたラボディップが、TL84(欧州の多くの小売環境で使用されている蛍光灯標準光源)の下では明らかに違って見えることがあります。承認ブリーフに両方の光源を明記し、両方の下でスウォッチが維持されることを工場に確認させることこそが、店頭でのクレームを防ぐステップです。
完全なラボディップ承認記録に含めるべき内容:
染色堅牢度 — 洗濯堅牢度、摩擦堅牢度、耐光堅牢度 — は関連はありますが別の仕様です。これはラボディップの目視比較ではなく、量産染色後のラボ試験によって確認されます。ニット生地に適用される染色堅牢度試験基準の詳細な内訳については、ニット生地の染色堅牢度試験をご覧ください。
許容差を明記して正しく承認されたラボディップであっても、量産時の色の問題をすべて防げるわけではありません。ニット生地の生産において承認後に色がずれる原因の大半は、4つのメカニズムで説明できます。
生機(きばた)ロットのばらつき
ラボディップは通常、ある生産ロットの生機(きばた)サンプルで作成されます。量産が別の生機ロット — 異なる原料バッチ、異なる機械での生産、または異なる処理日 — から行われる場合、ベース生地の染料吸収性が変化する可能性があります。これは、染料処方を変更せずに引き継いだ場合でも、実効的な色の出方を変えてしまいます。量産染色に、ラボディップ作成時に使用した同じロットで確認された生機(きばた)を使用するよう求めることが、この変動要因を管理する最も直接的な方法です。
量産染色槽のスケール差
ラボディップは小さな実験用容器 — 通常5リットル未満 — で作成されます。量産は、数百kgの生地を収容するジェット染色機またはオーバーフロー染色機で行われます。温度分布、染料の吸尽率、浴比はいずれもスケールが大きくなると挙動が異なります。責任ある工場は、スケールアップを考慮した文書化された処方調整を行って量産します。工場が求めに応じてその記録を提出できない場合、それは量産着手前に解決すべき工程品質上の問題です。
再注文時の処方のずれ
6か月または12か月後に同じ色を再注文する場合、元の染料処方を取り出し、保管している現物の基準スウォッチと照合する必要があります。処方記録が書面で維持されていなければ、工場は目視で色を再現することになり、色ずれが生じます。注文ごとに書面による染料処方記録を作成し、封印した基準スウォッチとともに保管するよう求めることが、再注文時の色クレームを最も一貫して防ぐ唯一の実践です。書面の処方がなければ、再注文の保証はありません。
特殊効果加工
アシッドウォッシュ、酵素洗い、タイダイの工程は、小規模なラボサンプルでは完全に予測できない形でベースカラーと相互作用します。洗い工程は色の深さを減らし色相を変化させ、その変化の度合いは生地の目付、組織、洗いサイクルの強度によって異なります。これらの注文では、未染色生地でのラボディップ承認だけでは不十分です。洗い後のストライクオフまたは効果サンプル — 小規模で作成し、量産生地が洗い工程に入る前に承認する — を必須のチェックポイントとすべきです。これらの仕上げに関する具体的な留意点については、タイダイ生地 および アシッドウォッシュ生地をご覧ください。
標準的なニット生地の無地注文のほとんどは、2~3回の提出で承認されます。複雑な色 — ネイビー、黒、ヌード、グレーに近い色合い — は、処方の変動に対する感度が高いため、追加の提出が必要になる場合があります。4回目や5回目の提出が必要になった場合は、根本的な制約に対処せずに処方を調整し続けるのではなく、指定された生地と繊維組成で目標色が実現可能かどうかを見直す価値があります。
以前承認されたラボディップは、再注文の色基準として使用できますが、新しいラボディップの提出は依然として必要です。特に、新しい生機(きばた)ロット、染色ロット、または生産時期が変更された後に再注文が行われる場合はなおさらです。 生機(きばた)ロットの変更、染色設備のメンテナンス、工場での配合調整は、目標のカラーウェイが変わらなくても生産結果を変動させる可能性があります。元の注文から保管された物理的な参照スウォッチがあるからこそ、比較が意味を持ち、実用的な判断につながります。
Runtang Textileは、ヨーロッパ、北米、オーストラリアのアパレルブランド向けにニット生地を生産しています。量産発注の前に、ご希望の組織で色性能を確認するためのサンプルをご請求ください。