Fabricant de tricot depuis 2009 · Chine
Fabricant de tricot depuis 2009 · Chine

Réponse rapide
L'approbation du lab dip ne garantit pas la régularité de la couleur en production. Pour les étoffes en maille, trois facteurs sont les plus souvent à l'origine d'une dérive après approbation :
La prévention exige des tolérances écrites (Delta E), un échantillon de référence scellé pour chaque production, et des contrôles explicites pour les finitions à effet spécial telles que le lavage minéral ou le tie-dye.
Vous avez approuvé le lab dip. La couleur semblait correcte sous la cabine à lumière. Puis les rouleaux de production sont arrivés et quelque chose n'allait pas — légèrement plus vert, légèrement plus terne, ou simplement pas tout à fait la teinte qui figurait dans votre dossier technique. Ce n'est pas rare dans la production d'étoffes en maille, et cela signifie rarement que l'usine a commis une simple erreur. Cela signifie que le processus d'approbation a laissé passer une variable. Voici où se cachent ces variables et ce que vous pouvez faire pour chacune d'elles.
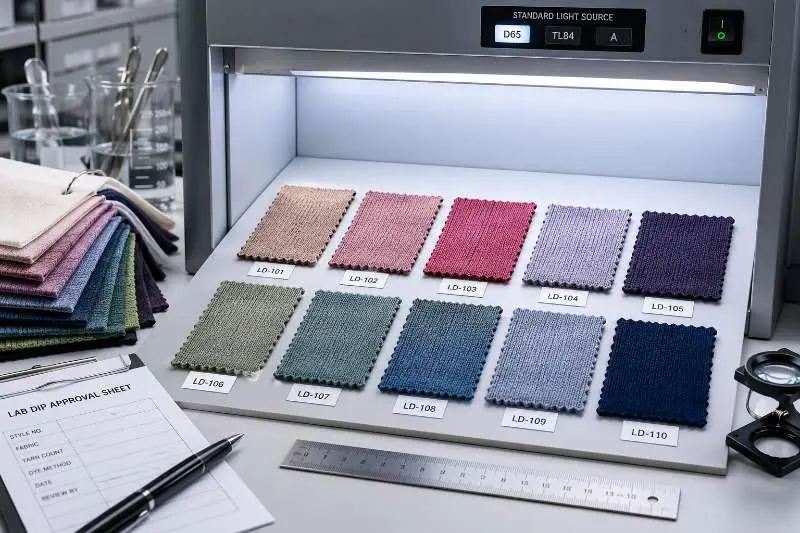
Un lab dip de tissu est un petit échantillon teint soumis par le fabricant avant le début de la teinture en production. Son objectif est de confirmer que la couleur cible — communiquée via une référence Pantone, un échantillon de tissu physique ou une spécification de couleur numérique — peut être reproduite avec précision sur le tissu spécifié et selon la construction spécifiée. Une fois que la marque donne son approbation, cet échantillon devient le contrat de couleur pour toute la commande. Chaque rouleau de production issu de cette recette de teinture est mesuré par rapport à cet échantillon.
Le lab dip et l'échantillon imprimé (strike-off) ont des fonctions différentes et sont souvent confondus. Le lab dip s'applique aux tissus teints en uni : l'usine teint un petit échantillon et le soumet pour approbation de la teinte. L'échantillon imprimé est un échantillon imprimé ou teint en fil utilisé pour vérifier le positionnement des couleurs, la précision du raccord et l'interaction des tons dans les constructions à motifs ou multicolores. Si votre commande implique des effets tie-dye ou des imprimés all-over, l'outil d'approbation change — mais le principe sous-jacent reste le même : verrouiller le standard de couleur avant de teindre à l'échelle industrielle.
Le flux de travail standard pour un lab dip se déroule en cinq étapes :
Là où ce processus échoue souvent, ce n'est pas dans les étapes d'approbation elles-mêmes, mais dans le fait de savoir si l'échantillon a été préparé sur la même construction en maille, la même composition de fibres, le même GSM et le même itinéraire de finition que ceux prévus pour la production. Les tissus en maille introduisent des variables qu'un simple processus d'approbation de couleur peut manquer si ces détails ne sont pas verrouillés avant la teinture.
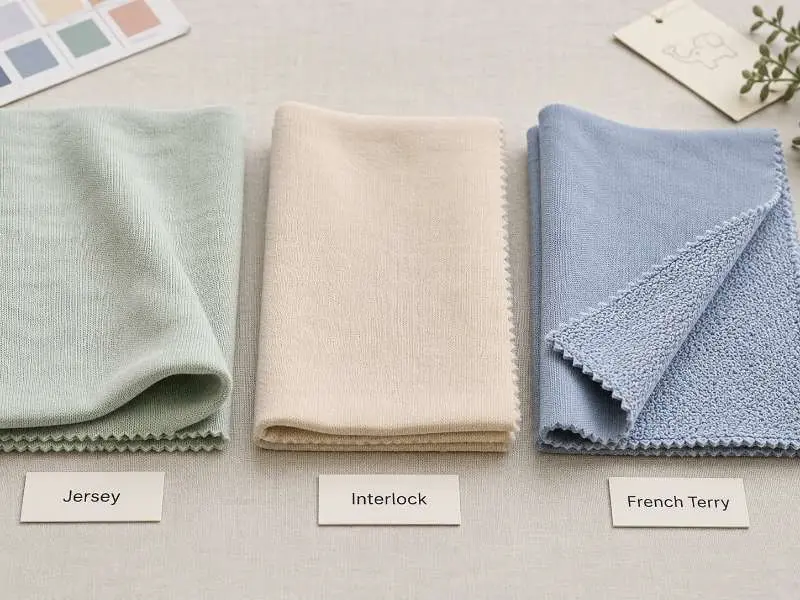
Dans la construction tissée, les fils s’entrecroisent sous une tension constante. La pénétration de la teinture est relativement prévisible car l’exposition de la surface du fil est uniforme sur la largeur et la longueur du tissu. La construction en maille fonctionne différemment : les structures bouclées — en particulier le jersey simple — ont des surfaces ouvertes et flexibles qui absorbent la teinture à des rythmes influencés par la tension des boucles, la densité des points et, surtout, la teneur en fibres de chaque fil. Pour les marques qui comparent les options de tissus en maille telles que le jersey, l’interlock, le côte ou le double jersey, le lab dip doit être préparé sur la même construction que celle prévue pour la production.
Cela signifie que la même référence Pantone appliquée à un jersey simple 100 % coton et à un interlock 95 % coton/5 % élasthanne produira des résultats visuellement différents, même avec la même recette de teinture de départ. L'élasthanne résiste à la plupart des colorants réactifs et directs. À 5 %, cela peut sembler négligeable, mais dans les coloris sensibles aux nuances — en particulier le marine, le noir, l'olive et le bordeaux — ce composant élasthanne non teint crée un décalage visible de sous-ton sur la face du tissu.
Les mélanges de fibres impliquant du modal, de la viscose de bambou ou du polyester recyclé aggravent encore ce phénomène. Chaque composant cellulosique ou synthétique a une affinité tinctoriale distincte et nécessite une classe de colorant différente pour obtenir un épuisement complet. Une formule de teinture spécifique à un mélange n'est pas interchangeable avec une formule pour fibre unique, même si la cible Pantone est identique.
Comment la teneur en fibres peut modifier le risque de l'échantillon de laboratoire
| Fibre/Construction | Risque d'approbation des couleurs | Vérification de l'acheteur avant la production |
|---|---|---|
| Jersey 100 % coton | Généralement plus facile à assortir lorsque la production utilise le même lot écru et le même grammage | Confirmer que l'échantillon de laboratoire a été réalisé sur la même construction prévue pour la production |
| Coton/Élasthanne | La teneur en élasthanne peut affecter le sous-ton et la profondeur visuelle dans les couleurs sensibles aux nuances | Demander un échantillon de laboratoire assorti à la construction, en particulier pour le marine, le noir, l'olive et le bordeaux |
| Mélange coton/modal | Les mélanges cellulosiques peuvent présenter une absorption de teinture différente de celle du 100 % coton | Ne pas approuver un échantillon de laboratoire en coton seul pour une commande en production de coton/modal |
| Jersey en polyester recyclé | La teinture par dispersion et la variation des fibres recyclées peuvent affecter la répétabilité des teintes | Confirmer la source des fibres, la cohérence des lots et la tolérance de couleur avant la production |
| Mélange viscose de bambou | Une plus grande capacité d'absorption peut modifier la profondeur de couleur selon le ratio de mélange et le procédé | Approuver sur le mélange et le grammage exacts prévus pour la production |
Implication pratique : si votre commande utilise une construction de tissu différente de celle sur laquelle l'échantillon de laboratoire a été préparé — même avec la même teneur en fibres mais un grammage différent — vous avez besoin d'un nouvel échantillon de laboratoire. Approuver un échantillon de laboratoire développé sur du jersey 180 g/m² pour couvrir une production en interlock 220 g/m² dans le même coloris est l'une des sources les plus constantes de réclamations de couleur en production.
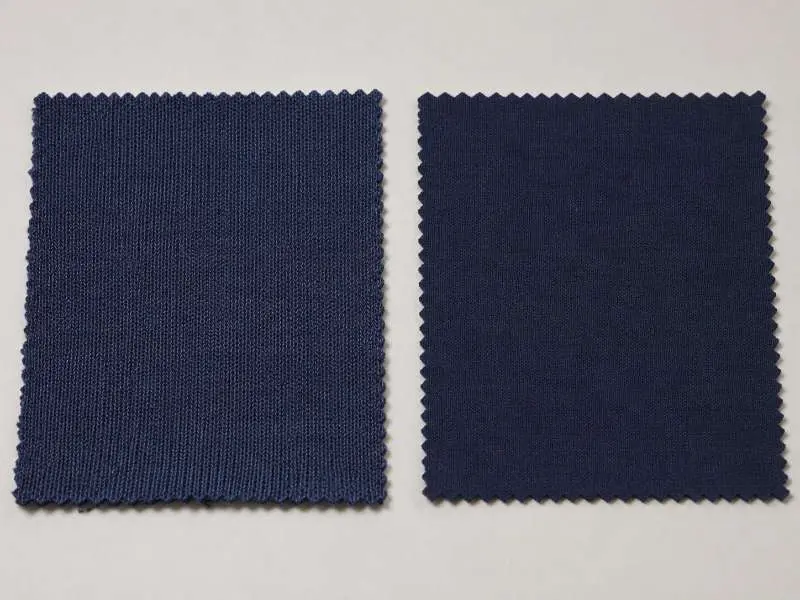
Approuver un échantillon de laboratoire sans tolérance de couleur définie n'est pas une approbation appropriée — c'est une poignée de main. La tolérance spécifie dans quelle mesure la production en série peut s'écarter de l'échantillon de laboratoire approuvé avant que l'écart ne constitue un rejet. Sans tolérance écrite au dossier, les litiges sur les variations de teinte en production n'ont aucune base objective.
Le Delta E (ΔE) est couramment utilisé comme référence numérique de différence de couleur lors de la comparaison d'un échantillon de laboratoire approuvé avec le tissu de production. Il ne doit pas remplacer l'évaluation visuelle dans des conditions d'éclairage convenues. Pour l'évaluation visuelle des couleurs, les marques peuvent se référer à AATCC EP9, Évaluation visuelle de la différence de couleur des textiles, comme référence de procédure externe. Les plages suivantes ne peuvent servir que de points de départ ; les tolérances finales doivent être confirmées dans la propre norme d'approbation de la marque.
Les conditions d'éclairage influent sur la perception d'un même échantillon. Le métamérisme est le phénomène par lequel deux tissus semblent identiques sous une source lumineuse mais diffèrent sous une autre. Un lab dip approuvé sous D65 peut paraître nettement différent sous TL84 — la norme fluorescente utilisée dans la plupart des environnements de vente au détail européens. Spécifier les deux illuminants dans votre cahier des charges d'approbation et demander au fabricant de confirmer que l'échantillon tient sous les deux est l'étape qui évite les réclamations en magasin.
Ce que doit contenir un dossier d'approbation de lab dip complet :
La solidité des couleurs — solidité au lavage, solidité au frottement, solidité à la lumière — est une spécification liée mais distincte. Elle est confirmée par des tests en laboratoire après la teinture en production, et non par comparaison visuelle du lab dip. Pour une analyse détaillée des normes de test de solidité des couleurs applicables aux tissus en maille, voir les tests de solidité des couleurs pour les tissus en maille.
Un lab dip correctement approuvé avec des tolérances écrites ne permet pas toujours d'éviter tout problème de couleur en production. Quatre mécanismes expliquent la plupart des dérives après approbation dans la production de tissus en maille.
Variation des lots de tissu écru
Les lab dips sont généralement développés sur un échantillon de tissu écru (non teint) provenant d'un lot de production. Si la production en série utilise un lot de tissu écru différent — un lot de matière première différent, une machine différente ou une date de traitement différente — l'absorption de la teinture par le tissu de base peut varier. Cela modifie le rendu colorimétrique effectif même si la formule de teinture est reportée à l'identique. Demander que la teinture en production utilise un tissu écru confirmé provenant du même lot que celui utilisé lors du développement du lab dip est le moyen le plus direct de contrôler cette variable.
Différences d'échelle entre le laboratoire et la production
Un lab dip est développé dans un petit récipient de laboratoire — généralement moins de 5 litres. La production en série s'effectue dans une machine de teinture à jet ou à débordement contenant des centaines de kilogrammes de tissu. La répartition de la température, les taux d'épuisement de la teinture et les rapports de bain se comportent différemment à grande échelle. Les fabricants responsables effectuent la production avec des ajustements de formule documentés tenant compte de la montée en échelle. Si votre fabricant ne peut pas fournir ces enregistrements sur demande, c'est un manque de qualité du processus qu'il convient de traiter avant de s'engager sur la production.
Dérive de formule lors des commandes répétées
Lorsqu'une couleur est commandée à nouveau six ou douze mois plus tard, la formule de teinture d'origine doit être récupérée et vérifiée par rapport à un échantillon de référence physique conservé. Si les enregistrements de formule n'ont pas été tenus par écrit, le fabricant reconstitue la teinte à l'œil, ce qui introduit une dérive. Exiger des enregistrements écrits de formule de teinture par commande, conservés avec l'échantillon de référence scellé, est la pratique qui prévient le plus régulièrement les réclamations de couleur sur les commandes répétées. Pas de formule écrite, pas de garantie de reproduction.
Finitions à effets spéciaux
Les procédés de lavage minéral, de lavage enzymatique et de teinture nouée interagissent avec la couleur de base d’une manière que les échantillons de laboratoire à petite échelle ne peuvent pas entièrement prédire. Les procédés de lavage réduisent la profondeur de la couleur et modifient la teinte ; l’ampleur de cette modification varie selon le poids du tissu, la construction et l’intensité du cycle de lavage. Pour ces commandes, une approbation du lab dip sur tissu non teint n’est pas suffisante en soi. Un échantillon d’effet post-lavage ou un échantillon d’effet — produit à petite échelle et approuvé avant que le tissu de production n’entre dans le lavage — doit être un point de contrôle obligatoire. Pour des considérations spécifiques sur ces finitions, voir le tissu tie-dye et le tissu à lavage minéral.
La plupart des commandes de couleurs unies sur tissu tricoté standard sont approuvées en deux à trois tours. Les coloris complexes — marine, noir, nude et les nuances proches du gris — peuvent nécessiter des soumissions supplémentaires en raison de leur plus grande sensibilité aux variations de formule. Si un quatrième ou cinquième tour est nécessaire, il vaut la peine de revoir si la couleur cible est réalisable sur le tissu et la composition de fibres spécifiés, plutôt que de continuer à ajuster la formule sans traiter la contrainte fondamentale.
Le lab-dip précédemment approuvé peut servir de standard de référence de couleur pour la commande répétée, mais une nouvelle soumission de lab-dip doit toujours être exigée — en particulier si la commande est passée après un changement de lot écru, de lot de teinture ou de fenêtre de production. Les changements de lot écru, l'entretien des équipements de teinture et les ajustements de formule à l'usine peuvent modifier le résultat même lorsque le coloris cible est inchangé. L'échantillon physique de référence conservé de la commande originale est ce qui rend la comparaison significative et exploitable.
Runtang Tex produit des tissus tricotés pour les marques de vêtements en Europe, en Amérique du Nord et en Australie. Demandez un échantillon pour confirmer la performance des couleurs sur votre construction cible avant le placement en vrac.
 Guide d'approvisionnement
Tissu pour vêtements d'enfants : structures tricotées, normes de sécurité et contrôles d'échantillonnage
LIRE PLUS Tissu
Les bases du tricot à l'envers : caractéristiques, applications et conseils de style
LIRE PLUS Durabilité
Tissu en nylon recyclé pour mailles de vêtements de sport : certification, extensibilité et comportement en vrac
LIRE PLUS Guide d'approvisionnement
Tissu pour vêtements de yoga et de Pilates : récupération, douceur et comportement d'étirement en vrac
LIRE PLUS Aperçus de l'industrie
En savoir plus sur le tricot pour le textile de maison
LIRE PLUS