Fabricante de tejidos de punto desde 2009 · China
Fabricante de tejidos de punto desde 2009 · China

Respuesta rápida
La aprobación del lab dip de la tela no garantiza la consistencia del color en producción. En tejido de punto, tres factores son los que más comúnmente causan desviaciones después de la aprobación:
La prevención requiere tolerancias escritas (Delta E), una muestra de referencia sellada para cada corrida de producción y controles explícitos para acabados de efectos especiales como el lavado mineral o el tie-dye.
Aprobaste el lab dip. El color se veía bien en la caja de luz. Luego llegaron los rollos de producción y algo estaba mal: ligeramente más verde, ligeramente más apagado, o simplemente no exactamente el tono que estaba en tu ficha técnica. Esto no es raro en la producción de tejido de punto, y rara vez significa que la fábrica cometió un error directo. Significa que el proceso de aprobación pasó por alto una variable. Aquí es donde se esconden esas variables y qué puedes hacer con cada una.
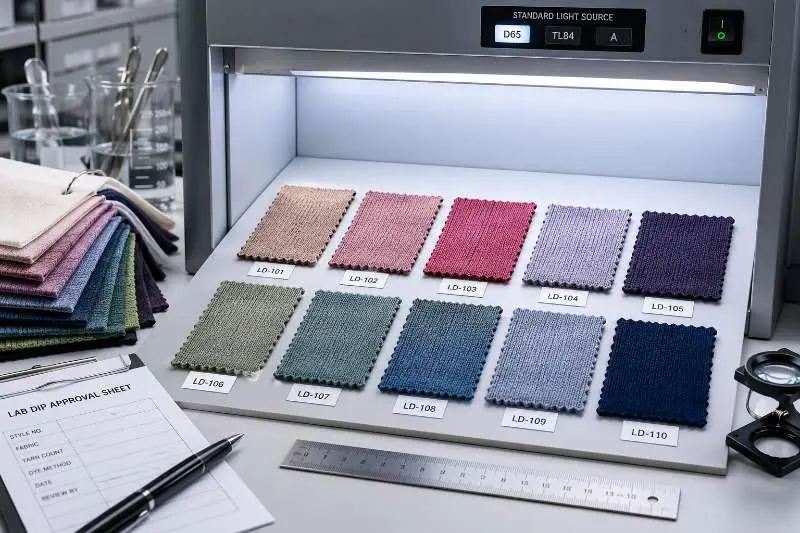
Un lab dip de tela es una pequeña muestra teñida que el fabricante envía antes de comenzar la producción en volumen. Su propósito es confirmar que el color objetivo — comunicado mediante una referencia Pantone, una muestra física de tela o una especificación digital de color — puede reproducirse con precisión en la tela y construcción especificadas. Una vez que la marca lo aprueba, esa muestra se convierte en el contrato de color para todo el pedido. Cada rollo de producción elaborado con esa receta de teñido se mide contra ella.
El lab dip y el strike-off cumplen funciones diferentes y a menudo se confunden. Un lab dip se aplica a telas teñidas en sólido: el molino tiñe una pequeña muestra y la envía para aprobación del tono. Un strike-off es una muestra impresa o teñida en hilo que se utiliza para verificar la ubicación del color, la precisión del rapport y la interacción de tonos en construcciones estampadas o multicolores. Si tu pedido incluye efectos tie-dye o estampados integrales, la herramienta de aprobación cambia, pero el principio subyacente es el mismo: fijar el estándar de color antes de teñir a escala de producción.
El flujo de trabajo estándar del lab dip de tela consta de cinco etapas:
Donde este proceso falla a menudo no es en los pasos de aprobación en sí, sino en si la muestra se preparó con la misma construcción de punto, contenido de fibra, GSM y ruta de acabado prevista para producción. El tejido de punto introduce variables que un flujo de trabajo básico de aprobación de color puede pasar por alto si esos detalles no se fijan antes del teñido.
En la construcción tejida, los hilos se entrelazan bajo tensión constante. La penetración del tinte es relativamente predecible porque la exposición de la superficie del hilo es uniforme a lo ancho y largo de la tela. La construcción de punto funciona de manera diferente: las estructuras de bucles — particularmente el jersey sencillo — tienen superficies abiertas y flexibles que absorben el tinte a tasas influenciadas por la tensión del bucle, la densidad de puntadas y, críticamente, el contenido de fibra de cada hilo individual. Para las marcas que comparan opciones de tela de punto como jersey, interlock, rib o doble punto, el lab dip debe prepararse sobre la misma construcción planificada para la producción.
Esto significa que la misma referencia Pantone aplicada a un jersey 100% algodón y a un interlock 95% algodón/5% elastano producirá resultados visualmente diferentes, incluso con la misma receta de tinte inicial. El elastano resiste la mayoría de los tintes reactivos y directos. Al 5%, puede parecer insignificante, pero en colores sensibles al matiz — particularmente azul marino, negro, oliva y burdeos — ese componente de elastano sin teñir crea un cambio visible en el subtono a través de la cara del tejido.
Las mezclas de fibras que incluyen modal, viscosa de bambú o poliéster reciclado agravan esto aún más. Cada componente celulósico o sintético tiene una afinidad tintórea distinta y requiere una clase de tinte diferente para lograr un agotamiento completo. Una fórmula de tinte específica para una mezcla no es intercambiable con una fórmula para una sola fibra, incluso si el objetivo Pantone es idéntico.
Cómo el contenido de fibra puede cambiar el riesgo de la muestra de laboratorio
| Fibra/Construcción | Riesgo de aprobación de color | Verificación del comprador antes de la producción en volumen |
|---|---|---|
| Jersey 100% algodón | Generalmente más fácil de igualar cuando la producción en volumen utiliza el mismo lote de tejido crudo y GSM | Confirmar que la muestra de laboratorio se hizo en la misma construcción planificada para la producción en volumen |
| Algodón/Elastano | El contenido de elastano puede afectar el subtono y la profundidad visual en colores sensibles al matiz | Solicitar una muestra de laboratorio que coincida con la construcción, especialmente para azul marino, negro, oliva y burdeos |
| Mezcla algodón/modal | Las mezclas celulósicas pueden mostrar una absorción de tinte diferente a la del 100% algodón | No aprobar una muestra de laboratorio solo de algodón para un pedido en volumen de algodón/modal |
| Jersey de poliéster reciclado | El teñido con dispersos y la variación de la fibra reciclada pueden afectar la repetibilidad del tono | Confirmar la fuente de la fibra, la consistencia del lote y la tolerancia de color antes de la producción en volumen |
| Mezcla de viscosa de bambú | La mayor absorbencia puede cambiar la profundidad del color según la proporción de la mezcla y el proceso | Aprobar en la mezcla exacta y el GSM planificados para la producción |
La implicación práctica: si su pedido utiliza una construcción de tejido diferente de la que se preparó la muestra de laboratorio — incluso con el mismo contenido de fibra a un GSM diferente — necesita una nueva muestra de laboratorio. Aprobar una muestra de laboratorio desarrollada en jersey de 180 GSM para cubrir una producción en interlock de 220 GSM en el mismo color es una de las fuentes más consistentes de quejas de color en volumen.
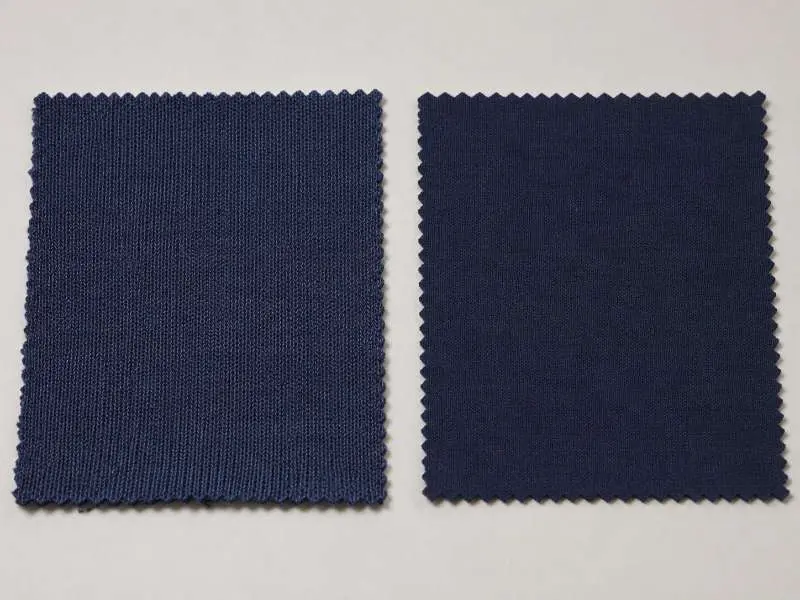
Aprobar una muestra de laboratorio sin una tolerancia de color definida no es una aprobación adecuada — es un apretón de manos. La tolerancia especifica cuánto puede desviarse la producción en volumen de la muestra de laboratorio aprobada antes de que la desviación constituya un rechazo. Sin una tolerancia escrita en el archivo, las disputas sobre la variación de tono en volumen no tienen una base objetiva.
El Delta E (ΔE) se usa comúnmente como una referencia numérica de diferencia de color al comparar una muestra de laboratorio aprobada con el tejido en volumen. No debe reemplazar la evaluación visual bajo condiciones de iluminación acordadas. Para la evaluación visual del color, las marcas pueden consultar AATCC EP9, Evaluación visual de la diferencia de color de textiles, como referencia de procedimiento externo. Los siguientes rangos pueden usarse solo como puntos de partida; las tolerancias finales deben confirmarse en el propio estándar de aprobación de la marca.
Las condiciones de iluminación afectan cómo se percibe la misma muestra. El metamerismo es el fenómeno por el cual dos tejidos parecen coincidir bajo una fuente de luz pero difieren bajo otra. Una prueba de laboratorio aprobada bajo D65 puede verse notablemente diferente bajo TL84, el estándar fluorescente utilizado en la mayoría de los entornos minoristas europeos. Especificar ambos iluminantes en su informe de aprobación y pedirle a la fábrica que confirme que la muestra se mantiene bajo ambos es el paso que evita quejas en el piso de venta.
Lo que debe contener un registro completo de aprobación de prueba de laboratorio:
La solidez del color — solidez al lavado, solidez al frote, solidez a la luz — es una especificación relacionada pero separada. Se confirma mediante pruebas de laboratorio después del teñido en volumen, no mediante comparación visual del lab dip. Para un desglose detallado de los estándares de prueba de solidez del color aplicables a la tela de punto, consulte pruebas de solidez del color para tela de punto.
Una prueba de laboratorio correctamente aprobada con tolerancias escritas aún no previene todos los problemas de color a granel. Cuatro mecanismos explican la mayoría de las desviaciones posteriores a la aprobación en la producción de tejido de punto.
Variación del lote de tejido crudo
Las pruebas de laboratorio se desarrollan típicamente sobre una muestra de tejido crudo (sin teñir) de un lote de producción. Si la corrida a granel proviene de un lote de tejido crudo diferente — un lote de materia prima distinto, una corrida de máquina diferente o una fecha de procesamiento distinta — la absorbencia del tinte del tejido base puede cambiar. Esto modifica la salida de color efectiva incluso cuando la fórmula de tinte se traslada sin cambios. Solicitar que el teñido a granel utilice tejido crudo confirmado del mismo lote utilizado durante el desarrollo de la prueba de laboratorio es la forma más directa de controlar esta variable.
Diferencias de escala entre laboratorio y producción a granel
Una prueba de laboratorio se desarrolla en un recipiente de laboratorio pequeño — típicamente menos de 5 litros. La producción a granel se ejecuta en una máquina de teñido por chorro o por desbordamiento que contiene cientos de kilogramos de tejido. La distribución de temperatura, las tasas de agotamiento del tinte y las relaciones de licor se comportan de manera diferente a gran escala. Las fábricas responsables ejecutan el a granel con ajustes de fórmula documentados que tienen en cuenta el aumento de escala. Si su fábrica no puede proporcionar esos registros a pedido, esa es una brecha de calidad del proceso que vale la pena abordar antes de comprometerse con el a granel.
Desviación de fórmula en pedidos repetidos
Cuando un color se pide nuevamente seis o doce meses después, la fórmula de tinte original debe recuperarse y cotejarse con una muestra de referencia física conservada. Si los registros de fórmula no se mantuvieron por escrito, la fábrica reconstruye el tono visualmente, lo que introduce desviación. Exigir registros escritos de la fórmula de tinte por pedido, almacenados junto con la muestra de referencia sellada, es la práctica que más consistentemente evita quejas de color en pedidos repetidos. Sin fórmula escrita, no hay garantía de repetición.
Acabados de efectos especiales
Los procesos de lavado mineral, lavado enzimático y tie-dye interactúan con el color base de maneras que las muestras a pequeña escala no pueden predecir completamente. Los procesos de lavado reducen la profundidad del color y cambian el tono; el grado de ese cambio varía con el peso de la tela, la construcción y la intensidad del ciclo de lavado. Para estos pedidos, la aprobación de un lab dip sobre tela sin teñir es insuficiente por sí sola. Una muestra de efecto post-lavado o strike-off — producida a pequeña escala y aprobada antes de que la tela en volumen entre al lavado — debe ser un punto de control obligatorio. Para consideraciones específicas sobre estos acabados, consulte tela tie-dye y tela con lavado mineral.
La mayoría de los pedidos de colores sólidos en tejido de punto estándar se aprueban en dos o tres rondas. Los colores complejos — azul marino, negro, nude y tonos cercanos al gris — pueden requerir envíos adicionales debido a su mayor sensibilidad a la variación de la fórmula. Si se necesita una cuarta o quinta ronda, vale la pena revisar si el color objetivo es alcanzable en el tejido y contenido de fibra especificados, en lugar de continuar ajustando la fórmula sin abordar la restricción de raíz.
La muestra de laboratorio aprobada previamente puede servir como estándar de referencia de color para el pedido repetido, pero aún se debe exigir un nuevo envío de muestra de laboratorio, especialmente si el pedido repetido se realiza después de que haya cambiado un nuevo lote de tejido crudo, lote de tinte o ventana de producción. Los cambios de lote de tejido crudo, el mantenimiento del equipo de teñido y los ajustes de fórmula en la fábrica pueden cambiar el resultado incluso cuando el color objetivo no ha cambiado. La muestra de referencia física conservada del pedido original es lo que hace que la comparación sea significativa y accionable.
Runtang Tex produce tejidos de punto para marcas de ropa en Europa, América del Norte y Australia. Solicite una muestra para confirmar el rendimiento del color en su construcción objetivo antes de realizar el pedido a granel.
 Información del fabricante
Desarrollo de patrones Jacquard para prendas de punto: repetición, selección de hilos y realidades del muestreo
LEER MÁS Tejido
 de waffle: una textura única para prendas casuales y con estilo
LEER MÁS Tejido
 acanalado: añadiendo textura y dimensión a tus prendas
LEER MÁS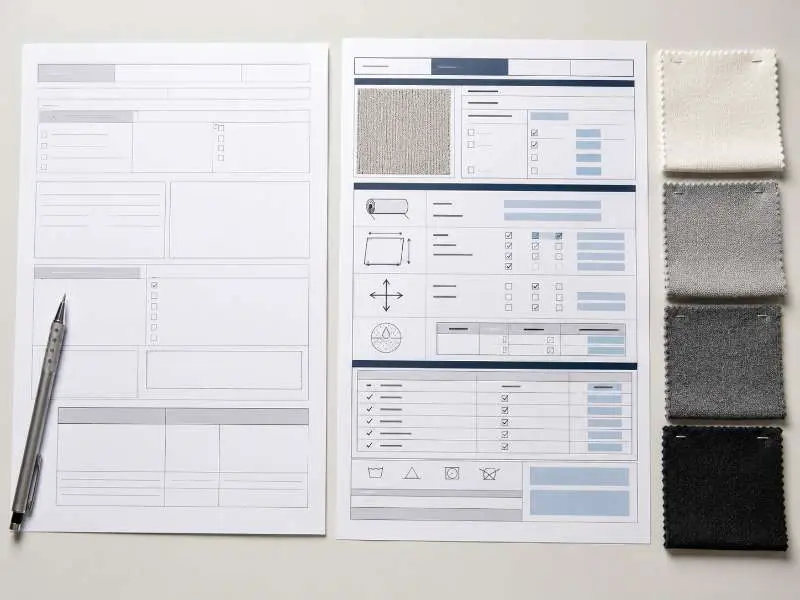 Información del fabricante
Por qué su hoja de especificaciones de tela le está costando rondas de intercambios
LEER MÁS Guía de abastecimiento
Tejido French Terry para sudaderas con capucha: GSM, estructura de bucles y control de encogimiento
LEER MÁS