自 2009 年起的針織布製造商 · 中國
自 2009 年起的針織布製造商 · 中國

快速解答
布料染色小樣核准,不代表大貨顏色一致。以針織布而言,最常造成核准後色差的有三個因素:
預防需要書面色差容許範圍(Delta E)、每批大貨的封存參考布樣,以及針對酸洗或紮染等特殊效果加工的明確檢查。
您核准了染色小樣。在標準光源下顏色看起來正確。接著大貨布卷送達,卻有點不對勁——稍微偏綠、稍微暗沉,或就是跟您技術包中的色調不完全相同。這在針織布生產中並不罕見,且很少代表工廠犯了直接錯誤。這代表核准流程遺漏了一個變數。以下是這些變數藏身之處,以及您能針對各項採取的行動。
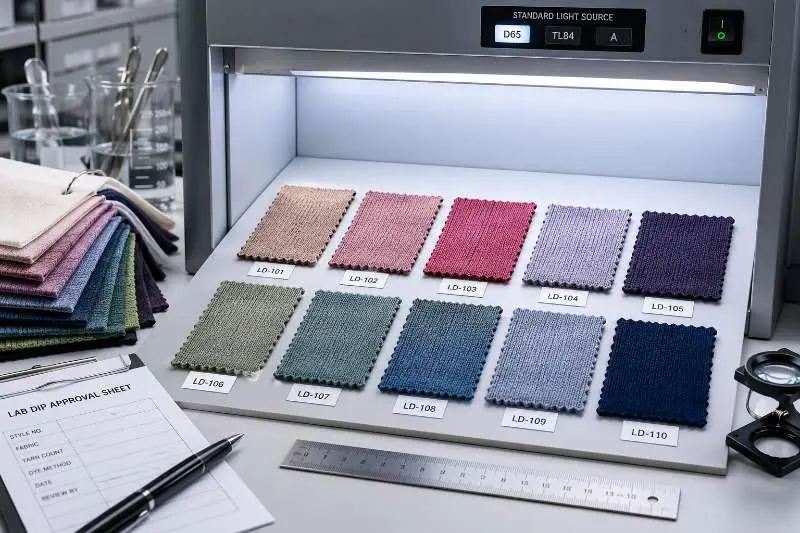
布料染色小樣是染廠在大貨染色前提交的小塊染色布樣。其目的在於確認目標顏色——透過 Pantone 色號、實體布料樣本或數位色彩規格傳達——能在指定布料與指定結構上被精準重現。一旦品牌簽核,該布樣即成為整張訂單的顏色契約。依該染色配方生產的每卷大貨布,都以此為標準進行比對。
染色小樣與打樣功能不同,卻常被混淆。染色小樣適用於素色染布料:染廠染一小塊樣本提交色光核准。打樣則是印花或色織布樣,用於驗證圖案或多彩結構中的顏色配置、循環精準度與色調互動。若您的訂單涉及紮染或滿版印花效果,核准工具會改變——但基本原則相同:在大貨規模染色前,先鎖定顏色標準。
標準的布料染色小樣流程分為五個階段:
這個流程經常失敗的地方不在於核准步驟本身,而在於布樣是否在大貨規劃的相同針織結構、纖維成分、克重與後整理路線上製備。針織布會引入變數,若在染色前未鎖定這些細節,基本的顏色核准流程就可能遺漏這些變數。
在梭織結構中,紗線在一致的張力下交織。染料的滲透相對可預測,因為紗線表面在布料幅寬與長度上的暴露是均勻的。針織結構則不同:由線圈構成的結構——尤其是單面汗布——具有開放且具彈性的表面,其吸色速率受線圈張力、針織密度以及關鍵的每根紗線之纖維成分所影響。 對於正在比較針織布選項 (例如單面汗布、雙面棉毛布、羅紋布或雙面針織)的品牌,染色小樣應在大貨規劃的相同結構上製備。
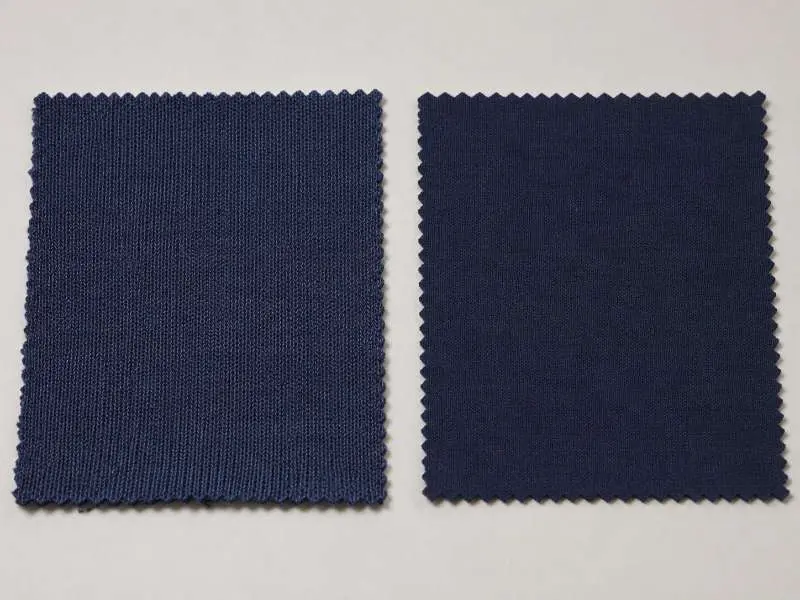
這表示相同的 Pantone 色號應用於 100% 棉單面汗布與 95% 棉/5% 彈性纖維雙面棉毛布時,即使使用相同的起始染色配方,也會產生視覺上不同的結果。彈性纖維會排斥大多數活性染料與直接染料。5% 的比例看似微不足道,但在對色調敏感的配色中——尤其是海軍藍、黑色、橄欖綠與酒紅色——未染色的彈性纖維成分會在布面造成明顯的底色偏移。
涉及莫代爾、竹纖維嫘縈或再生聚酯纖維的混紡纖維會進一步加劇此問題。每種纖維素或合成成分具有不同的染料親和力,需要不同類型的染料才能達到完全上色。混紡專用的染料配方無法與單一纖維配方互換,即使 Pantone 目標色相同亦然。
纖維成分如何改變染色小樣風險
| 纖維/結構 | 顏色核可風險 | 大貨前買方檢查重點 |
|---|---|---|
| 100% 棉單面汗布 | 當大貨使用相同胚布批號與 GSM 時,通常較容易對色 | 確認染色小樣是以預計大貨生產的相同結構製作 |
| 棉/彈性纖維 | 彈性纖維含量會在對色調敏感的顏色中影響底色與視覺深度 | 要求提供與布料結構相符的染色小樣,特別是深藍色、黑色、橄欖色和酒紅色。 |
| 棉/莫代爾混紡 | 纖維素混紡的吸染情形可能與 100% 棉不同 | 不要以純棉染色小樣核可棉/莫代爾的大貨訂單 |
| 再生聚酯纖維單面汗布 | 分散染料染色與再生纖維的變異可能影響色澤再現性 | 在大貨生產前確認纖維來源、批次一致性和色差容許範圍。 |
| 竹纖維-嫘縈混紡 | 較高的吸水性可能依混紡比例與製程而改變顏色深度 | 以預計生產的確切混紡比例與 GSM 核可 |
實際影響:如果您的訂單使用的布料結構與製作染色小樣時不同——即使纖維成分相同但 GSM 不同——您就需要新的染色小樣。以 180 GSM 單面汗布開發的染色小樣,卻用來涵蓋 220 GSM 雙面棉毛布的相同色系大貨生產,這是最常見的批量色差投訴來源之一。
在未定義色差容許範圍的情況下核准染色小樣,並非正式的核准——只是一種默契。容許範圍規定大貨生產可偏離已核准染色小樣的程度,超過此偏差即構成拒收。若無書面容許範圍記錄,批量中的色澤差異爭議就沒有客觀基準。
Delta E (ΔE) 通常用作比較已核准染色小樣與大貨布料時的數值色差參考。它不應取代在約定照明條件下的目視評估。對於目視色彩評估,品牌可參考 AATCC EP9,紡織品色差目視評估,作為外部程序參考。以下範圍僅供起始參考;最終容差應以品牌自身的核准標準為準。
光照條件會影響同一塊色樣的視覺效果。同色異譜是指兩種布料在一種光源下看起來顏色一致,但在另一種光源下卻出現差異。在 D65 光源下核准的實驗室染色小樣,在大多數歐洲零售環境使用的 TL84 螢光燈標準下可能看起來明顯不同。在核准文件中指定兩種光源,並要求製造商確認色樣在兩種光源下都能保持穩定,是防止賣場客訴的關鍵步驟。
一份完整的染色小樣核准紀錄應包含:
色牢度——耐洗色牢度、耐摩擦色牢度、耐光色牢度——是相關但獨立的規格。它是在大量染色後通過實驗室測試確認,而非透過實驗室染色小樣目視比較。有關針織布適用的色牢度測試標準詳細說明,請參閱針織布色牢度測試。
即使正確核准實驗室染色小樣並訂定書面容差,仍無法完全避免所有大量生產的顏色問題。以下四種機制是針織布生產中核准後色偏的主要原因。
胚布批次差異
實驗室染色小樣通常使用某一生產批次的未染色布(坯布)樣品開發。若大量生產使用不同坯布批次——不同的原料批次、不同的機台生產或不同的加工日期——底布的染料吸收性可能改變。即使染料配方完全沿用,也會導致實際顏色輸出變化。要求大量染色使用與實驗室小樣開發時確認的同一批坯布,是控制此變數最直接的方法。
大量染缸的規模差異
實驗室染色小樣在小型實驗容器中開發——通常低於 5 公升。大量生產則在可容納數百公斤布料的噴射染色機或溢流染色機中進行。溫度分佈、染料吸盡率和浴比在大規模生產下表現都不同。負責任的製造商會使用有記錄的配方調整來處理放大生產的差異。若您的製造商無法在要求時提供這些記錄,這表示其製程品質存在缺口,應在承諾大量生產前加以解決。
翻單配方偏移
當顏色在六個月或十二個月後重新下單時,必須調出原始染料配方,並與保留的實體參考色樣進行比對。若配方記錄未以書面保存,製造商會憑肉眼重建色調,導致色偏。要求每筆訂單保留書面染料配方記錄,並與密封的參考色樣一起存放,是持續防止再訂單顏色客訴的最有效做法。沒有書面配方,就沒有再訂單保障。
特殊效果後整理
酸洗、酵素洗與紮染等加工方式會與底色產生交互作用,其影響程度是小型實驗室樣本無法完全預測的。水洗加工會降低色彩深度並使色相偏移;偏移的程度會因布料克重、組織結構與水洗循環強度而異。針對此類訂單,僅在未染色布料上通過實驗室打樣核准是不夠的。應將水洗後的試樣或效果樣——以小規模生產並在大量布料進入水洗前獲得核准——列為必要的檢查點。如需了解這些後整理加工的具體考量,請參閱紮染布與酸洗布。
大多數標準針織布的素色訂單可在兩至三輪內獲得核准。複雜的色系——如海軍藍、黑色、裸色及灰色系相近色——由於對配方變異的敏感度較高,可能需要額外提交樣本。若需進行第四或第五輪,則值得檢討目標顏色在指定布料與纖維成分上是否可實現,而非繼續調整配方卻未解決根本限制。
先前已核准的實驗室打樣可作為翻單的色彩參考標準,但仍應要求提交新的實驗室打樣——尤其是當翻單是在胚布批號、染料批號或生產時段已變更之後下單時。胚布批號變更、染整設備維護保養及染廠配方調整,即使在目標色系不變的情況下,仍可能使產出產生偏移。保留原始訂單的實體參考樣,才能使比較具有意義且可採取行動。
Runtang Tex 為歐洲、北美及澳洲的服裝品牌生產針織布。請索取樣品以確認色彩在您的目標組織結構上的表現,再進行大量下單。