Fabricante de tecidos de malha desde 2009 · China
Fabricante de tecidos de malha desde 2009 · China

Resposta Rápida
A aprovação do lab dip de tecido não garante consistência de cor a granel. Para tecidos de malha, três fatores causam com mais frequência a variação pós-aprovação:
A prevenção exige tolerâncias escritas (Delta E), uma amostra de referência selada para cada execução a granel e verificações explícitas para acabamentos de efeito especial, como lavagem mineral ou tie-dye.
Você aprovou o lab dip. A cor parecia certa na cabine de luz. Então os rolos a granel chegaram e algo estava errado — um pouco mais esverdeado, um pouco mais apagado, ou simplesmente não exatamente o tom que estava no seu pacote técnico. Isso não é incomum na produção de tecidos de malha e raramente significa que a fábrica cometeu um erro simples. Significa que o processo de aprovação deixou passar uma variável. Aqui está onde essas variáveis se escondem e o que você pode fazer em relação a cada uma delas.
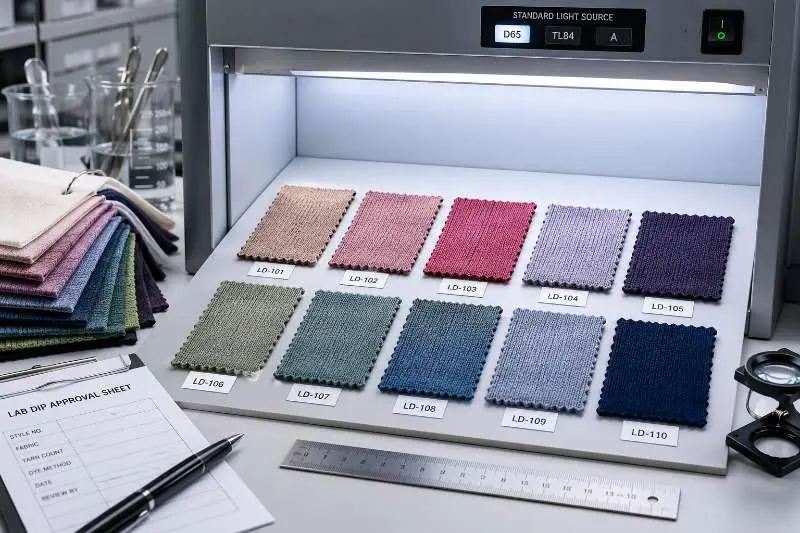
Um lab dip de tecido é uma pequena amostra tingida enviada pela fábrica antes do tingimento em massa começar. Seu objetivo é confirmar que a cor alvo — comunicada por meio de uma referência Pantone, uma amostra física de tecido ou uma especificação de cor digital — pode ser reproduzida com precisão no tecido especificado, na construção especificada. Uma vez que a marca aprova, essa amostra se torna o contrato de cor para todo o pedido. Cada rolo em massa produzido a partir dessa receita de tingimento é medido em relação a ela.
Lab dip e strike-off têm funções diferentes e muitas vezes são confundidos. Um lab dip se aplica a tecidos tingidos em cor sólida: a tecelagem tinge uma pequena amostra e a envia para aprovação de tom. Um strike-off é uma amostra estampada ou tingida em fio usada para verificar a distribuição de cores, a precisão do rapport e a interação de tons em construções com padrões ou multicoloridas. Se o seu pedido envolver efeitos tie-dye ou estampas allover, a ferramenta de aprovação muda — mas o princípio subjacente é o mesmo: fixar o padrão de cor antes do tingimento em escala a granel.
O fluxo de trabalho padrão do lab dip de tecido passa por cinco estágios:
Onde esse processo costuma falhar não é nas etapas de aprovação em si, mas em saber se a amostra foi preparada na mesma construção de malha, composição de fibra, GSM e rota de acabamento planejada para a granel. Tecidos de malha introduzem variáveis que um fluxo básico de aprovação de cor pode não captar, se esses detalhes não forem fixados antes do tingimento.
Na construção de tecido plano, os fios se entrelaçam sob tensão consistente. A penetração do corante é relativamente previsível porque a exposição da superfície do fio é uniforme em toda a largura e comprimento do tecido. A construção de malha funciona de maneira diferente: estruturas em laçada — particularmente a meia-malha — têm superfícies abertas e flexíveis que absorvem corante em taxas influenciadas pela tensão da laçada, densidade de pontos e, criticamente, pelo conteúdo de fibra de cada fio individual. Para marcas comparando opções de tecido de malha como jersey, interlock, canelado ou malha dupla, o lab dip deve ser preparado na mesma construção planejada para a produção em massa.
Isso significa que a mesma referência Pantone aplicada a uma meia malha 100% algodão e a um interlock 95% algodão/5% elastano produzirá resultados visualmente diferentes, mesmo com a mesma receita de tingimento inicial. O elastano resiste à maioria dos corantes reativos e diretos. A 5%, pode parecer insignificante, mas em cartelas de cores sensíveis a tonalidade — especialmente marinho, preto, oliva e bordô — esse componente de elastano não tingido cria uma mudança visível no subtom na superfície do tecido.
Misturas de fibras envolvendo modal, viscose de bambu ou poliéster reciclado agravam ainda mais isso. Cada componente celulósico ou sintético carrega uma afinidade tintorial distinta e requer uma classe de corante diferente para atingir esgotamento total. Uma fórmula de corante específica para mistura não é intercambiável com uma fórmula de fibra única, mesmo que o alvo Pantone seja idêntico.
Como o Conteúdo de Fibra Pode Alterar o Risco do Lab Dip
| Fibra/Construção | Risco de Aprovação de Cor | Verificação do Comprador Antes da Produção |
|---|---|---|
| Jersey 100% Algodão | Geralmente mais fácil de combinar quando a produção usa o mesmo lote de cru e GSM | Confirme que o lab dip foi feito na mesma construção planejada para a produção |
| Algodão/Elastano | O conteúdo de elastano pode afetar o subtom e a profundidade visual em cores sensíveis a tonalidade | Solicite um lab dip com a construção correspondente, especialmente para marinho, preto, oliva e bordô |
| Mistura Algodão/Modal | Misturas celulósicas podem apresentar absorção de corante diferente do 100% algodão | Não aprove um lab dip somente de algodão para um pedido em massa de algodão/modal |
| Jersey de Poliéster Reciclado | Tingimento por dispersão e variação de fibra reciclada podem afetar a repetibilidade da cor | Confirme a fonte da fibra, consistência do lote e tolerância de cor antes da produção |
| Mistura Viscose de Bambu | Maior absorção pode alterar a profundidade da cor dependendo da proporção da mistura e do processo | Aprove na mistura exata e no GSM planejados para a produção |
A implicação prática: se seu pedido usa uma construção de tecido diferente daquela na qual o lab dip foi preparado — mesmo que o mesmo conteúdo de fibra em GSM diferente — você precisa de um novo lab dip. Aprovar um lab dip desenvolvido em jersey 180 GSM para cobrir uma produção em interlock 220 GSM na mesma cartela de cores é uma das fontes mais consistentes de reclamações de cor na produção.
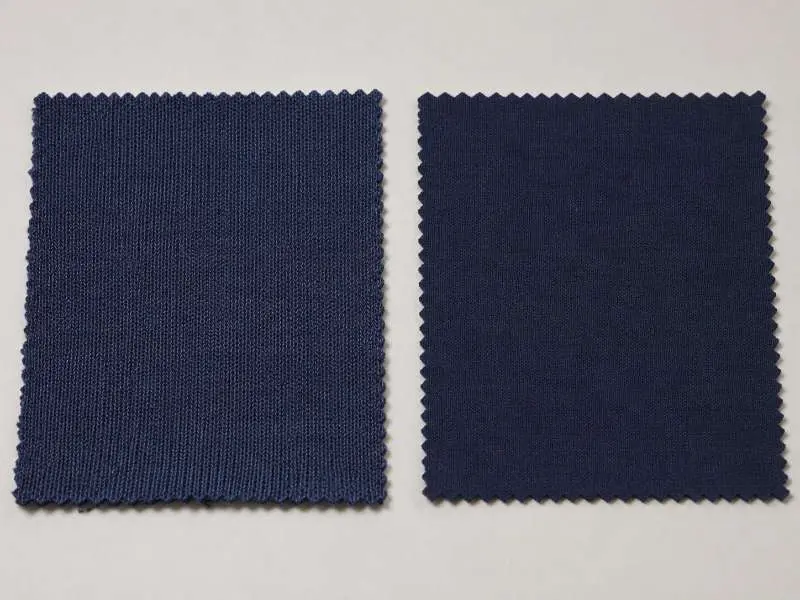
Aprovar um lab dip sem uma tolerância de cor definida não é uma aprovação adequada — é um aperto de mãos. A tolerância especifica o quanto a produção em massa pode desviar do lab dip aprovado antes que o desvio constitua uma rejeição. Sem uma tolerância escrita registrada, disputas sobre variação de tom na produção não têm base objetiva.
Delta E (ΔE) é comumente usado como referência numérica de diferença de cor ao comparar um lab dip aprovado com o tecido em massa. Ele não deve substituir a avaliação visual sob condições de iluminação acordadas. Para avaliação visual de cor, as marcas podem consultar AATCC EP9, Visual Assessment of Color Difference of Textiles, como referência de procedimento externo. As faixas a seguir podem ser usadas apenas como pontos de partida; as tolerâncias finais devem ser confirmadas no padrão de aprovação da própria marca.
As condições de iluminação afetam a leitura da mesma amostra. Metamerismo é o fenômeno em que dois tecidos parecem combinar sob uma fonte de luz, mas divergem sob outra. Um lab dip aprovado sob D65 pode parecer visivelmente diferente sob TL84 — o padrão fluorescente usado na maioria dos ambientes de varejo europeus. Especificar ambos os iluminantes no briefing de aprovação e pedir que a malharia confirme que a amostra se mantém sob ambos é o passo que evita reclamações no ponto de venda.
O que deve conter um registro completo de aprovação de lab dip:
A solidez da cor — solidez à lavagem, solidez à fricção, solidez à luz — é uma especificação relacionada, mas separada. Ela é confirmada por meio de testes de laboratório após o tingimento em massa, não por comparação visual do lab dip. Para uma análise detalhada dos padrões de teste de solidez da cor aplicáveis a tecidos de malha, consulte testes de solidez da cor para tecidos de malha.
Um lab dip corretamente aprovado com tolerâncias escritas ainda falha em evitar todos os problemas de cor em massa. Quatro mecanismos são responsáveis pela maior parte da variação pós-aprovação na produção de tecidos de malha.
Variação do lote de cru
Os lab dips são normalmente desenvolvidos em uma amostra de tecido cru (não tingido) de um lote de produção. Se a tiragem em massa vier de um lote de cru diferente — um lote de matéria-prima diferente, uma tiragem de máquina diferente ou uma data de processamento diferente — a absorção de corante do tecido base pode mudar. Isso altera a saída de cor efetiva, mesmo quando a fórmula do corante é mantida inalterada. Solicitar que o tingimento em massa use tecido cru confirmado do mesmo lote usado durante o desenvolvimento do lab dip é a maneira mais direta de controlar essa variável.
Diferenças de escala do banho em massa
Um lab dip é desenvolvido em um pequeno recipiente de laboratório — normalmente menos de 5 litros. A produção em massa ocorre em uma máquina de tingimento por jato ou por transbordo que comporta centenas de quilos de tecido. A distribuição de temperatura, as taxas de esgotamento do corante e as relações de banho se comportam de maneira diferente em escala. Malharias responsáveis executam a produção em massa com ajustes de fórmula documentados que consideram o aumento de escala. Se a sua malharia não puder fornecer esses registros quando solicitados, essa é uma lacuna de qualidade no processo que vale a pena resolver antes do compromisso com a produção em massa.
Variação da fórmula em novos pedidos
Quando uma cor é pedida novamente seis ou doze meses depois, a fórmula original do corante deve ser recuperada e cruzada com uma amostra física de referência retida. Se os registros da fórmula não foram mantidos por escrito, a malharia reconstrói a tonalidade a olho, o que introduz variação. Exigir registros escritos da fórmula do corante por pedido, armazenados junto com a amostra de referência selada, é a prática isolada que mais consistentemente previne reclamações de cor em novos pedidos. Sem fórmula escrita, sem garantia de repetição.
Acabamentos com efeitos especiais
Os processos de lavagem mineral, lavagem enzimática e tie-dye interagem com a cor base de maneiras que amostras de laboratório em pequena escala não podem prever totalmente. Processos de lavagem reduzem a profundidade da cor e alteram o tom; o grau dessa alteração varia com o peso do tecido, a construção e a intensidade do ciclo de lavagem. Para esses pedidos, a aprovação do lab dip em tecido não tingido é insuficiente por si só. Uma amostra de efeito pós-lavagem ou strike-off — produzida em pequena escala e aprovada antes do tecido em massa entrar na lavagem — deve ser um ponto de verificação obrigatório. Para considerações específicas sobre esses acabamentos, consulte tecido tie-dye e tecido de lavagem mineral.
A maioria dos pedidos de cores sólidas em tecido de malha padrão é aprovada em duas a três rodadas. Combinações de cores complexas — tons navy, preto, nude e próximos de cinza — podem exigir envios adicionais devido à sua maior sensibilidade à variação de fórmula. Se uma quarta ou quinta rodada for necessária, vale a pena revisar se a cor alvo é alcançável no tecido e composição de fibra especificados, em vez de continuar ajustando a fórmula sem abordar a restrição fundamental.
A amostra de laboratório aprovada anteriormente pode servir como padrão de referência de cor para o novo pedido, mas um novo envio de amostra de laboratório ainda deve ser exigido — especialmente se o novo pedido for feito após uma mudança de lote de tecido cru, lote de tingimento ou janela de produção. Mudanças de lote de tecido cru, manutenção de equipamentos de tingimento e ajustes de fórmula na fábrica podem alterar o resultado mesmo quando a combinação de cores alvo permanece inalterada. A amostra física de referência retida do pedido original é o que torna a comparação significativa e acionável.
A Runtang Tex produz tecidos de malha para marcas de vestuário em toda a Europa, América do Norte e Austrália. Solicite uma amostra para confirmar o desempenho da cor em sua construção alvo antes da colocação em massa.
 Tecido
Maravilhas do Tecido de Malha de Nylon: Características e Usos Comuns
LEIA MAIS Tecido
Malha Tricot: Conheça Este Material Leve e Durável
LEIA MAIS Guia de Tecidos
Tecido de malha pointelle: estabilidade do vazado, escolhas de fio e o que verificar antes da amostragem em escala
LEIA MAIS Sustentabilidade
Além do Fleece: Tecido de Malha de Poliéster Reciclado Certificado GRS para Marcas de Vestuário
LEIA MAIS Tecido
French Terry: O Tecido de Malha Confortável que Você Precisa Experimentar
LEIA MAIS