Tillverkare av stickat tyg sedan 2009 · Kina

Tillverkare av stickat tyg sedan 2009 · Kina

Gauge är den enskilt viktigaste parametern i cable-stickat tyg – ändå är det den som oftast lämnas ospecificerad tills provtagningen redan är igång. För varumärken som beställer tröjkollektioner i bulkproduktion innebär en icke fastställd gauge inkonsekvent definition av repstrukturen, variation i tygbredd mellan rullar och kostnader för omprovning som pressar utvecklingstidslinjerna. Den här guiden går igenom vad du bör specificera, och varför, innan det första provet lämnar fabriken.
Gauge (förkortat GG) avser antalet nålar per tum på en flatbädd- eller rundstickmaskin. I produktionen av cable knit styr detta antal direkt hur tydligt rep-twist-strukturen framträder på det färdiga tygets yta.
Konstruktioner med lägre gauge – ungefär 3 GG till 7 GG – ger öppna, kraftigt texturerade stickningar där de enskilda cable-tvisterna är breda och tredimensionella. Dessa passar väl till tjocka vintertröjor och stickat nära ytterkläder där visuell textur är en primär kommersiell egenskap. Konstruktioner med högre gauge – från omkring 10 GG och uppåt – ger finare, tätare stickningar där cable-mönstret finns men är mer förfinat; lämpligt för medeltunga lagerplagg eller strukturerat stickat med en skräddad känsla.
Den viktiga konsekvensen för inköp: en cable-design som utvecklats vid 7 GG kommer att se fundamentalt annorlunda ut om den reproduceras vid 12 GG – inte bara finare, utan strukturellt annorlunda i hur tvisten ligger mot basstickningen. Det är därför gaugen måste låsas i tech pack innan provtagningen börjar, inte anpassas till tillgängliga maskiner när provet anländer. Stickat tyg med cable-konstruktioner från Runtang finns i olika gauge-intervall beroende på krav på garn och struktur – bekräfta din mål-GG redan i briefingfasen.
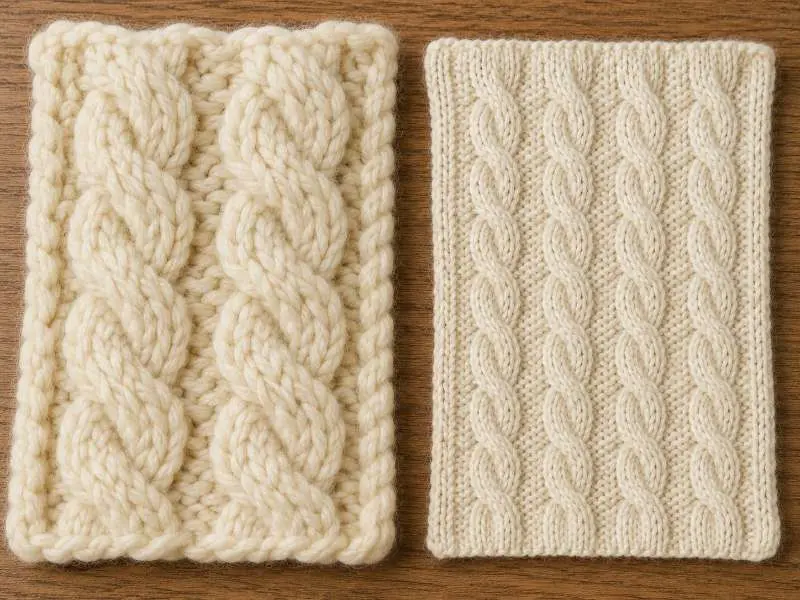
Masktäthet beskriver hur många varv (horisontella rader) och maskkolumner (vertikala kolumner) som förekommer per ytenhet av tyget. För släta stickningar är tätheten relativt förutsägbar när gauge och garn är fastställda. Cable-strukturer beter sig annorlunda: varje cable-rapport kan dra tyget inåt horisontellt, ett produktionsproblem som vanligtvis hanteras som cable pull-in under provning och bulkproduktionsgodkännande.
I praktiken blir en panel av cable-stickat tyg smalare än en slätstickad yta som produceras på samma maskin med samma gauge, eftersom varje cable-tvist förbrukar extra horisontellt garn för att utföra korsningen. Graden av intagning beror på cable-rapportens bredd, korsningsfrekvensen och garntensionen under produktionen. Alla dessa variabler kan förskjutas något mellan provtagning och bulkproduktion, vilket är anledningen till att färdig tygbredd bör mätas efter avslappning – inte direkt från maskinen – och specificeras i tech pack som ett mått i avslappnat tillstånd.
Inköpsteam bör begära breddmått både i avslappnat och lätt utsträckt tillstånd. En konsekvent masktäthet genom en bulkproduktionsomgång är det som avgör om utskurna paneler från olika rullar kommer att passa vid sömmen. Purl-stickat tyg använder en besläktad sammanlänkad struktur och möter liknande utmaningar med täthetsvariation – men utan cable-tvisten är dess intagningsbeteende mindre uttalat.
Garnvalet påverkar hur stickat tyg med flätmönster beter sig strukturellt, inte bara estetiskt. Garner med högre snodd – där de enskilda plyna är hårdare tvinnade – tenderar att ge renare och mer distinkta flätprofiler eftersom snodden håller formen under spänning. Mjukare garner med lägre snodd kan ge en mer otydlig flätdefinition, särskilt i finare gauger där maskstorleken är mindre. Rätt garnriktning beror på designavsikten och bör fastställas i ett tidigt skede, inte lämnas öppen.
Om GSM: stickade tyger med flätmönster ligger vanligtvis i ett bredare intervall än rundstickade strukturer eftersom själva flätrapporten tillför materialdjup. En grov låggaugestickad flätkonstruktion kan nå 400 GSM eller högre; en fin medelgaugekonstruktion kan ligga under 300 GSM. Viktigt är att två tyger med samma GSM kan kännas och bete sig mycket olika beroende på gauge och flättäthet – GSM ensamt är inte en tillräcklig specifikation. Varumärken bör behandla GSM som en parameter tillsammans med gauge, flätrapportens bredd och färdig tygbredd, inte som den primära beskrivningen. Alla GSM-värden ska förstås som beroende av konstruktion och efterbehandling; bekräfta exakta siffror under lab dip och förproduktionsgodkännande.
Fiberkompositionen påverkar också flätornas tydlighet, återhämtning och jämnhet i tjocklek. Ull- och ullblandgarn kan stödja dimensionell återhämtning i vissa tröjkonstruktioner, medan bomull, akryl och blandgarn kan kräva noggrannare spänningskontroll för att hålla flätrapporten konsekvent över rullarna. Exakta blandningsförhållanden bör bekräftas under utvecklingen baserat på önskad känsla, gauge, GSM och krympningskrav.
För jämförbara alternativ med strukturerad stickning uppnår jacquardstickat tyg ytstruktur genom programmerad färg- eller maskmönstring snarare än tvinnade flätrapporter, och har andra överväganden gällande gauge och ledtid för provtagning.
En fullständig specifikation för stickat tyg med flätmönster bör bekräfta följande innan provtagning beställs. Varje punkt tar upp ett specifikt fel läge som vanligtvis uppstår mellan provgodkännande och bulkproduktion.
| Parameter | Vad som ska specificeras | Varför det är viktigt |
|---|---|---|
| Gauge (GG) | Mål-GG-intervall; bekräfta maskintyp som finns tillgänglig hos fabriken | Bestämmer flätornas relief och maskstorlek; kan inte ändras efter produktion |
| Flätrapportens bredd | Antal maskor per flätrapport; korsningsfrekvens | Kontrollerar graden av intagning och slutlig panelbredd |
| Avslappnad tygbredd | Mätt efter 24 timmars avslappning från maskinen | Sömmatchning och utbyte av tillskurna paneler beror på en konsekvent färdig bredd |
| Krympningsstandard | Referera till AATCC TM135-2025 eller ISO 6330 när tillämpligt; definiera tvättcykel och godkänd tolerans | Flätstrukturer kan röra sig olika i mask- och varvriktning efter tvätt |
| Färgkonsistens över flätstrukturen | Godkännande av nyansband som täcker både flätade och släta stickade ytor | Den upphöjda flätytan och den nedsänkta botten kan absorbera färg olika snabbt |
Punkten om färgkonsistens är specifik för stickat tyg med flätmönster och missas ofta i standardchecklistor för kvalitetskontroll. Eftersom flätan ligger upphöjd över bas tyget kan de två ytplanen ta upp färg i något olika takt beroende på garnspänning och efterbehandlingsförhållanden. Godkännande av nyansband bör uttryckligen referera till både flätområdet och botten – inte utvärdera färg enbart på botten tyget.
För varumärken som utvecklar kompletta tröjkollektioner täcker inköp av stickade tyger för tröjor de bredare inköpsbesluten på plagg nivå – stickat tyg med flätmönster är en struktur inom det ramverket.
Det finns ingen enda standardiserad maskintäthet – lämpligt intervall beror på garnets tjocklek, flätmönstrets rapportstorlek och avsedd användning. Tjocka vintertröjor använder vanligen grövre konstruktioner (ungefär 3 GG till 7 GG) där flätstrukturen är framträdande och känslan är kraftig. Mellanviktiga eller övergångsplagg kan passa en finare maskintäthet (cirka 10 GG till 14 GG) med en mer kompakt flätprofil. Rätt GG för din kollektion bör bekräftas i designbriefen och låsas innan sampling beställs. Vi tillverkar stickat tyg med flätmönster över flera maskintäthetsintervall – begär ett prov för att bekräfta lämpligheten för din specifika konstruktion.
Flätstrukturer drar tyget horisontellt inåt eftersom varje korsning förbrukar garn som annars skulle bidra till panelytan. Hur mycket tyget drar ihop sig varierar med flätrapportens bredd, korsningsfrekvens och garntension. Vid bulkproduktion kan små variationer i någon av dessa faktorer ge breddavvikelser mellan rullarna som orsakar felinpassning av utskurna paneler vid sömmen. Därför bör färdig arbetsbredd mätas i avslappnat tillstånd – inte direkt från maskinen – och anges som ett toleransintervall i tech pack. Kontinuerlig övervakning av sticktätheten under produktionen är den främsta kontrollpunkten. För provning av dimensionsförändring kan varumärken hänvisa till AATCC TM135 dimensional change test method eller följa köparens krävda ISO-procedur före bulkapproval.
Maskintäthet, sticktäthet och flätrapport kan alla bekräftas i samplingssteget – men bara om de anges i förväg. Begär ett prov från vårt sortiment av stickat tyg med flätmönster för att verifiera konstruktionen mot ditt tech pack innan bulkproduktionen börjar.
 Inköpsguide
Varför din bulkmatchning avviker efter godkänt tygprov för lab dip
LÄS MER Tyg
Merceriserad bomull: ett silkeslent, glänsande tyg för hemtextilier
LÄS MER Tillverkarinsikter
Kvalitetskontroll av stickade tyger för varumärken inom klädbranschen: 4-punktssystem för inspektion och godkännande av färgband
LÄS MER Tyg
Tygvikt: En guide till materialval
LÄS MER Tyg
En titt på populära stickade tyger
LÄS MER