Fabricante de tejidos de punto desde 2009 · China
Fabricante de tejidos de punto desde 2009 · China

La galga es el parámetro más determinante en el tejido de punto con trenzas; sin embargo, suele ser el que más a menudo queda sin especificar hasta que el muestreo ya está en marcha. Para las marcas de ropa que encargan colecciones de suéteres al por mayor, una galga no definida se traduce en una definición inconsistente de la textura de cuerda, variación del ancho de la pieza entre rollos y costes de remuestreo que comprimen los plazos de desarrollo. Esta guía aborda qué especificar y por qué, antes de que la primera muestra salga de la fábrica.
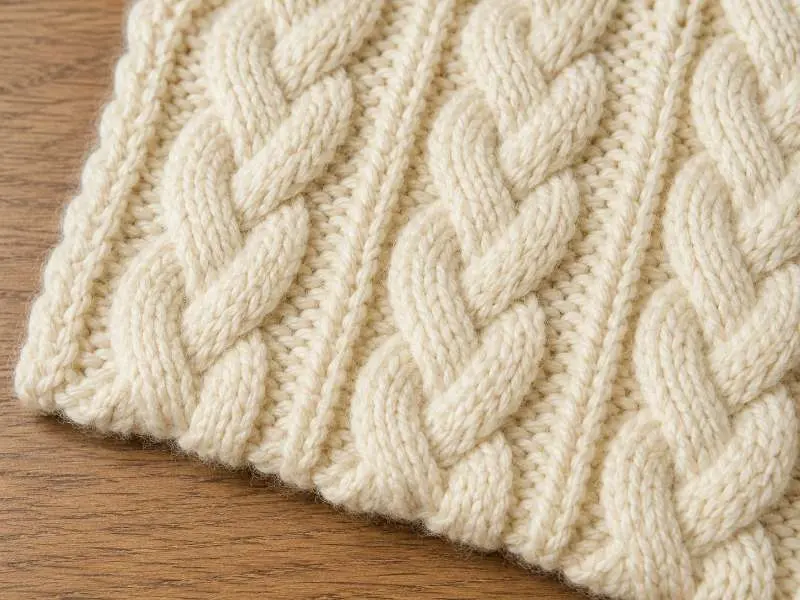
La galga (abreviada GG) se refiere al número de agujas por pulgada en una máquina de punto rectilínea o circular. En la producción de punto con trenzas, este número controla directamente la claridad con la que la estructura de torsión de cuerda se percibe en la superficie del tejido acabado.
Las construcciones de galga baja —aproximadamente de 3 GG a 7 GG— producen tejidos abiertos y con mucha textura, donde las torsiones de trenza individuales son anchas y tridimensionales. Son adecuadas para suéteres gruesos de invierno y prendas de punto con carácter de abrigo, donde la textura visual es una característica comercial principal. Las construcciones de galga alta —a partir de unas 10 GG— producen tejidos más finos y densos, donde el patrón de trenza está presente pero es más refinado; aplicables a prendas de entretiempo o prendas de punto estructuradas con una caída entallada.
La implicación clave para el aprovisionamiento: un diseño de trenza desarrollado a 7 GG se verá fundamentalmente diferente si se reproduce a 12 GG: no solo más fino, sino estructuralmente distinto en cómo la torsión se asienta sobre el tejido base. Por eso la galga debe fijarse en la ficha técnica antes de comenzar el muestreo, no ajustarse para adaptarse a la maquinaria disponible después de recibir la muestra. Las construcciones de tejido de punto con trenzas en Runtang están disponibles en varios rangos de galga según el hilado y los requisitos de estructura; confirme su GG objetivo en la fase de brief.
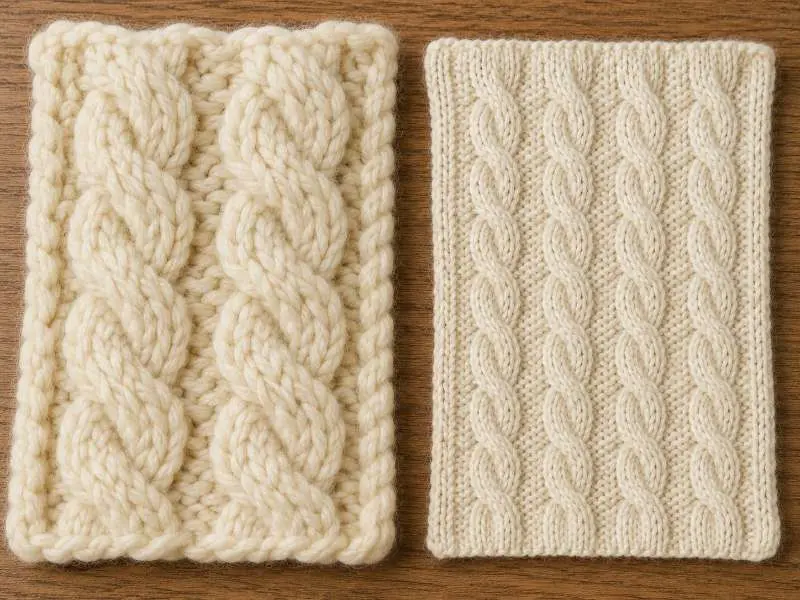
La densidad de puntadas describe cuántas pasadas (filas horizontales) y columnas (hileras verticales) aparecen por unidad de superficie del tejido. En los puntos lisos, la densidad es relativamente predecible una vez fijadas la galga y el hilado. Las estructuras de trenza se comportan de manera diferente: cada repetición de trenza puede tirar del tejido hacia adentro horizontalmente, un problema de producción que se maneja comúnmente como encogimiento por trenza durante el muestreo y la aprobación del volumen.
En términos prácticos, un panel de tejido de punto con trenzas medirá más angosto que un punto liso producido en la misma máquina con la misma galga, porque cada torsión de trenza consume hilo horizontal adicional para ejecutar el cruce. El grado de encogimiento depende del ancho de la repetición de la trenza, la frecuencia de cruce y la tensión del hilo durante la producción. Todas estas variables pueden cambiar ligeramente entre el muestreo y el volumen, por lo que el ancho final de la pieza debe medirse después de la relajación, no directamente sacado de la máquina, y especificarse en la ficha técnica como una dimensión en estado relajado.
Los equipos de aprovisionamiento deben solicitar mediciones de ancho tanto en estado relajado como ligeramente estirado. La densidad de puntadas consistente a lo largo de una tirada de producción es lo que determina si los paneles cortados de diferentes rollos coincidirán en la costura. El tejido de punto inglés utiliza una estructura entrelazada relacionada y enfrenta desafíos similares de variación de densidad, aunque sin la torsión de trenza, su comportamiento de encogimiento es menos pronunciado.
La elección del hilo afecta el rendimiento estructural del tejido de punto trenzado, no solo su estética. Los hilos con mayor torsión, donde las hebras individuales están enrolladas más apretadamente, tienden a producir perfiles de trenza más limpios y definidos porque la torsión mantiene su forma bajo tensión. Los hilos más suaves y de baja torsión pueden producir una definición de trenza más difusa, particularmente en calibres finos donde la escala de la puntada es menor. La dirección apropiada del hilo depende de la intención del diseño y debe acordarse en la etapa de brief, no dejarse abierta.
Sobre el GSM: los tejidos de punto trenzado generalmente caen en un rango más amplio que las estructuras de punto circular porque la repetición de la trenza añade profundidad material. Una construcción trenzada gruesa de calibre bajo puede alcanzar 400 GSM o más; una estructura fina de calibre medio puede estar por debajo de 300 GSM. Es importante destacar que dos tejidos con el mismo GSM pueden sentirse y rendir de manera muy diferente según el calibre y la densidad de la trenza: el GSM por sí solo no es una especificación suficiente. Las marcas deben tratar el GSM como un parámetro junto con el calibre, el ancho de repetición de la trenza y el ancho de puerta terminado, no como el descriptor principal. Todos los valores de GSM deben entenderse como dependientes de la construcción y el acabado; confirme las cifras exactas durante la aprobación del lab dip y la preproducción.
La composición de la fibra también afecta la claridad de la trenza, la recuperación y la consistencia del volumen. Los hilos de lana y mezclas de lana pueden soportar la recuperación dimensional en algunas construcciones de suéteres, mientras que el algodón, el acrílico y los hilos mezclados pueden necesitar un control de tensión más preciso para mantener la repetición de la trenza consistente en todos los rollos. Las proporciones exactas de la mezcla deben confirmarse durante el desarrollo según el tacto deseado, el calibre, el GSM y los requisitos de encogimiento.
Para opciones de tejido estructurado comparables, el tejido de punto jacquard logra textura superficial mediante patrones programados de color o puntada en lugar de repeticiones de trenza retorcida, y conlleva consideraciones diferentes de calibre y tiempo de muestreo.
Una hoja de especificaciones completa de tejido de punto trenzado debe confirmar lo siguiente antes de encargar el muestreo. Cada punto aborda un modo de fallo distinto que comúnmente aparece entre la aprobación de la muestra y la entrega en volumen.
| Parámetro | Qué especificar | Por qué es importante |
|---|---|---|
| Calibre (GG) | Rango de GG objetivo; confirmar el tipo de máquina disponible en la fábrica | Determina el relieve de la trenza y la escala de la puntada; no se puede cambiar después de la producción |
| Ancho de repetición de trenza | Número de puntadas por repetición de trenza; frecuencia de cruce | Controla el grado de contracción y el ancho final del panel |
| Ancho de puerta relajado | Medido después de 24 horas de relajación desde la máquina | El emparejamiento de costuras y el rendimiento del panel cortado dependen de un ancho terminado consistente |
| Estándar de encogimiento | Referencia AATCC TM135-2025 o ISO 6330 cuando corresponda; definir el ciclo de lavado y la tolerancia de aprobación | Las estructuras trenzadas pueden moverse de manera diferente a lo largo de las direcciones de columna y pasada después del lavado |
| Consistencia de color en la textura trenzada | Aprobación de banda de tono que cubra tanto la zona trenzada como la del punto base | La superficie elevada de la trenza y el fondo hundido pueden absorber el tinte a ritmos diferentes |
El punto de consistencia de color es específico del tejido de punto trenzado y a menudo se omite en las listas de control de calidad estándar. Debido a que el cordón de la trenza queda elevado sobre el tejido base, los dos planos superficiales pueden absorber el tinte a ritmos ligeramente diferentes según la tensión del hilo y las condiciones de acabado. La aprobación de la banda de tono debe hacer referencia explícita tanto a la zona de la trenza como al fondo, no evaluar el color solo en el tejido de fondo.
Para las marcas que desarrollan colecciones completas de suéteres, la compra de tejidos de punto para suéteres cubre las decisiones de abastecimiento más amplias a nivel de prenda: el tejido de punto trenzado es una estructura dentro de ese marco.
No existe un calibre estándar único — el rango apropiado depende del grosor del hilo, el tamaño de la repetición del cable y el uso final previsto. Los suéteres gruesos de invierno suelen usar construcciones de calibre bajo (aproximadamente 3 GG a 7 GG) donde la textura del cable es prominente y el tacto es sustancial. Los tejidos de punto de peso medio o de transición pueden adaptarse a un calibre más fino (alrededor de 10 GG a 14 GG) con un perfil de cable más compacto. El GG correcto para su colección debe confirmarse durante el brief de diseño y fijarse antes de encargar el muestreo. Producimos tejido de punto de cable en varios rangos de calibre — solicite una muestra para confirmar la idoneidad para su construcción específica.
Las estructuras de cable tiran del tejido hacia adentro horizontalmente porque cada cruce de torsión consume hilo que de otro modo contribuiría al ancho del panel. La cantidad de tirón varía con el ancho de la repetición del cable, la frecuencia de cruce y la tensión del hilo. En la producción en masa, pequeñas variaciones en cualquiera de estos factores pueden producir inconsistencias de ancho de rollo a rollo que causan desalineación del panel cortado en la costura. Por eso el ancho de puerta terminado debe medirse en estado relajado — no desde la máquina — y especificarse como un rango de tolerancia en el tech pack. El monitoreo consistente de la densidad de puntada durante la producción es el punto de control principal. Para pruebas de cambio dimensional, las marcas pueden consultar el método de prueba de cambio dimensional AATCC TM135 o alinearse con el procedimiento ISO requerido por el comprador antes de la aprobación en masa.
El calibre, la densidad de puntada y la repetición del cable son todos confirmables en la etapa de muestreo — pero solo si se especifican por adelantado. Solicite una muestra de nuestra gama de punto de cable para verificar la construcción contra su tech pack antes de comenzar la producción en masa.
 Perspectivas de la industria
El tejido de punto doble frente al tejido de punto jersey sencillo
LEER MÁS Tejido
 otomano: versatilidad de origen turco para decoración del hogar
LEER MÁS Tejido
 de Punto Roma: La Mezcla Perfecta de Comodidad y Estructura
LEER MÁS Conocimientos técnicos
Eleve su estilo y comodidad con uniformes de tejido francés pesado
LEER MÁS Perspectivas de la industria
Cómo coser el tejido de punto piqué
LEER MÁS