针织面料制造商,始于2009年 · 中国

针织面料制造商,始于2009年 · 中国

机号是绞花针织面料中最关键的参数,却往往直到打样已经开始才被明确。对于批量订购毛衣系列服装的品牌而言,机号未锁定意味着绳状纹理的清晰度不一致、不同卷布的门幅存在差异,以及因重新打样而压缩开发周期的成本。本指南介绍在第一个样品出厂前应指定哪些参数,以及为什么必须提前指定。
机号(缩写为 GG)指横机或圆机上每英寸的针数。在绞花针织生产中,这一数字直接决定成品面料表面绳状扭绞结构的清晰程度。
低机号结构——大致为 3 GG 至 7 GG——织出的针织面料组织疏松、纹理强烈,单个绞花扭绞宽大且富有立体感。这类面料非常适合厚实的冬季毛衣以及与外套风格相近的针织服装,其视觉纹理是主要的商业卖点。高机号结构——约 10 GG 及以上——织出的针织面料更细腻、更紧密,绞花图案依然存在但更为精致;适用于中等厚度的叠穿单品或手感挺括的结构性针织服装。
对采购的关键意义在于:以 7 GG 开发的绞花设计,若改用 12 GG 复现,外观会截然不同——不仅更细腻,而且扭绞相对于底布的结构方式也会不同。因此,机号必须在打样开始前就锁定在工艺单中,而不是等样品到手后再按现有设备去调整。Runtang 的绞花针织面料 可根据纱线和结构要求提供多种机号范围——请在需求阶段确认目标 GG。
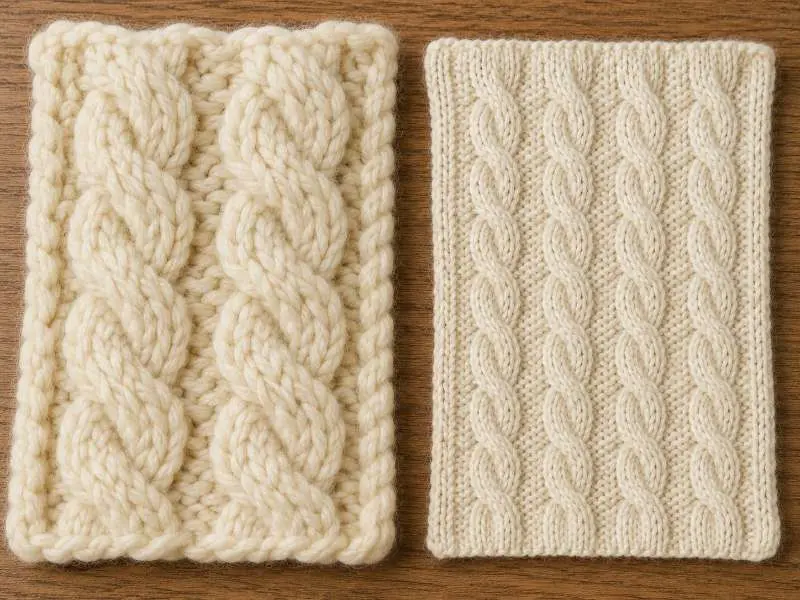
针距密度指单位面料面积内的横列(横向行)和纵行(纵向列)数量。对于平针针织面料,一旦机号和纱线确定,密度相对可预测。绞花结构的表现则不同:每个绞花循环都会在横向上把面料向内收,这一生产问题通常在打样和大货确认阶段作为绞花收缩(cable pull-in)来管理。
实际而言,同一台机器、相同机号下生产的绞花针织面料布片会比平针针织面料更窄,因为每次绞花扭绞都要额外消耗横向纱线来完成交叉。收缩程度取决于绞花循环宽度、交叉频率以及生产过程中的纱线张力。这些变量在打样与大货之间都可能略有变化,因此成品门幅应在松弛后测量——而不是直接从机器上量——并在工艺单中按松弛状态尺寸注明。
采购团队应同时索取松弛状态和轻度拉伸状态下的门幅测量数据。大货生产中针距密度是否一致,决定了来自不同卷布的裁片能否在缝合处对得上。反针针织面料 采用相关的互锁结构,也面临类似的密度变化问题——不过由于没有绞花扭绞,其收缩表现不那么明显。
纱线选择不仅影响外观,也影响针织麻花面料的整体结构表现。捻度较高的纱线——即各股线捻合得更紧——往往能形成更清晰、轮廓更分明的麻花纹路,因为捻度使纱线在受力时仍能保持形状。较柔软、捻度较低的纱线可能使麻花轮廓更模糊,尤其是在针距更细、线圈尺度更小的规格中。合适的纱线方向取决于设计意图,应在打样简报阶段就确定下来,不能留待后续再定。
关于GSM:针织麻花面料的克重范围通常比圆机针织结构更宽,因为麻花循环本身增加了材料的厚度。粗针低针距的麻花结构可达400 GSM或更高;精细的中针距结构则可能低于300 GSM。重要的是,同為相同GSM的两款面料,由于针距和麻花密度的不同,手感和性能可能差异很大——仅凭GSM并不足以作为完整的规格依据。品牌方应将GSM视为与针距、麻花循环宽度和成品门幅并列的参数之一,而非主要的描述指标。所有GSM数值都应理解为取决于结构和后整理;确切数值应在色样和产前确认阶段予以确认。
纤维成分也会影响麻花轮廓的清晰度、回复性和克重一致性。羊毛及羊毛混纺纱线在某些毛衣结构中能够提供尺寸回复性,而棉、腈纶及混纺纱线可能需要更严格的张力控制,以保证各卷面料之间麻花循环的一致性。确切的混纺比例应在开发阶段根据目标手感、针距、GSM和缩水率要求予以确认。
如需类似的结构性针织选择,提花针织面料 通过编程的色彩或组织图案而非捻合的麻花循环来实现表面肌理,其针距和打样交期的考量也有所不同。
一份完整的针织麻花面料规格表应在委托打样之前确认以下事项。每一点都针对一种在样品确认到大货交付之间常见的典型失效模式。
| 参数 | 需明确指定的内容 | 为何重要 |
|---|---|---|
| 针距(GG) | 目标GG范围;确认工厂可用的机型 | 决定绞花凸起程度和线圈大小;量产后无法更改 |
| 绞花循环宽度 | 每个绞花循环的线圈数;交叉频率 | 控制收幅程度和最终幅宽 |
| 松弛门幅 | 在下机松弛24小时后测量 | 拼缝匹配和裁片利用率取决于一致的成品门幅 |
| 缩水率标准 | 适用时参照AATCC TM135-2025或ISO 6330;明确洗涤循环和合格公差 | 绞花结构在洗涤后沿纵行和横列方向的尺寸变化可能不同 |
| 绞花纹理整体的颜色一致性 | 色差批段确认需同时覆盖绞花区和底布区 | 凸起的绞花表面与凹陷的底布上染速率可能不同 |
颜色一致性这一点是针织麻花面料所特有的,在标准QC检查表中常被忽略。由于麻花凸条高于底布,这两个表面层级会因纱线张力和后整理条件的不同而以略有差异的速度吸收染料。色差缸号的确认应明确同时参照麻花区域和底布区域——不能仅以底布来评估颜色。
对于开发完整毛衣系列的品牌,毛衣针织面料采购 涵盖了更宏观的成衣层面采购决策——针织麻花面料只是该框架下的一种结构。
并不存在单一的标准针距——合适的范围取决于纱线粗细、麻花循环尺寸和预期最终用途。粗针冬季毛衣通常采用较低针距的结构(大约3 GG至7 GG),此时麻花肌理突出,手感厚实。中厚或过渡季针织服装可能适合更细的针距(约10 GG至14 GG),麻花轮廓更紧凑。您的系列所适用的正确GG应在设计简报阶段确认,并在委托打样之前锁定。我们生产覆盖多个针距范围的针织麻花面料——欢迎索取样品,以确认是否适合您的具体结构。
绞花结构会横向将面料向内收紧,因为每个交叉点都会消耗纱线,而这些纱线原本会贡献门幅宽度。牵拉量会随绞花循环宽度、交叉频率和纱线张力而变化。在大货生产中,上述任何因素的微小变化,都可能造成卷与卷之间的门幅不一致,进而导致裁片在缝制时对位偏差。因此,成品门幅应在松弛状态下测量——而不是在机台上测量——并在技术资料包中规定为公差范围。生产过程中持续监测线圈密度是主要的控制点。对于尺寸变化测试,品牌方可参考 AATCC TM135 尺寸变化测试方法,或在批量确认前与买方要求的 ISO 程序保持一致。
针距、线圈密度和绞花循环均可在打样阶段确认——但前提是事先明确规定。欢迎索取样品,从我们的绞花针织系列中验证结构是否符合您的技术资料包,然后再开始大货生产。