2009年創業のニット生地メーカー · 中国

2009年創業のニット生地メーカー · 中国

ゲージはケーブルニット生地において最も重要なパラメータでありながら、サンプリングがすでに始まるまで指定されないことが最も多い項目でもあります。セーターコレクションを量産発注するアパレルブランドにとって、ゲージが確定していないことは、ロープ状の質感の出方のばらつき、ロール間の幅の変動、そして再サンプリングのコストによる開発スケジュールの圧迫を意味します。本ガイドでは、最初のサンプルが工場を出る前に何を、なぜ指定すべきかを解説します。
ゲージ(GGと略記)とは、横編み機または丸編み機における1インチあたりの針数のことです。ケーブルニットの生産では、この数値が完成生地表面においてロープ状の撚り構造がどれだけ明確に見えるかを直接左右します。
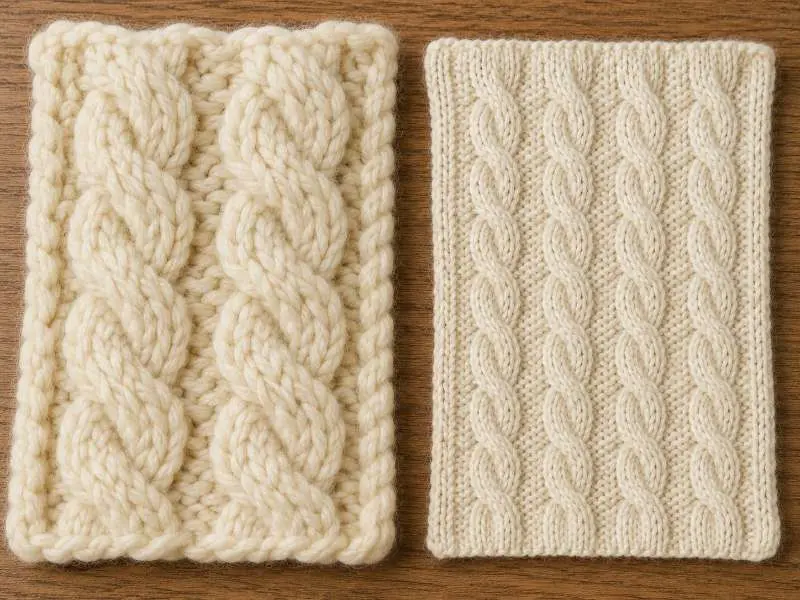
低ゲージの構成(おおよそ3 GGから7 GG)では、個々のケーブルの撚りが幅広く立体的な、目の開いた表情豊かなニットが生まれます。これらは、視覚的なテクスチャーが主な商品特性となる厚手の冬物セーターやアウター寄りのニットウェアに適しています。高ゲージの構成(およそ10 GG以上)では、ケーブル柄は存在しつつもより繊細で高密度なニットが生まれ、ミッドウェイトのレイヤリングアイテムや、端正な風合いの構築的なニットウェアに適しています。
調達上の重要なポイント:7 GGで開発したケーブルデザインは、12 GGで再現すると根本的に異なる見え方になります。単に細くなるだけでなく、ベースの編み地に対する撚りの乗り方が構造的に変わります。だからこそ、ゲージはサンプリング開始前に仕様書で確定させるべきであり、サンプルが届いてから利用可能な機械に合わせて調整するものではありません。Runtangのケーブルニット生地 は、糸や組織の要件に応じてさまざまなゲージ範囲に対応しています。目標GGはブリーフ段階でご確認ください。
編み密度とは、生地の単位面積あたりに現れるコース(横方向の列)とウェール(縦方向の列)の数を指します。天竺の場合、ゲージと糸が決まれば密度は比較的予測しやすくなります。ケーブル組織は挙動が異なり、ケーブルの1リピートごとに生地が横方向へ引き締まることがあります。これはサンプリングや量産承認の際にケーブルの引き締まりとして管理されることが多い生産上の課題です。
実際には、ケーブルニット生地のパネルは、同じ機械・同じゲージで生産した天竺よりも幅が狭く仕上がります。ケーブルの撚りごとに交差を作るための横方向の糸が余分に消費されるためです。引き締まりの度合いは、ケーブルのリピート幅、交差の頻度、生産時の糸の張力によって変わります。これらの変数はサンプリング時と量産時でわずかに変動しうるため、仕上がり幅は機械から下ろした直後ではなくリラックス後に測定し、リラックス状態の寸法として仕様書に明記する必要があります。
調達チームは、リラックス状態と軽く引き伸ばした状態の両方で幅の測定を依頼すべきです。量産ロット全体で編み密度が安定しているかどうかが、異なるロールから裁断したパネルが縫い目で合うかどうかを左右します。パールニット生地 は関連するインターロック組織を用いており、同様の密度変動の課題に直面しますが、ケーブルの撚りがないため引き締まりの挙動はより穏やかです。
糸の選択は、ケーブルニット生地の見た目だけでなく、構造的な性能にも影響します。撚りの強い糸、つまり個々のプライがより強く撚り合わされた糸は、張力がかかっても撚りが形状を保つため、よりくっきりと明確なケーブル形状を生み出す傾向があります。柔らかく撚りの弱い糸では、ケーブルの輪郭がよりぼやける場合があり、特にステッチのスケールが小さい細いゲージではその傾向が顕著です。適切な糸の方向性はデザインの意図によって決まるため、仕様検討の段階で合意しておくべきであり、未決定のままにすべきではありません。
GSMについて:ケーブルニット生地は、ケーブルの繰り返し自体が素材の厚みを加えるため、一般的に丸編み構造よりも広い範囲に分布します。ローゲージのチャンキーなケーブル構造では400 GSM以上に達することがあり、ミドルゲージの細かい構造では300 GSMを下回る場合もあります。重要なのは、同じGSMでもゲージとケーブル密度によって風合いや性能が大きく異なるという点です。GSMだけでは十分な仕様とは言えません。ブランド側は、GSMを主要な指標として扱うのではなく、ゲージ、ケーブルの繰り返し幅、仕上がり幅と並ぶ一つのパラメータとして扱うべきです。すべてのGSM値は構造と仕上げによって変動するものと理解し、正確な数値はラボディップおよび量産前承認の段階で確認してください。
繊維組成もケーブルの明確さ、回復性、厚みの均一性に影響します。ウールやウール混紡の糸は、一部のセーター構造において寸法の回復性を支えることができますが、綿、アクリル、混紡糸では、ロール全体でケーブルの繰り返しを一定に保つためにより厳密な張力管理が必要となる場合があります。正確な混紡比率は、目標とする肌触り、ゲージ、GSM、縮率の要件に基づき、開発段階で確認してください。
同様の構造編みの選択肢としては、ジャカードニット生地 が、撚り合わせたケーブルの繰り返しではなく、プログラムされた配色や編み柄によって表面のテクスチャーを実現しており、ゲージやサンプリングのリードタイムに関する考慮事項が異なります。
完全なケーブルニットの仕様書では、サンプリングを発注する前に以下の項目を確認すべきです。各項目は、サンプル承認から量産納品までの間によく発生する、それぞれ異なる不具合の要因に対応しています。
| 項目 | 指定すべき項目 | 重要な理由 |
|---|---|---|
| ゲージ(GG) | 目標GG範囲;工場で利用可能な機械タイプを確認 | ケーブルの浮き出し感と編み目のスケールを決定します;生産後に変更することはできません |
| ケーブルリピート幅 | ケーブル1リピートあたりの編み目数。交差の頻度 | 引き締まりの度合いと最終的なパネル幅を左右する |
| リラックス後の仕上がり幅 | 機上から外して24時間リラックス後に測定 | 縫い合わせ部の柄合わせと裁断パネルの歩留まりは、安定した仕上がり幅に左右されます |
| 縮率基準 | 該当する場合はAATCC TM135-2025またはISO 6330を参照;洗濯サイクルと合格許容差を定義 | ケーブル組織は洗濯後にウェール方向とコース方向で異なる動きをすることがあります |
| ケーブルテクスチャ全体の色の一致性 | ケーブル部分とベース編み部分の両方を対象とした色合いバンドの承認 | 浮き出たケーブル面と凹んだ地組織は染料の吸収速度が異なる場合があります |
色の一貫性に関するこの点はケーブルニット特有のもので、標準的なQCチェックリストでは見落とされがちです。ケーブルの綱状部分はベース生地より浮き上がっているため、糸の張力や仕上げ条件によって、この2つの表面が若干異なる速度で染料を吸収する可能性があります。色合いの承認では、ベース生地のみで色を評価するのではなく、ケーブル部分とベース部分の両方を明示的に参照する必要があります。
フルセーターコレクションを開発するブランドにとって、セーター用ニット生地の調達 では、衣料品レベルでのより広範な調達判断を扱っています。ケーブルニットはその枠組みの中の一つの組織です。
標準となる単一のゲージは存在せず、適切な範囲は糸の太さ、ケーブルのリピートサイズ、想定される用途によって異なります。厚手の冬物セーターでは、ケーブルのテクスチャーが際立ち、しっかりとした風合いが得られる低ゲージの編成(おおよそ3 GG〜7 GG)が一般的です。中厚手や端境期向けのニットウェアには、よりコンパクトなケーブルプロファイルを持つ細かいゲージ(約10 GG〜14 GG)が適している場合があります。コレクションに適切なGGはデザインブリーフの段階で確認し、サンプリングを発注する前に確定してください。当社は幅広いゲージ範囲でケーブルニット生地を生産しています。お客様の特定の編成に適合するかどうか、サンプルをご請求のうえご確認ください。
ケーブル構造は、各ツイストの交差がパネル幅に寄与するはずの糸を消費するため、生地を水平方向に内側へ引き寄せます。引き寄せの量はケーブルのリピート幅、交差頻度、糸の張力によって変化します。量産では、これらの要因のわずかな変動がロール間の幅のばらつきを生み、縫い目での裁断パネルのずれを引き起こすことがあります。そのため、仕上がり幅は機械から下ろした状態ではなく、リラックスした状態で測定し、テックパックに許容差の範囲として明記する必要があります。生産中の一貫したステッチ密度の監視が主要な管理ポイントです。寸法変化試験については、ブランドはAATCC TM135 寸法変化試験方法を参照するか、量産承認前にバイヤー指定の ISO 手順に合わせることができます。
ゲージ、ステッチ密度、ケーブルのリピートはすべてサンプリング段階で確認できますが、それは事前に明記されている場合に限ります。量産開始前にテックパックと照らして構造を確認するため、当社のケーブルニットシリーズからサンプルをご請求ください。