مصنع أقمشة تريكو منذ 2009 · الصين
مصنع أقمشة تريكو منذ 2009 · الصين

المقياس هو المعيار الأكثر أهمية في قماش التريكو المضلع — ومع ذلك فهو الأكثر تركًا دون تحديد حتى تبدأ عملية أخذ العينات بالفعل. بالنسبة لعلامات الملابس التي تطلب مجموعات سترات بكميات كبيرة، فإن المقياس غير المحدد يعني عدم اتساق تعريف نسيج الحبل، وتباين عرض اللفات بين اللفات، وتكاليف إعادة أخذ العينات التي تضغط على الجداول الزمنية للتطوير. يغطي هذا الدليل ما يجب تحديده، ولماذا، قبل أن تغادر العينة الأولى المصنع.
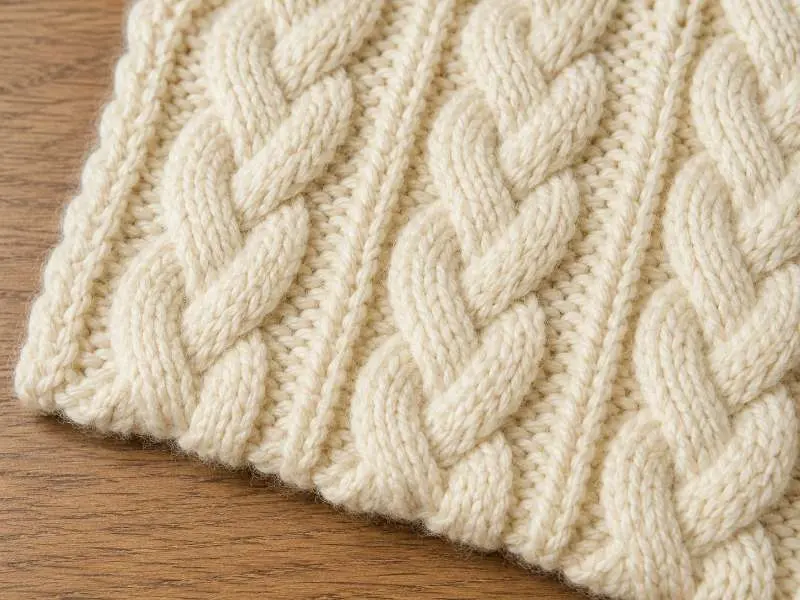
المقياس (اختصارًا GG) يشير إلى عدد الإبر في البوصة الواحدة على ماكينة حياكة مسطحة أو دائرية. في إنتاج التريكو المضلع، يتحكم هذا الرقم مباشرة في مدى وضوح بنية التفاف الحبل على سطح القماش النهائي.
الإنشاءات ذات المقياس المنخفض — تقريبًا من 3 GG إلى 7 GG — تنتج أقمشة مفتوحة وذات نسيج كثيف حيث تكون اللفات المضلعة الفردية عريضة وثلاثية الأبعاد. هذه مناسبة تمامًا للسترات الشتوية السميكة والأقمشة المحبوكة الشبيهة بالملابس الخارجية حيث يكون النسيج البصري ميزة تجارية أساسية. الإنشاءات ذات المقياس العالي — من حوالي 10 GG فما فوق — تنتج أقمشة أدق وأكثر كثافة حيث يكون نمط الضلع موجودًا ولكن أكثر دقة؛ تنطبق على قطع الطبقات متوسطة الوزن أو الأقمشة المحبوكة المهيكلة بملمس مفصل.
الأثر الرئيسي على التوريد: تصميم الضلع المطور عند 7 GG سيبدو مختلفًا جوهريًا إذا أعيد إنتاجه عند 12 GG — ليس فقط أدق، ولكن مختلف هيكليًا في كيفية استقرار اللفة مقابل القماش الأساسي. لهذا السبب يجب تثبيت المقياس في الحزمة التقنية قبل بدء أخذ العينات، وليس تعديله ليتوافق مع الآلات المتاحة بعد وصول العينة. أقمشة التريكو المضلعة في Runtang متوفرة عبر نطاقات مقياس حسب متطلبات الخيط والبنية — أكد GG المستهدف في مرحلة الإحاطة.
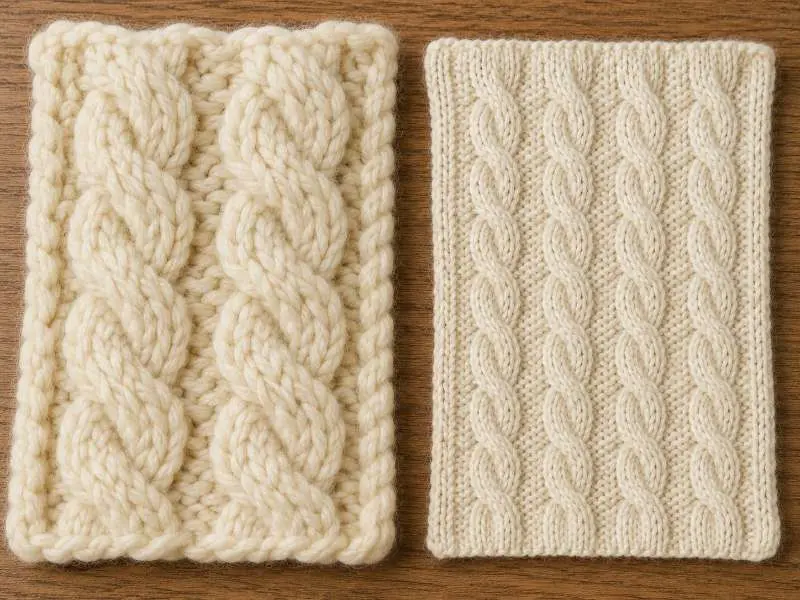
تصف كثافة الغرز عدد الصفوف (الصفوف الأفقية) والأعمدة (الأعمدة الرأسية) التي تظهر لكل وحدة مساحة من القماش. بالنسبة للأقمشة العادية، تكون الكثافة قابلة للتنبؤ نسبيًا بمجرد ضبط المقياس والخيط. تتصرف البنى المضلعة بشكل مختلف: كل تكرار للضلع يمكن أن يسحب القماش إلى الداخل أفقيًا، وهي مشكلة إنتاج تُدار عادةً باسم السحب المضلعي أثناء أخذ العينات والموافقة على الكمية.
من الناحية العملية، ستقيس لوحة قماش التريكو المضلعة أضيق من قطعة محبوكة عادية منتجة على نفس الآلة وبنفس المقياس، لأن كل لفة ضلع تستهلك خيطًا أفقيًا إضافيًا لتنفيذ التقاطع. تعتمد درجة السحب على عرض تكرار الضلع، وتكرار التقاطع، وشد الخيط أثناء الإنتاج. يمكن أن تتغير هذه المتغيرات جميعها قليلاً بين أخذ العينات والكمية، ولهذا يجب قياس عرض الباب النهائي بعد الاسترخاء — وليس مباشرة من الآلة — وتحديده في الحزمة التقنية كبعد في حالة الاسترخاء.
يجب على فرق التوريد طلب قياسات العرض في كلتا الحالتين المسترخية والمشدودة قليلاً. كثافة الغرز المتسقة عبر دفعة الإنتاج هي ما يحدد ما إذا كانت القطع المقطوعة من لفات مختلفة ستتطابق عند الدرز. قماش التريكو الظفيري يستخدم بنية متشابكة ذات صلة ويواجه تحديات تباين كثافة مماثلة — رغم أنه بدون لف الضلع، فإن سلوك السحب لديه أقل وضوحًا.
اختيار الخيط يؤثر على أداء نسيج التريكو المضلع بنيوياً، وليس فقط جمالياً. الخيوط ذات البرم الأعلى — حيث تكون الطيات الفردية ملتفة بشكل أكثر إحكاماً — تميل إلى إنتاج مقاطع كابل أنظف وأكثر تحديداً لأن البرم يحافظ على شكله تحت الشد. أما الخيوط الأنعم ذات البرم الأقل فقد تنتج تعريفاً أقل وضوحاً للكابل، خاصة في المقاييس الدقيقة حيث يكون حجم الغرزة أصغر. يعتمد اتجاه الخيط المناسب على قصد التصميم ويجب الاتفاق عليه في مرحلة الإيجاز، وليس تركه مفتوحاً.
بخصوص GSM: أقمشة الكابل المنسوجة تقع عادة في نطاق أوسع من تراكيب التريكو الدائري لأن تكرار الكابل نفسه يضيف عمقاً مادياً. يمكن أن يصل بناء الكابل السميك منخفض المقياس إلى 400 GSM أو أعلى؛ بينما قد يكون التركيب الدقيق متوسط المقياس أقل من 300 GSM. الأهم من ذلك، أن نسيجين بنفس GSM يمكن أن يكون ملمسهما وأداؤهما مختلفين تماماً اعتماداً على المقياس وكثافة الكابل — GSM وحده ليس مواصفة كافية. يجب أن تعامل العلامات التجارية GSM كمعامل واحد إلى جانب المقياس وعرض تكرار الكابل وعرض الباب النهائي، وليس كوصف أساسي. يجب فهم جميع قيم GSM على أنها تعتمد على التركيب والتشطيب؛ تأكد من الأرقام الدقيقة أثناء الغمس المخبري وموافقة ما قبل الإنتاج.
تكوين الألياف يؤثر أيضاً على وضوح الكابل والاستعادة وانتظام الحجم. خيوط الصوف وخلطات الصوف يمكن أن تدعم الاستعادة البعدية في بعض تراكيب السويتر، بينما قد تحتاج خيوط القطن والأكريليك والخلطات إلى تحكم أوثق في الشد للحفاظ على اتساق تكرار الكابل عبر اللفات. يجب تأكيد نسب الخلط الدقيقة أثناء التطوير بناءً على الملمس المستهدف والمقياس وGSM ومتطلبات الانكماش.
للحصول على خيارات تريكو منظم مماثلة، نسيج الجاكار المحبوك يحقق ملمس السطح من خلال تلوين مبرمج أو تنسيق غرز بدلاً من تكرارات الكابل الملتوية، ويحمل اعتبارات مختلفة للمقياس ومدة أخذ العينات.
يجب أن تؤكد ورقة مواصفات الكابل الكاملة النقاط التالية قبل تكليف أخذ العينات. كل نقطة تعالج نمط فشل مميز يظهر عادة بين موافقة العينة والتسليم بالجملة.
| المعيار | ما يجب تحديده | سبب أهميته |
|---|---|---|
| المقياس (GG) | نطاق GG المستهدف؛ تأكيد نوع الماكينة المتوفرة في المصنع | يحدد بروز الكابل ومقياس الغرزة؛ لا يمكن تغييره بعد الإنتاج |
| عرض تكرار الكابل | عدد الغرز لكل تكرار كابل؛ تردد التقاطع | يتحكم في درجة الانكماش والعرض النهائي للوحة |
| عرض الباب المرتخي | يقاس بعد 24 ساعة من الاسترخاء من الماكينة | مطابقة الدرزات وإنتاجية الألواح المقطوعة تعتمد على عرض نهائي متسق |
| معيار الانكماش | الرجوع إلى AATCC TM135-2025 أو ISO 6330 عند الاقتضاء؛ تحديد دورة الغسيل وتسامح النجاح | قد تتحرك تراكيب الكابل بشكل مختلف على طول اتجاهي العروة والمسار بعد الغسيل |
| اتساق اللون عبر ملمس الكابل | موافقة نطاق الظل تشمل منطقتي الكابل والأرضية المحاكة | سطح الكابل المرتفع والأرضية الغائرة قد يمتصان الصبغة بمعدلات مختلفة |
نقطة اتساق اللون خاصة بالكابل المحبوك وغالباً ما تُغفل في قوائم فحص الجودة القياسية. لأن حبل الكابل يرتفع فوق القماش الأساسي، يمكن أن تمتص طائرتا السطح الصبغة بمعدلات مختلفة قليلاً اعتماداً على شد الخيط وظروف التشطيب. يجب أن تشير موافقة نطاق الظل صراحة إلى منطقة الكابل والأرضية — وليس تقييم اللون على القماش الأرضي فقط.
بالنسبة للعلامات التجارية التي تطور مجموعات سويتر كاملة، توريد أقمشة السويتر المحاكة يغطي قرارات التوريد الأوسع على مستوى الملابس — الكابل المحبوك هو تركيب واحد ضمن هذا الإطار.
لا يوجد مقياس قياسي واحد — النطاق المناسب يعتمد على وزن الخيط، وحجم تكرار الضفيرة، والاستخدام النهائي المقصود. السترات الشتوية السميكة تستخدم عادةً تراكيب ذات مقياس منخفض (حوالي 3 GG إلى 7 GG) حيث يكون ملمس الضفيرة بارزًا والملمس ثقيلًا. الملابس المحبوكة متوسطة الوزن أو الانتقالية قد تناسب مقياسًا أدق (حوالي 10 GG إلى 14 GG) مع شكل ضفيرة أكثر إحكامًا. يجب تأكيد المقياس الصحيح لمجموعتك خلال موجز التصميم وتثبيته قبل بدء العينات. ننتج أقمشة الضفيرة المحبوكة عبر نطاقات مقاييس مختلفة — اطلب عينة لتأكيد الملاءمة لتركيبتك المحددة.
تراكيب الضفيرة تسحب القماش للداخل أفقيًا لأن كل تقاطع في الضفيرة يستهلك خيطًا كان سيساهم في عرض اللوح. كمية السحب تختلف مع عرض تكرار الضفيرة، وتكرار التقاطعات، وشد الخيط. في الإنتاج بالجملة، يمكن أن تؤدي الاختلافات الصغيرة في أي من هذه العوامل إلى عدم اتساق العرض من لفة إلى أخرى مما يسبب اختلال محاذاة الألواح المقطوعة عند الدرز. لهذا يجب قياس عرض الباب النهائي في حالة استرخاء — وليس مباشرة من الماكينة — وتحديده كنطاق تفاوت في ملف المواصفات التقنية. المراقبة المستمرة لكثافة الغرز أثناء الإنتاج هي نقطة التحكم الأساسية. لاختبار التغير البعدي، يمكن للعلامات التجارية الرجوع إلى طريقة اختبار التغير البعدي AATCC TM135 أو التوافق مع إجراء ISO المطلوب من المشتري قبل الموافقة على الإنتاج بالجملة.
المقياس، وكثافة الغرز، وتكرار الضفيرة كلها قابلة للتأكيد في مرحلة العينات — ولكن فقط إذا تم تحديدها مسبقًا. اطلب عينة من مجموعتنا لأقمشة الضفيرة للتحقق من التركيب مقابل ملف المواصفات التقنية قبل بدء الإنتاج بالجملة.
 القماش
روائع أقمشة النايلون المحيكة: الخصائص والاستخدامات الشائعة
اقرأ المزيد غير مصنف
قماش سكوبا: قماش مزدوج الحياكة من البوليستر والإسباندكس للأزياء
اقرأ المزيد المعرفة التقنية
كشف غموض أقمشة البيكيه المحبوكة
اقرأ المزيد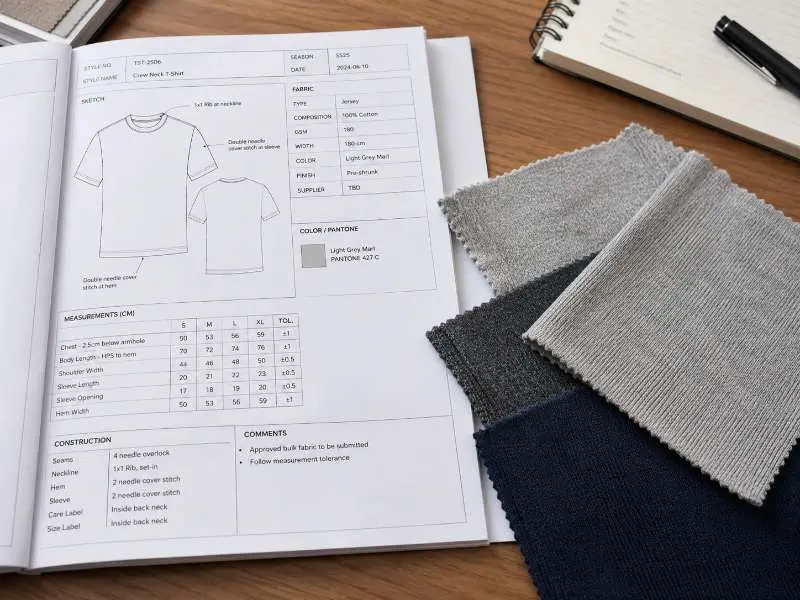 دليل المصادر
سير عمل تحديد مصادر أقمشة العلامات التجارية للملابس: من ورقة المواصفات التقنية إلى اعتماد الإنتاج بالجملة
اقرأ المزيد الاستدامة
صبغة منخفضة التأثير لأقمشة التريكو: ما تعنيه، وما الذي تغطيه، وكيفية التحقق منها قبل الطلب
اقرأ المزيد