2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന

2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന

കേബിൾ നെയ്ത തുണിയിലെ ഏറ്റവും നിർണായകമായ പരാമീറ്റർ ഗേജ് ആണ് — എന്നാൽ സാമ്പ്ലിംഗ് ആരംഭിച്ചതിന് ശേഷവും പലപ്പോഴും വ്യക്തമാക്കാതെ വിടുന്നതും ഇതുതന്നെ. ബൾക്കിൽ സ്വെറ്റർ കളക്ഷനുകൾ ഓർഡർ ചെയ്യുന്ന അപ്പാരൽ ബ്രാൻഡുകൾക്ക്, നിശ്ചയിക്കാത്ത ഗേജ് എന്നാൽ കയർ-ടെക്സ്ചർ ഡെഫനിഷനിലെ അസ്ഥിരത, റോളുകൾക്കിടയിലെ ഡോർ-വിഡ്ത്ത് വ്യത്യാസം, വികസന ടൈംലൈൻ ചുരുക്കുന്ന റീസാമ്പ്ലിംഗ് ചെലവുകൾ എന്നിവയാണ്. ആദ്യ സാമ്പിൾ മിൽ വിടുന്നതിന് മുൻപ് എന്ത്, എന്തുകൊണ്ട് വ്യക്തമാക്കണം എന്നതാണ് ഈ ഗൈഡിൽ.
ഒരു ഇഞ്ചിൽ ഫ്ലാറ്റ്-ബെഡ് അല്ലെങ്കിൽ സർക്കുലർ നിറ്റിംഗ് മെഷീനിൽ ഉള്ള സൂചികളുടെ എണ്ണത്തെയാണ് ഗേജ് (ചുരുക്കത്തിൽ GG) സൂചിപ്പിക്കുന്നത്. കേബിൾ നെയ്ത ഉൽപ്പാദനത്തിൽ, തയ്യാറായ തുണിയുടെ ഉപരിതലത്തിൽ കയർ-ട്വിസ്റ്റ് ഘടന എത്ര വ്യക്തമായി കാണപ്പെടും എന്നത് ഈ സംഖ്യ നേരിട്ട് നിയന്ത്രിക്കുന്നു.
കുറഞ്ഞ ഗേജ് ഘടനകൾ — ഏകദേശം 3 GG മുതൽ 7 GG വരെ — വിടവുള്ളതും ശക്തമായ ടെക്സ്ചറുള്ളതുമായ നെയ്ത്തുകൾ നൽകുന്നു; ഇവയിൽ ഓരോ കേബിൾ ട്വിസ്റ്റും വീതിയേറിയതും ത്രിമാനവുമാണ്. ദൃശ്യ ടെക്സ്ചർ പ്രധാന വാണിജ്യ സവിശേഷതയായ കട്ടിയുള്ള ശീതകാല സ്വെറ്ററുകൾക്കും ഔട്ടർവെയറിനോട് അടുത്ത നെയ്ത്തുകൾക്കും ഇവ നന്നായി യോജിക്കുന്നു. ഉയർന്ന ഗേജ് ഘടനകൾ — ഏകദേശം 10 GG മുതൽ മുകളിലേക്ക് — സൂക്ഷ്മവും സാന്ദ്രതയേറിയതുമായ നെയ്ത്തുകൾ നൽകുന്നു; ഇവയിൽ കേബിൾ പാറ്റേൺ ഉണ്ടാകും, പക്ഷേ കൂടുതൽ സൂക്ഷ്മമായിരിക്കും; ഇടത്തരം ഭാരമുള്ള ലേയറിംഗ് പീസുകൾക്കും ക്രമീകരിച്ച കൈകൊണ്ടുള്ള അനുഭവമുള്ള ഘടനാപരമായ നെയ്ത്തുകൾക്കും ഇവ അനുയോജ്യമാണ്.
പ്രധാന സോഴ്സിംഗ് സൂചന: 7 GG-യിൽ വികസിപ്പിച്ച ഒരു കേബിൾ ഡിസൈൻ 12 GG-യിൽ പുനർനിർമ്മിച്ചാൽ അടിസ്ഥാനപരമായി വ്യത്യസ്തമായി കാണപ്പെടും — കൂടുതൽ സൂക്ഷ്മം മാത്രമല്ല, അടിസ്ഥാന നെയ്ത്തിനെതിരെ ട്വിസ്റ്റ് ഇരിക്കുന്ന രീതിയിൽ ഘടനാപരമായും വ്യത്യസ്തമായിരിക്കും. അതുകൊണ്ടാണ് സാമ്പ്ലിംഗ് ആരംഭിക്കുന്നതിന് മുൻപ് ടെക് പാക്കിൽ ഗേജ് നിശ്ചയിക്കേണ്ടത്, സാമ്പിൾ എത്തിയതിന് ശേഷം ലഭ്യമായ മെഷീനറിക്ക് അനുസരിച്ച് ക്രമീകരിക്കരുത്. Runtang-ൽ കേബിൾ നെയ്ത തുണി ഘടനകൾ നൂലിന്റെയും ഘടനയുടെയും ആവശ്യകതകൾക്കനുസരിച്ച് വിവിധ ഗേജ് ശ്രേണികളിൽ ലഭ്യമാണ് — ബ്രീഫ് ഘട്ടത്തിൽ തന്നെ നിങ്ങളുടെ ലക്ഷ്യ GG സ്ഥിരീകരിക്കുക.
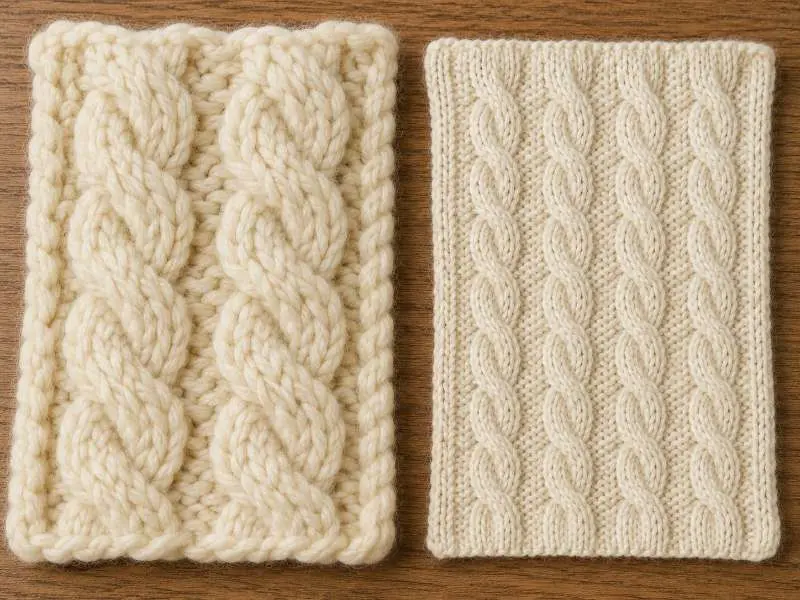
ഒരു യൂണിറ്റ് തുണി വിസ്തീർണ്ണത്തിൽ എത്ര കോഴ്സുകൾ (തിരശ്ചീന വരികൾ) ഉം വെയിൽസുകൾ (ലംബ നിരകൾ) ഉം വരുന്നു എന്നതാണ് സ്റ്റിച്ച് ഡെൻസിറ്റി വിവരിക്കുന്നത്. സാധാരണ നെയ്ത്തുകളിൽ, ഗേജും നൂലും നിശ്ചയിച്ചാൽ സാന്ദ്രത താരതമ്യേന പ്രവചനീയമാണ്. കേബിൾ ഘടനകൾ വ്യത്യസ്തമായി പെരുമാറുന്നു: ഓരോ കേബിൾ റിപ്പീറ്റും തുണിയെ തിരശ്ചീനമായി ഉള്ളിലേക്ക് വലിച്ചിടാം; സാമ്പ്ലിംഗിലും ബൾക്ക് അംഗീകാരത്തിലും കേബിൾ പുൾ-ഇൻ എന്ന് സാധാരണ കൈകാര്യം ചെയ്യുന്ന ഒരു ഉൽപ്പാദന പ്രശ്നമാണിത്.
പ്രായോഗികമായി പറഞ്ഞാൽ, ഒരേ മെഷീനിൽ ഒരേ ഗേജിൽ നിർമ്മിച്ച സാധാരണ നെയ്ത്തിനേക്കാൾ കേബിൾ നെയ്ത തുണി പാനൽ വീതി കുറവായിരിക്കും; കാരണം ഓരോ കേബിൾ ട്വിസ്റ്റും ക്രോസിംഗ് നടത്താൻ അധിക തിരശ്ചീന നൂൽ ഉപയോഗിക്കുന്നു. പുൾ-ഇന്റെ അളവ് കേബിൾ റിപ്പീറ്റ് വീതി, ക്രോസിംഗ് ആവൃത്തി, ഉൽപ്പാദന സമയത്തെ നൂൽ ടെൻഷൻ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. ഈ വേരിയബിളുകൾ സാമ്പ്ലിംഗിനും ബൾക്കിനും ഇടയിൽ അൽപ്പം മാറാം; അതുകൊണ്ടാണ് തയ്യാറായ ഡോർ വീതി മെഷീനിൽ നിന്ന് നേരിട്ടല്ല, റിലാക്സേഷന് ശേഷം അളക്കേണ്ടത്, കൂടാതെ ടെക് പാക്കിൽ റിലാക്സ്ഡ്-സ്റ്റേറ്റ് അളവായി വ്യക്തമാക്കേണ്ടത്.
സോഴ്സിംഗ് ടീമുകൾ റിലാക്സ്ഡ്, ചെറുതായി വലിച്ച നില എന്നിവയിൽ വീതി അളവുകൾ ആവശ്യപ്പെടണം. ഒരു ബൾക്ക് റണ്ണിലുടനീളം സ്ഥിരമായ സ്റ്റിച്ച് ഡെൻസിറ്റിയാണ് വിവിധ റോളുകളിൽ നിന്ന് കട്ട് ചെയ്ത പാനലുകൾ സീമിൽ ഒത്തുപോകുമോ എന്ന് നിർണ്ണയിക്കുന്നത്. പർൾ നെയ്ത തുണി സംബന്ധമായ ഇന്റർലോക്കിംഗ് ഘടന ഉപയോഗിക്കുന്നു, സമാനമായ സാന്ദ്രതാ വ്യതിയാന പ്രശ്നങ്ങൾ നേരിടുന്നു — എന്നിരുന്നാലും കേബിൾ ട്വിസ്റ്റ് ഇല്ലാത്തതിനാൽ അതിന്റെ പുൾ-ഇൻ സ്വഭാവം അത്ര പ്രകടമല്ല.
നൂൽ തിരഞ്ഞെടുപ്പ് കേബിൾ നെയ്ത തുണിയുടെ ഘടനാപരമായ പ്രകടനത്തെ ബാധിക്കുന്നു, സൗന്ദര്യാത്മകമായ വശം മാത്രമല്ല. കൂടുതൽ ട്വിസ്റ്റുള്ള നൂലുകൾ — അതായത് വ്യക്തിഗത പ്ലൈകൾ കൂടുതൽ മുറുകെ ചുറ്റിയിരിക്കുന്നവ — സാധാരണയായി കൂടുതൽ വ്യക്തവും നിർവചിക്കപ്പെട്ടതുമായ കേബിൾ രൂപങ്ങൾ നൽകുന്നു, കാരണം ട്വിസ്റ്റ് സമ്മർദ്ദത്തിൽ അതിന്റെ ആകൃതി നിലനിർത്തുന്നു. മൃദുവായ, കുറഞ്ഞ ട്വിസ്റ്റുള്ള നൂലുകൾ കൂടുതൽ അവ്യക്തമായ കേബിൾ നിർവചനം നൽകിയേക്കാം, പ്രത്യേകിച്ച് സ്റ്റിച്ച് സ്കെയിൽ ചെറുതായ സൂക്ഷ്മ ഗേജുകളിൽ. ഉചിതമായ നൂൽ ദിശ ഡിസൈൻ ഉദ്ദേശ്യത്തെ ആശ്രയിച്ചിരിക്കുന്നു, അത് ബ്രീഫ് ഘട്ടത്തിൽ തന്നെ അംഗീകരിക്കണം, തുറന്ന് വിടരുത്.
GSM-നെക്കുറിച്ച്: കേബിൾ നെയ്ത തുണികൾ സാധാരണയായി സർക്കുലർ-നിറ്റ് ഘടനകളേക്കാൾ വിശാലമായ ശ്രേണിയിൽ വരുന്നു, കാരണം കേബിൾ റിപ്പീറ്റ് തന്നെ കൂടുതൽ ആഴം ചേർക്കുന്നു. ഒരു ചങ്കി കുറഞ്ഞ-ഗേജ് കേബിൾ ഘടന 400 GSM അല്ലെങ്കിൽ അതിലധികമാകാം; ഒരു സൂക്ഷ്മ മധ്യ-ഗേജ് ഘടന 300 GSM-ന് താഴെയാകാം. പ്രധാനമായും, ഒരേ GSM-ലുള്ള രണ്ട് തുണികൾ ഗേജും കേബിൾ സാന്ദ്രതയും അനുസരിച്ച് വളരെ വ്യത്യസ്തമായി അനുഭവപ്പെടുകയും പ്രവർത്തിക്കുകയും ചെയ്യാം — GSM മാത്രം മതിയായ സ്പെക്കല്ല. ബ്രാൻഡുകൾ GSM-നെ ഗേജ്, കേബിൾ റിപ്പീറ്റ് വീതി, ഫിനിഷ് ചെയ്ത ഡോർ വീതി എന്നിവയ്ക്കൊപ്പമുള്ള ഒരു പാരാമീറ്ററായി കണക്കാക്കണം, പ്രധാന വിവരണമായി അല്ല. എല്ലാ GSM മൂല്യങ്ങളും ഘടനയെയും ഫിനിഷിംഗിനെയും ആശ്രയിച്ചിരിക്കുന്നതായി മനസ്സിലാക്കണം; ലാബ് ഡിപ്പിലും പ്രീ-പ്രൊഡക്ഷൻ അംഗീകാരത്തിലും കൃത്യമായ കണക്കുകൾ സ്ഥിരീകരിക്കുക.
ഫൈബർ ഘടന കേബിൾ വ്യക്തത, റിക്കവറി, ബൾക്ക് സ്ഥിരത എന്നിവയെയും ബാധിക്കുന്നു. ചില സ്വെറ്റർ ഘടനകളിൽ കമ്പിളി, കമ്പിളി-മിശ്രിത നൂലുകൾ ഡൈമെൻഷണൽ റിക്കവറിയെ പിന്തുണയ്ക്കാം, അതേസമയം പരുത്തി, അക്രിലിക്, മിശ്രിത നൂലുകൾക്ക് റോളുകളിലുടനീളം കേബിൾ റിപ്പീറ്റ് സ്ഥിരമായി നിലനിർത്താൻ കൂടുതൽ മുറുകെയുള്ള ടെൻഷൻ നിയന്ത്രണം ആവശ്യമായി വരാം. കൃത്യമായ മിശ്രിത അനുപാതങ്ങൾ ലക്ഷ്യമിട്ട കൈകൊണ്ടുള്ള അനുഭവം, ഗേജ്, GSM, ചുരുങ്ങൽ ആവശ്യകതകൾ എന്നിവയുടെ അടിസ്ഥാനത്തിൽ വികസന ഘട്ടത്തിൽ സ്ഥിരീകരിക്കണം.
താരതമ്യപ്പെടുത്താവുന്ന ഘടനാപരമായ നിറ്റ് ഓപ്ഷനുകൾക്കായി, ജാക്കാർഡ് നെയ്ത തുണി ട്വിസ്റ്റ് ചെയ്ത കേബിൾ റിപ്പീറ്റുകൾക്ക് പകരം പ്രോഗ്രാം ചെയ്ത നിറം അല്ലെങ്കിൽ സ്റ്റിച്ച് പാറ്റേണിംഗ് വഴി ഉപരിതല ടെക്സ്ചർ നേടുന്നു, കൂടാതെ വ്യത്യസ്ത ഗേജ്, സാമ്പിൾ ലീഡ് ടൈം പരിഗണനകൾ ഉൾക്കൊള്ളുന്നു.
സാമ്പിളിംഗ് ചെയ്യുന്നതിന് മുമ്പ് ഒരു സമ്പൂർണ്ണ കേബിൾ നെയ്ത സ്പെക് ഷീറ്റ് ഇനിപ്പറയുന്നവ സ്ഥിരീകരിക്കണം. ഓരോ പോയിന്റും സാമ്പിൾ അംഗീകാരത്തിനും ബൾക്ക് ഡെലിവറിക്കും ഇടയിൽ സാധാരണയായി കാണപ്പെടുന്ന ഒരു വ്യത്യസ്ത പരാജയ മോഡിനെ അഭിസംബോധന ചെയ്യുന്നു.
| പാരാമീറ്റർ | എന്താണ് വ്യക്തമാക്കേണ്ടത് | ഇത് എന്തുകൊണ്ട് പ്രധാനമാണ് |
|---|---|---|
| ഗേജ് (GG) | ലക്ഷ്യ GG ശ്രേണി; മില്ലിൽ ലഭ്യമായ മെഷീൻ തരം സ്ഥിരീകരിക്കുക | കേബിൾ റിലീഫും സ്റ്റിച്ച് സ്കെയിലും നിർണ്ണയിക്കുന്നു; ഉൽപ്പാദനത്തിന് ശേഷം മാറ്റാൻ കഴിയില്ല |
| കേബിൾ റിപ്പീറ്റ് വീതി | ഓരോ കേബിൾ റിപ്പീറ്റിലുമുള്ള സ്റ്റിച്ചുകളുടെ എണ്ണം; ക്രോസിംഗ് ആവൃത്തി | പുൾ-ഇന്നിന്റെ അളവും അന്തിമ പാനൽ വീതിയും നിയന്ത്രിക്കുന്നു |
| റിലാക്സ് ചെയ്ത ഡോർ വീതി | മെഷീനിൽ നിന്ന് 24 മണിക്കൂർ റിലാക്സേഷന് ശേഷം അളക്കുന്നു | സീം മാച്ചിംഗും കട്ട് പാനൽ യീൽഡും സ്ഥിരമായ ഫിനിഷ് വീതിയെ ആശ്രയിച്ചിരിക്കുന്നു |
| ചുരുങ്ങൽ മാനദണ്ഡം | ബാധകമാകുമ്പോൾ AATCC TM135-2025 അല്ലെങ്കിൽ ISO 6330 പരാമർശിക്കുക; കഴുകൽ സൈക്കിളും പാസ് ടോളറൻസും നിർവചിക്കുക | കഴുകിയതിന് ശേഷം കേബിൾ ഘടനകൾ വേൽ, കോഴ്സ് ദിശകളിൽ വ്യത്യസ്തമായി നീങ്ങിയേക്കാം |
| കേബിൾ ടെക്സ്ചറിലുടനീളം നിറ സ്ഥിരത | കേബിളും ഗ്രൗണ്ട് നിറ്റ് ഭാഗങ്ങളും ഉൾപ്പെടെയുള്ള ഷേഡ് ബാൻഡ് അംഗീകാരം | ഉയർത്തിയ കേബിൾ ഉപരിതലവും താഴ്ന്ന ഗ്രൗണ്ടും വ്യത്യസ്ത നിരക്കിൽ ചായം ആഗിരണം ചെയ്തേക്കാം |
നിറ സ്ഥിരത പോയിന്റ് കേബിൾ നെയ്ത തുണിക്ക് മാത്രമുള്ളതാണ്, സാധാരണ QC ചെക്ക്ലിസ്റ്റുകളിൽ ഇത് പലപ്പോഴും വിട്ടുപോകുന്നു. കേബിൾ കയർ അടിസ്ഥാന തുണിക്ക് മുകളിൽ ഉയർന്നിരിക്കുന്നതിനാൽ, നൂൽ ടെൻഷനും ഫിനിഷിംഗ് സാഹചര്യങ്ങളും അനുസരിച്ച് ഈ രണ്ട് ഉപരിതല തലങ്ങൾ അൽപ്പം വ്യത്യസ്ത നിരക്കിൽ ചായം ആഗിരണം ചെയ്തേക്കാം. ഷേഡ് ബാൻഡ് അംഗീകാരം കേബിൾ ഭാഗവും ഗ്രൗണ്ടും വ്യക്തമായി പരാമർശിക്കണം — ഗ്രൗണ്ട് തുണിയിൽ മാത്രം നിറം വിലയിരുത്തരുത്.
പൂർണ്ണ സ്വെറ്റർ ശേഖരങ്ങൾ വികസിപ്പിക്കുന്ന ബ്രാൻഡുകൾക്കായി, സ്വെറ്റർ നെയ്ത തുണി സോഴ്സിംഗ് വിശാലമായ വസ്ത്ര-തല സോഴ്സിംഗ് തീരുമാനങ്ങൾ ഉൾക്കൊള്ളുന്നു — ആ ചട്ടക്കൂടിനുള്ളിലെ ഒരു ഘടനയാണ് കേബിൾ നെയ്ത തുണി.
ഒരൊറ്റ സ്റ്റാൻഡേർഡ് ഗേജ് എന്നൊന്നില്ല — യോജിച്ച ശ്രേണി നൂലിന്റെ ഭാരം, കേബിൾ റിപ്പീറ്റിന്റെ വലിപ്പം, ഉദ്ദേശിച്ച അന്തിമ ഉപയോഗം എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. കട്ടിയുള്ള ശീതകാല സ്വെറ്ററുകളിൽ സാധാരണയായി കുറഞ്ഞ ഗേജ് നിർമ്മാണങ്ങളാണ് (ഏകദേശം 3 GG മുതൽ 7 GG വരെ) ഉപയോഗിക്കുന്നത്; അവിടെ കേബിൾ ടെക്സ്ചർ പ്രകടമായിരിക്കും, കൈകൊണ്ടുള്ള അനുഭവവും കനമുള്ളതായിരിക്കും. മധ്യഭാരമുള്ളതോ പരിവർത്തനകാല നിറ്റ്വെയറിനോ കൂടുതൽ കോംപാക്റ്റ് കേബിൾ പ്രൊഫൈലുള്ള സൂക്ഷ്മമായ ഗേജ് (ഏകദേശം 10 GG മുതൽ 14 GG വരെ) യോജിച്ചേക്കാം. നിങ്ങളുടെ കലക്ഷന് ശരിയായ GG ഡിസൈൻ ബ്രീഫിൽ സ്ഥിരീകരിക്കുകയും സാമ്പിൾ നിർമ്മാണം ഏൽപ്പിക്കുന്നതിന് മുമ്പ് അന്തിമമാക്കുകയും വേണം. ഞങ്ങൾ വിവിധ ഗേജ് ശ്രേണികളിൽ നെയ്ത തുണി നിർമ്മിക്കുന്നു — നിങ്ങളുടെ പ്രത്യേക നിർമ്മാണത്തിന് അനുയോജ്യത സ്ഥിരീകരിക്കാൻ ഒരു സാമ്പിൾ അഭ്യർത്ഥിക്കുക.
ഓരോ ട്വിസ്റ്റ് ക്രോസിംഗും പാനൽ വീതിക്ക് സംഭാവന നൽകേണ്ട നൂൽ ഉപഭോഗം ചെയ്യുന്നതിനാൽ, കേബിൾ ഘടനകൾ തുണിയെ തിരശ്ചീനമായി അകത്തേക്ക് വലിച്ചിടുന്നു. കേബിൾ റിപ്പീറ്റിന്റെ വീതി, ക്രോസിംഗ് ആവൃത്തി, നൂലിന്റെ ടെൻഷൻ എന്നിവയനുസരിച്ച് വലിച്ചിടലിന്റെ അളവ് വ്യത്യാസപ്പെടുന്നു. ബൾക്ക് ഉൽപ്പാദനത്തിൽ, ഇവയിലേതെങ്കിലും ഘടകങ്ങളിലെ ചെറിയ വ്യതിയാനങ്ങൾ റോൾ-ടു-റോൾ വീതി പൊരുത്തക്കേടിന് കാരണമാകാം; ഇത് സീമിൽ കട്ട് ചെയ്ത പാനലുകൾ തെറ്റിച്ചേർക്കപ്പെടാൻ ഇടയാക്കുന്നു. അതുകൊണ്ടാണ് ഫിനിഷ് ചെയ്ത ഡോർ വീതി റിലാക്സ് ചെയ്ത അവസ്ഥയിൽ — മെഷീനിൽ നിന്നല്ല — അളക്കുകയും ടെക് പാക്കിൽ ഒരു ടോളറൻസ് ശ്രേണിയായി വ്യക്തമാക്കുകയും വേണ്ടത്. ഉൽപ്പാദനത്തിനിടയിൽ സ്ഥിരമായ സ്റ്റിച്ച് ഡെൻസിറ്റി നിരീക്ഷണം പ്രധാന നിയന്ത്രണ ബിന്ദുവാണ്. അളവുമാറ്റ പരിശോധനയ്ക്ക്, ബ്രാൻഡുകൾക്ക് AATCC TM135 അളവുമാറ്റ പരീക്ഷണ രീതി പരാമർശിക്കാം, അല്ലെങ്കിൽ ബൾക്ക് അനുമതിക്ക് മുമ്പ് വാങ്ങുന്നയാൾ ആവശ്യപ്പെടുന്ന ISO നടപടിക്രമവുമായി ഒത്തുപോകാം.
ഗേജ്, സ്റ്റിച്ച് ഡെൻസിറ്റി, കേബിൾ റിപ്പീറ്റ് എന്നിവയെല്ലാം സാമ്പിൾ ഘട്ടത്തിൽ സ്ഥിരീകരിക്കാനാകും — എന്നാൽ അവ മുൻകൂട്ടി വ്യക്തമാക്കിയാൽ മാത്രം. ബൾക്ക് ഉൽപ്പാദനം തുടങ്ങുന്നതിന് മുമ്പ് നിങ്ങളുടെ ടെക് പാക്കിന് എതിരെ നിർമ്മാണം സ്ഥിരീകരിക്കാൻ ഞങ്ങളുടെ കേബിൾ നിറ്റ് ശ്രേണിയിൽ നിന്ന് ഒരു സാമ്പിൾ അഭ്യർത്ഥിക്കുക.
 വ്യവസായ വീക്ഷണങ്ങൾ
നെയ്ത തുണികൾ പ്രധാനമായും ഏത് ഘടനയിലുള്ള നാരുകൾ കൊണ്ടാണ് നിർമ്മിക്കുന്നത്
കൂടുതൽ വായിക്കുക നിർമ്മാതാവ് ഇൻസൈറ്റുകൾ
ടൈ-ഡൈ നെയ്ത തുണി ബൾക്ക് ഉൽപ്പാദനം: പ്രോസസ് നിയന്ത്രണവും ബാച്ച് ആവർത്തനക്ഷമതയും
കൂടുതൽ വായിക്കുക തുണി
വെലൂർ നെയ്ത തുണി: ദൈനംദിന സുഖത്തിന് ഒരു ആഡംബര തിരഞ്ഞെടുപ്പ്
കൂടുതൽ വായിക്കുക സാങ്കേതിക അറിവ്
നെയ്ത തുണി GSM ഗൈഡ്: സാമ്പിൾ എടുക്കുന്നതിന് മുമ്പ് ഭാരം എങ്ങനെ നിശ്ചയിക്കാം
കൂടുതൽ വായിക്കുക തുണി
റിബ് നിറ്റ് തുണി: മികച്ച ഇലാസ്തികതയുള്ള ഇരുവശവും ഉപയോഗിക്കാവുന്ന തുണി
കൂടുതൽ വായിക്കുക