2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന
ടൈ-ഡൈ നെയ്ത തുണി ബൾക്ക് ഉൽപ്പാദനം: പ്രോസസ് നിയന്ത്രണവും ബാച്ച് ആവർത്തനക്ഷമതയും

ടൈ-ഡൈ നെയ്ത തുണി ബൾക്ക് ഉൽപ്പാദനം: പ്രോസസ് നിയന്ത്രണവും ബാച്ച് ആവർത്തനക്ഷമതയും
ഉള്ളടക്ക പട്ടിക

പ്രധാന കാര്യങ്ങൾ

  • ടൈ-ഡൈ നെയ്ത തുണിക്ക് ബൾക്കിൽ കൃത്യമായ പാറ്റേൺ പുനർനിർമ്മാണം സാധ്യമല്ല — നിയന്ത്രിത വ്യതിയാനമാണ് മാനദണ്ഡം, തകരാറല്ല.
  • ആവർത്തനക്ഷമത സാങ്കേതികതയെ ആശ്രയിച്ചിരിക്കുന്നു: സ്പൈറൽ, അക്കോർഡിയൻ മടക്കുകൾ കൂടുതൽ സ്ഥിരതയുള്ളവയാണ്; ക്രമ്പിൾ, സ്ക്രഞ്ച് എന്നിവ റീഓർഡർ പ്രോഗ്രാമുകൾക്ക് അനുയോജ്യമല്ല.
  • വർണ്ണ നിയന്ത്രണം ലാബ് ഡിപ്പ് → ഷേഡ് ബാൻഡ് → PP സാമ്പിൾ → ബൾക്ക് അംഗീകാരം വഴി കടന്നുപോകുന്നു.
  • ഒരു നിറത്തിന് 200 kg മുതലാണ് MOQ; ലാബ് ഡിപ്പ് ലീഡ് ടൈം 3–7 ദിവസം; ബൾക്ക് ലീഡ് ടൈം 25–45 ദിവസം.
  • ബൾക്ക് ഓർഡർ നൽകുന്നതിന് മുമ്പ് ഫൈബർ അടിത്തറ, പാറ്റേൺ സാങ്കേതികത, ഷേഡ് ബാൻഡ് ടോളറൻസ് എന്നിവ ഉറപ്പാക്കുക.

ബൾക്കിൽ ഓർഡർ ചെയ്യുന്ന ടൈ-ഡൈ നെയ്ത തുണി ഫാക്ടറിക്ക് നിർമ്മിക്കാനാകാത്തതുകൊണ്ട് പരാജയപ്പെടുന്നത് അപൂർവ്വമാണ്. റെസിസ്റ്റ്-ഡൈ പ്രക്രിയയിൽ നിന്ന് സോളിഡ്-ഡൈ സ്ഥിരത ബൾക്കിൽ പ്രതീക്ഷിച്ച് ബ്രാൻഡുകൾ എത്തുന്നതുകൊണ്ടാണ് അത് പരാജയപ്പെടുന്നത് — അവ അടിസ്ഥാനപരമായി വ്യത്യസ്തമായ രണ്ട് മാനദണ്ഡങ്ങളാണ്. സാമ്പ്ലിംഗ് അഭ്യർത്ഥന അന്തിമമാക്കുന്നതിന് മുമ്പ്, ടൈ-ഡൈ ഉൽപ്പാദനത്തിലെ ഏതൊക്കെ ചരങ്ങൾ നിയന്ത്രിക്കാനാകും, ഏതൊക്കെ നിയന്ത്രിക്കാനാകില്ല, ഓർഡർ ഉൽപ്പാദനത്തിൽ എത്തുന്നതിന് മുമ്പ് സ്വീകാര്യമായ വ്യതിയാനം എങ്ങനെ രേഖപ്പെടുത്താം എന്നിവ മനസ്സിലാക്കേണ്ടതുണ്ട്.

ടൈ-ഡൈ നെയ്ത തുണി റോൾ തോറും വ്യത്യസ്തമായി കാണപ്പെടുന്നത് എന്തുകൊണ്ട് — ബൾക്കിന് അതിന്റെ അർത്ഥം എന്ത്

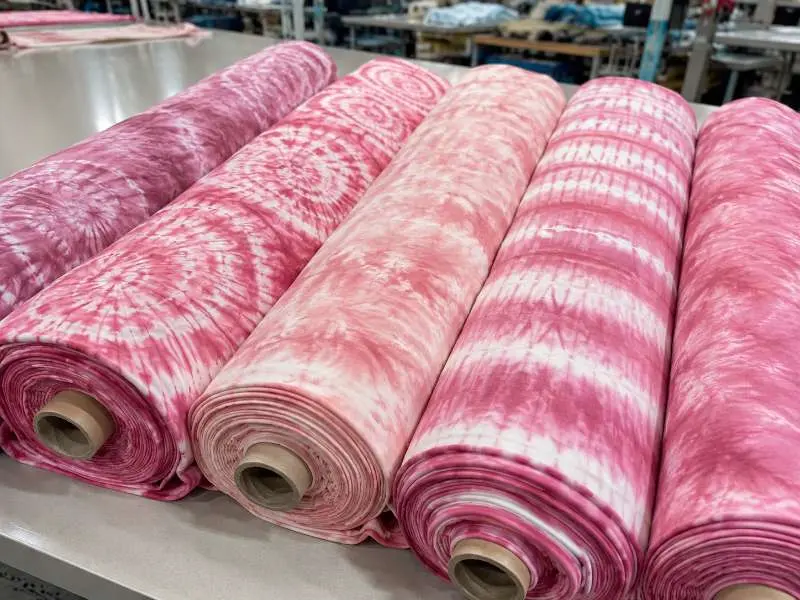
ടൈ-ഡൈ ഒരു റെസിസ്റ്റ്-ഡൈയിംഗ് പ്രക്രിയയാണ്. ചായം പ്രയോഗിക്കുന്നതിന് മുമ്പ് തുണിയുടെ ഭാഗങ്ങൾ ശാരീരികമായി ബന്ധിപ്പിച്ചാണ് പാറ്റേൺ സൃഷ്ടിക്കുന്നത് — മടക്കി, തിരുകി, കെട്ടി ചില ഭാഗങ്ങൾ നിറം കയറുന്നത് തടയുന്നു. റെസിസ്റ്റ് കൈകൊണ്ടോ അർദ്ധ-യാന്ത്രികമായോ പ്രയോഗിക്കുന്നതിനാൽ രണ്ട് കഷണങ്ങൾക്കും ഒരേ പാറ്റേൺ ഉണ്ടാകില്ല. അത് ഉൽപ്പാദന പരാജയമല്ല; അതാണ് ഈ സാങ്കേതികതയുടെ നിർണ്ണായക സ്വഭാവം.

ബ്രാൻഡുകൾ സാമ്പിളുകളിൽ നിന്ന് ബൾക്കിലേക്ക് നീങ്ങുമ്പോൾ, ഇത് ഒരു സോഴ്സിംഗ് തീരുമാനമായി മാറുന്നു, ഗുണനിലവാര പ്രശ്നമല്ല. ഓരോ റോളും ഒരുപോലെ കാണുമോ എന്നതല്ല ചോദ്യം — കാണില്ല. പ്രസക്തമായ ചോദ്യങ്ങൾ ഇവയാണ്:

  • ഒരു ബൾക്ക് ഡെലിവറിക്കുള്ളിൽ എത്ര വ്യതിയാനം സ്വീകാര്യമാണ്?
  • ഏതൊക്കെ പാറ്റേൺ സ്വഭാവങ്ങൾ — നിറത്തിന്റെ സ്ഥാനം, സാന്ദ്രത, റെസിസ്റ്റ് അതിർത്തി — ഒരു റഫറൻസ് മാനദണ്ഡമായി രേഖപ്പെടുത്താം?
  • അംഗീകരിച്ച PP സാമ്പിളും ബൾക്ക് റോളുകളും തമ്മിലുള്ള വ്യതിയാനം എങ്ങനെ അറിയിക്കുകയും വിലയിരുത്തുകയും ചെയ്യും?

ഞങ്ങളുടെ ടൈ-ഡൈ നെയ്ത തുണി ഉൽപ്പാദനം നിർമ്മാണരീതിയും ഫിനിഷിംഗും അനുസരിച്ച് 110–600 GSM വരെയുള്ള ഭാരപരിധി ഉൾക്കൊള്ളുന്നു; കോട്ടൺ, പോളിയെസ്റ്റർ, വിസ്കോസ്, ബ്ലെൻഡഡ് കോമ്പോസിഷനുകൾ ഉൾപ്പെടെയുള്ള ഫൈബർ ഓപ്ഷനുകളും ഇതിൽ ഉണ്ട്. ഉചിതമായ GSM-ഉം ഫൈബർ അടിത്തറയും ചായം എങ്ങനെ കയറുന്നു, ഫിനിഷ് ചെയ്ത തുണിയിൽ റെസിസ്റ്റ് അതിർത്തി എങ്ങനെ കാണപ്പെടുന്നു എന്നിവയെ ബാധിക്കും. ബൾക്ക് അളവുകൾ പ്രതിജ്ഞാബദ്ധമാക്കുന്നതിന് മുമ്പ് രണ്ടും സാമ്പ്ലിംഗ് ഘട്ടത്തിൽ സ്ഥിരീകരിക്കണം.

ടൈ-ഡൈ റെസിസ്റ്റ് ഡൈയിംഗിന് മുമ്പ് അക്കോർഡിയൻ ശൈലിയിൽ മടക്കി ബൈൻഡ് ചെയ്ത നെയ്ത തുണി
ചായം പ്രയോഗിക്കുന്നതിന് മുമ്പ് അക്കോർഡിയൻ സാങ്കേതികത ഉപയോഗിച്ച് മടക്കി ബന്ധിച്ച നെയ്ത തുണിയുടെ ക്ലോസ്-അപ്പ്, റെസിസ്റ്റ് പാറ്റേൺ രേഖകൾ കാണിക്കുന്നു

ഏതൊക്കെ പാറ്റേൺ സാങ്കേതികതകൾ യഥാർത്ഥത്തിൽ വലിയ തോതിൽ നിലനിൽക്കും

എല്ലാ ടൈ-ഡൈ പാറ്റേണുകൾക്കും ഒരേ തോതിലുള്ള ആവർത്തനക്ഷമതയല്ല. റീഓർഡർ പ്രോഗ്രാമുകൾ നിർമ്മിക്കുന്നതോ സീസണൽ തുടർച്ചാ ഓർഡറുകൾ നൽകുന്നതോ ആയ ബ്രാൻഡുകൾ പാറ്റേൺ ദിശ തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് ഇത് മനസ്സിലാക്കേണ്ടതുണ്ട്.

ഉയർന്ന ആവർത്തനക്ഷമത — കോർ പ്രോഗ്രാമുകളും റീഓർഡറും

  • സ്പൈറൽ മടക്ക് — തുണി ഒരു കേന്ദ്രബിന്ദുവിൽ നിന്ന് തിരിച്ച് ഭാഗങ്ങളായി ബന്ധിക്കുന്നു. മടക്ക് അക്ഷം നിശ്ചിതമായതിനാൽ റേഡിയൽ നിറവിതരണം പ്രവചനാതീതമായ ഒരു ഘടന പിന്തുടരുന്നു. നിശ്ചിത മടക്ക് റഫറൻസോ ഓപ്പറേറ്റർ മാർഗ്ഗനിർദ്ദേശമോ റോൾ തോറുമുള്ള ദൃശ്യ വ്യതിയാനം കുറയ്ക്കാൻ സഹായിക്കും, എന്നാൽ അത് കൃത്യമായ ആവർത്തനമായല്ല, ഒരു പരിധിയായി തന്നെ അംഗീകരിക്കണം.
  • അക്കോർഡിയൻ/പ്ലീറ്റഡ് മടക്ക് — ചായം പ്രയോഗിക്കുന്നതിന് മുമ്പ് തുണി സമാന്തര വരികളായി മടക്കുന്നു. വരി പോലുള്ള റെസിസ്റ്റ് പാറ്റേൺ നിർദ്ദിഷ്ട വീതി അനുപാതങ്ങളിൽ ഉറപ്പിക്കാനാകും, ഇത് റോളുകൾക്കിടയിൽ നിറത്തിന്റെ സ്ഥാനം കൂടുതൽ സ്ഥിരതയുള്ളതാക്കുന്നു.
  • ബുൾസ്ഐ/സംകേന്ദ്ര വൃത്തം — തുണി ഒരു കേന്ദ്രബിന്ദുവിൽ നിന്ന് ശേഖരിക്കുന്നു. ശേഖരണ ആഴം ക്രമീകരിച്ച് വളയങ്ങൾ തമ്മിലുള്ള അകലം നിയന്ത്രിക്കാനാകും, ഫിനിഷ് ചെയ്ത തുണിയിൽ ഓരോ നിറ ബാൻഡും എത്ര വീതിയിൽ കാണപ്പെടുന്നു എന്നതിന് ബ്രാൻഡുകൾക്ക് ഒരു നിർവചിച്ച റഫറൻസ് പരിധി ഇത് നൽകുന്നു.

കുറഞ്ഞ ആവർത്തനക്ഷമത — പരിമിത പതിപ്പുകൾ, തുടർച്ചാ പ്രോഗ്രാമുകളല്ല

  • ക്രംപിൾ/സ്ക്രഞ്ച് — ബൈൻഡിംഗിന് മുമ്പുള്ള ക്രമരഹിതമായ കൂട്ടിച്ചേർക്കൽ പൂർണ്ണമായും പ്രവചിക്കാനാകാത്ത പാറ്റേൺ സ്ഥാനനിർണ്ണയം ഉണ്ടാക്കുന്നു. രണ്ട് കഷ്ണങ്ങൾക്കും ഒരേ ഘടന പങ്കിടുന്നില്ല. ഓരോ കഷ്ണത്തിന്റെയും അദ്വിതീയത മാർക്കറ്റ് ചെയ്യുന്ന ബ്രാൻഡുകൾക്ക് ഈ ശൈലി അനുയോജ്യമാണ്, എന്നാൽ ഒരു സീസണിലുടനീളം പൊരുത്തപ്പെടുന്ന റോളുകൾ ആവശ്യമുള്ള പ്രോഗ്രാമുകൾക്ക് ഇത് അനുയോജ്യമല്ല.
  • ഐസ്-ഡൈ ഇഫക്റ്റ് — ആവശ്യപ്പെട്ടാൽ, ഇത് വീണ്ടും ഓർഡർ ചെയ്യാൻ അനുയോജ്യമായ ബൾക്ക് പാറ്റേണിനേക്കാൾ പരിമിതമായ എഡിഷൻ ദിശയായി പരിഗണിക്കണം.

പ്രായോഗികമായ അർത്ഥം ഇതാണ്: നിങ്ങളുടെ പ്രോഗ്രാമിന് നിർവചിക്കപ്പെട്ട ടോളറൻസിനുള്ളിൽ റോൾ മുതൽ റോൾ വരെയുള്ള നിറം പൊരുത്തപ്പെടുത്തൽ ആവശ്യമാണെങ്കിൽ, ആദ്യ ഗ്രൂപ്പിൽ നിന്ന് പ്രവർത്തിക്കുക. വ്യതിയാനം ബ്രീഫിന്റെ ഭാഗമായ ഒരു കാപ്സ്യൂൾ അല്ലെങ്കിൽ പരിമിതമായ എഡിഷൻ നിങ്ങൾ വികസിപ്പിക്കുകയാണെങ്കിൽ, രണ്ടാം ഗ്രൂപ്പ് പ്രവർത്തിക്കും — പക്ഷേ ഇത് ബ്രീഫ് ഘട്ടത്തിൽ തന്നെ സമ്മതിക്കണം, ബൾക്ക് സ്വീകരിക്കുമ്പോൾ കണ്ടെത്തരുത്.

ഒരേ കളക്ഷനിലെ സമാനമായ ശൈലികൾക്കായി ആസിഡ് വാഷ് തുണി സോഴ്സ് ചെയ്യുന്ന ബ്രാൻഡുകൾ സമാനമായ ബാച്ച്-സ്ഥിരതാ ചോദ്യങ്ങൾ നേരിടുന്നു. ഡൈയിംഗ് സംവിധാനം വ്യത്യസ്തമാണെങ്കിലും സാമ്പിൾ അംഗീകാര യുക്തി സമാനമാണ്.

ടൈ-ഡൈ നെയ്ത തുണി ബൾക്ക് ഓർഡറുകളിലെ നിറ നിയന്ത്രണം — ലാബ് ഡിപ്പ് മുതൽ ഷേഡ് ബാൻഡ് വരെ

സോളിഡ്-ഡൈഡ് നെയ്ത തുണികൾ കൃത്യമായ നിറ നിലവാരം ഉപയോഗിക്കുന്നു: അംഗീകരിച്ച ലാബ് ഡിപ്പ് ഒരു ലക്ഷ്യത്തെ പ്രതിനിധീകരിക്കുന്നു, ബൾക്ക് നിർവചിക്കപ്പെട്ട ഷേഡ് ബാൻഡിനുള്ളിൽ വരണം. ടൈ-ഡൈ സങ്കീർണ്ണത കൂട്ടുന്നു, കാരണം നിറം മാത്രമല്ല, നിറ വിതരണവും നിലവാരത്തിന്റെ ഭാഗമാണ്. ബൾക്ക് ടൈ-ഡൈ ഓർഡറുകളുടെ അംഗീകാര ക്രമം ഇപ്രകാരമാണ്.

  • ലാബ് ഡിപ്പ് (3–7 ദിവസം) — തിരഞ്ഞെടുത്ത നിറ കോമ്പിനേഷനിൽ ഫാക്ടറി ചെറിയ ചായം പിടിപ്പിച്ച സാമ്പിളുകൾ നിർമ്മിക്കുന്നു, അടിസ്ഥാന ഫൈബർ ആവശ്യമായ ആഴത്തിലും സാച്ചുറേഷനിലും ചായം സ്വീകരിക്കുന്നുവെന്ന് സ്ഥിരീകരിക്കാൻ. ടൈ-ഡൈയിൽ, രണ്ടോ അതിലധികമോ നിറങ്ങൾ എങ്ങനെ പരസ്പരം പ്രവർത്തിക്കുന്നു, റെസിസ്റ്റ് അതിർത്തി പ്രദേശങ്ങളിൽ എങ്ങനെ പരസ്പരം ഒഴുകിയിറങ്ങുന്നു എന്നതും ഈ ഘട്ടം പരിശോധിക്കുന്നു.
  • സ്ട്രൈക്ക്-ഓഫ്/പാറ്റേൺ റഫറൻസ് — സമ്മതിച്ച ഫോൾഡ് സാങ്കേതികതയും ബൈൻഡിംഗ് രീതിയും ഉപയോഗിച്ച് പൂർണ്ണ വലിപ്പത്തിലുള്ള ഒരു പാറ്റേൺ റഫറൻസ് കഷ്ണം നിർമ്മിക്കുന്നു. പൂർത്തിയായ ബൾക്ക് എങ്ങനെയായിരിക്കണം എന്നതിന്റെ റഫറൻസ് ഇതാകുന്നു — കൃത്യമായ പൊരുത്തമായല്ല, രേഖപ്പെടുത്തിയ ഒരു ശ്രേണിയായി. ഈ ഘട്ടത്തിൽ സ്ഥിരീകരിക്കുക: നിറ സ്ഥാനനിർണ്ണയത്തിൽ അനുവദനീയമായ വ്യതിയാനം എത്രയാണ്? നിറ പ്രദേശങ്ങൾ തമ്മിലുള്ള ഓവർലാപ്പ് എത്രത്തോളം അനുവദനീയമാണ്?
  • ഷേഡ് ബാൻഡ് സ്ഥിരീകരണം — ഒരൊറ്റ അംഗീകൃത നിലവാരത്തിന് പകരം, ടൈ-ഡൈ ഷേഡ് ബാൻഡുകൾ അനുവദനീയമായ ശ്രേണി നിർവചിക്കുന്നു: ഒരു ഇളം അറ്റം, ഒരു ഇരുണ്ട അറ്റം, അംഗീകൃത പാറ്റേൺ വ്യതിയാനം. ഡിജിറ്റൽ ചിത്രങ്ങളിലല്ല, ഭൗതിക സാമ്പിളുകൾ ഉപയോഗിച്ച് സ്ഥിരീകരണം നടത്തണം. ബൾക്ക് ഉൽപ്പാദനം ആരംഭിക്കുന്നതിന് മുമ്പുള്ള ഏറ്റവും പ്രധാനപ്പെട്ട ഒരു ചെക്ക്പോയിന്റാണ് ഷേഡ് ബാൻഡ് അംഗീകാരം.
  • PP സാമ്പിൾ (15 ദിവസം) — ലാബ് തലത്തിൽ നിന്ന് ബൾക്കിലേക്ക് പ്രക്രിയ കൈമാറാൻ കഴിയുമെന്ന് സ്ഥിരീകരിക്കാൻ, സമ്മതിച്ച ഡൈ റെസിപ്പി, ഫോൾഡ് സാങ്കേതികത, ബൈൻഡിംഗ് രീതി, ഉൽപ്പാദന സാഹചര്യങ്ങൾ എന്നിവ ഉപയോഗിച്ച് ഒരു പ്രീ-പ്രൊഡക്ഷൻ സാമ്പിൾ നിർമ്മിക്കുന്നു.
  • ബൾക്ക് ഉൽപ്പാദനം (25–45 ദിവസം) — കയറ്റുമതിക്ക് മുമ്പ് അംഗീകൃത ഷേഡ് ബാൻഡിനെതിരെ ബൾക്ക് റോളുകൾ വിലയിരുത്തുന്നു. അംഗീകൃത ശ്രേണിക്ക് പുറത്തുള്ള റോളുകൾ കയറ്റുമതി അനുമതിക്ക് മുമ്പ് പരിശോധിക്കണം.

വർണ്ണ വേഗതയെക്കുറിച്ച്: ടൈ-ഡൈ തുണികൾ, പ്രത്യേകിച്ച് പരുത്തിയിൽ റിയാക്ടീവ് ഡൈകൾ ഉപയോഗിക്കുന്നവ, ചായം ശരിയായി ഫിക്സ് ചെയ്തിട്ടുണ്ടെന്ന് പരിശോധിക്കാൻ വാഷ് ഫാസ്റ്റ്നസും ലൈറ്റ് ഫാസ്റ്റ്നസും സ്ഥിരീകരിക്കേണ്ടതായി വന്നേക്കാം. അന്തിമ ഉപയോഗ വസ്ത്രത്തിന്റെയും വാഷ് കെയർ ആവശ്യകതകളുടെയും അടിസ്ഥാനത്തിൽ സാമ്പിൾ ഘട്ടത്തിൽ അനുവദനീയമായ റേറ്റിംഗുകൾ സ്ഥിരീകരിക്കണം. ഡൈയിംഗിന് മുമ്പോ ശേഷമോ പ്രയോഗിക്കുന്ന നെയ്ത തുണി ഫിനിഷിംഗ് പ്രക്രിയകൾ അന്തിമ നിറ ആഴത്തെയും ഉപരിതല സ്വഭാവത്തെയും ബാധിക്കാം — സാമ്പ്ലിംഗ് സമയത്ത് ഉൽപ്പാദന ടീമുമായി ഇത് വ്യക്തമാക്കുന്നത് നല്ലതാണ്.

നിങ്ങളുടെ ബൾക്ക് ടൈ-ഡൈ നിറ്റ് ഓർഡറിന് മുമ്പ് ഉറപ്പിക്കേണ്ട കാര്യങ്ങൾ

ബൾക്ക് ടൈ-ഡൈ ഓർഡറുകൾ ഏറ്റവും സാധാരണയായി പ്രശ്നങ്ങൾ നേരിടുന്ന മേഖലകളുടെ അടിസ്ഥാനത്തിൽ, ഏതെങ്കിലും ഉൽപ്പാദന പ്രതിബദ്ധത ഏറ്റെടുക്കുന്നതിന് മുമ്പ് ഈ നാല് മേഖലകൾ രേഖപ്പെടുത്തണം:

  • ഫൈബർ അടിത്തറയും GSM-ഉം — പരുത്തി കൂടുതലുള്ള അടിത്തറകൾ സാധാരണയായി റിയാക്ടീവ് ഡൈ സിസ്റ്റങ്ങളുമായി നന്നായി പ്രവർത്തിക്കുന്നു; അതേസമയം പോളിസ്റ്റർ അല്ലെങ്കിൽ മിശ്രിത അടിത്തറകൾക്ക് ഫൈബർ അനുപാതത്തെയും ലക്ഷ്യമിടുന്ന നിറഫലത്തെയും ആശ്രയിച്ച് വ്യത്യസ്ത ഡൈയിംഗ് രീതികൾ ആവശ്യമായി വന്നേക്കാം. വ്യത്യസ്ത ഫൈബറുകൾ വ്യത്യസ്തമായി ചായം ആഗിരണം ചെയ്യുന്നതിനാൽ മിശ്രിത തുണികൾ ഇരട്ട-ടോൺ ഫലങ്ങൾ കാണിക്കാം; ഇത് ഉദ്ദേശിച്ചതോ അല്ലാത്തതോ ആകാം. ലാബ് ഡിപ്പ് ഘട്ടം ആരംഭിക്കുന്നതിന് മുമ്പ് ഫൈബർ ഘടനയും ലക്ഷ്യമിടുന്ന GSM പരിധിയും സ്ഥിരീകരിക്കുക.
  • പാറ്റേൺ സാങ്കേതികവിദ്യ — സാമ്പിൾ എടുക്കാൻ തുടങ്ങുന്നതിന് മുമ്പ് മടക്കുന്ന രീതിയും ബൈൻഡിംഗ് രീതിയും തിരഞ്ഞെടുക്കുക. നിങ്ങളുടെ ഡിസൈൻ ഒരു പ്രചോദന ചിത്രത്തെ അടിസ്ഥാനമാക്കിയുള്ളതാണെങ്കിൽ, ആ റഫറൻസിന്റെ ഘടനാപരമായ യുക്തി ഏറ്റവും നന്നായി പുനർനിർമ്മിക്കുന്ന സാങ്കേതികവിദ്യ ഏതെന്ന് ഫാക്ടറിയുമായി സ്ഥിരീകരിക്കുക — വെറും നിറ ശ്രേണി മാത്രമല്ല. ക്രമ്പിൾ ശൈലിയിലുള്ള ഒരു റഫറൻസ് സ്പൈറൽ ഫോൾഡ് ക്രമീകരണത്തിലൂടെ പുനർനിർമ്മിക്കാൻ കഴിയില്ല, സ്പൈറൽ റഫറൻസ് ക്രമ്പിൾ ഫലം നൽകുകയുമില്ല.
  • ഷേഡ് ബാൻഡ് ടോളറൻസ് — നിറത്തിന്റെ ആഴം, നിറത്തിന്റെ സ്ഥാനം, റെസിസ്റ്റ് ബൗണ്ടറി നിർവചനം എന്നിവയിൽ എത്ര വ്യതിയാനം സ്വീകാര്യമെന്ന് വ്യക്തമായി നിർവചിക്കുക. ഫിസിക്കൽ ഷേഡ് ബാൻഡ് സാമ്പിളുകൾ ബ്രാൻഡും ഫാക്ടറിയും അംഗീകരിച്ച് സൂക്ഷിക്കണം. ഈ രേഖ പ്രോഗ്രാമിലെ ഓരോ ഡെലിവറിക്കും നിങ്ങളുടെ ബൾക്ക് സ്വീകാര്യതാ മാനദണ്ഡമായി മാറുന്നു.
  • MOQ-യും ഓർഡർ ഘടനയും — കസ്റ്റം ടൈ-ഡൈ നെയ്ത തുണി ഉൽപ്പാദനത്തിന് ഓരോ നിറ കോമ്പിനേഷനും 200 kg ഏറ്റവും കുറഞ്ഞ ഓർഡർ അളവ് (MOQ) ഉണ്ട്. മൾട്ടി-കളർവേ പ്രോഗ്രാമുകൾക്ക്, ഓരോ കളർവേയും പ്രത്യേക MOQ യൂണിറ്റായി കണക്കാക്കുന്നു. പുതിയ പാറ്റേൺ ദിശ വിലയിരുത്തുന്ന ബ്രാൻഡുകൾക്ക് മുഴുവൻ പ്രോഗ്രാമും പ്രതിജ്ഞാനം ചെയ്യുന്നതിന് മുമ്പ് MOQ-യിൽ ഒരു കളർവേ പ്രവർത്തിപ്പിക്കുന്നത് അഭികാമ്യമായിരിക്കും; ഇത് തുടർന്നുള്ള കളർവേകളിലെ ഷേഡ് ബാൻഡ് തീരുമാനങ്ങൾക്ക് യഥാർത്ഥ ഉൽപ്പാദന റഫറൻസും നൽകുന്നു.

OEKO-TEX® Standard 100 സർട്ടിഫൈ ചെയ്ത ഓപ്ഷനുകൾ ലഭ്യമാണ്. സാമ്പിൾ എടുക്കുന്ന സമയത്ത് സർട്ടിഫിക്കേഷൻ ആവശ്യകതകൾ സ്ഥിരീകരിക്കുക.

വിശാലമായ തുണി വികസന പൈപ്പ്‌ലൈനിനൊപ്പം ടൈ-ഡൈ വിലയിരുത്തുന്ന ബ്രാൻഡുകൾക്ക്, ഞങ്ങളുടെ ഉൽപ്പാദന കേന്ദ്രം ബ്രീഫ് മുതൽ അംഗീകൃത സാമ്പിൾ വരെ ഞങ്ങളുടെ മുഴുവൻ തുണി ശ്രേണിയിലുടനീളം പൂർണ്ണ സേവന കസ്റ്റം ഡെവലപ്മെന്റ് കൈകാര്യം ചെയ്യുന്നു.

പതിവുചോദ്യങ്ങൾ

ബൾക്ക് റണ്ണിലുടനീളം ടൈ-ഡൈ നെയ്ത തുണി പാറ്റേണുകൾ സ്ഥിരമായി പുനർനിർമ്മിക്കാൻ കഴിയുമോ?

കൃത്യമായ പുനർനിർമ്മാണം സാധ്യമല്ല — ടൈ-ഡൈ പ്രക്രിയയിൽ ഓരോ കഷണം തലത്തിലും സ്വാഭാവിക വ്യതിയാനം ഉണ്ട്. കൈകാര്യം ചെയ്യാൻ കഴിയുന്നത് പാറ്റേണിന്റെ ഘടനാപരമായ യുക്തി (ഫോൾഡ് തരം, ബൈൻഡിംഗ് രീതി), നിറ ശ്രേണി (ഷേഡ് ബാൻഡ്), ഡൈ കോൺടാക്ട് പാരാമീറ്ററുകൾ എന്നിവയാണ്. റീ-ഓർഡർ പ്രോഗ്രാമുകൾ നൽകുന്ന ബ്രാൻഡുകൾക്ക്, സ്പൈറൽ, അക്കോർഡിയൻ, ബുൾസ്ഐ എന്നീ സാങ്കേതികവിദ്യകൾ ഏറ്റവും കൈകാര്യം ചെയ്യാവുന്ന വ്യതിയാനം നൽകുന്നു. അംഗീകരിച്ച PP സാമ്പിളും ഷേഡ് ബാൻഡ് പരിധിയും വ്യക്തമായി രേഖപ്പെടുത്തുക; ഇത് ഒരു നിശ്ചിത ഏക മാനദണ്ഡമല്ല, മറിച്ച് ബൾക്ക് സ്വീകാര്യതാ റഫറൻസായി മാറുന്നു.

കസ്റ്റം ടൈ-ഡൈ നെയ്ത തുണിയുടെ MOQ എത്രയാണ്, സാമ്പ്ലിംഗ് എങ്ങനെ നടക്കുന്നു?

കസ്റ്റം ടൈ-ഡൈ നെയ്ത തുണിയുടെ ഏറ്റവും കുറഞ്ഞ ഓർഡർ അളവ് ഓരോ നിറ കോമ്പിനേഷനും 200 kg ആണ്. നിറത്തിന്റെ ആഴവും ഡൈ ഇന്ററാക്ഷനും സ്ഥിരീകരിക്കാൻ ലാബ് ഡിപ്പിൽ (3–7 ദിവസം) തുടങ്ങി, തുടർന്ന് ഷേഡ് ബാൻഡും PP സാമ്പിൾ അംഗീകാരവും (15 ദിവസം), അതിനുശേഷം ബൾക്ക് ഉൽപ്പാദനം (25–45 ദിവസം) ആരംഭിക്കുന്നു. ഡെവലപ്മെന്റിന് പ്രതിജ്ഞാനം ചെയ്യുന്നതിന് മുമ്പ് അഭ്യർത്ഥന പ്രകാരം A4 വലിപ്പത്തിലുള്ള സാമ്പിൾ ലഭ്യമാണ് — പൂർണ്ണ സാമ്പ്ലിംഗ് പ്രക്രിയ ആരംഭിക്കുന്നതിന് മുമ്പ് ഫൈബർ അടിത്തറയും നിർമ്മാണ രീതിയും സ്ഥിരീകരിക്കാൻ ഇത് ഉപകരിക്കും.

Runtang Tex യൂറോപ്പ്, വടക്കേ അമേരിക്ക, ഓസ്ട്രേലിയ എന്നിവിടങ്ങളിലുടനീളമുള്ള അപ്പാരൽ ബ്രാൻഡുകൾക്കായി ടൈ-ഡൈ നെയ്ത തുണി നിർമ്മിക്കുന്നു. നിങ്ങളുടെ ബൾക്ക് പ്രതിജ്ഞാനത്തിന് മുമ്പ് ഫൈബർ അടിത്തറ, പാറ്റേൺ ദിശ, ഷേഡ് ബാൻഡ് എന്നിവ സ്ഥിരീകരിക്കാൻ ഒരു സാമ്പിൾ അഭ്യർത്ഥിക്കുക.
അനുബന്ധ ലേഖനങ്ങൾ