2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന
2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന

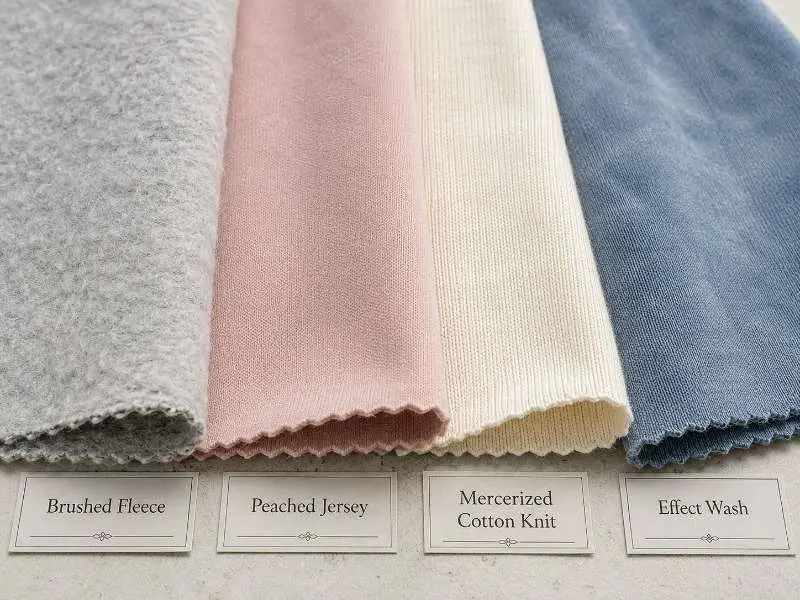
ടെക് പാക്കിൽ “സോഫ്റ്റ് ഹാൻഡ് ഫീൽ” എന്ന് എഴുതുന്നത് ഒരു ഫിനിഷിംഗ് സ്പെസിഫിക്കേഷൻ അല്ല. ഒരു പ്രോസസ് പേര് നൽകാതെ, ഫാക്ടറി അതിന്റെ ഡിഫോൾട്ട് ഫിനിഷിംഗ് പ്രയോഗിക്കും — ഡിഫോൾട്ട് ബ്രാൻഡിന്റെ ഉദ്ദേശ്യവുമായി അപൂർവ്വമായേ ഒത്തുപോകൂ. ബ്രഷിംഗ്, പീച്ചിംഗ്, മെർസറൈസിംഗ്, വാഷ് ട്രീറ്റ്മെന്റുകൾ എന്നിവ ഓരോന്നും നിറ്റ് ഫാബ്രിക്കിൽ വ്യത്യസ്ത ഫലങ്ങൾ നൽകുന്നു, ഓരോന്നിനും ബൾക്ക് ഉൽപ്പാദനത്തിൽ സ്വന്തം റിസ്ക് പ്രൊഫൈൽ ഉണ്ട്. ശരിയായ ഫിനിഷിംഗ് പ്രോസസ് സ്പെസിഫൈ ചെയ്യുകയും പ്രീ-പ്രൊഡക്ഷൻ സാമ്പിളുകളിൽ അത് പരിശോധിക്കുകയും ചെയ്യുന്നത് റീഓർഡർ റിസ്ക് കുറയ്ക്കുകയും ഡെലിവറി ലോട്ടുകളിലുടനീളം ബൾക്ക് നിറവും ടെക്സ്ചറും സ്ഥിരതയുള്ളതാക്കുകയും ചെയ്യുന്നു.
നിറ്റിംഗിനുശേഷവും ഡൈയിംഗ് അല്ലെങ്കിൽ പോസ്റ്റ്-ട്രീറ്റ്മെന്റ് ഘട്ടത്തിന് ചുറ്റുമായുമാണ് സാധാരണയായി ഫിനിഷിംഗ് നടക്കുന്നത്, എന്നാൽ കൃത്യമായ ക്രമം ഫൈബർ, കൺസ്ട്രക്ഷൻ, ഫിനിഷിംഗ് രീതി എന്നിവയെ ആശ്രയിച്ച് വ്യത്യാസപ്പെടുന്നു. നിറ്റ് ഫാബ്രിക്കുകളിൽ ഫിനിഷിംഗ് മൂന്ന് വിഭാഗങ്ങളായി തിരിയുന്നു: ഭൗതിക ഉപരിതലം മാറ്റാൻ റോളറുകൾ അല്ലെങ്കിൽ അബ്രേസീവ് ഉപരിതലങ്ങൾ ഉപയോഗിക്കുന്ന മെക്കാനിക്കൽ ഫിനിഷിംഗ്; കേന്ദ്രീകൃത ട്രീറ്റ്മെന്റുകളിലൂടെ ഫൈബർ സ്വഭാവങ്ങൾ പുനഃക്രമീകരിക്കുന്ന കെമിക്കൽ ഫിനിഷിംഗ്; നിയന്ത്രിത ഇളക്കത്തിലൂടെ ടെക്സ്ചർ അല്ലെങ്കിൽ നിറ ഫലങ്ങൾ നേടുന്ന വാഷ് ഫിനിഷിംഗ്. ഫിനിഷിംഗ് രീതി ഫാബ്രിക്കിന്റെ ഫൈബർ ഉള്ളടക്കം, GSM പരിധി, കൺസ്ട്രക്ഷൻ എന്നിവയുമായി പൊരുത്തപ്പെടണം. 220 GSM കോട്ടൺ ജേഴ്സിക്ക് നന്നായി യോജിക്കുന്ന ഒരു പ്രോസസ്, നൂൽ ഘടനയും ട്രീറ്റ്മെന്റിന്റെ തീവ്രതയും അനുസരിച്ച് 140 GSM ഘടനയ്ക്ക് അനുയോജ്യമായിരിക്കണമെന്നില്ല.
ബ്രഷിംഗ് ഫാബ്രിക് ഉപരിതലത്തെ മൃദുവായ ബ്രിസ്റ്റിൽ റോളറുകൾക്കെതിരെ കടത്തിവിട്ട് ഫൈബർ അഗ്രങ്ങൾ ഉയർത്തുന്നു, ഇത് ലോഫ്റ്റും ചൂടുള്ള ഹാൻഡ് ഫീലും സൃഷ്ടിക്കുന്നു. ഇത് കൂടുതലായി ഫ്ലീസ് നിറ്റ് ഫാബ്രിക്-ന് പ്രയോഗിക്കുന്നു — സിംഗിൾ-ഫെയ്സ്ഡ്, ഡബിൾ-ഫെയ്സ്ഡ് കൺസ്ട്രക്ഷനുകൾ ഉൾപ്പെടെ — കൂടാതെ ഫ്രെഞ്ച് ടെറിയുടെ ലൂപ്പ് വശത്തും, അവിടെ ബ്രഷിംഗ് സ്വാഭാവികമായ ഇൻസുലേറ്റിംഗ് ആന്തരികഭാഗം രൂപപ്പെടുത്തുന്നു. സൂക്ഷ്മമായ ജേഴ്സിയിൽ, ഭാരം കുറഞ്ഞ ബ്രഷിംഗ് പാസ് പൈൽ കാര്യമായി വളർത്താതെ ഹാൻഡ് ഫീൽ മൃദുവാക്കാം. പ്രധാന ബൾക്ക് റിസ്ക് ഉപരിതല ശക്തി കുറയലാണ്: ഉപയോഗസമയത്ത് ബ്രഷ് ചെയ്ത ഫാബ്രിക്കുകൾ പില്ലിംഗിന് കൂടുതൽ സാധ്യതയുള്ളതാണ്, അതുകൊണ്ടാണ് പലപ്പോഴും ഒരു ആന്റി-പില്ലിംഗ് ഫിനിഷിംഗ് ഘട്ടം കൂടി സ്പെസിഫൈ ചെയ്യുന്നത്. കനത്ത ബ്രഷിംഗ് ഉള്ള റോളുകൾക്കിടയിൽ ലോട്ട്-ടു-ലോട്ട് ഷേഡ് വ്യതിയാനവും ഉണ്ടാകാം, പ്രത്യേകിച്ച് ബ്രഷിംഗ് തീവ്രത ഉപരിതല പ്രതിഫലനം മാറ്റുമ്പോൾ. ബൾക്ക് ഉൽപ്പാദനത്തിന് മുമ്പ് ബയർമാർ ഒരു പ്രീ-പ്രൊഡക്ഷൻ സാമ്പിൾ അംഗീകരിക്കുകയും സ്വീകാര്യമായ ഹാൻഡ് ഫീൽ, പില്ലിംഗ് പരിധികൾ നിർവചിക്കുകയും വേണം.
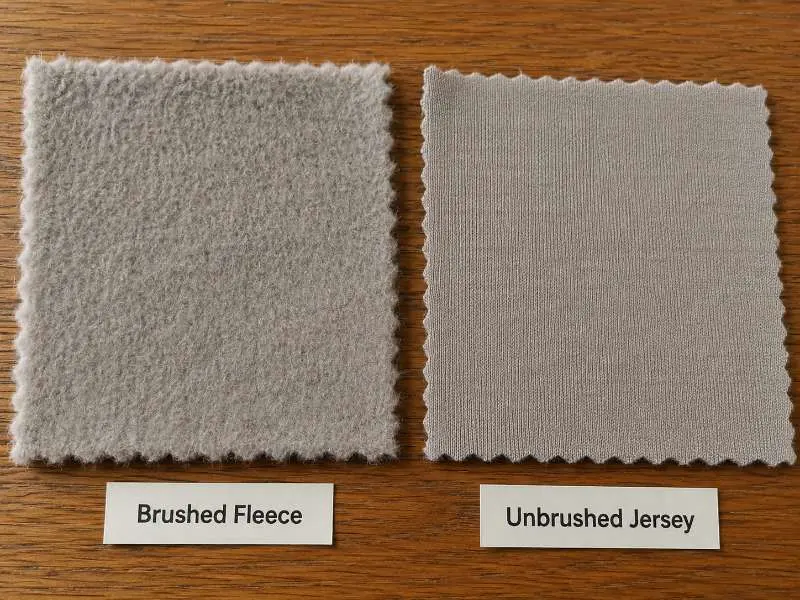
പീച്ചിംഗ് എമറി പൂശിയ റോളറുകൾ ഉപയോഗിച്ച് ഫാബ്രിക് ഉപരിതലം അരച്ച്, ബ്രഷിംഗിനേക്കാൾ ചെറുതും സാന്ദ്രവുമായ ടെക്സ്ചർ ഉണ്ടാക്കുന്നു — ഫലം ബ്രഷ് ചെയ്ത ഫ്ലീസിന്റെ ലോഫ്റ്റി മൃദുത്വത്തേക്കാൾ സ്യൂഡിനോട് അടുത്താണ്. മെക്കാനിക്കൽ പാസ് താങ്ങാൻ ഫാബ്രിക്കിന് മതിയായ ബോഡി ഉള്ള, സൂക്ഷ്മമായ ജേഴ്സി, ഇന്റർലോക്ക് ഘടനകളിലാണ് ഇത് കൂടുതലായി പ്രയോഗിക്കുന്നത്. ഒരു റഫറൻസ് പോയിന്റ് എന്ന നിലയിൽ, ഏകദേശം 130–150 GSM-ൽ താഴെയുള്ള ഘടനകൾക്ക്, ഫൈബർ ഉള്ളടക്കവും നൂൽ ട്വിസ്റ്റും അനുസരിച്ച്, ഉപരിതല തകരാറിന് ഉയർന്ന റിസ്ക് ഉണ്ടാകാം. ബ്രഷിംഗിനേക്കാൾ ഫാബ്രിക് വീതിയിലുടനീളം കൂടുതൽ സ്ഥിരതയുള്ള ഉപരിതല ഏകീകരണം പീച്ചിംഗിന് നൽകാനാകും, എന്നിരുന്നാലും ട്യൂബുലാർ ഫാബ്രിക്കുകളിൽ അരിക്-മുതൽ-അരിക് വരെ വ്യതിയാനം സാധ്യമാണ്. ഉയർന്ന തീവ്രതയുള്ള പീച്ചിംഗ് സ്പൺ കോട്ടൺ ഘടനകളിൽ പില്ലിംഗ് ഉണ്ടാക്കിയേക്കാം, അതിനാൽ തുറന്ന പ്രോസസ് വിവരണമായി വിടാതെ തീവ്രതാ നിലവാരം സ്പെസിഫൈ ചെയ്യണം.
താഴെയുള്ള പട്ടിക പ്രധാന സോഴ്സിംഗ് മാനങ്ങളിൽ ബ്രഷിംഗും പീച്ചിംഗും താരതമ്യം ചെയ്യുന്നു.
| സവിശേഷത | ബ്രഷിംഗ് | പീച്ചിംഗ് |
|---|---|---|
| ഉപരിതല ഫലം | ഉയർത്തിയ, ലോഫ്റ്റിയ ഫൈബർ ടെക്സ്ചർ | ചെറിയ, സാന്ദ്രമായ സ്യൂഡ് പോലുള്ള ഉപരിതലം |
| സാധാരണ ഉപയോഗം | ഫ്ലീസ്, ഫ്രെഞ്ച് ടെറി, ജേഴ്സി | ജേഴ്സി, ഇന്റർലോക്ക് |
| GSM മാർഗ്ഗനിർദ്ദേശം | ഫ്ലെക്സിബിൾ (കൺസ്ട്രക്ഷൻ അനുസരിച്ച്) | ജേഴ്സി, ഇന്റർലോക്ക്; കുറഞ്ഞ GSM ശ്രദ്ധാപൂർവ്വം വിലയിരുത്തുക |
| പ്രധാന ബൾക്ക് റിസ്ക് | പില്ലിംഗ്; ലോട്ട്-ടു-ലോട്ട് ഷേഡ് വ്യതിയാനം | ഉയർന്ന തീവ്രതയിൽ പില്ലിംഗ് |
| ടെക് പാക്ക് കുറിപ്പ് | പ്രോസസ് സ്പെസിഫൈ ചെയ്യുക + ആന്റി-പില്ലിംഗ് ഘട്ടം ചേർക്കുക | ഫ്ലീസ്, ഫ്രെഞ്ച് ടെറി, ജേഴ്സി |
മെർസറൈസിംഗ് പ്രക്രിയയിൽ കോട്ടൺ നാരുകളെ ടെൻഷനിൽ കേന്ദ്രീകൃത ക്ഷാരീയ ലായനി ഉപയോഗിച്ച് സംസ്കരിക്കുന്നു. ഈ പ്രക്രിയ നാരുകളുടെ ക്രോസ്-സെക്ഷൻ പുനഃക്രമീകരിക്കുന്നു, ഇത് മൂന്ന് അളക്കാവുന്ന ഫലങ്ങൾ ഉണ്ടാക്കുന്നു: പട്ടുപോലെയുള്ള ഉപരിതല തിളക്കം, മെച്ചപ്പെട്ട ഡൈ ആഗിരണം, ആവർത്തിച്ചുള്ള കഴുകലിന് ശേഷം മെച്ചപ്പെട്ട ഡൈമെൻഷണൽ സ്ഥിരത. മെർസറൈസ്ഡ് കോട്ടൺ നിറ്റ് ഫാബ്രിക് ഓർഡർ ചെയ്യുന്ന അപ്പാരൽ ബ്രാൻഡുകൾക്ക്, ഇത് കൂടുതൽ ആഴമുള്ള സോളിഡ്-കളർ ഫലങ്ങളും കൂടുതൽ പ്രവചനീയമായ ബൾക്ക് അംഗീകാരവും പിന്തുണയ്ക്കും; എന്നിരുന്നാലും, അന്തിമ ഷേഡ് സ്ഥിരത ഇപ്പോഴും ഡൈയിംഗ് നിയന്ത്രണത്തെയും ലോട്ട് അംഗീകാരത്തെയും ആശ്രയിച്ചിരിക്കുന്നു. ഈ പ്രക്രിയ ജേഴ്സി, പിക്ക്, ഇന്റർലോക്ക് ഉൾപ്പെടെ കോട്ടൺ-പ്രധാന നിറ്റ് നിർമ്മാണങ്ങൾക്ക് ബാധകമാണ്; ശുദ്ധ സിന്തറ്റിക് ഘടനകൾക്ക് ഇത് അനുയോജ്യമല്ല. സംസ്കരണ വ്യവസ്ഥകൾ നിർദ്ദിഷ്ട നിർമ്മാണത്തെ ആശ്രയിച്ച് വ്യത്യാസപ്പെടാം, അതിനാൽ വാങ്ങുന്നവർ ബൾക്ക് ഉറപ്പിക്കുന്നതിന് മുമ്പ് നിറവും ഡൈമെൻഷണൽ പരിശോധനയും സ്ഥിരീകരിക്കാൻ പ്രൊഡക്ഷൻ-മുൻ സ്വാച്ച് അഭ്യർത്ഥിക്കണം.
വാഷ് ഫിനിഷിംഗിൽ നിയന്ത്രിത ജൈവിക പ്രവർത്തനത്തിലൂടെ ഉപരിതല നാരുകൾ വിഘടിപ്പിച്ച് സ്പർശനാനുഭവം മൃദുവാക്കുന്ന എൻസൈം വാഷ്; പഴക്കമുള്ളതും ക്രമരഹിതവുമായ ഉപരിതല ഘടന സൃഷ്ടിക്കുന്ന സ്റ്റോൺ വാഷ്; സവിശേഷമായ നിറവ്യത്യാസ പാറ്റേണുകൾ ഉണ്ടാക്കുന്ന നിറ്റ് ഫാബ്രിക്കിലെ ആസിഡ് വാഷ് പോലുള്ള ഇഫക്ട് വാഷുകൾ എന്നിവ ഉൾപ്പെടുന്നു. എല്ലാ ഫിനിഷിംഗ് വിഭാഗങ്ങളിലും, ലോട്ട്-ടു-ലോട്ട് വ്യതിയാനത്തിന് ഏറ്റവും സാധ്യതയുള്ളത് വാഷ് ആണ്: ജല രസതന്ത്രം, ലോഡ് അളവ്, അജിറ്റേഷൻ തീവ്രത, സൈക്കിൾ സമയം എന്നിവയെല്ലാം അന്തിമ ഫലത്തെ ബാധിക്കുന്നു. സർട്ടിഫിക്കേഷൻ-സെൻസിറ്റീവ് ഓർഡറുകൾക്ക്, OEKO-TEX® Standard 100 സർട്ടിഫൈഡ് ഓപ്ഷനുകൾ ലഭ്യമാണ്. സാമ്പിളിംഗ് സമയത്ത് സർട്ടിഫിക്കേഷൻ ആവശ്യകതകൾ സ്ഥിരീകരിക്കുക, പ്രത്യേകിച്ച് വാഷ് ഇഫക്ടുകൾ, ഡൈ റെസിപ്പികൾ, അല്ലെങ്കിൽ പ്രത്യേക ഫിനിഷുകൾ ഉൾപ്പെടുമ്പോൾ.
സാമ്പിൾ പരിശോധനയില്ലാത്ത ഫിനിഷിംഗ് സ്പെക് ഉൽപ്പാദനത്തിൽ ആശയക്കുഴപ്പം സൃഷ്ടിക്കുന്നു. ഒരേ പ്രോസസ്സ് നാമം ഫാബ്രിക് അടിസ്ഥാനത്തെ ആശ്രയിച്ച് വിവിധ തീവ്രതകൾ, ക്രമങ്ങൾ, ഫലങ്ങൾ എന്നിവ ഉൾക്കൊള്ളുന്നു. ഒരു ടെക് പാക്കിൽ ആവശ്യകത എഴുതുന്നതിന് മുമ്പ് ഓരോ പാരാമീറ്ററും സ്ഥിരീകരിക്കുന്നത് ബൾക്ക് ഉൽപ്പാദനം ആരംഭിച്ചതിന് ശേഷമുള്ള ആവർത്തിച്ചുള്ള ആശയവിനിമയം കുറയ്ക്കുന്നു. ഓരോ ഫിനിഷിംഗ് തരത്തിനും എന്താണ് പരിശോധിക്കേണ്ടതെന്ന് ചുവടെയുള്ള പട്ടിക സംഗ്രഹിക്കുന്നു.
| ഫിനിഷിംഗ് | സ്പർശനാനുഭവ ഫലം | അനുയോജ്യമായ ഫാബ്രിക് അടിസ്ഥാനം | പ്രധാന ബൾക്ക് അപകടസാധ്യത | ടെക് പാക്ക് കുറിപ്പ് |
|---|---|---|---|---|
| ബ്രഷിംഗ് | ഉയർന്ന, ഊഷ്മള ഉപരിതലം | ഫ്ലീസ്, ഫ്രെഞ്ച് ടെറി, ജേഴ്സി | പില്ലിംഗ്; ലോട്ട് ഷേഡ് വ്യതിയാനം | പ്രോസസ്സ് പേര് നൽകുക; ആന്റി-പില്ലിംഗ് സ്പെക് ചേർക്കുക |
| പീച്ചിംഗ് | സാന്ദ്രമായ, സ്യൂഡ് പോലെയുള്ള | ജേഴ്സി, ഇന്റർലോക്ക് (>130–150 GSM) | ഉയർന്ന തീവ്രതയിൽ പില്ലിംഗ് | തീവ്രത നില വ്യക്തമാക്കുക |
| മെർസറൈസിംഗ് | തിളക്കമുള്ള, മിനുസമുള്ള | കോട്ടൺ നിറ്റ് (ജേഴ്സി, പിക്ക്, ഇന്റർലോക്ക്) | ഡൈമെൻഷണൽ മാറ്റം സാധ്യം | മെർസറൈസിംഗിന് മുൻ/ശേഷം സ്വാച്ച് അഭ്യർത്ഥിക്കുക |
| വാഷ് (എൻസൈം/ഇഫക്ട്) | മൃദുവാക്കിയതോ പഴക്കമുള്ളതോ ആയ ഉപരിതലം | കോട്ടൺ, കോട്ടൺ-ബ്ലെൻഡ് നിറ്റ് | ഉയർന്ന ലോട്ട്-ടു-ലോട്ട് വ്യതിയാനം | ഷേഡ് ബാൻഡ് സ്ഥാപിക്കുക; സാമ്പിൾ അടിസ്ഥാനത്തിലുള്ള അംഗീകാരം |
ബ്രഷിംഗിൽ നാരുകളുടെ അറ്റങ്ങൾ ഉയർത്താൻ ബ്രിസ്റ്റിൽ റോളറുകൾ ഉപയോഗിക്കുന്നു, ഇത് ലോഫ്റ്റും കൂടുതൽ ചൂടുള്ള സ്പർശവും സൃഷ്ടിക്കുന്നു, കൂടാതെ ഫ്ലീസ്, ചില ഫ്രഞ്ച് ടെറി നിർമ്മാണങ്ങൾക്ക് ഇത് സാധാരണമാണ്. പീച്ചിംഗിൽ ചെറിയതും സാന്ദ്രവുമായ സ്യൂഡ് പോലുള്ള ഉപരിതലത്തിനായി അബ്രാസീവ് എമറി റോളറുകൾ ഉപയോഗിക്കുന്നു, ഇത് ജേഴ്സി, ഇന്റർലോക്കിൽ കൂടുതൽ സാധാരണമാണ്. ഉയർന്ന തീവ്രതയിൽ രണ്ടിനും പില്ലിംഗ് അപകടസാധ്യതയുണ്ട്. ഏത് പ്രക്രിയയ്ക്കും, കൂടെ ഒരു ആന്റി-പില്ലിംഗ് ഘട്ടം വ്യക്തമാക്കുന്നത് ഉചിതമാണ്, കൂടാതെ പ്രക്രിയയുടെ പേരിൽ നിന്ന് മാത്രം അനുമാനിക്കാതെ ഉൽപ്പാദനത്തിന് മുൻപുള്ള സാമ്പിളിൽ സ്പർശഫലം സ്ഥിരീകരിക്കണം.
ചികിത്സയ്ക്കിടയിൽ പ്രയോഗിക്കുന്ന പിരിമുറുക്കത്തെയും നിർദ്ദിഷ്ട നിർമ്മാണരീതിയെയും ആശ്രയിച്ച് മെർസറൈസിംഗ് വസ്ത്രത്തിന്റെ ഭാരത്തിലും വീതിയിലും ഒരു ചെറിയ മാറ്റം ഉണ്ടാക്കാം. ബൾക്ക് ഉൽപ്പാദനം അംഗീകരിക്കുന്നതിന് മുൻപ് മെർസറൈസിംഗിന് മുൻപും ശേഷവുമുള്ള സ്വാച്ച് ആവശ്യപ്പെടുകയും, പൂർത്തിയായ GSM-ഉം വസ്ത്രത്തിന്റെ വീതിയും യഥാർത്ഥ സ്പെസിഫിക്കേഷനുമായി യോജിക്കുന്നുവെന്ന് സ്ഥിരീകരിക്കുകയും വേണം.
വാഷ് ഇഫക്ടുകൾ — പ്രത്യേകിച്ച് എൻസൈം വാഷും ഇഫക്ട് വാഷുകളും — അംഗീകരിച്ച റഫറൻസ് ഇല്ലാതെ ലോട്ടുകളിൽ സ്ഥിരമായി പുനർനിർമ്മിക്കാൻ ബുദ്ധിമുട്ടാണ്. ടെക് പാക്കിൽ “എൻസൈം വാഷ്” എന്ന് മാത്രം എഴുതുന്നത് തീവ്രത നിർവചിക്കാതെ വിടുന്നു. ബൾക്കിൽ ദൃശ്യസ്ഥിരത ആവശ്യമുള്ള ഏത് വാഷ് ഇഫക്ടിനും ഉൽപ്പാദനത്തിന് മുൻപുള്ള സാമ്പിളിൽ ഷേഡ് ബാൻഡ് അംഗീകാരം സ്ഥാപിക്കുന്നതാണ് സാധാരണ സമീപനം.
ശരിയായ ഫിനിഷിംഗ് വ്യക്തമാക്കുന്നത് നിങ്ങളുടെ യഥാർത്ഥ വസ്ത്ര നിർമ്മാണരീതിയിൽ ഫലം വിലയിരുത്തുന്നതിൽ നിന്നാണ് ആരംഭിക്കുന്നത്. ബ്രഷ് ചെയ്തതും പീച്ച് ചെയ്തതുമായോ മെർസറൈസ് ചെയ്തതുമായോ ഫലങ്ങൾ താരതമ്യം ചെയ്യാൻ ഞങ്ങളുടെ നെയ്ത വസ്ത്ര ശ്രേണിയിൽ നിന്ന് ഒരു സാമ്പിൾ ആവശ്യപ്പെടുക — അല്ലെങ്കിൽ നിങ്ങളുടെ ബൾക്ക് ഓർഡറിനുള്ള ഫിനിഷിംഗ് ഓപ്ഷനുകൾ ചർച്ച ചെയ്യാൻ ഞങ്ങളെ ബന്ധപ്പെടുക.
 സാങ്കേതിക അറിവ്
ഹെവിവെയ്റ്റ് ഫ്രഞ്ച് ടെറി യൂണിഫോമുകളോടെ നിങ്ങളുടെ സ്റ്റൈലും കംഫർട്ടും ഉയർത്തുക
കൂടുതൽ വായിക്കുക സോഴ്സിംഗ് ഗൈഡ്
പോളോ ഷർട്ടുകൾക്ക് ഏറ്റവും മികച്ച തുണി: പിക്കെ, ബേർഡ്സ് ഐ, ജേഴ്സി എന്നിവയുടെ താരതമ്യം ബ്രാൻഡ് വാങ്ങുന്നവർക്കായി
കൂടുതൽ വായിക്കുക ട്രെൻഡുകളും വ്യവസായവും
വസ്ത്രങ്ങൾക്കായുള്ള റീസൈക്കിൾ ചെയ്ത നെയ്ത തുണിയുടെ ആവശ്യം: ബ്രാൻഡ് സോഴ്സിംഗ് തീരുമാനങ്ങളെ നയിക്കുന്നത് എന്താണ്
കൂടുതൽ വായിക്കുക ഫാബ്രിക് ഗൈഡ്
സ്കൂബ ഫാബ്രിക്: ഫാഷനുവേണ്ടിയുള്ള ഡബിൾ നിറ്റ് പോളി-സ്പാൻഡെക്സ് തുണി
കൂടുതൽ വായിക്കുക തുണി
തുണിയുടെ ഭാരം: വസ്തു തിരഞ്ഞെടുപ്പിനുള്ള ഒരു ഗൈഡ്
കൂടുതൽ വായിക്കുക