2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന
2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന

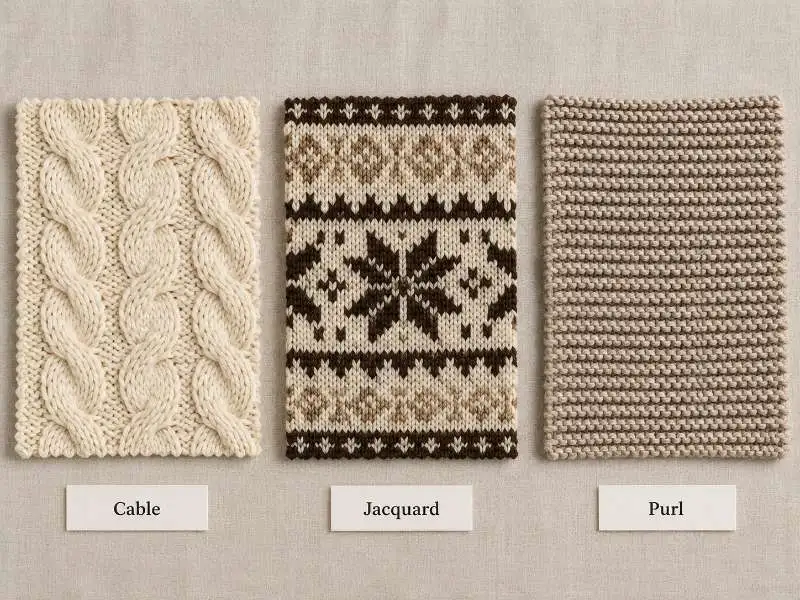
ഒരു സ്വെറ്റർ കളക്ഷനിന് തെറ്റായ നിറ്റ് ഘടന തിരഞ്ഞെടുക്കുന്നത് ഒരു റീഓർഡറിനെക്കാൾ ചെലവേറിയതാണ്—അത് നിങ്ങളുടെ മുഴുവൻ ഡെവലപ്പ്മെന്റ് കലണ്ടറും തടസ്സപ്പെടുത്തുന്നു. കേബിൾ, ജാക്കാർഡ്, പർൾ നിറ്റ് തുണികൾ ഓരോന്നും ബൾക്ക് ഉൽപ്പാദനത്തിൽ വ്യത്യസ്തമായി പ്രവർത്തിക്കുന്നു, ആദ്യ സാമ്പിൾ ഫാക്ടറി വിടുന്നതിന് മുമ്പ് തന്നെ തീരുമാനം എടുക്കുന്നതാണ് ഉത്തമം. ഫാഷൻ ബ്രാൻഡ് വാങ്ങുന്നവർ സോഴ്സിംഗ് ഘട്ടത്തിൽ ഉറപ്പാക്കേണ്ട കാര്യങ്ങൾ ഇതാ.
സ്വെറ്റർ നെയ്ത്തിൽ പലപ്പോഴും GG എന്ന് സൂചിപ്പിക്കുന്ന ഗേജ്, മെഷീന്റെ സൂക്ഷ്മതയെ സൂചിപ്പിക്കുന്നു, ഇത് സാധാരണയായി നീഡിൽ ബെഡിൽ ഒരു ഇഞ്ചിനുള്ള സൂചികളുടെ എണ്ണമായി മനസ്സിലാക്കപ്പെടുന്നു. ഇത് തുണിയുടെ സാന്ദ്രത, നൂലിന്റെ അനുയോജ്യത, കൈകൊണ്ടുള്ള അനുഭവം, ഉൽപ്പാദന വേഗത എന്നിവയെ സ്വാധീനിക്കുന്നു. കൂടുതൽ പരുക്കൻ ഗേജുകൾ (3 GG–7 GG, നിർമ്മാണ രീതി അനുസരിച്ച്) കട്ടിയേറിയതും ഭാരമേറിയതുമായ തുണികൾ നിർമ്മിക്കുന്നു, ഇവ ഔട്ടർവെയറിനോട് അടുത്ത സ്വെറ്ററുകൾക്കും തണുപ്പുകാല ലേയറിംഗ് വസ്ത്രങ്ങൾക്കും അനുയോജ്യമാണ്. സൂക്ഷ്മമായ ഗേജുകൾ (10 GG–14 GG, നൂലും നിർമ്മാണ രീതിയും അനുസരിച്ച്) കൂടുതൽ ഇറുകിയതും മൃദുവായതുമായ ഉപരിതലങ്ങൾ നൽകുന്നു, ഇവ സംക്രമണകാല സീസണിലെയും ബേസ്-ലേയർ നെയ്ത്തുവസ്ത്രങ്ങൾക്കും കൂടുതൽ അനുയോജ്യമാണ്.
സോഴ്സിംഗിലെ പ്രത്യാഘാതം നേരിട്ടുള്ളതാണ്: സാമ്പിളിംഗിന് മുമ്പ് ഗേജ് ഉറപ്പാക്കണം, കാരണം ഡെവലപ്പ്മെന്റിനിടയിൽ അത് മാറ്റുന്നത് ലീഡ് ടൈം പുനഃസജ്ജീകരിക്കുകയും വ്യത്യസ്ത മെഷീൻ സെറ്റപ്പ് ആവശ്യമായി വന്നേക്കാം. ഗേജ് GSM-നെയും ബാധിക്കുന്നു—നൂലിന്റെ കൗണ്ടും ഫൈബർ മിശ്രിതവും അനുസരിച്ച് പരുക്കൻ നിർമ്മാണങ്ങൾ ഭാരമേറിയതായിരിക്കാം. ഫാക്ടറി സ്ഥിരീകരണത്തിന് മുമ്പ് രണ്ട് പാരാമീറ്ററുകളും നിങ്ങളുടെ ടെക് പാക്കിൽ വ്യക്തമായി രേഖപ്പെടുത്തണം.
ഫ്ലാറ്റ്-നിറ്റ് ഉൽപ്പാദന കേന്ദ്രങ്ങളിൽ നിന്ന് സോഴ്സിംഗ് നടത്തുന്ന ബ്രാൻഡുകൾക്ക്, ഗേജ് തിരഞ്ഞെടുപ്പ് പാനൽ തോറുമുള്ള കട്ടിംഗ് മാലിന്യത്തോടും സീം അലവൻസ് ആസൂത്രണത്തോടും ബന്ധപ്പെട്ടിരിക്കുന്നു. തെറ്റായ ഗേജ് സ്പെക്ക് ബൾക്കിൽ അളവുപരമായ പൊരുത്തക്കേടുകളായി പ്രത്യക്ഷപ്പെടാം, ഏത് ഫിനിഷിംഗ് ഘട്ടവും അത് പൂർണ്ണമായി തിരുത്തുകയില്ല.
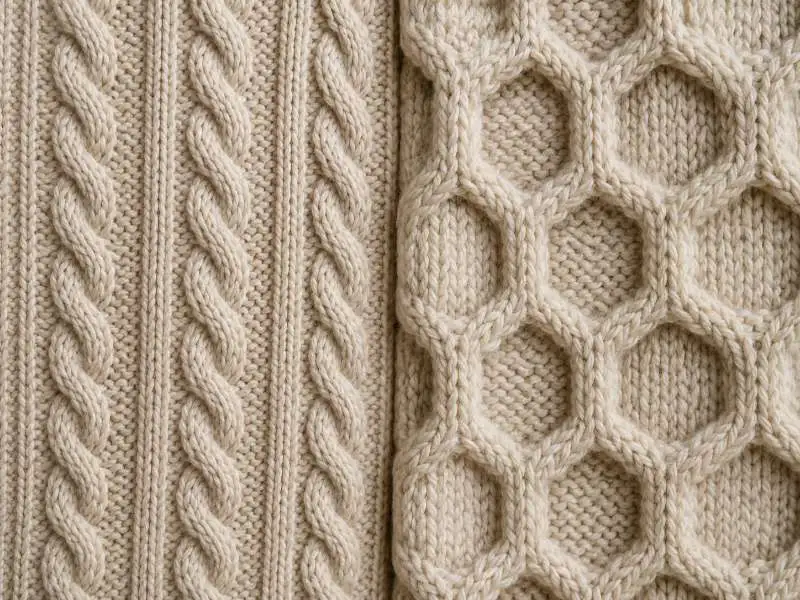
നിർവചിക്കപ്പെട്ട ക്രമങ്ങളിൽ സ്റ്റിച്ച് ഗ്രൂപ്പുകൾ കുറുകെ കടത്തിയാണ് കേബിൾ നിറ്റ് തുണി നിർമ്മിക്കുന്നത്—റോപ്പ് കേബിളുകളും (ലളിതമായ രണ്ട്-നിര ട്വിസ്റ്റ്) ഹണികോംബ് കേബിളുകളും (പരസ്പരം ബന്ധിച്ച ഡയമണ്ട് പാറ്റേൺ) സ്വെറ്റർ ഉൽപ്പാദനത്തിനായി ഏറ്റവും സാധാരണയായി സോഴ്സ് ചെയ്യപ്പെടുന്ന ഘടനകളിൽ ഉൾപ്പെടുന്നു. ദൃശ്യമായ ഉയർച്ചയാണ് ഇതിന്റെ സവിശേഷ സൗന്ദര്യം, എന്നാൽ സോഴ്സിംഗ് തീരുമാനം ആ ഉയർച്ച ഒരു ബൾക്ക് റണ്ണിൽ എത്ര സ്ഥിരതയോടെ ആവർത്തിക്കുന്നു എന്നതിനെ ആശ്രയിച്ചിരിക്കുന്നു.
റോപ്പ് കേബിളുകൾ പൊതുവെ ബൾക്കിൽ കൂടുതൽ പ്രവചനീയമാണ്, കാരണം ട്വിസ്റ്റ് ക്രമം ലളിതവും മെഷീൻ പ്രോഗ്രാമിംഗ് കുറഞ്ഞ വ്യതിയാനമുള്ളതുമാണ്. ഹണികോംബ്, ബ്രെയ്ഡഡ് കേബിളുകളിൽ കൂടുതൽ പ്രോഗ്രാമിംഗ് സങ്കീർണ്ണതയും ട്വിസ്റ്റ് മുറുക്കത്തിൽ ബാച്ചിൽ നിന്ന് ബാച്ചിലേക്ക് ചെറിയ വ്യതിയാനത്തിന് ഉയർന്ന അപകടസാധ്യതയുമുണ്ട്. ഒരു ഫാക്ടറിയുമായി ആദ്യമായി കേബിൾ നിറ്റ് തുണി സോഴ്സ് ചെയ്യുന്ന വാങ്ങുന്നവർ, ട്വിസ്റ്റ് ആഴവും നിര വീതിയും മുഴുവൻ റോൾ വീതിയിലും നിലനിൽക്കുന്നുവെന്ന് ഉറപ്പാക്കാൻ കുറഞ്ഞത് രണ്ട് ബൾക്ക് ലാബ് ഡിപ്പുകളോ പ്രീ-പ്രൊഡക്ഷൻ സ്വാച്ചുകളോ ആവശ്യപ്പെടണം.
പ്ലെയിൻ നിറ്റ് ഘടനകളുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ കേബിൾ തുണികൾക്ക് ഓരോ യാർഡിനും ഉയർന്ന ചെലവുണ്ട്, കാരണം പരസ്പരം ബന്ധിച്ച സ്റ്റിച്ച് ക്രമങ്ങൾ മെഷീന്റെ ഉൽപ്പാദന വേഗത കുറയ്ക്കുന്നു. കേബിൾ-മുൻനിരയിലുള്ള ഒരു കളക്ഷനിൽ പ്രതിജ്ഞാബദ്ധരാകുന്നതിന് മുമ്പ് ഇത് യൂണിറ്റ് ചെലവ് മോഡലിംഗിൽ പരിഗണിക്കണം. ഡെവലപ്പ്മെന്റ് അഭ്യർത്ഥനയിൽ കസ്റ്റം സ്റ്റിച്ച് ഓപ്ഷനുകൾ ലഭ്യമായ കേബിൾ നിറ്റ് തുണി ഞങ്ങൾ നിർമ്മിക്കുന്നു; കസ്റ്റം നിർമ്മാണങ്ങൾക്കുള്ള കുറഞ്ഞ ഓർഡർ അളവ് 1,000 kg മുതൽ ആരംഭിക്കുന്നു.
കൂടുതൽ വിശദമായ സ്റ്റിച്ച് സാന്ദ്രതയ്ക്കും സ്പെക് ഷീറ്റ് മാർഗ്ഗനിർദ്ദേശത്തിനും, സ്വെറ്ററുകൾക്കുള്ള കേബിൾ നിറ്റ് തുണി എന്ന ഞങ്ങളുടെ ലേഖനം കാണുക.
കമ്പ്യൂട്ടർ പ്രോഗ്രാം ചെയ്ത സൂചി നിയന്ത്രണം ഉപയോഗിച്ച് തുണിയുടെ ഘടനയിൽ നേരിട്ട് ബഹുവർണ്ണ അല്ലെങ്കിൽ ഘടനയുള്ള പാറ്റേണുകൾ സൃഷ്ടിക്കുന്നതാണ് ജാക്കാർഡ് നിറ്റ് തുണി—പ്രിന്റിംഗോ എംബ്രോയിഡറിയോ ഉൾപ്പെടുന്നില്ല. സ്വെറ്റർ സോഴ്സിംഗിൽ, ഇതിനർത്ഥം പാറ്റേണുകൾ ഭാരം വഹിക്കുന്ന ഘടനകളാണ്, ഉപരിതല അലങ്കാരമല്ല, കൂടാതെ പാറ്റേൺ ക്രമീകരണത്തിലെ ഏതൊരു പൊരുത്തക്കേടും ഫിനിഷിംഗിൽ തിരുത്താൻ കഴിയാത്ത ദൃശ്യമായ വൈകല്യങ്ങൾ സൃഷ്ടിക്കുന്നു.
വ്യാപാരികൾ വ്യക്തമാക്കേണ്ട ഏറ്റവും പ്രധാനപ്പെട്ട കാര്യം, ഫാക്ടറി യഥാർത്ഥ ജാക്വാർഡ് നെയ്ത തുണി (പാറ്റേൺ തുണിയുടെ ഉള്ളിലൂടെ കടന്നുപോകുന്നത്) ആണോ അതോ ഇന്റാർസിയ നെയ്ത്ത് (വെവ്വേറെ നൂൽ കാരിയറുകൾ നിറഭാഗങ്ങൾ സൃഷ്ടിക്കുന്നത്) ആണോ ഉൽപ്പാദിപ്പിക്കുന്നത് എന്നതാണ്. ഇന്റാർസിയ കൂടുതൽ വലുതും വ്യക്തവുമായ നിറഭാഗങ്ങൾ അനുവദിക്കാം, പക്ഷേ സാധാരണ ജാക്വാർഡ് നിർമ്മാണത്തേക്കാൾ കൂടുതൽ സെറ്റപ്പും അംഗീകാര സമയവും ആവശ്യമായി വരാം. ആർട്ട്വർക്ക്, റിപ്പീറ്റ് വലിപ്പം, നൂൽ കൗണ്ട്, നിറക്കോംബിനേഷനുകളുടെ എണ്ണം എന്നിവ ഫാക്ടറി പരിശോധിച്ചതിന് ശേഷം സാമ്പിൾ ലീഡ് ടൈം സ്ഥിരീകരിക്കുക.
വസ്തുവിന്റെ വിളവിന് റിപ്പീറ്റ് വലിപ്പവും പ്രധാനമാണ്. വലിയ തോതിലുള്ള റിപ്പീറ്റ് (ഡിസൈൻ അനുസരിച്ച് ഏത് ദിശയിലും 15 cm-ൽ കൂടുതൽ) പാനലുകൾ വസ്ത്രത്തിന്റെ അളവുകളുമായി ചേരുന്നില്ലെങ്കിൽ കൂടുതൽ കട്ടിംഗ് മാലിന്യത്തിന് കാരണമാകാം, ഇത് ഓരോ യൂണിറ്റിനുമുള്ള ഫലപ്രദമായ തുണി ചെലവ് വർദ്ധിപ്പിക്കുന്നു. പാറ്റേൺ ബ്രീഫ് അന്തിമമാക്കുന്നതിന് മുമ്പ് വ്യാപാരികൾ ഫാക്ടറിയിൽ നിന്ന് റിപ്പീറ്റ് ഡയഗ്രം അഭ്യർത്ഥിക്കണം.
ഇടപെടുന്ന പ്രോഗ്രാമിംഗ് സെറ്റപ്പ് കാരണം ഇഷ്ടാനുസൃത ജാക്വാർഡ് നെയ്ത്ത് വികസനത്തിന്റെ MOQ സാധാരണയായി ഒറ്റനിറ നിർമ്മാണങ്ങളേക്കാൾ ഉയർന്നതാണ്. ഓരോ നിറക്കോംബിനേഷനും വെവ്വേറെ മെഷീൻ ക്രമീകരണം ആവശ്യമായി വന്നേക്കാം, അതിനാൽ ഡിസൈനിന് പകരം ഓരോ നിറക്കോംബിനേഷനുമുള്ള MOQ സ്ഥിരീകരിക്കുക.
പേൾ നെയ്ത തുണി നെയ്ത്തും പേൾ സ്റ്റിച്ചുകളും മാറിമാറി ഉപയോഗിച്ച് ഇരുവശത്തും ഒരേപോലെയുള്ള രൂപം സൃഷ്ടിക്കുന്നു—ഇത് അസ്തരണമില്ലാത്ത കാർഡിഗനുകൾക്കും, മുൻഭാഗം തുറന്ന നെയ്ത വസ്ത്രങ്ങൾക്കും, അരികുകളുടെ ഫിനിഷിംഗ് ദൃശ്യമാകേണ്ട സീസൺ മാറ്റ കാലത്തെ വസ്ത്രങ്ങൾക്കും പ്രായോഗികമായ ഒരു തിരഞ്ഞെടുപ്പാണ്. ബന്ധപ്പെട്ട ഒരു നിർമ്മാണ രീതിയായ കാർഡിഗൻ സ്റ്റിച്ച്, കൂടുതൽ തുറന്നതും അൽപ്പം സ്പോഞ്ച് പോലെയുള്ളതുമായ ഘടനയും വ്യക്തമായ തിരശ്ചീന ടെക്സ്ചറും സൃഷ്ടിക്കുന്നു.
സോഴ്സിംഗ് വീക്ഷണകോണിൽ നിന്ന്, പേൾ, കാർഡിഗൻ സ്റ്റിച്ച് തുണികളിലെ പ്രധാന വെല്ലുവിളി നീളത്തിലുള്ള അളവു സ്ഥിരതയാണ്. സ്റ്റിച്ച് നിർമ്മാണം സ്വാഭാവികമായ ലംബ സമ്മർദ്ദം സൃഷ്ടിക്കുന്നതിനാൽ, ഉൽപ്പാദന സമയത്ത് ടെൻഷൻ സ്ഥിരമായി നിയന്ത്രിക്കപ്പെട്ടില്ലെങ്കിൽ ഈ തുണികൾ കഴുകിയതിന് ശേഷം നീളം കൂടാം. ബൾക്ക് ഉൽപ്പാദനം അംഗീകരിക്കുന്നതിന് മുമ്പ് വ്യാപാരികൾ കഴുകൽ ചക്രത്തിലെ ചുരുങ്ങൽ പരീക്ഷണ ഫലം (അനുയോജ്യമായത് AATCC TM135 അല്ലെങ്കിൽ തത്തുല്യമായ മാനദണ്ഡം അനുസരിച്ച്) അഭ്യർത്ഥിക്കണം.
കേബിൾ അല്ലെങ്കിൽ ജാക്വാർഡ് നിർമ്മാണങ്ങളേക്കാൾ പാർശ്വസ്ഥമായ വലിവ് പേൾ തുണികൾക്ക് കൂടുതലാണ്, ഇത് വലിപ്പങ്ങളിലുടനീളം പാറ്റേണുകൾ എങ്ങനെ ഗ്രേഡ് ചെയ്യണം എന്നതിനെ ബാധിക്കുന്നു. നിങ്ങളുടെ ടെക് പാക്ക് മറ്റൊരു അടിസ്ഥാന തുണിയിൽ വികസിപ്പിച്ചതാണെങ്കിൽ, വലിപ്പ ശ്രേണി അന്തിമമാക്കുന്നതിന് മുമ്പ് ഫാക്ടറിയുമായി വലിവ് ശതമാനം സ്ഥിരീകരിക്കുക. ഞങ്ങളുടെ പേൾ നെയ്ത തുണി ശ്രേണിയിൽ വികസന അഭ്യർത്ഥനയിൽ ലഭ്യമായ നിരവധി ഗേജ്, ഫൈബർ ഓപ്ഷനുകൾ ഉൾപ്പെടുന്നു.
പേൾ ഘടനകൾക്ക് സവിശേഷമായ ഉൽപ്പാദന പ്രശ്നങ്ങളെക്കുറിച്ചുള്ള വിശദമായ വിവരത്തിന് നെയ്ത വസ്ത്രങ്ങൾക്കുള്ള പേൾ നെയ്ത തുണി കാണുക.
സ്വെറ്റർ നെയ്ത തുണിയിലെ ഫൈബർ തിരഞ്ഞെടുപ്പ് കേവലം ഒരു വസ്തു തീരുമാനമല്ല—ഇത് ചുരുങ്ങൽ സ്വഭാവം, സർട്ടിഫിക്കേഷൻ യോഗ്യത, റീഓർഡർ പ്രവചനക്ഷമത എന്നിവയെ നേരിട്ട് രൂപപ്പെടുത്തുന്നു. B2B സ്വെറ്റർ സോഴ്സിംഗിലെ ഏറ്റവും സാധാരണമായ മൂന്ന് ഫൈബർ ദിശകൾ കമ്പിളി മിശ്രിതങ്ങൾ, പരുത്തി (ഓർഗാനിക് പരുത്തി ഉൾപ്പെടെ), അക്രിലിക് അല്ലെങ്കിൽ അക്രിലിക് മിശ്രിത നൂലുകൾ എന്നിവയാണ്.
കമ്പിളി മിശ്രിതങ്ങൾ (കമ്പിളി അക്രിലിക്, നൈലോൺ അല്ലെങ്കിൽ മറ്റ് സിന്തറ്റിക് ഫൈബറുകളുമായി ചേർത്തത്) ഭാരത്തിന് ആനുപാതികമായ ചൂടും നല്ല ആകൃതി നിലനിർത്തലും നൽകുന്നു, പക്ഷേ ഡ്രൈ ക്ലീൻ അല്ലെങ്കിൽ സൗമ്യ കഴുകൽ പരിചരണ ലേബലിംഗ് ആവശ്യമാണ്, ഇത് താഴെയുള്ള റീട്ടെയിലർ അനുസരണത്തെ ബാധിക്കുന്നു. കമ്പിളി അടങ്ങിയ നിർമ്മാണങ്ങളിലെ ചുരുങ്ങൽ സൂപ്പർവാഷ് ട്രീറ്റ്മെന്റ് ഇല്ലാതെ സ്ഥിരപ്പെടുത്താൻ ബുദ്ധിമുട്ടാകാം—സാമ്പ്ലിംഗിന് മുമ്പ് ഈ ഫിനിഷിംഗ് ഘട്ടം ഉൾപ്പെടുത്തിയിട്ടുണ്ടോ അല്ലെങ്കിൽ ലഭ്യമാണോ എന്ന് സ്ഥിരീകരിക്കുക.
പരുത്തി സ്വെറ്റർ നെയ്ത്ത്—Global Organic Textile Standard (GOTS) സർട്ടിഫൈഡ് ഓർഗാനിക് പരുത്തി ഉപയോഗിച്ചുള്ള ഓപ്ഷനുകൾ ഉൾപ്പെടെ—തുല്യമായ ചൂടിന് കൂടുതൽ ഭാരമുള്ളതായിരിക്കും, കൂടാതെ കഴുകൽ ചക്രങ്ങളിലുടനീളം കൂടുതൽ പ്രവചനക്ഷമമായി ചുരുങ്ങാം, ഇത് റീഓർഡറുകൾക്കായി സ്പെസിഫൈ ചെയ്യാൻ എളുപ്പമാക്കുന്നു. പരുത്തി നിർമ്മാണങ്ങൾ സാധാരണയായി റിയാക്ടീവ് ഡൈയിംഗുമായി കൂടുതൽ അനുയോജ്യമാണ്, ഇത് വിശാലമായ സീസണൽ നിറ ശ്രേണികളെ പിന്തുണയ്ക്കുന്നു.
യാർൺ സോഴ്സിംഗിനെ ആശ്രയിച്ച് സർട്ടിഫൈഡ് ഓർഗാനിക് കോട്ടൺ അല്ലെങ്കിൽ റീസൈക്കിൾ ചെയ്ത അക്രിലിക് ഓപ്ഷനുകൾ ലഭ്യമായേക്കാം. സാമ്പിളിംഗിന് ശേഷമല്ല, ഡെവലപ്മെന്റ് ബ്രീഫിനിടയിൽ തന്നെ സർട്ടിഫിക്കേഷൻ കവറേജ് സ്ഥിരീകരിക്കുക.
സ്വെറ്റർ നെയ്ത തുണിക്ക് വ്യക്തമായ ബൾക്ക്-മുൻ അനുമതി ആവശ്യമാണ്, കാരണം ഘടന, യാർൺ, ഗേജ്, ഫിനിഷിംഗ് എന്നിവയെല്ലാം ഡൈമൻഷണൽ സ്ഥിരതയെയും കൈകൊണ്ടുള്ള അനുഭവത്തെയും ബാധിക്കാം. ബൾക്ക് റിലീസിന് മുൻപ് മൂന്ന് പരിശോധനകൾ സ്ഥിരീകരിക്കണം: ചുരുങ്ങൽ, ഷേഡ് സ്ഥിരത, ഫിനിഷിംഗ് ആവർത്തനക്ഷമത.
ചുരുങ്ങൽ: ഉദ്ദേശിക്കുന്ന കെയർ-ലേബൽ താപനിലയിൽ കുറഞ്ഞത് രണ്ട് വാഷ് സൈക്കിളുകൾക്ക് ശേഷമുള്ള വാർപ്പ്, വെഫ്റ്റ് ദിശകളിലെ ചുരുങ്ങൽ ഫലങ്ങൾ ആവശ്യപ്പെടുക. ഒറ്റ സൈക്കിളിലെ ഫലങ്ങൾ ആകെയുള്ള ഡൈമൻഷണൽ മാറ്റം കുറച്ചുകാണിച്ചേക്കാം. കമ്പിളി അടങ്ങിയ തുണികൾക്ക് ഫെൽറ്റിംഗ് സാധ്യതയും പ്രത്യേകം സ്ഥിരീകരിക്കണം.
ഷേഡ് സ്ഥിരത: സ്വെറ്റർ നെയ്ത തുണിക്ക് ഒരു ബൾക്ക് ഓർഡർ നിറവേറ്റാൻ പലപ്പോഴും ഒന്നിലധികം ഡൈ ലോട്ടുകൾ ആവശ്യമാണ്, പ്രത്യേകിച്ച് വലിയ റിപ്പീറ്റുകൾക്കോ സങ്കീർണ്ണമായ കളർവേകൾക്കോ. ബൾക്ക് കട്ടിംഗിന് ശേഷമല്ല, അതിന് മുൻപ് തന്നെ ഷേഡ് ബാൻഡ് അനുമതി—ഡൈ ലോട്ടുകളിലുടനീളം സ്വീകരിക്കാവുന്ന ടോളറൻസ് പരിധി വാങ്ങുന്നയാൾ സ്ഥിരീകരിക്കുന്നത്—നടക്കണം. കട്ടിംഗിന് ശേഷം ടോളറൻസിന് പുറത്തുള്ള ഷേഡ് ബാൻഡ് കണ്ടെത്തിയാൽ ചെലവ്-ഫലപ്രദമായ പരിഹാരമില്ല.
കൈകൊണ്ടുള്ള അനുഭവം: സ്വെറ്റർ നെയ്ത തുണികൾ പലപ്പോഴും ഫിനിഷിംഗ് ട്രീറ്റ്മെന്റുകൾക്ക് (സോഫ്റ്റനിംഗ്, ആന്റി-പില്ലിംഗ്, ലഘു ബ്രഷിംഗ്) വിധേയമാകുന്നു, ഇവ കൈകൊണ്ടുള്ള അനുഭവത്തെ ഗണ്യമായി ബാധിക്കുന്നു; ഈ ട്രീറ്റ്മെന്റുകൾ സാമ്പിളിംഗ് അന്തരീക്ഷത്തിനും ബൾക്ക് ഉൽപ്പാദന സാഹചര്യങ്ങൾക്കും ഇടയിൽ വ്യത്യസ്തമായി പെരുമാറിയേക്കാം. ഫിനിഷിംഗ് പാരാമീറ്ററുകൾ രേഖപ്പെടുത്തിയതും പുനരുൽപ്പാദനക്ഷമവുമാണോ, റൺസുകൾക്കിടയിൽ അനൗപചാരികമായി ക്രമീകരിക്കുന്നില്ലയോ എന്ന് നിങ്ങളുടെ ഫാക്ടറിയുമായി സ്ഥിരീകരിക്കുക.
ഈ മൂന്ന് പരിശോധനകൾ അനുമതി വർക്ക്ഫ്ലോയിൽ എഴുതിച്ചേർക്കണം—ബൾക്ക് ഷിപ്പ്മെന്റിന്റെ ഘട്ടത്തിൽ അനൗപചാരിക തീരുമാനങ്ങളായി കൈകാര്യം ചെയ്യരുത്. ഉൽപ്പാദനം റിലീസ് ചെയ്യുന്നതിന് മുൻപ് ഒപ്പിട്ട ബൾക്ക് അനുമതി രേഖകൾ ആവശ്യപ്പെടാൻ ഞങ്ങൾ ശുപാർശ ചെയ്യുന്നു.
| ഘടന | ഗേജ് പരിധി | ബൾക്ക് സ്ഥിരതാ അപകടസാധ്യത | മികച്ച സോഴ്സിംഗ് അനുയോജ്യത | പ്രധാന അനുമതി പരിശോധന |
|---|---|---|---|---|
| കേബിൾ നിറ്റ് | 3 GG–12 GG (മാറിയേക്കാം) | ഇടത്തരം — ബാച്ചുകളിലുടനീളം ട്വിസ്റ്റ് ഏകീകരണം | കട്ടിയുള്ള സ്വെറ്ററുകൾ, കാർഡിഗണുകൾ | റോപ്പ് vs ഹണികോംബ് റിപ്പീറ്റ് സ്ഥിരീകരണം |
| ജാക്വാർഡ് നിറ്റ് | 5 GG–14 GG (മാറിയേക്കാം) | ഉയർന്നത് — പാറ്റേൺ അലൈൻമെന്റും നിറ രജിസ്ട്രേഷനും | പാറ്റേൺ ചെയ്ത പുൾഓവറുകൾ, സീസണൽ നെയ്ത്തുവസ്ത്രങ്ങൾ | റിപ്പീറ്റ് വലിപ്പവും ഇന്റാർസിയ vs ജാക്വാർഡ് രീതിയും |
| പേൾ / കാർഡിഗൺ സ്റ്റിച്ച് | 5 GG–12 GG (മാറിയേക്കാം) | താഴ്ന്നത്–ഇടത്തരം — നീളത്തിലെ ഡൈമൻഷണൽ സ്ഥിരത | ഭാരം കുറഞ്ഞ കാർഡിഗണുകൾ, മാറ്റത്തരത്തിലുള്ള ലെയറുകൾ | നീളത്തിലുള്ള ചുരുങ്ങൽ മുൻകൂട്ടി സ്ഥിരീകരണം |
ശ്രദ്ധിക്കുക: ഗേജ് പരിധികൾ സൂചകമാണ്, യാർൺ കൗണ്ട്, ഫൈബർ തരം, ഫാക്ടറി മെഷീൻ സെറ്റപ്പ് എന്നിവയെ ആശ്രയിച്ച് മാറിയേക്കാം. സ്പെസിഫിക്കേഷനുകൾ ഉറപ്പിക്കുന്നതിന് മുൻപ് നിങ്ങളുടെ ഡെവലപ്മെന്റ് ടീമുമായി സ്ഥിരീകരിക്കുക.
MOQ നിർമ്മാണ ഘടനയെയും ഓർഡറിൽ കസ്റ്റം നിറമോ പാറ്റേൺ വികസനമോ ഉൾപ്പെടുന്നുണ്ടോ എന്നതിനെയും ആശ്രയിച്ചിരിക്കുന്നു. സ്റ്റോക്ക് സ്വെറ്റർ നെയ്ത തുണിക്ക്, ഒരു നിറത്തിന് 1 റോൾ (~23 kg) മുതൽ MOQ ആരംഭിക്കാം. സോളിഡ്-കളർ കസ്റ്റം ഡെവലപ്മെന്റിന്, സാധാരണയായി ഒരു നിറത്തിന് 200 kg ആണ് MOQ. പ്രത്യേക മെഷീൻ പ്രോഗ്രാമിംഗ് ആവശ്യമായ കസ്റ്റം ജാക്വാർഡ് അല്ലെങ്കിൽ കേബിൾ പാറ്റേണുകൾക്ക്, പൊതുവെ 1,000 kg ആണ് MOQ. ഓർഡർ നൽകുന്ന ഘട്ടത്തിലല്ല, ഡെവലപ്മെന്റ് ബ്രീഫ് ഘട്ടത്തിൽ തന്നെ ഓരോ കളർവേയ്ക്കുമുള്ള MOQ സ്ഥിരീകരിക്കുക.
ഉൽപ്പാദനത്തിന് ഏതൊക്കെ മെഷീനുകളാണ് ഉപയോഗിക്കുന്നതെന്ന് ഗേജ് നിർണ്ണയിക്കുന്നു, എല്ലാ ഫാക്ടറികൾക്കും ഒരേ ഗേജ് പരിധി ഉണ്ടാകണമെന്നില്ല. ആവശ്യപ്പെട്ട ഗേജ് സ്റ്റാൻഡേർഡ് സെറ്റപ്പിന് പുറത്താണെങ്കിൽ, സാമ്പിൾ ചെയ്യാൻ അധിക മെഷീൻ വിഭജനമോ പാറ്റേൺ പ്രോഗ്രാമിംഗ് സമയമോ ആവശ്യമായി വരാം. ആർട്ട്വർക്ക് അംഗീകരിക്കുന്നതിന് മുമ്പ് ലഭ്യമായ ഗേജ് പരിധി സ്ഥിരീകരിക്കുക, പ്രത്യേകിച്ച് കേബിൾ, ജാക്വാർഡ് ഘടനകൾക്ക്.
വർഷം മുഴുവൻ റീട്ടെയിൽ ശ്രേണികൾക്ക്, പരുത്തി അല്ലെങ്കിൽ പരുത്തി-മിശ്രിത ഘടനകളാണ് പൊതുവെ ഏറ്റവും ബഹുമുഖമായത്, കാരണം കമ്പിളിയുടെ കെയർ-ലേബൽ സങ്കീർണ്ണതകളില്ലാതെ അവ ഇടക്കാല സീസൺ ഭാരങ്ങൾ ഉൾക്കൊള്ളുന്നു. ഗേജും യാർൺ കൗണ്ടും അനുസരിച്ച് വിവിധ GSM നിലകളിൽ പരുത്തി സ്വെറ്റർ നെയ്ത തുണി ഉൽപ്പാദിപ്പിക്കാം, ഇത് ബ്രാൻഡുകൾക്ക് ഭാരം കൂടിയ തണുപ്പുകാല വസ്ത്രങ്ങൾക്കൊപ്പം ഭാരം കുറഞ്ഞ സംക്രമണ ഓപ്ഷനുകളും വികസിപ്പിക്കാൻ വഴക്കം നൽകുന്നു. Global Organic Textile Standard (GOTS) സർട്ടിഫിക്കേഷനുള്ള ഓർഗാനിക് പരുത്തി ഓപ്ഷനുകൾ അഭ്യർത്ഥന പ്രകാരം ലഭ്യമായേക്കാം—ബ്രീഫിംഗ് ഘട്ടത്തിൽ നിങ്ങളുടെ ഫാക്ടറിയുമായി സ്ഥിരീകരിക്കുക.
ഒരു സ്വെറ്റർ ശേഖരം വികസിപ്പിക്കുകയാണോ? ബൾക്ക് ഉൽപ്പാദനത്തിന് മുമ്പ് ഘടന, ഗേജ്, ഫൈബർ, MOQ എന്നിവ സ്ഥിരീകരിക്കാൻ ഒരു സാമ്പിളോ ഡെവലപ്മെന്റ് ബ്രീഫ് അവലോകനമോ അഭ്യർത്ഥിക്കുക.
 ഫാബ്രിക് ഗൈഡ്
വസ്ത്ര ബ്രാൻഡുകൾക്കുള്ള ടെറി ക്ലോത്ത്: GSM ബാൻഡുകൾ, ലൂപ്പ് ഉയരം, ആഗിരണക്ഷമതയിലെ വിട്ടുവീഴ്ചകൾ
കൂടുതൽ വായിക്കുക സോഴ്സിംഗ് ഗൈഡ്
നെയ്ത തുണി സാമ്പിൾ അംഗീകാര ചെക്ക്ലിസ്റ്റ്: ബൾക്ക് ഉൽപ്പാദനത്തിന് മുമ്പ് പാസ്, പുനരാലോചന അല്ലെങ്കിൽ നിരസനം
കൂടുതൽ വായിക്കുക നിർമ്മാതാവ് ഇൻസൈറ്റുകൾ
എസിഡ് വാഷ് ഫാബ്രിക് റോളിൽ നിന്ന് റോളിലേക്ക് വ്യത്യസ്തമായി കാണപ്പെടുന്നത് എന്തുകൊണ്ട് — ബൾക്ക് ഓർഡറുകൾ അത് എങ്ങനെ നിയന്ത്രണത്തിൽ നിർത്തുന്നു
കൂടുതൽ വായിക്കുക സുസ്ഥിരത
നെയ്ത തുണിക്കുള്ള ലോ-ഇംപാക്ട് ഡൈ: അത് എന്താണ്, എന്തെല്ലാം ഉൾക്കൊള്ളുന്നു, ഓർഡർ നൽകുന്നതിന് മുമ്പ് അത് എങ്ങനെ പരിശോധിക്കാം
കൂടുതൽ വായിക്കുക സുസ്ഥിരത
ഫ്ലീസിനപ്പുറം: അപ്പാരൽ ബ്രാൻഡുകൾക്കായുള്ള GRS-സർട്ടിഫൈഡ് റീസൈക്കിൾഡ് പോളിയെസ്റ്റർ നെയ്ത തുണി
കൂടുതൽ വായിക്കുക