2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന
2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന

പേൾ നെയ്ത തുണി സ്വെറ്ററുകൾ, കാർഡിഗണുകൾ, ആക്സസറികൾ എന്നിവയ്ക്ക് ഇരുവശവും ഉപയോഗിക്കാവുന്ന ഉയർത്തിയ ടെക്സ്ചർ നൽകുന്നു; എന്നാൽ ബൾക്ക് ഉൽപ്പാദനം ടെക്സ്ചർ മാത്രം നോക്കി എടുക്കുന്ന തീരുമാനമല്ല. നിറ്റ്വെയർ ഉൽപ്പാദനത്തിന് പേൾ നെയ്ത തുണി അംഗീകരിക്കുന്നതിന് മുമ്പ് സ്ട്രെച്ചിന്റെ ദിശ, വീതിയുടെ സ്ഥിരത, ചുരുങ്ങൽ, ഡൈയുടെ സ്ഥിരത എന്നിവ വാങ്ങുന്നവർ പരിശോധിക്കണം.
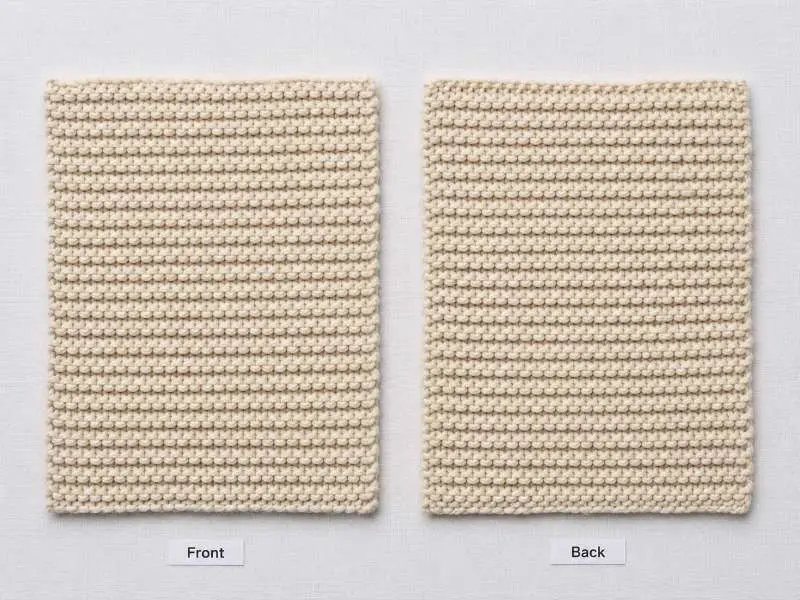
സാധാരണ ജേഴ്സി നെയ്തിൽ ഓരോ വെയിലും ഒരൊറ്റ ദിശയിൽ മാത്രം പോകുന്നു — നെയ്ത തുന്നലുകൾ മുഖവശം രൂപപ്പെടുത്തുന്നു, പേൾ തുന്നലുകൾ പിൻവശം രൂപപ്പെടുത്തുന്നു. പേൾ നെയ്തിൽ ഓരോ വെയിലിനുള്ളിലും തുന്നലിന്റെ ദിശ കോഴ്സ് തോറും മാറിമാറി വരുന്നു; ഇത് ക്രമമായി പുറത്തേക്കും അകത്തേക്കും നോക്കുന്ന ലൂപ്പുകൾ ഉണ്ടാക്കുന്നു. ഫലമായി ഒരു വശം മിനുസമുള്ളതും മറുവശം ടെക്സ്ചറുള്ളതുമല്ലാതെ, രണ്ടു വശത്തും തിരശ്ചീനമായ വരമ്പുകൾ കാണിക്കുന്ന തുണിയാണ് ലഭിക്കുന്നത്.
ഈ ഘടനാ വ്യത്യാസം കട്ടിംഗിലും ഗ്രേഡിംഗിലും പ്രധാനമാണ്. സിംഗിൾ ജേഴ്സിയെ അപേക്ഷിച്ച് പേൾ നെയ്ത് സാധാരണയായി മുറിച്ച അറ്റങ്ങളിൽ കൂടുതൽ പരന്നു കിടക്കുന്നു; ഇത് അറ്റം ചുരുളുന്ന പ്രശ്നങ്ങൾ കുറയ്ക്കാം. എന്നിരുന്നാലും വസ്ത്ര നിർമ്മാണ രീതി അനുസരിച്ച് മുറിച്ച അറ്റങ്ങൾക്ക് അംഗീകാരം ആവശ്യമാണ്. പേൾ ഘടനകളിൽ ജേഴ്സി മാത്രം പരിചയമുള്ള പാറ്റേൺ ടീമുകൾ പ്രതീക്ഷിക്കുന്നതിനേക്കാൾ നീളത്തിൽ കൂടുതൽ വലിച്ചുനീളൽ കാണാറുള്ളതിനാൽ, അതിന്റെ സ്ട്രെച്ച് സ്വഭാവം നീളത്തിലും വീതിയിലും അളക്കണം.
ഘടനാ താരതമ്യം — പേൾ നെയ്ത്, ജേഴ്സി, റിബ്:
| ഘടന | പേൾ നെയ്ത് | ജേഴ്സി | റിബ് നിറ്റ് |
|---|---|---|---|
| മുഖം/പിൻവശം | രണ്ടു വശവും ഒരുപോലെ | ഓരോ വശവും വ്യത്യസ്തം | രണ്ടു വശവും ഒരുപോലെ |
| പ്രധാന സ്ട്രെച്ച് | പലപ്പോഴും നീളത്തിൽ കൂടുതൽ; രണ്ടു ദിശയിലും പരിശോധിക്കുക | പലപ്പോഴും വീതിയിൽ കൂടുതൽ | റിബ് അനുപാതം അനുസരിച്ച് ഉയർന്ന വീതി റിക്കവറി |
| പരന്നു കിടക്കുന്നു | സാധാരണയായി പരന്നത്; അറ്റം ചുരുളൽ കുറവ് | പലപ്പോഴും മുറിച്ച അറ്റങ്ങളിൽ ചുരുളുന്നു | സാധാരണയായി പരന്നത് |
| മെഷീൻ തരം | പേൾ / ലിങ്ക്സ്-ലിങ്ക്സ് മെഷീൻ | സർക്കുലർ നെയ്ത മെഷീൻ | റിബ് മെഷീൻ |
| സാധാരണ ഉപയോഗം | സ്വെറ്ററുകൾ, നിറ്റ്വെയർ, സ്കാർഫുകൾ | ടി-ഷർട്ടുകൾ, ബേസ് ലേയേഴ്സ് | കഫുകൾ, കോളറുകൾ, ബോഡിവെയർ |
പേൾ നെയ്ത് ലിങ്ക്-ആൻഡ്-ലിങ്ക് മെഷീനുകളിൽ (പേൾ മെഷീനുകൾ എന്നും വിളിക്കുന്നു) ഉൽപ്പാദിപ്പിക്കുന്നു; ഇവ മുൻവശത്തെയും പിൻവശത്തെയും നീഡിൽ ബെഡുകൾക്കിടയിൽ തുന്നലുകൾ കൈമാറാൻ ഇരട്ട തലയുള്ള നീഡിലുകൾ ഉപയോഗിക്കുന്നു. ഈ കൈമാറ്റ സംവിധാനമാണ് തുണിയുടെ ഇരുവശവും ഉപയോഗിക്കാവുന്ന ഘടനയ്ക്കും സർക്കുലർ ജേഴ്സി അല്ലെങ്കിൽ റിബ് ഉപകരണങ്ങളെ അപേക്ഷിച്ചുള്ള അതിന്റെ മന്ദഗതിയിലുള്ള ഉൽപ്പാദനത്തിനും കാരണം.
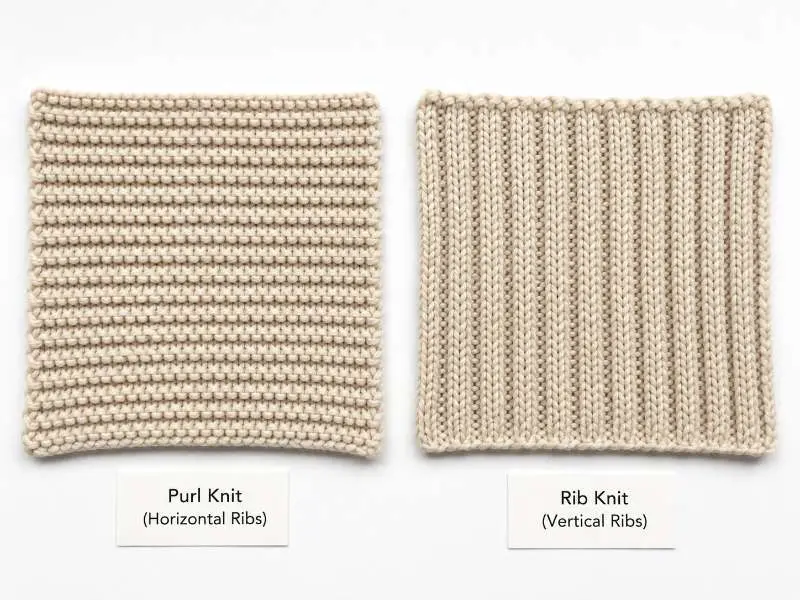
ജേഴ്സിയിൽ സാധാരണമായ വീതിയിലുള്ള സ്ട്രെച്ചിന് പകരം പർൾ നിറ്റിലുള്ള നീളത്തിലുള്ള സ്ട്രെച്ച്, ലംബമായ വഴക്കം പ്രധാനമായ വസ്ത്ര വിഭാഗങ്ങൾക്ക് അനുയോജ്യമാക്കുന്നു: ഡ്രോപ്പ്-ഷോൾഡർ സ്വെറ്ററുകൾ, ലോംഗ്-ലൈൻ കാർഡിഗനുകൾ, വൃത്താകൃതിയിൽ നെയ്തെടുക്കുന്ന സ്കാർഫുകളും ബീനികളും പോലുള്ള ആക്സസറികൾ. യാർൺ നിർമ്മാണത്തെയും ബ്ലെൻഡിൽ ഉൾപ്പെടുത്തിയിട്ടുള്ള സ്പാൻഡെക്സ് അളവിനെയും ആശ്രയിച്ച് തുണിയുടെ നീളത്തിലുള്ള റിക്കവറി വ്യത്യാസപ്പെടാം, അതിനാൽ സ്ട്രെച്ച്, റിക്കവറി സ്പെസിഫിക്കേഷനുകൾ അനുമാനിക്കാതെ സാമ്പിൾ ഘട്ടത്തിൽ തന്നെ സ്ഥിരീകരിക്കണം.
പർൾ നിറ്റിനുള്ള ഭാരം തിരഞ്ഞെടുക്കൽ അന്തിമ ഉപയോഗത്തെ ആശ്രയിച്ചിരിക്കുന്നു. ലേയറിംഗ് പീസുകൾക്കോ സ്പ്രിംഗ് നിറ്റ്വെയറിനോ പലപ്പോഴും ഉപയോഗിക്കുന്ന ഭാരം കുറഞ്ഞ നിർമ്മാണങ്ങളിൽ കൂടുതൽ തുറന്ന സ്റ്റിച്ചോടുകൂടിയ നേർത്ത യാർണുകൾ ഉപയോഗിച്ചേക്കാം, അതേസമയം ഔട്ടർവെയറിനോ ഘടനയുള്ള സ്വെറ്ററുകൾക്കോ അനുയോജ്യമായ ഭാരം കൂടിയ ഓപ്ഷനുകൾ കൂടുതൽ കട്ടിയുള്ള യാർണുകളും കൂടുതൽ കർശനമായ ഗേജും ഉപയോഗിക്കുന്നു. നിർമ്മാണത്തെയും ഫിനിഷിംഗിനെയും ആശ്രയിച്ച് GSM പരിധികൾ ഗണ്യമായി വ്യത്യാസപ്പെടാം, കൂടാതെ ഒരേ നാമമാത്ര GSM, ഉയർന്ന പ്രതലം വരമ്പുകൾക്കിടയിൽ വായു പിടിച്ചുനിർത്തുന്നതിനാൽ സമാനമായ ജേഴ്സിയിലേതിനേക്കാൾ പർൾ നിറ്റിൽ വ്യക്തമായി ഭാരമേറിയതായി അനുഭവപ്പെടാം. GSM ലക്ഷ്യങ്ങളെ മാത്രം ആശ്രയിക്കാതെ വാങ്ങുന്നവർ ഉൽപ്പാദനത്തിന് മുൻപുള്ള ഭാര സ്ഥിരീകരണം അഭ്യർത്ഥിക്കണം. ഇരുവശവും ഉപയോഗിക്കാവുന്ന വരമ്പുള്ള ടെക്സ്ചറിന് പകരം കളക്ഷന് ഭാരം കുറഞ്ഞ ഓപ്പൺവർക്ക് ഇഫക്ട് ആവശ്യമാണെങ്കിൽ, പോയിന്റെൽ തുണി കൂടുതൽ അനുയോജ്യമായ വികസന മാർഗമായിരിക്കാം.
ഫൈബർ തിരഞ്ഞെടുപ്പ് കാലക്രമേണ പർൾ ടെക്സ്ചർ എങ്ങനെ പ്രവർത്തിക്കുന്നു എന്നതിനെയും ബാധിക്കുന്നു. കമ്പിളി, കമ്പിളി ബ്ലെൻഡ് യാർണുകൾ വ്യക്തമായ വരമ്പ് നിർവചനത്തെ പിന്തുണയ്ക്കാം, എന്നാൽ ഫെൽറ്റിംഗ് അല്ലെങ്കിൽ പ്രതല മാറ്റത്തിന്റെ അപകടസാധ്യത കുറയ്ക്കാൻ കഴുകൽ സ്വഭാവം പരിശോധിക്കണം. പരുത്തി അടിസ്ഥാനമാക്കിയ പർൾ നിറ്റുകൾ ചില നിർമ്മാണങ്ങളിൽ മികച്ച ഡൈമെൻഷണൽ നിയന്ത്രണം നൽകിയേക്കാം, എന്നാൽ കഴുകിയതിന് ശേഷവും നീളത്തിലുള്ള അയവ് പരിശോധിക്കേണ്ടതാണ്. ചെറിയ അളവിൽ ഇലാസ്റ്റെയ്ൻ ഉള്ള ബ്ലെൻഡുകൾ റിക്കവറി മെച്ചപ്പെടുത്താം, എന്നിരുന്നാലും അനുയോജ്യത യാർൺ ഫീഡിംഗിനെയും മെഷീൻ ക്രമീകരണത്തെയും ആശ്രയിച്ചിരിക്കുന്നു.
ഇരുവശവും ഉപയോഗിക്കാവുന്ന ഘടന പർൾ നിറ്റിനെ ഫീഡ് ടെൻഷൻ, മെഷീൻ ക്രമീകരണങ്ങൾ, ഫിനിഷിംഗ് ടെൻഷൻ എന്നിവയോട് സംവേദനക്ഷമമാക്കുന്നു. ബൾക്ക് ഉൽപ്പാദനത്തിനിടയിൽ ഈ ഘടകങ്ങൾ മാറിയാൽ, റോൾ മുതൽ റോൾ വരെയുള്ള വീതി വ്യതിയാനം, സ്ഥിരമല്ലാത്ത GSM, അസമമായ വരമ്പ് നിർവചനം എന്നിവയായി പ്രശ്നം പ്രത്യക്ഷപ്പെടാം. ബൾക്ക് യാർഡേജ് അംഗീകരിക്കുന്നതിന് മുൻപ് ഫസ്റ്റ്-ഓഫ് സാമ്പിളുകളിൽ ഈ പരിശോധനകൾ വാങ്ങുന്നവർ സ്ഥിരീകരിക്കണം.
വീതിയുടെ സ്ഥിരതയാണ് ആദ്യം നിരീക്ഷിക്കേണ്ട ഘടകം. ഫിനിഷിംഗിനിടയിൽ പർൾ നിറ്റ് അസമമായി ഇടുങ്ങിയേക്കാം, പ്രത്യേകിച്ച് നെയ്ത്ത് ഘട്ടത്തിനും ഹീറ്റ്-സെറ്റിംഗ് അല്ലെങ്കിൽ കഴുകൽ ഘട്ടത്തിനും ഇടയിൽ ടെൻഷൻ ക്രമീകരണങ്ങൾ വ്യത്യാസപ്പെട്ടാൽ. നിർമ്മാണത്തെ ആശ്രയിച്ച്, ജേഴ്സി വാങ്ങുന്നവർ സാധാരണ പ്രതീക്ഷിക്കുന്നതിന്റെ വിപരീതമായി, വീതിയിലുടനീളമുള്ളതിനേക്കാൾ നീളത്തിലുള്ള ദിശയിൽ തുണി കൂടുതൽ ചുരുങ്ങൽ കാണിച്ചേക്കാം. ബൾക്ക് കട്ടിംഗിന് മുൻപ് നീളവും വീതിയും ഉൾപ്പെടുത്തി, വീട്ടിൽ കഴുകിയതിന് ശേഷമുള്ള അളവ് മാറ്റങ്ങൾക്ക് അംഗീകരിച്ച രീതി പിന്തുടർന്ന് ഉൽപ്പാദനത്തിന് മുൻപുള്ള ചുരുങ്ങൽ പരിശോധന നടത്തണം.
ഡൈ ഏകത്വം വേറിട്ട ഒരു വിഷയമാണ്. പർൾ നിറ്റിന്റെ ഉയർന്ന പ്രതലം പീസ് ഡൈയിംഗിനിടയിൽ ഡൈ ലിക്വർ തുളച്ചുകയറലിനെ തടസ്സപ്പെടുത്താവുന്ന വായു കുമ്പിളുകൾ സൃഷ്ടിക്കുന്നു. ഇരുണ്ട ഷേഡുകളിലോ കൂടുതൽ സാന്ദ്രമായ നിറങ്ങളിലോ വരമ്പിന്റെ കൊടുമുടികൾക്കും അവയ്ക്കിടയിലുള്ള താഴ്വരകൾക്കും ഇടയിൽ ചെറിയ ടോൺ വ്യത്യാസങ്ങൾ കാണാം — ചരിഞ്ഞ വെളിച്ചത്തിൽ ദൃശ്യമാകും. ബൾക്ക് യാർഡേജ് ഉറപ്പിക്കുന്നതിന് മുൻപ് അംഗീകരിച്ച ലാബ് ഡിപ്പിലും ഫസ്റ്റ്-ഓഫ് സാമ്പിളുകളിലും ഇത് പരിശോധിക്കേണ്ടതാണ്.
സർക്കുലർ ഉപകരണങ്ങളിൽ തുല്യമായ ജേഴ്സി നിർമ്മാണങ്ങളേക്കാൾ പർൾ നിറ്റിന്റെ മെഷീൻ ഉൽപ്പാദനം സാധാരണയായി കുറവാണ്, ഇത് ലീഡ് ടൈമിനെയും മിനിമം ഓർഡർ അളവ് ആസൂത്രണത്തെയും ബാധിക്കുന്നു. ആദ്യമായി പർൾ നിറ്റ് സോഴ്സ് ചെയ്യുന്ന വാങ്ങുന്നവർ, പ്രത്യേകിച്ച് സമയപരിധിയുള്ള സീസണൽ ഓർഡറുകൾക്ക്, ഉൽപ്പാദന ഷെഡ്യൂളിംഗ് അവരുടെ സപ്ലയറുമായി നേരത്തെ സ്ഥിരീകരിക്കണം.
സാധാരണ ജേഴ്സിയിലേക്കോ ഇന്റർലോക്കിലേക്കോ താരതമ്യം ചെയ്യുമ്പോൾ പർൾ നിറ്റ് കൂടുതൽ ഉൽപ്പാദന ഘടകങ്ങൾ കൊണ്ടുവരുന്നതിനാൽ, സാമ്പിൾ അംഗീകാര ഘട്ടത്തിന് കൂടുതൽ പ്രാധാന്യമുണ്ട്. ബൾക്ക് സ്ഥിരീകരിക്കുന്നതിന് മുൻപ് ഉൽപ്പാദനത്തിന് മുൻപുള്ള സാമ്പിളുകളിൽ താഴെപ്പറയുന്ന പരിശോധനകൾ പൂർത്തിയാക്കണം:
| പരിശോധനാ പോയിന്റ് | പരിശോധിക്കേണ്ട കാര്യങ്ങൾ | ഇത് എന്തുകൊണ്ട് പ്രധാനമാണ് |
|---|---|---|
| ഉപരിതല സ്ഥിരത | ഇരുവശങ്ങളും സമാനമായ ടെക്സ്ചർ സാന്ദ്രതയും സ്റ്റിച്ച് നിർവചനവും കാണിക്കുന്നു | ഒരു വശം അയഞ്ഞതാണെങ്കിൽ ഇരുവശവും ഉപയോഗിക്കാവുന്ന അന്തിമോപയോഗം പരാജയപ്പെടും |
| വീതി സ്ഥിരത (കഴുകലിന് മുമ്പ്/ശേഷം) | ഒരു കഴുകൽ ചക്രത്തിന് മുമ്പും ശേഷവും തുണിയുടെ വീതി അളക്കുക | ചൂടിൽ ജേഴ്സിയെക്കാൾ പർൾ ഘടന കൂടുതൽ ഇടുങ്ങിയതാകാം |
| നീളത്തിലുള്ള സ്ട്രെച്ചും റിക്കവറിയും | വാങ്ങുന്നയാൾ അംഗീകരിച്ച പരിശോധനാ രീതി ഉപയോഗിച്ച് നീളത്തിലും വീതിയിലും സ്ട്രെച്ചും റിക്കവറിയും അളക്കുക | ഗ്രേഡിംഗിലും വെയർ ടെസ്റ്റിംഗിലും പർൾ നിർമ്മാണങ്ങൾ ജേഴ്സിയിൽ നിന്ന് വ്യത്യസ്തമായി പെരുമാറിയേക്കാം |
| ഡൈ ഇൻഫിൽട്രേഷന്റെ ഏകീകൃതത | വെളിച്ചത്തിൽ ഉയർന്ന പർൾ ലൂപ്പുകൾ പരിശോധിക്കുക — ഷേഡിലെ അസമത്വം മോശം ഡൈ ഇൻഫിൽട്രേഷനെ സൂചിപ്പിക്കുന്നു | ഘടനയുള്ള പ്രതലം ഡൈയിംഗ് സമയത്ത് വായു കുമിളകൾ കുടുക്കിയേക്കാം |
| ട്രിം അനുയോജ്യത | അതേ ക്രമത്തിൽ റിബ് കഫുകൾക്കോ കോളറുകൾക്കോ എതിരെ പർൾ ബോഡി സ്ട്രെച്ച്-ടെസ്റ്റ് ചെയ്യുക | ഘടകങ്ങൾ തമ്മിലുള്ള ടെൻഷൻ പൊരുത്തക്കേട് സീം ചുളിവുകൾക്ക് കാരണമാകുന്നു |
| റോളിലുടനീളം GSM സ്ഥിരത | ഒരു റോളിന്റെ രണ്ടറ്റത്തും മധ്യത്തിലും GSM പരിശോധിക്കുക | ദീർഘമായ ഓട്ടങ്ങളിൽ മെഷീൻ ക്രമീകരണങ്ങളോ നൂൽ ഫീഡ് ടെൻഷനോ മാറിയാൽ GSM വ്യതിയാനം പ്രത്യക്ഷപ്പെടാം |
ഒരേ കളക്ഷനിൽ കേബിൾ നിറ്റ് തുണി അല്ലെങ്കിൽ മറ്റ് ഘടനയുള്ള നിറ്റ്വെയർ നിർമ്മാണങ്ങൾക്കൊപ്പം പർൾ നിറ്റ് സോഴ്സ് ചെയ്യുന്ന ബ്രാൻഡുകൾക്ക്, എല്ലാ തുണികളിലും ചുരുങ്ങൽ സ്പെസിഫിക്കേഷനുകൾ യോജിപ്പിച്ചിട്ടുണ്ടെന്ന് ഉറപ്പാക്കേണ്ടതാണ് — സാമ്പിളിംഗ് സമയത്ത് പിടികൂടിയില്ലെങ്കിൽ, നിർമ്മാണ തരങ്ങൾ തമ്മിലുള്ള ടെൻഷനും റിലാക്സേഷൻ സ്വഭാവവും വ്യത്യാസപ്പെട്ട് വസ്ത്ര അസംബ്ലി ഘട്ടത്തിൽ സീം പൊരുത്തക്കേടുകൾ ഉണ്ടാകാം.
മെഷീന്റെ ഉൽപ്പാദന നിരക്ക് കുറവായതും നീഡിൽ ബെഡ് ക്രമീകരണത്തിന് ആവശ്യമായ സെറ്റപ്പ് സമയവും കാരണം പർൾ നിറ്റ് തുണിയുടെ MOQ സാധാരണയായി ജേഴ്സിയേക്കാളും റിബിനേക്കാളും കൂടുതലാണ്. സോളിഡ്-നിറ ബൾക്ക് ഓർഡറുകൾക്ക് സാധാരണയായി ഓരോ നിറത്തിനും ഒരു കുറഞ്ഞ അളവ് ആവശ്യമാണ് — കൃത്യമായ അളവ് നൂൽ കൗണ്ടും നിർമ്മാണ രീതിയും അനുസരിച്ച് വ്യത്യാസപ്പെടുന്നു. ആദ്യമായി പർൾ നിറ്റ് ഓർഡർ ചെയ്യുന്ന ബ്രാൻഡുകൾ സാമ്പിളിംഗിന് മുമ്പ് അവരുടെ സപ്ലയറുമായി MOQ ആവശ്യകതകൾ ചർച്ച ചെയ്യണം, കാരണം പർൾ മെഷീനുകളുടെ ഉൽപ്പാദന ഷെഡ്യൂളിംഗ് സാധാരണ സർക്കുലർ നിറ്റ് ലീഡ് ടൈമുകളിൽ നിന്ന് വ്യത്യസ്തമാണ്.
അതെ, എന്നാൽ ഉപയോഗം തുണിയുടെ ഭാരവും നിർമ്മാണ രീതിയും അനുസരിച്ചിരിക്കും. ഭാരം കുറഞ്ഞ പർൾ നിറ്റ് നിർമ്മാണങ്ങൾ ഘടനയുള്ള ടോപ്സ്, അയഞ്ഞ ഫിറ്റിലുള്ള വസ്ത്രങ്ങൾ, അല്ലെങ്കിൽ അധിക ബൾക്ക് ഇല്ലാതെ ഇരുവശവും ഉപയോഗിക്കാവുന്ന പ്രതലം ഡിസൈൻ മൂല്യം നൽകുന്ന ലേയറിംഗ് വസ്ത്രങ്ങൾ എന്നിവയ്ക്ക് അനുയോജ്യമാകാം. ഭാരം കൂടിയ നിർമ്മാണങ്ങൾ സാധാരണയായി സ്വെറ്ററുകൾ, കാർഡിഗണുകൾ, തണുപ്പുകാല അക്സസറികൾ എന്നിവയ്ക്കാണ് ഉപയോഗിക്കുന്നത്. തുണിയുടെ പരന്നതും ചുരുളാത്തതുമായ സ്വഭാവം ജേഴ്സിയെക്കാൾ പാനൽ-അടിസ്ഥാന നിർമ്മാണത്തിൽ കൈകാര്യം ചെയ്യാൻ എളുപ്പമാക്കുന്നു. സാമ്പിളിംഗ് സമയത്ത് ഉദ്ദേശിച്ച അന്തിമോപയോഗം സപ്ലയറുമായി സ്ഥിരീകരിക്കുന്നത് അനുയോജ്യമായ ഗേജും ഫിനിഷിംഗ് ഓപ്ഷനുകളും ശുപാർശ ചെയ്യാൻ അവരെ സഹായിക്കും.
പർൾ നിറ്റ് ഡെവലപ്മെന്റ് ആസൂത്രണം ചെയ്യുന്നുണ്ടോ? ബൾക്ക് ഉൽപ്പാദനത്തിന് പ്രതിജ്ഞാബദ്ധരാകുന്നതിന് മുമ്പ് ടെക്സ്ചർ, ഭാരം, ചുരുങ്ങൽ പ്രകടനം എന്നിവ നിങ്ങളുടെ സ്പെക്കിന് എതിരെ സ്ഥിരീകരിക്കാൻ ഒരു സാമ്പിൾ അഭ്യർത്ഥിക്കുക.
 തുണി
ടെറി ക്ലോത്ത്: ഈ ആഗിരണശേഷിയുള്ളതും ബഹുമുഖവുമായ തുണിയുടെ സമ്പൂർണ്ണ ഗൈഡ്
കൂടുതൽ വായിക്കുക സോഴ്സിംഗ് ഗൈഡ്
OEKO-TEX സർട്ടിഫൈ ചെയ്ത ഇന്റർലോക്ക് തുണി: അപ്പാരൽ ബ്രാൻഡുകൾക്കുള്ള സോഴ്സിംഗ് ഗൈഡ്
കൂടുതൽ വായിക്കുക സോഴ്സിംഗ് ഗൈഡ്
ഹൂഡികൾക്കുള്ള ഫ്രഞ്ച് ടെറി ഫാബ്രിക്: GSM, ലൂപ്പ് ഘടന, ചുരുങ്ങൽ നിയന്ത്രണം
കൂടുതൽ വായിക്കുക നിർമ്മാതാവ് ഇൻസൈറ്റുകൾ
എസിഡ് വാഷ് ഫാബ്രിക് റോളിൽ നിന്ന് റോളിലേക്ക് വ്യത്യസ്തമായി കാണപ്പെടുന്നത് എന്തുകൊണ്ട് — ബൾക്ക് ഓർഡറുകൾ അത് എങ്ങനെ നിയന്ത്രണത്തിൽ നിർത്തുന്നു
കൂടുതൽ വായിക്കുക തുണി
സ്വാതന്ത്ര്യത്തോടെ ചലിക്കുക: സ്കൂബ ഫാബ്രിക്കിന്റെ പ്രവർത്തനക്ഷമതയുടെ പര്യവേക്ഷണം
കൂടുതൽ വായിക്കുക