Nhà sản xuất vải dệt kim từ năm 2009 · Trung Quốc

Nhà sản xuất vải dệt kim từ năm 2009 · Trung Quốc

Gauge là thông số quan trọng nhất trong vải đan vặn thừng — nhưng lại là yếu tố thường bị bỏ ngỏ cho đến khi quá trình làm mẫu đã bắt đầu. Với các thương hiệu thời trang đặt hàng bộ sưu tập áo len với số lượng lớn, một gauge không được chốt đồng nghĩa với việc họa tiết vặn thừng không rõ nét, khổ vải chênh lệch giữa các cuộn và chi phí làm lại mẫu làm co ngắn tiến độ phát triển sản phẩm. Hướng dẫn này trình bày những gì cần quy định cụ thể, và lý do, trước khi mẫu đầu tiên rời khỏi nhà sản xuất.
Gauge (viết tắt GG) là số kim trên một inch của máy dệt kim phẳng hoặc máy dệt kim tròn. Trong sản xuất vải đan vặn thừng, con số này trực tiếp quyết định mức độ rõ nét của cấu trúc vặn thừng trên bề mặt vải thành phẩm.
Các cấu trúc gauge thấp — khoảng 3 GG đến 7 GG — tạo ra vải dệt kim thoáng, có độ nhám bề mặt cao, trong đó mỗi mũi vặn thừng rộng và nổi khối ba chiều. Loại này rất phù hợp với áo len mùa đông dày và hàng dệt kim gần với áo khoác ngoài, nơi kết cấu thị giác là đặc điểm thương mại chính. Các cấu trúc gauge cao hơn — từ khoảng 10 GG trở lên — tạo ra vải dệt kim mịn và dày hơn, trong đó họa tiết vặn thừng vẫn hiện diện nhưng tinh tế hơn; phù hợp với các lớp mặc giữa định lượng trung bình hoặc hàng dệt kim có phom dáng chỉn chu.
Hàm ý quan trọng cho việc thu mua: một thiết kế vặn thừng phát triển ở 7 GG sẽ trông hoàn toàn khác nếu được tái tạo ở 12 GG — không chỉ mịn hơn mà còn khác biệt về cấu trúc ở cách đường xoắn nằm trên nền vải dệt kim. Đây là lý do phải chốt gauge trong tech pack trước khi bắt đầu lấy mẫu, chứ không điều chỉnh theo máy móc sẵn có sau khi mẫu về. Các cấu trúc vải dệt kim đan vặn thừng tại Runtang có sẵn trên nhiều dải gauge tùy theo yêu cầu về sợi và cấu trúc — hãy xác nhận GG mục tiêu của bạn ngay ở bước brief.
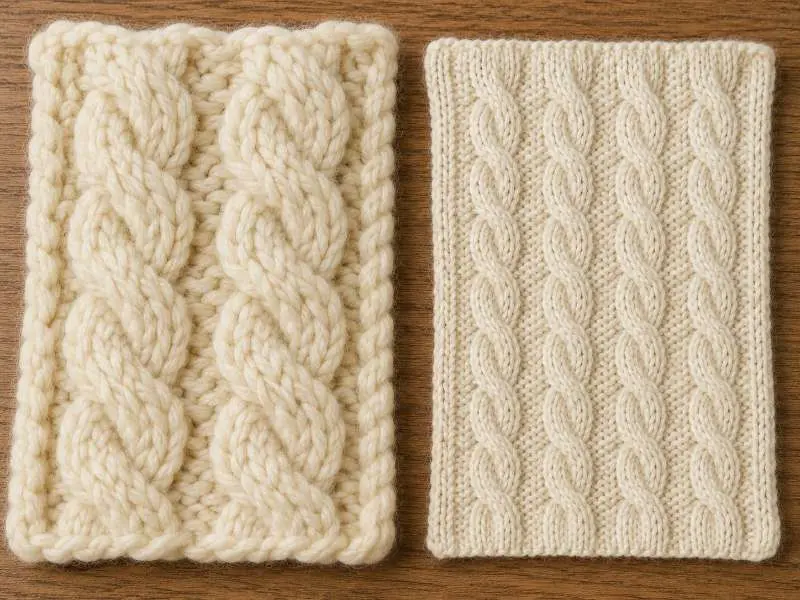
Mật độ mũi đan mô tả số hàng ngang (courses) và số cột dọc (wales) trên một đơn vị diện tích vải. Với vải dệt kim trơn, mật độ khá dễ dự đoán khi đã chốt gauge và sợi. Cấu trúc vặn thừng thì khác: mỗi lần lặp vặn thừng có thể kéo vải co lại theo chiều ngang — vấn đề sản xuất thường được quản lý dưới dạng độ co do vặn thừng (cable pull-in) trong quá trình làm mẫu và duyệt sản xuất hàng loạt.
Trên thực tế, một tấm vải đan vặn thừng sẽ đo được hẹp hơn so với vải dệt kim trơn sản xuất trên cùng máy, cùng gauge, vì mỗi mũi vặn thừng tiêu tốn thêm sợi theo chiều ngang để thực hiện mũi bắt chéo. Mức độ co phụ thuộc vào chiều rộng lần lặp vặn thừng, tần suất bắt chéo và lực căng sợi trong quá trình sản xuất. Tất cả các biến số này có thể thay đổi nhẹ giữa làm mẫu và sản xuất hàng loạt, đó là lý do khổ vải thành phẩm phải được đo sau khi vải ổn định — không phải đo ngay khi rời máy — và được quy định trong tech pack theo kích thước ở trạng thái ổn định.
Đội thu mua vải nên yêu cầu đo khổ vải ở cả trạng thái thả lỏng và hơi kéo giãn. Mật độ mũi đan đồng đều trong suốt một lô sản xuất là yếu tố quyết định liệu các chi tiết cắt từ những cuộn khác nhau có khớp nhau tại đường may hay không. Vải purl sử dụng cấu trúc đan móc nối liên quan và cũng gặp những thách thức tương tự về biến động mật độ — tuy không có đường xoắn vặn thừng nên mức độ co ngang của vải ít rõ rệt hơn.
Việc lựa chọn sợi ảnh hưởng đến đặc tính cấu trúc của vải đan vặn thừng, không chỉ ở khía cạnh thẩm mỹ. Sợi có độ xoắn cao hơn — khi các sợi con được xe chặt hơn — thường tạo ra đường nét vặn thừng gọn gàng và rõ ràng hơn vì độ xoắn giữ được hình dạng dưới lực căng. Sợi mềm hơn, độ xoắn thấp hơn có thể cho đường vặn thừng kém rõ nét hơn, đặc biệt ở các gauge mảnh hơn nơi tỷ lệ mũi đan nhỏ hơn. Hướng chọn sợi phù hợp phụ thuộc vào ý đồ thiết kế và cần được thống nhất ngay từ giai đoạn brief, không nên để ngỏ.
Về GSM: vải đan vặn thừng thường nằm trong khoảng rộng hơn so với các cấu trúc dệt kim vòng tròn vì bản thân đường vặn thừng lặp lại tạo thêm độ dày cho vật liệu. Một cấu trúc vặn thừng gauge thô có thể đạt 400 GSM hoặc cao hơn; cấu trúc gauge trung bình mảnh có thể dưới 300 GSM. Điều quan trọng là hai loại vải có cùng GSM vẫn có thể cho cảm giác và đặc tính rất khác nhau tùy theo gauge và mật độ vặn thừng — chỉ GSM thì chưa đủ để làm thông số kỹ thuật. Thương hiệu thời trang nên xem GSM là một thông số song hành cùng gauge, chiều rộng nhịp vặn thừng và khổ vải thành phẩm, chứ không phải chỉ số mô tả chính. Mọi giá trị GSM cần được hiểu là phụ thuộc vào cấu trúc và hoàn thiện; xác nhận số liệu chính xác trong bước lab dip và phê duyệt tiền sản xuất.
Thành phần sợi cũng ảnh hưởng đến độ rõ nét của đường vặn thừng, độ phục hồi và độ đồng đều về độ dày. Sợi len và sợi pha len có thể hỗ trợ độ phục hồi hình dạng trong một số cấu trúc áo len, trong khi sợi cotton, acrylic và sợi pha có thể cần kiểm soát lực căng chặt hơn để giữ nhịp vặn thừng đồng đều giữa các cuộn. Tỷ lệ pha chính xác cần được xác nhận trong quá trình phát triển dựa trên cảm giác tay, gauge, GSM và yêu cầu độ co rút mục tiêu.
Với các lựa chọn vải dệt kim có cấu trúc tương đương, vải jacquard tạo bề mặt bằng cách lập trình màu sắc hoặc kiểu mũi đan thay vì các đường vặn thừng lặp lại, và có những cân nhắc khác về gauge cũng như thời gian lấy mẫu.
Một bảng kỹ thuật vải đan vặn thừng đầy đủ cần xác nhận các điểm sau trước khi đặt làm mẫu. Mỗi điểm đề cập đến một dạng lỗi riêng biệt thường xuất hiện giữa lúc phê duyệt mẫu và giao hàng loạt.
| Thông số | Cần chỉ định gì | Vì sao quan trọng |
|---|---|---|
| Gauge (GG) | Khoảng GG mục tiêu; xác nhận loại máy có sẵn tại nhà sản xuất | Quyết định độ nổi của đường vặn thừng và tỷ lệ mũi đan; không thể thay đổi sau sản xuất |
| Chiều rộng nhịp vặn thừng | Số mũi đan trên mỗi nhịp vặn thừng; tần suất đan chéo | Kiểm soát mức độ co vào và chiều rộng tấm vải cuối cùng |
| Khổ vải sau khi thư giãn | Đo sau 24 giờ thư giãn kể từ khi ra máy | Việc khớp đường may và sản lượng tấm cắt phụ thuộc vào khổ vải thành phẩm đồng đều |
| Tiêu chuẩn độ co rút | Tham chiếu AATCC TM135-2025 hoặc ISO 6330 khi áp dụng; xác định chu trình giặt và dung sai đạt | Cấu trúc vặn thừng có thể dịch chuyển khác nhau theo hướng cột và hướng hàng sau khi giặt |
| Độ đồng đều màu trên bề mặt vặn thừng | Phê duyệt dải màu bao gồm cả vùng vặn thừng và vùng nền | Bề mặt vặn thừng nổi và nền lõm có thể hấp thụ thuốc nhuộm với tốc độ khác nhau |
Điểm về độ đồng đều màu là đặc thù của vải đan vặn thừng và thường bị bỏ sót trong các danh mục kiểm tra QC tiêu chuẩn. Vì đường vặn thừng nằm nổi trên vải nền, hai mặt phẳng bề mặt có thể hấp thụ thuốc nhuộm với tốc độ hơi khác nhau tùy theo lực căng sợi và điều kiện hoàn thiện. Việc phê duyệt dải màu cần tham chiếu rõ ràng cả vùng vặn thừng lẫn vùng nền — không chỉ đánh giá màu trên vải nền.
Đối với thương hiệu đang phát triển toàn bộ bộ sưu tập áo len, thu mua vải dệt kim may áo len bao quát các quyết định thu mua ở cấp trang phục rộng hơn — vải đan vặn thừng là một cấu trúc trong khuôn khổ đó.
Không có một gauge chuẩn duy nhất — khoảng phù hợp phụ thuộc vào độ dày sợi, kích thước hoa văn vặn thừng và mục đích sử dụng. Áo len mùa đông dạng dày thường dùng các cấu trúc gauge thấp (khoảng 3 GG đến 7 GG), khi đó vân vặn thừng nổi bật và cảm giác tay dày dặn. Hàng dệt kim cỡ trung hoặc chuyển mùa có thể phù hợp với gauge mịn hơn (khoảng 10 GG đến 14 GG) với biên dạng vặn thừng gọn hơn. Chỉ số GG chính xác cho bộ sưu tập của bạn nên được xác nhận trong bản tóm tắt thiết kế và chốt trước khi đặt làm mẫu. Runtang Textile sản xuất vải đan vặn thừng trên nhiều dải gauge — hãy yêu cầu mẫu để xác nhận độ phù hợp với cấu trúc cụ thể của bạn.
Cấu trúc vặn thừng kéo vải co vào theo chiều ngang vì mỗi lần bắt chéo sợi tiêu tốn lượng sợi lẽ ra góp vào khổ vải. Mức co vào thay đổi theo chiều rộng hoa văn vặn thừng, tần suất bắt chéo và lực căng sợi. Trong sản xuất hàng loạt, những thay đổi nhỏ ở bất kỳ yếu tố nào trong số này đều có thể gây ra sự không đồng nhất về khổ giữa các cuộn, dẫn đến lệch chi tiết cắt tại đường may. Vì vậy, khổ vải thành phẩm nên được đo ở trạng thái thư giãn — không phải ngay khi ra khỏi máy — và được quy định dưới dạng khoảng dung sai trong tech pack. Giám sát mật độ mũi đan ổn định trong quá trình sản xuất là điểm kiểm soát chính. Để kiểm tra thay đổi kích thước, thương hiệu có thể tham khảo phương pháp kiểm tra thay đổi kích thước AATCC TM135 hoặc theo đúng quy trình ISO mà người mua yêu cầu trước khi phê duyệt hàng loạt.
Gauge, mật độ mũi đan và chu kỳ vặn thừng đều có thể xác nhận ở bước lấy mẫu — nhưng chỉ khi được chỉ định ngay từ đầu. Hãy yêu cầu mẫu từ dải vải đan vặn thừng của chúng tôi để kiểm chứng cấu trúc so với tech pack của bạn trước khi bắt đầu sản xuất hàng loạt.
 Hướng dẫn thu mua
Quy trình thu mua vải cho thương hiệu thời trang: Từ tech pack đến duyệt hàng bulk
ĐỌC THÊM Góc nhìn nhà sản xuất
Máy dệt kim vòng: Vải dạng ống với độ chính xác cao
ĐỌC THÊM Vải
Vải single jersey: Các loại, đặc tính và ứng dụng phổ biến
ĐỌC THÊM Thông tin ngành
Có thể làm gì với vải single jersey cotton
ĐỌC THÊM Vải
Ngoài thời trang: Sự đa năng kỳ diệu của vải tricot dệt dọc
ĐỌC THÊM