2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా

2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా

కేబుల్ నిట్ ఫాబ్రిక్లో గేజ్ అత్యంత ప్రభావవంతమైన పరామితి — అయినప్పటికీ శాంప్లింగ్ ఇప్పటికే ప్రారంభమైన తర్వాత వరకు ఇదే ఎక్కువగా నిర్దిష్టంగా పేర్కొనబడకుండా మిగిలిపోతుంది. స్వెటర్ కలెక్షన్లను బల్క్లో ఆర్డర్ చేసే అప్పారెల్ బ్రాండ్లకు, లాక్ చేయని గేజ్ అంటే అస్థిరమైన రోప్-టెక్స్చర్ నిర్వచనం, రోల్స్ మధ్య డోర్-వెడల్పు వైవిధ్యం మరియు అభివృద్ధి టైమ్లైన్లను కుదించే రీశాంప్లింగ్ ఖర్చులు. మొదటి శాంపిల్ మిల్లు నుండి బయలుదేరే ముందు ఏమి నిర్దిష్టంగా పేర్కొనాలి, ఎందుకు పేర్కొనాలి అనేది ఈ గైడ్లో ఉంది.
గేజ్ (GG అని సంక్షిప్తీకరించబడుతుంది) అంటే ఫ్లాట్-బెడ్ లేదా సర్క్యులర్ నిటింగ్ మెషీన్పై ఒక్కో అంగుళానికి ఉండే సూదుల సంఖ్య. కేబుల్ నిట్ ఉత్పత్తిలో, ఈ సంఖ్య తుది ఫాబ్రిక్ ఉపరితలంపై రోప్-ట్విస్ట్ నిర్మాణం ఎంత స్పష్టంగా కనిపిస్తుందో నేరుగా నియంత్రిస్తుంది.
తక్కువ-గేజ్ నిర్మాణాలు — సుమారు 3 GG నుండి 7 GG వరకు — వెడల్పాటి, భారీ టెక్స్చర్ ఉన్న నిట్లను ఉత్పత్తి చేస్తాయి, ఇందులో ప్రతి కేబుల్ ట్విస్ట్ వెడల్పుగా మరియు త్రిమితీయంగా ఉంటుంది. ఇవి లావుగా ఉండే చలికాలం స్వెటర్లకు మరియు బయటి దుస్తులకు సమీపమైన నిట్వేర్కు బాగా సరిపోతాయి, ఇక్కడ దృశ్య టెక్స్చర్ ప్రధాన వాణిజ్య లక్షణం. ఎక్కువ-గేజ్ నిర్మాణాలు — సుమారు 10 GG నుండి పైకి — సూక్ష్మమైన, దట్టమైన నిట్లను ఉత్పత్తి చేస్తాయి, ఇందులో కేబుల్ నమూనా ఉన్నప్పటికీ మరింత శుద్ధి చేయబడి ఉంటుంది; ఇవి మధ్యస్థ బరువు లేయరింగ్ దుస్తులకు లేదా టైలర్డ్ హ్యాండ్ ఉన్న నిర్మాణాత్మక నిట్వేర్కు వర్తిస్తాయి.
ముఖ్యమైన సోర్సింగ్ పరిణామం: 7 GG వద్ద అభివృద్ధి చేసిన కేబుల్ డిజైన్ను 12 GG వద్ద పునరుత్పత్తి చేస్తే పూర్తిగా భిన్నంగా కనిపిస్తుంది — కేవలం సూక్ష్మంగా మాత్రమే కాదు, బేస్ నిట్కు వ్యతిరేకంగా ట్విస్ట్ ఎలా ఉంటుంది అనే విషయంలో నిర్మాణాత్మకంగా భిన్నంగా ఉంటుంది. అందుకే శాంప్లింగ్ ప్రారంభం కాకముందే టెక్ ప్యాక్లో గేజ్ను లాక్ చేయాలి, శాంపిల్ వచ్చిన తర్వాత అందుబాటులో ఉన్న మెషినరీకి సరిపోయేలా సర్దుబాటు చేయకూడదు. Runtang వద్ద కేబుల్ నిట్ ఫాబ్రిక్ నిర్మాణాలు నూలు మరియు నిర్మాణ అవసరాలను బట్టి గేజ్ పరిధులలో అందుబాటులో ఉన్నాయి — బ్రీఫ్ దశలోనే మీ లక్ష్య GGని నిర్ధారించుకోండి.
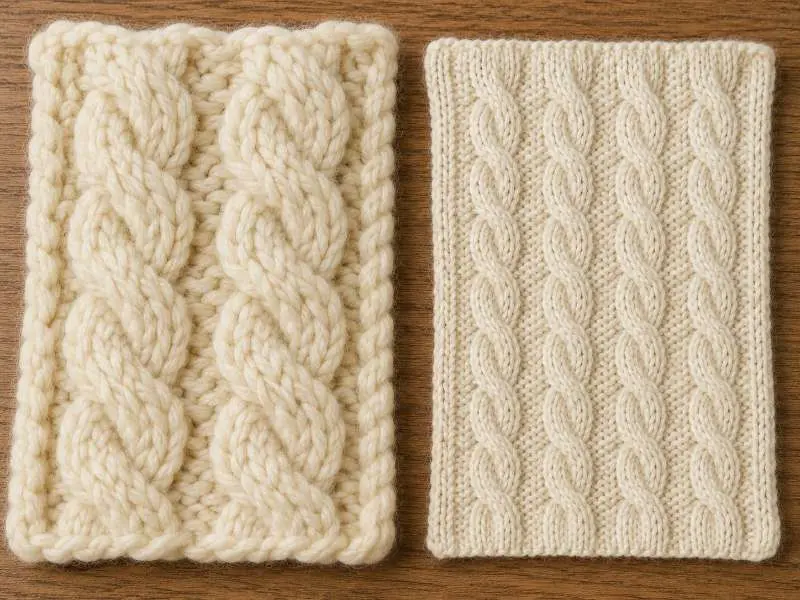
స్టిచ్ సాంద్రత అంటే ఫాబ్రిక్ విస్తీర్ణంలోని ప్రతి యూనిట్కు ఎన్ని కోర్సులు (అడ్డువరుసలు) మరియు వేల్స్ (నిలువు నిలువరుసలు) కనిపిస్తాయో తెలిపేది. సాధారణ నిట్లకు, గేజ్ మరియు నూలు నిర్ణయించిన తర్వాత సాంద్రత సాపేక్షంగా ఊహించదగినది. కేబుల్ నిర్మాణాలు భిన్నంగా ప్రవర్తిస్తాయి: ప్రతి కేబుల్ రిపీట్ ఫాబ్రిక్ను అడ్డంగా లోపలికి లాగగలదు, ఇది శాంప్లింగ్ మరియు బల్క్ ఆమోదం సమయంలో కేబుల్ పుల్-ఇన్గా నిర్వహించబడే సాధారణ ఉత్పత్తి సమస్య.
ఆచరణాత్మకంగా చెప్పాలంటే, అదే గేజ్లో అదే మెషీన్పై ఉత్పత్తి చేసిన సాధారణ నిట్ కంటే కేబుల్ నిట్ ఫాబ్రిక్ ప్యానెల్ ఇరుకుగా ఉంటుంది, ఎందుకంటే ప్రతి కేబుల్ ట్విస్ట్ క్రాసింగ్ చేయడానికి అదనపు అడ్డు నూలును వినియోగిస్తుంది. పుల్-ఇన్ మోతాదు కేబుల్ రిపీట్ వెడల్పు, క్రాసింగ్ ఫ్రీక్వెన్సీ మరియు ఉత్పత్తి సమయంలో నూలు టెన్షన్పై ఆధారపడి ఉంటుంది. ఈ వేరియబుల్స్ అన్నీ శాంప్లింగ్ మరియు బల్క్ మధ్య కొద్దిగా మారవచ్చు, అందుకే తుది డోర్ వెడల్పును రిలాక్సేషన్ తర్వాత కొలవాలి — మెషీన్ నుండి నేరుగా కాదు — మరియు టెక్ ప్యాక్లో రిలాక్స్డ్-స్టేట్ కొలతగా పేర్కొనాలి.
సోర్సింగ్ బృందాలు రిలాక్స్డ్ మరియు కొద్దిగా సాగదీసిన స్థితుల్లో వెడల్పు కొలతలను కోరాలి. బల్క్ రన్ అంతటా స్థిరమైన స్టిచ్ సాంద్రత ఉండటమే వేర్వేరు రోల్స్ నుండి కత్తిరించిన ప్యానెళ్లు సీమ్ వద్ద సరిపోతాయో లేదో నిర్ణయిస్తుంది. పర్ల్ నిట్ ఫాబ్రిక్ సంబంధిత ఇంటర్లాకింగ్ నిర్మాణాన్ని ఉపయోగిస్తుంది మరియు ఇలాంటి సాంద్రత వైవిధ్య సవాళ్లను ఎదుర్కొంటుంది — అయితే కేబుల్ ట్విస్ట్ లేకపోవడంతో దాని పుల్-ఇన్ ప్రవర్తన తక్కువగా ఉంటుంది.
నూలు ఎంపిక కేబుల్ నిట్ ఫాబ్రిక్ నిర్మాణాత్మక పనితీరును ప్రభావితం చేస్తుంది, కేవలం రూపాన్ని మాత్రమే కాదు. ఎక్కువ ట్విస్ట్ ఉన్న నూలులు — అంటే వ్యక్తిగత ప్లైలు ఎక్కువ గట్టిగా చుట్టబడినవి — టెన్షన్ కింద తమ ఆకారాన్ని నిలుపుకుంటాయి కాబట్టి, స్పష్టమైన, బాగా నిర్వచించబడిన కేబుల్ ప్రొఫైల్లను ఇస్తాయి. మెత్తని, తక్కువ ట్విస్ట్ నూలులు కేబుల్ నిర్వచనాన్ని మరింత మసకగా చేయవచ్చు, ముఖ్యంగా స్టిచ్ స్కేల్ చిన్నదిగా ఉండే సన్నని గేజ్లలో. సరైన నూలు దిశ డిజైన్ ఉద్దేశ్యంపై ఆధారపడి ఉంటుంది, దీనిని బ్రీఫ్ దశలోనే అంగీకరించాలి, తెరిచి ఉంచకూడదు.
GSM గురించి: కేబుల్ నిట్ ఫాబ్రిక్లు సాధారణంగా సర్క్యులర్-నిట్ నిర్మాణాల కంటే విస్తృత పరిధిలో ఉంటాయి, ఎందుకంటే కేబుల్ రిపీట్ itself పదార్థానికి లోతును జోడిస్తుంది. మందమైన తక్కువ-గేజ్ కేబుల్ నిర్మాణం 400 GSM లేదా అంతకంటే ఎక్కువ చేరుకోవచ్చు; సన్నని మధ్యస్థ-గేజ్ నిర్మాణం 300 GSM కంటే తక్కువ ఉండవచ్చు. ముఖ్యంగా, ఒకే GSM ఉన్న రెండు ఫాబ్రిక్లు గేజ్ మరియు కేబుల్ సాంద్రతను బట్టి చాలా భిన్నంగా అనిపించవచ్చు మరియు పనిచేయవచ్చు — GSM మాత్రమే సరిపోయే స్పెక్ కాదు. బ్రాండ్లు GSMని గేజ్, కేబుల్ రిపీట్ వెడల్పు మరియు ఫినిష్ చేసిన డోర్ వెడల్పుతో పాటు ఒక పారామీటర్గా పరిగణించాలి, ప్రధాన వివరణగా కాదు. అన్ని GSM విలువలు నిర్మాణం మరియు ఫినిషింగ్పై ఆధారపడి ఉంటాయని అర్థం చేసుకోవాలి; ల్యాబ్ డిప్ మరియు ప్రీ-ప్రొడక్షన్ ఆమోదం సమయంలో ఖచ్చితమైన గణాంకాలను నిర్ధారించుకోండి.
ఫైబర్ కూర్పు కేబుల్ స్పష్టత, రికవరీ మరియు బల్క్ స్థిరత్వాన్ని కూడా ప్రభావితం చేస్తుంది. ఉన్ని మరియు ఉన్ని-మిశ్రమ నూలులు కొన్ని స్వెటర్ నిర్మాణాలలో డైమెన్షనల్ రికవరీకి తోడ్పడగలవు, అయితే కాటన్, యాక్రిలిక్ మరియు మిశ్రమ నూలులు రోల్స్ అంతటా కేబుల్ రిపీట్ స్థిరంగా ఉండేలా టెన్షన్ నియంత్రణను మరింత సన్నిహితంగా అవసరం పడవచ్చు. ఖచ్చితమైన మిశ్రమ నిష్పత్తులు లక్ష్య హ్యాండ్ ఫీల్, గేజ్, GSM మరియు సంకోచం అవసరాల ఆధారంగా అభివృద్ధి సమయంలో నిర్ధారించుకోవాలి.
ఇటువంటి నిర్మాణాత్మక నిట్ ఎంపికల కోసం, జాకార్డ్ నిట్ ఫాబ్రిక్ మెలికలు తిరిగిన కేబుల్ పునరావృత్తులకు బదులు ప్రోగ్రామ్ చేసిన రంగు లేదా కుట్టు నమూనాల ద్వారా ఉపరితల ఆకృతిని సాధిస్తుంది, మరియు ఇది భిన్నమైన గేజ్ మరియు నమూనా లీడ్ టైమ్ పరిగణనలను కలిగి ఉంటుంది.
నమూనా తయారీకి ఆర్డర్ ఇచ్చే ముందు పూర్తి కేబుల్ నిట్ స్పెక్ షీట్ కింది విషయాలను నిర్ధారించుకోవాలి. ప్రతి అంశం నమూనా ఆమోదం మరియు బల్క్ డెలివరీ మధ్య సాధారణంగా కనిపించే ఒక ప్రత్యేక వైఫల్యాన్ని పరిష్కరిస్తుంది.
| పారామితి | ఏమి పేర్కొనాలి | ఇది ఎందుకు ముఖ్యం |
|---|---|---|
| గేజ్ (GG) | లక్ష్య GG పరిధి; మిల్లులో అందుబాటులో ఉన్న మెషీన్ రకాన్ని నిర్ధారించుకోండి | కేబుల్ రిలీఫ్ మరియు స్టిచ్ స్కేల్ను నిర్ణయిస్తుంది; ఉత్పత్తి తర్వాత మార్చలేరు |
| కేబుల్ రిపీట్ వెడల్పు | ప్రతి కేబుల్ రిపీట్కు స్టిచ్ల సంఖ్య; క్రాసింగ్ ఫ్రీక్వెన్సీ | పుల్-ఇన్ మరియు తుది ప్యానెల్ వెడల్పు స్థాయిని నియంత్రిస్తుంది |
| విశ్రాంతి డోర్ వెడల్పు | మెషీన్ నుండి 24 గంటల విశ్రాంతి తర్వాత కొలవబడుతుంది | సీమ్ మ్యాచింగ్ మరియు కట్ ప్యానెల్ దిగుబడి స్థిరమైన ఫినిష్ వెడల్పుపై ఆధారపడి ఉంటాయి |
| సంకోచం ప్రమాణం | వర్తించినప్పుడు AATCC TM135-2025 లేదా ISO 6330ని సూచించండి; వాషింగ్ సైకిల్ మరియు పాస్ టాలరెన్స్ను నిర్వచించండి | ఉతకడం తర్వాత కేబుల్ నిర్మాణాలు వేల్ మరియు కోర్స్ దిశలలో భిన్నంగా కదలవచ్చు |
| కేబుల్ ఆకృతి అంతటా రంగు స్థిరత్వం | కేబుల్ మరియు గ్రౌండ్ నిట్ ప్రాంతాలు రెండింటినీ కవర్ చేసే షేడ్ బ్యాండ్ ఆమోదం | ఎదురుగా ఉన్న కేబుల్ ఉపరితలం మరియు లోతుగా ఉన్న గ్రౌండ్ వేర్వేరు రేట్లలో రంగును గ్రహించవచ్చు |
రంగు స్థిరత్వం అంశం కేబుల్ నిట్కు ప్రత్యేకమైనది మరియు సాధారణ QC చెక్లిస్ట్లలో తరచుగా మిస్ అవుతుంది. కేబుల్ రోప్ బేస్ ఫాబ్రిక్ పైన ఎదురుగా ఉంటుంది కాబట్టి, నూలు టెన్షన్ మరియు ఫినిషింగ్ పరిస్థితులను బట్టి ఆ రెండు ఉపరితల స్థాయిలు కొద్దిగా భిన్నమైన రేట్లలో రంగును తీసుకోవచ్చు. షేడ్ బ్యాండ్ ఆమోదం కేబుల్ ప్రాంతం మరియు గ్రౌండ్ రెండింటినీ స్పష్టంగా సూచించాలి — గ్రౌండ్ ఫాబ్రిక్పై మాత్రమే రంగును అంచనా వేయకూడదు.
పూర్తి స్వెటర్ కలెక్షన్లను అభివృద్ధి చేస్తున్న బ్రాండ్ల కోసం, స్వెటర్ నిట్ ఫాబ్రిక్ సోర్సింగ్ విస్తృత దుస్తుల-స్థాయి సోర్సింగ్ నిర్ణయాలను కవర్ చేస్తుంది — కేబుల్ నిట్ ఆ ఫ్రేమ్వర్క్లో ఒక నిర్మాణం.
ఒకే ప్రామాణిక గేజ్ అనేది లేదు — సరైన పరిధి నూలు బరువు, కేబుల్ రిపీట్ పరిమాణం మరియు లక్ష్యంగా ఉన్న తుది వినియోగంపై ఆధారపడి ఉంటుంది. మందమైన శీతాకాలపు స్వెటర్లలో సాధారణంగా తక్కువ-గేజ్ నిర్మాణాలు (సుమారు 3 GG నుండి 7 GG) ఉపయోగిస్తారు; ఇవి కేబుల్ ఆకృతి స్పష్టంగా కనిపిస్తుంది మరియు హ్యాండ్ ఫీల్ గట్టిగా ఉంటుంది. మధ్యస్థ బరువు లేదా మధ్యకాలపు నిట్వేర్కు మరింత కాంపాక్ట్ కేబుల్ ప్రొఫైల్తో సన్నని గేజ్ (సుమారు 10 GG నుండి 14 GG) సరిపోతుంది. మీ కలెక్షన్కు సరైన GGని డిజైన్ బ్రీఫ్ సమయంలో నిర్ధారించి, శాంప్లింగ్ ప్రారంభించే ముందు ఖరారు చేయాలి. మేము గేజ్ పరిధుల అంతటా కేబుల్ నిట్ ఫాబ్రిక్ తయారు చేస్తాము — మీ నిర్దిష్ట నిర్మాణానికి అనుకూలతను నిర్ధారించడానికి శాంపిల్ అభ్యర్థించండి.
కేబుల్ నిర్మాణాలు ఫ్యాబ్రిక్ను అడ్డంగా లోపలికి లాగుతాయి, ఎందుకంటే ప్రతి ట్విస్ట్ క్రాసింగ్ ప్యానెల్ వెడల్పుకు దోహదపడే నూలును వినియోగిస్తుంది. లోపలికి లాగే పరిమాణం కేబుల్ రిపీట్ వెడల్పు, క్రాసింగ్ ఫ్రీక్వెన్సీ మరియు నూలు టెన్షన్పై మారుతుంది. బల్క్ ఉత్పత్తిలో, ఈ కారకాల్లో ఏదైనా చిన్న మార్పులు రోల్-నుండి-రోల్ వెడల్పు అస్థిరతకు దారి తీస్తాయి, ఇది సీమ్ వద్ద కట్-ప్యానెల్ జరుగుడుకు కారణమవుతుంది. అందుకే ఫినిష్డ్ డోర్ వెడల్పును విశ్రాంత స్థితిలో — మెషీన్ నుండి తీసిన వెంటనే కాకుండా — కొలిచి, టెక్ ప్యాక్లో టాలరెన్స్ పరిధిగా పేర్కొనాలి. ఉత్పత్తి సమయంలో స్థిరమైన స్టిచ్ డెన్సిటీ పర్యవేక్షణ ప్రధాన నియంత్రణ బిందువు. కొలతల మార్పు పరీక్ష కోసం, బ్రాండ్లు AATCC TM135 డైమెన్షనల్ ఛేంజ్ టెస్ట్ మెథడ్ను సూచించవచ్చు లేదా బల్క్ ఆమోదానికి ముందు కొనుగోలుదారు కోరిన ISO ప్రక్రియతో సమన్వయం చేసుకోవచ్చు.
గేజ్, స్టిచ్ డెన్సిటీ మరియు కేబుల్ రిపీట్ అన్నీ శాంప్లింగ్ దశలో నిర్ధారించుకోవచ్చు — కానీ అవి ముందుగానే పేర్కొంటేనే సాధ్యం. బల్క్ ఉత్పత్తి ప్రారంభమయ్యే ముందు మీ టెక్ ప్యాక్తో నిర్మాణాన్ని ధృవీకరించడానికి మా కేబుల్ నిట్ శ్రేణి నుండి శాంపిల్ అభ్యర్థించండి.
 ఫాబ్రిక్
స్పోర్ట్స్వేర్ ఫాబ్రిక్: దుస్తుల కోసం చెమట నిర్వహణను పునర్నిర్వచించింది
మరింత చదవండి ఫాబ్రిక్
ఫ్యాషన్కు అతీతంగా: ట్రైకాట్ ఫాబ్రిక్ బహుముఖ మాయాజాలం
మరింత చదవండి పరిశ్రమ అంతర్దృష్టులు
రిబ్ స్టిచ్ నిట్ ఫాబ్రిక్ సంరక్షణకు 7 చిట్కాలు
మరింత చదవండి సాంకేతిక పరిజ్ఞానం
పత్తి కడిగిన నీటిలో రంగు: రంగు విడుదల, రంగు పీచు మరియు రంగు మాసిపోవడం
మరింత చదవండి ఫాబ్రిక్
ప్రసిద్ధ నిట్ ఫాబ్రిక్లను పరిశీలిస్తోంది
మరింత చదవండి