2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా
2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా

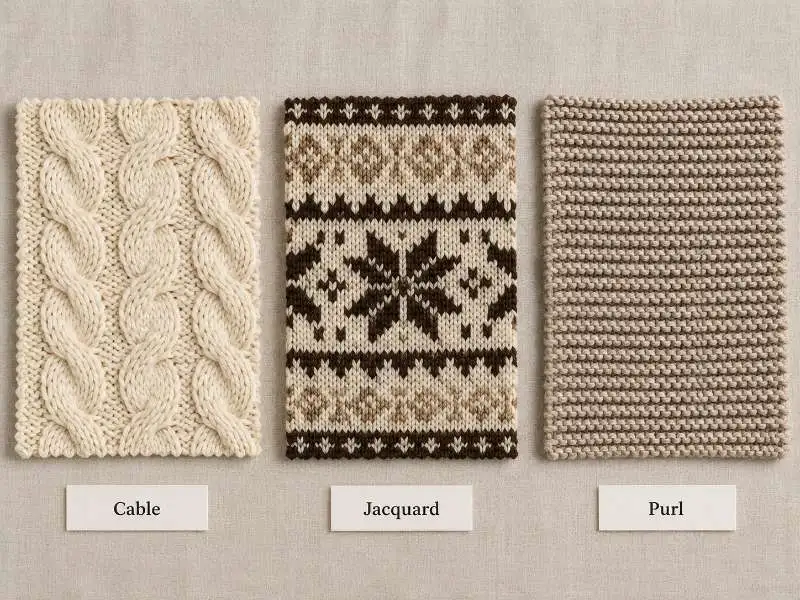
స్వెటర్ కలెక్షన్ కోసం తప్పు నిట్ నిర్మాణాన్ని ఎంచుకోవడం రీఆర్డర్ కంటే ఎక్కువ ఖర్చు చేస్తుంది—అది మీ మొత్తం డెవలప్మెంట్ క్యాలెండర్ను ఆపేస్తుంది. కేబుల్, జాకార్డ్ మరియు పర్ల్ నిట్ ఫ్యాబ్రిక్లు బల్క్ ఉత్పత్తిలో వేర్వేరుగా ప్రవర్తిస్తాయి, మరియు మొదటి శాంపిల్ ఫ్యాక్టరీని విడిచిపెట్టకముందే నిర్ణయం తీసుకోవడం ఉత్తమం. సోర్సింగ్ దశలో అపారెల్ బ్రాండ్ కొనుగోలుదారులు ఏమి నిర్ధారించుకోవాలో ఇక్కడ ఉంది.
స్వెటర్ నిట్టింగ్లో తరచుగా GG అని సూచించే గేజ్, యంత్రం యొక్క సూక్ష్మతను సూచిస్తుంది మరియు సాధారణంగా నీడిల్ బెడ్పై అంగుళానికి ఉన్న సూదుల సంఖ్యగా అర్థం చేసుకోబడుతుంది. ఇది ఫ్యాబ్రిక్ సాంద్రత, నూలు అనుకూలత, హ్యాండ్ ఫీల్ మరియు ఉత్పత్తి వేగాన్ని ప్రభావితం చేస్తుంది. ముతక గేజ్లు (నిర్మాణాన్ని బట్టి 3 GG–7 GG) బాహ్య దుస్తులకు సమీప స్వెటర్లకు మరియు చల్లని వాతావరణ లేయరింగ్ దుస్తులకు సరిపోయే మరింత ముతక, బరువైన ఫ్యాబ్రిక్లను ఉత్పత్తి చేస్తాయి. సూక్ష్మ గేజ్లు (నూలు మరియు నిర్మాణాన్ని బట్టి 10 GG–14 GG) పరివర్తన-కాలం మరియు బేస్-లేయర్ నిట్వేర్కు మెరుగ్గా సరిపోయే మరింత బిగుతైన, మృదువైన ఉపరితలాలను ఇస్తాయి.
సోర్సింగ్ ప్రభావం నేరుగా ఉంటుంది: శాంప్లింగ్కు ముందే గేజ్ను స్థిరపరచాలి, ఎందుకంటే డెవలప్మెంట్ మధ్యలో దాన్ని మార్చడం లీడ్ టైమ్ను రీసెట్ చేస్తుంది మరియు వేరే యంత్ర సెటప్ అవసరం కావచ్చు. గేజ్ GSMను కూడా ప్రభావితం చేస్తుంది—నూలు కౌంట్ మరియు ఫైబర్ మిశ్రమాన్ని బట్టి ముతక నిర్మాణాలు బరువైనవిగా ఉండవచ్చు. ఫ్యాక్టరీ నిర్ధారణకు ముందు రెండు పారామితులూ మీ టెక్ ప్యాక్పై స్పష్టంగా ఉండాలి.
ఫ్లాట్-నిట్ ఉత్పత్తి సౌకర్యాల నుండి సోర్సింగ్ చేసే బ్రాండ్లకు, గేజ్ ఎంపిక ప్యానెల్-వారీ కట్టింగ్ వ్యర్థాలు మరియు సీమ్ అలవెన్స్ ప్రణాళికతో కూడా ముడిపడి ఉంటుంది. తప్పుగా సరిపోలిన గేజ్ స్పెక్ బల్క్లో పరిమాణ అస్థిరతలుగా బయటపడవచ్చు, వాటిని ఏ ఫినిషింగ్ దశ పూర్తిగా సరిదిద్దలేదు.
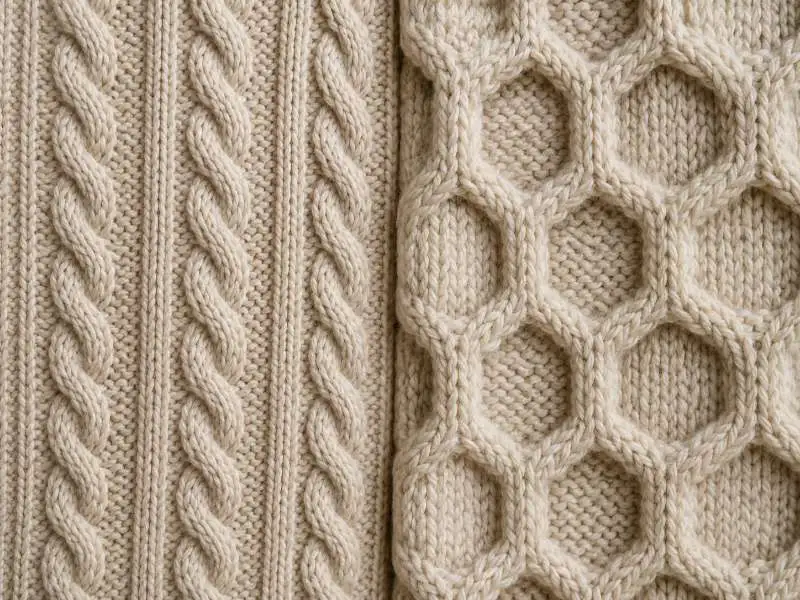
కేబుల్ నిట్ ఫాబ్రిక్ నిర్వచించిన క్రమాలలో కుట్టుల సమూహాలను క్రాస్ చేయడం ద్వారా నిర్మించబడుతుంది—రోప్ కేబుల్స్ (సాధారణ రెండు-కాలమ్ ట్విస్ట్) మరియు హనీకాంబ్ కేబుల్స్ (ఇంటర్లాక్ చేసిన డైమండ్ నమూనా) స్వెటర్ ఉత్పత్తికి అత్యంత సాధారణంగా సోర్స్ చేయబడే నిర్మాణాలలో ఉన్నాయి. దృశ్య ఉబ్బెత నిర్వచించే సౌందర్యం, కానీ సోర్సింగ్ నిర్ణయం బల్క్ రన్ అంతటా ఆ ఉబ్బెత ఎంత స్థిరంగా పునరుత్పత్తి అవుతుందనే దానిపై ఆధారపడి ఉంటుంది.
రోప్ కేబుల్స్ సాధారణంగా బల్క్లో మరింత అంచనా వేయదగినవి, ఎందుకంటే ట్విస్ట్ క్రమం సరళమైనది మరియు యంత్ర ప్రోగ్రామింగ్ తక్కువ వైవిధ్యంగా ఉంటుంది. హనీకాంబ్ మరియు బ్రెయిడెడ్ కేబుల్స్ ఎక్కువ ప్రోగ్రామింగ్ సంక్లిష్టతను మరియు ట్విస్ట్ బిగుతులో బ్యాచ్-నుండి-బ్యాచ్ స్వల్ప వైవిధ్యం యొక్క ఎక్కువ ప్రమాదాన్ని కలిగి ఉంటాయి. ఫ్యాక్టరీతో మొదటిసారి కేబుల్ నిట్ ఫ్యాబ్రిక్ సోర్సింగ్ చేసే కొనుగోలుదారులు ట్విస్ట్ లోతు మరియు కాలమ్ వెడల్పు మొత్తం రోల్ వెడల్పు అంతటా నిలిచి ఉన్నాయని నిర్ధారించుకోవడానికి కనీసం రెండు బల్క్ ల్యాబ్ డిప్లు లేదా ప్రీ-ప్రొడక్షన్ స్వాచ్లను అడగాలి.
కేబుల్ ఫ్యాబ్రిక్లు సాదా నిట్ నిర్మాణాలతో పోలిస్తే ఎక్కువ ప్రతి-గజం ఖర్చును కూడా కలిగి ఉంటాయి, ఎందుకంటే ఇంటర్లాకింగ్ కుట్టు క్రమాలు యంత్ర ఉత్పత్తి వేగాన్ని తగ్గిస్తాయి. కేబుల్-ప్రధాన కలెక్షన్కు కట్టుబడే ముందు ఇది యూనిట్ ఖర్చు మోడలింగ్లో చేర్చాలి. మేము కేబుల్ నిట్ ఫ్యాబ్రిక్ను తయారు చేస్తాము, డెవలప్మెంట్ అభ్యర్థనపై అనుకూల కుట్టు ఎంపికలు అందుబాటులో ఉంటాయి; అనుకూల నిర్మాణాలకు కనీస ఆర్డర్ పరిమాణాలు 1,000 kg నుండి ప్రారంభమవుతాయి.
మరింత వివరమైన కుట్టు సాంద్రత మరియు స్పెక్ షీట్ మార్గదర్శకత్వం కోసం, స్వెటర్లకు కేబుల్ నిట్ ఫ్యాబ్రిక్ గురించిన మా వ్యాసాన్ని చూడండి.
జాకార్డ్ నిట్ ఫ్యాబ్రిక్ కంప్యూటర్-ప్రోగ్రామ్ చేసిన నీడిల్ నియంత్రణను ఉపయోగించి బహుళ రంగు లేదా ఆకృతి నమూనాలను నేరుగా ఫ్యాబ్రిక్ నిర్మాణంలోనే సృష్టిస్తుంది—ప్రింటింగ్ లేదా ఎంబ్రాయిడరీ ఉండదు. స్వెటర్ సోర్సింగ్కు, దీని అర్థం నమూనాలు ఉపరితల అలంకరణ కాదు, భారం మోసే నిర్మాణాలు, మరియు నమూనా సమలేఖనంలో ఏదైనా అస్థిరత ఫినిషింగ్లో సరిదిద్దలేని కనిపించే లోపాలను సృష్టిస్తుంది.
కొనుగోలుదారులు స్పష్టం చేయాల్సిన అత్యంత ముఖ్యమైన విషయం ఏమిటంటే, ఫ్యాక్టరీ నిజమైన జాకార్డ్ నిట్ ఫాబ్రిక్ (ఇందులో నమూనా ఫాబ్రిక్ బాడీ అంతటా ఉంటుంది) ఉత్పత్తి చేస్తుందా లేదా ఇంటార్సియా నిట్ (ఇందులో వేర్వేరు నూలు క్యారియర్లు రంగు బ్లాకులను సృష్టిస్తాయి) ఉత్పత్తి చేస్తుందా అనేది. ఇంటార్సియా పెద్ద, స్పష్టమైన రంగు ప్రాంతాలను అనుమతించగలదు, కానీ ప్రామాణిక జాకార్డ్ నిర్మాణం కంటే ఎక్కువ సెటప్ మరియు ఆమోద సమయం అవసరం కావచ్చు. ఆర్ట్వర్క్, రిపీట్ సైజ్, నూలు కౌంట్ మరియు రంగుల సంఖ్యను ఫ్యాక్టరీ సమీక్షించిన తర్వాత శాంప్లింగ్ లీడ్ టైమ్ను నిర్ధారించుకోండి.
మెటీరియల్ దిగుబడికి రిపీట్ సైజ్ కూడా ముఖ్యం. పెద్ద స్థాయి రిపీట్ (డిజైన్ను బట్టి ఏ దిశలోనైనా 15 cm పైన) ప్యానెల్లు దుస్తుల కొలతలకు సరిపోలకపోతే ఎక్కువ కటింగ్ వేస్ట్కు దారి తీయవచ్చు, ఇది యూనిట్కు ప్రభావవంతమైన ఫాబ్రిక్ ఖర్చును పెంచుతుంది. ప్యాటర్న్ బ్రీఫ్ను ఖరారు చేసే ముందు కొనుగోలుదారులు ఫ్యాక్టరీ నుండి రిపీట్ డయాగ్రామ్ను అడగాలి.
కస్టమ్ జాకార్డ్ నిట్ డెవలప్మెంట్కు సాధారణంగా సాలిడ్-కలర్ నిర్మాణాల కంటే ఎక్కువ MOQ ఉంటుంది, ఎందుకంటే ఇందులో ప్రోగ్రామింగ్ సెటప్ ఉంటుంది. ప్రతి డిజైన్కు కాకుండా ప్రతి రంగుకు MOQను నిర్ధారించుకోండి, ఎందుకంటే ప్రతి రంగు కలయికకు వేర్వేరు మెషిన్ కాన్ఫిగరేషన్ అవసరం కావచ్చు.
పర్ల్ నిట్ ఫాబ్రిక్ నిట్ మరియు పర్ల్ స్టిచ్లను మార్చి మార్చి వాడుతుంది, దీనివల్ల రెండు వైపులా ఒకేలా కనిపిస్తుంది—ఇది లైనింగ్ లేని కార్డిగన్లు, ఓపెన్-ఫ్రంట్ నిట్వేర్ మరియు ఎడ్జ్ ఫినిషింగ్ కనిపించే మారుతున్న సీజన్ దుస్తులకు ఆచరణాత్మక ఎంపికగా మారుతుంది. కార్డిగన్ స్టిచ్, సంబంధిత నిర్మాణం, మరింత ఓపెన్, కొద్దిగా స్పాంజీ నిర్మాణాన్ని స్పష్టమైన అడ్డంగా ఉండే టెక్స్చర్తో ఉత్పత్తి చేస్తుంది.
సోర్సింగ్ దృక్కోణం నుండి, పర్ల్ మరియు కార్డిగన్ స్టిచ్ ఫాబ్రిక్లలో ప్రధాన సవాలు పొడవు దిశలో ఉండే కొలత స్థిరత్వం. స్టిచ్ నిర్మాణం సహజంగా నిలువు కుదింపును సృష్టిస్తుంది కాబట్టి, ఉత్పత్తి సమయంలో టెన్షన్ స్థిరంగా నియంత్రించబడకపోతే ఈ ఫాబ్రిక్లు ఉతికిన తర్వాత పొడవులో పెరగవచ్చు. బల్క్ ఉత్పత్తిని ఆమోదించే ముందు కొనుగోలుదారులు వాష్-సైకిల్ సంకోచం పరీక్ష ఫలితాన్ని (ఆదర్శంగా AATCC TM135 లేదా సమానమైన దాని ప్రకారం) అడగాలి.
పర్ల్ ఫాబ్రిక్లలో కేబుల్ లేదా జాకార్డ్ నిర్మాణాల కంటే ఎక్కువ పార్శ్వ సాగుదల ఉంటుంది, ఇది సైజుల అంతటా ప్యాటర్న్లను ఎలా గ్రేడ్ చేయాలో ప్రభావితం చేస్తుంది. మీ టెక్ ప్యాక్ వేరే బేస్ ఫాబ్రిక్పై తయారు చేయబడి ఉంటే, సైజు సెట్ను లాక్ చేసే ముందు ఫ్యాక్టరీతో సాగుదల శాతాలను నిర్ధారించుకోండి. మా పర్ల్ నిట్ ఫాబ్రిక్ శ్రేణి డెవలప్మెంట్ అభ్యర్థనపై అందుబాటులో ఉండే అనేక గేజ్ మరియు ఫైబర్ ఎంపికలను కవర్ చేస్తుంది.
పర్ల్ నిర్మాణాలకు ప్రత్యేకమైన ఉత్పత్తి సమస్యల గురించి వివరంగా తెలుసుకోవడానికి, నిట్వేర్ కోసం పర్ల్ నిట్ ఫాబ్రిక్ చూడండి.
స్వెటర్ నిట్ ఫాబ్రిక్లో ఫైబర్ ఎంపిక కేవలం మెటీరియల్ నిర్ణయం మాత్రమే కాదు—ఇది సంకోచం ప్రవర్తన, ధృవీకరణ అర్హత మరియు రీఆర్డర్ అంచనాను నేరుగా రూపొందిస్తుంది. B2B స్వెటర్ సోర్సింగ్లో అత్యంత సాధారణమైన మూడు ఫైబర్ దిశలు ఉన్ని మిశ్రమాలు, కాటన్ (సేంద్రియ కాటన్తో సహా) మరియు యాక్రిలిక్ లేదా యాక్రిలిక్-మిశ్రమ నూలులు.
ఉన్ని మిశ్రమాలు (ఉన్నిని యాక్రిలిక్, నైలాన్ లేదా ఇతర సింథటిక్ ఫైబర్లతో కలపడం) వెచ్చదనం-బరువు సామర్థ్యం మరియు మంచి ఆకార నిలుపుదలను అందిస్తాయి, కానీ డ్రై-క్లీన్ లేదా సున్నితమైన వాష్ కేర్ లేబులింగ్ అవసరం, ఇది తదుపరి రిటైలర్ నిబంధనలను ప్రభావితం చేస్తుంది. ఉన్ని ఉన్న నిర్మాణాలలో సంకోచాన్ని సూపర్వాష్ ట్రీట్మెంట్ లేకుండా స్థిరపరచడం కష్టం కావచ్చు—శాంప్లింగ్ ముందు ఈ ఫినిషింగ్ దశ చేర్చబడిందా లేదా అందుబాటులో ఉందా అని నిర్ధారించుకోండి.
కాటన్ స్వెటర్ నిట్—Global Organic Textile Standard (GOTS) ధృవీకరించిన సేంద్రియ కాటన్తో తయారు చేసిన ఎంపికలతో సహా—సమానమైన వెచ్చదనానికి ఎక్కువ బరువు ఉండే అవకాశం ఉంది మరియు వాష్ సైకిల్స్ అంతటా మరింత అంచనా వేయగలిగే విధంగా సంకోచించవచ్చు, దీనివల్ల రీఆర్డర్లకు స్పెక్ చేయడం సులభమవుతుంది. కాటన్ నిర్మాణాలు సాధారణంగా రియాక్టివ్ డైయింగ్కు మరింత సరిపోతాయి, ఇది విస్తృత సీజనల్ రంగు శ్రేణులకు మద్దతు ఇస్తుంది.
యార్న్ సోర్సింగ్పై ఆధారపడి ధృవీకరించబడిన ఆర్గానిక్ కాటన్ లేదా రీసైకిల్డ్ యాక్రిలిక్ ఎంపికలు అందుబాటులో ఉండవచ్చు. శాంప్లింగ్ తర్వాత కాకుండా డెవలప్మెంట్ బ్రీఫ్ సమయంలోనే ధృవీకరణ పరిధిని నిర్ధారించుకోండి.
నిర్మాణం, యార్న్, గేజ్ మరియు ఫినిషింగ్ అన్నీ కూడా డైమెన్షనల్ స్థిరత్వం మరియు హ్యాండ్ ఫీల్ను ప్రభావితం చేయగలవు కాబట్టి, స్వెటర్ నిట్ ఫాబ్రిక్కు స్పష్టమైన ప్రీ-బల్క్ ఆమోదం అవసరం. బల్క్ విడుదలకు ముందు మూడు తనిఖీలను నిర్ధారించుకోవాలి: సంకోచం, రంగు స్థిరత్వం మరియు ఫినిషింగ్ పునరావృతత.
సంకోచం: ఉద్దేశించిన కేర్-లేబుల్ ఉష్ణోగ్రత వద్ద కనీసం రెండు వాష్ సైకిల్స్ తర్వాత వార్ప్ మరియు వెఫ్ట్ దిశల సంకోచ ఫలితాలను రెండింటినీ అభ్యర్థించండి. ఒకే సైకిల్ ఫలితాలు మొత్తం డైమెన్షనల్ మార్పును తక్కువగా చూపించవచ్చు. ఉన్ని ఉన్న ఫాబ్రిక్ల విషయంలో, ఫెల్టింగ్ సంభావ్యతను కూడా విడిగా నిర్ధారించుకోవాలి.
రంగు స్థిరత్వం: ఒకే బల్క్ ఆర్డర్ను పూర్తి చేయడానికి స్వెటర్ నిట్ ఫాబ్రిక్కు తరచుగా బహుళ డై లాట్లు అవసరమవుతాయి, ముఖ్యంగా పెద్ద రిపీట్లు లేదా సంక్లిష్ట కలర్వేల విషయంలో. షేడ్ బ్యాండ్ ఆమోదం—ఇందులో కొనుగోలుదారు డై లాట్ల అంతటా ఆమోదయోగ్యమైన టాలరెన్స్ పరిధిని నిర్ధారిస్తారు—బల్క్ కటింగ్ తర్వాత కాకుండా ముందే జరగాలి. కటింగ్ తర్వాత కనుగొన్న టాలరెన్స్ వెలుపలి షేడ్ బ్యాండ్కు ఖర్చుతో కూడిన పరిష్కారం ఉండదు.
హ్యాండ్ ఫీల్: స్వెటర్ నిట్ ఫాబ్రిక్లకు తరచుగా ఫినిషింగ్ చికిత్సలు (సాఫ్టెనింగ్, యాంటీ-పిల్లింగ్, లైట్ బ్రషింగ్) చేస్తారు, ఇవి హ్యాండ్ ఫీల్ను గణనీయంగా ప్రభావితం చేస్తాయి, మరియు ఈ చికిత్సలు శాంప్లింగ్ వాతావరణానికి, బల్క్ ఉత్పత్తి పరిస్థితులకు మధ్య భిన్నంగా ప్రవర్తించవచ్చు. ఫినిషింగ్ పారామితులు డాక్యుమెంట్ చేయబడి, పునరుత్పాదకంగా ఉన్నాయా, రన్ల మధ్య అనధికారికంగా సర్దుబాటు చేయబడలేదా అని మీ ఫ్యాక్టరీతో నిర్ధారించుకోండి.
ఈ మూడు తనిఖీలను ఆమోద వర్క్ఫ్లోలో రాయాలి—బల్క్ షిప్మెంట్ సమయంలో అనధికారిక నిర్ణయాలుగా పరిగణించకూడదు. ఉత్పత్తిని విడుదల చేసే ముందు సంతకం చేసిన బల్క్ ఆమోద పత్రాలను అభ్యర్థించాలని మేము సిఫార్సు చేస్తున్నాము.
| నిర్మాణం | గేజ్ పరిధి | బల్క్ స్థిరత్వ ప్రమాదం | ఉత్తమ సోర్సింగ్ సరిపోలిక | ముఖ్య ఆమోద తనిఖీ |
|---|---|---|---|---|
| కేబుల్ నిట్ | 3 GG–12 GG (మారవచ్చు) | మధ్యస్థం — బ్యాచ్ల అంతటా ట్విస్ట్ ఏకరూపత | చంకీ స్వెటర్లు, కార్డిగాన్లు | రోప్ vs హనీకంబ్ రిపీట్ నిర్ధారణ |
| జాక్వార్డ్ నిట్ | 5 GG–14 GG (మారవచ్చు) | అధికం — ప్యాటర్న్ అలైన్మెంట్ మరియు రంగు రిజిస్ట్రేషన్ | ప్యాటర్న్ ఉన్న పుల్ఓవర్లు, సీజనల్ నిట్వేర్ | రిపీట్ సైజు మరియు ఇంటార్సియా vs జాక్వార్డ్ పద్ధతి |
| పర్ల్ / కార్డిగాన్ స్టిచ్ | 5 GG–12 GG (మారవచ్చు) | తక్కువ–మధ్యస్థం — పొడవులో డైమెన్షనల్ స్థిరత్వం | తేలికైన కార్డిగాన్లు, ట్రాన్సిషనల్ లేయర్లు | పొడవు దిశలో సంకోచం ముందస్తు నిర్ధారణ |
గమనిక: గేజ్ పరిధులు సూచనాత్మకమైనవి మరియు యార్న్ కౌంట్, ఫైబర్ రకం మరియు ఫ్యాక్టరీ మెషిన్ సెటప్పై ఆధారపడి మారవచ్చు. స్పెక్స్ను లాక్ చేసే ముందు మీ డెవలప్మెంట్ టీమ్తో నిర్ధారించుకోండి.
MOQ నిర్మాణ రకం మరియు ఆర్డర్లో కస్టమ్ రంగు లేదా ప్యాటర్న్ డెవలప్మెంట్ ఉందా అనే దానిపై ఆధారపడి ఉంటుంది. స్టాక్ స్వెటర్ నిట్ ఫాబ్రిక్ కోసం, ఒక్కో రంగుకు MOQ 1 రోల్ (~23 kg) నుండి ప్రారంభం కావచ్చు. సాలిడ్-కలర్ కస్టమ్ డెవలప్మెంట్ కోసం, MOQ సాధారణంగా ఒక్కో రంగుకు 200 kg. ప్రత్యేక మెషిన్ ప్రోగ్రామింగ్ అవసరమయ్యే కస్టమ్ జాక్వార్డ్ లేదా కేబుల్ ప్యాటర్న్ల కోసం, MOQ సాధారణంగా 1,000 kg. ఆర్డర్ ప్లేస్మెంట్ సమయంలో కాకుండా డెవలప్మెంట్ బ్రీఫ్ దశలోనే ఒక్కో కలర్వేకు MOQను నిర్ధారించుకోండి.
ఉత్పత్తికి ఏ యంత్రాలు ఉపయోగించబడతాయో గేజ్ నిర్ణయిస్తుంది, మరియు ప్రతి ఫ్యాక్టరీ ఒకే గేజ్ పరిధిని కలిగి ఉండదు. అభ్యర్థించిన గేజ్ ప్రామాణిక సెటప్ వెలుపల ఉంటే, శాంప్లింగ్కు అదనపు యంత్రం కేటాయింపు లేదా ప్యాటర్న్ ప్రోగ్రామింగ్ సమయం అవసరం కావచ్చు. ఆర్ట్వర్క్ ఆమోదానికి ముందు అందుబాటులో ఉన్న గేజ్ పరిధిని నిర్ధారించుకోండి, ముఖ్యంగా కేబుల్ మరియు జాక్వార్డ్ నిర్మాణాల విషయంలో.
సంవత్సరం పొడవునా రిటైల్ శ్రేణులకు, పత్తి లేదా పత్తి-మిశ్రమ నిర్మాణాలు సాధారణంగా అత్యంత బహుముఖమైనవి, ఎందుకంటే అవి ఉన్ని యొక్క కేర్-లేబుల్ సంక్లిష్టతలు లేకుండానే మధ్య-సీజన్ బరువులను కవర్ చేస్తాయి. పత్తి స్వెటర్ నిట్ను గేజ్ మరియు నూలు కౌంట్ను బట్టి వివిధ GSM స్థాయులలో ఉత్పత్తి చేయవచ్చు, ఇది బ్రాండ్లకు తేలికపాటి పరివర్తన ఎంపికలతో పాటు భారీ చలికాలపు వస్తువులను కూడా అభివృద్ధి చేసే సౌలభ్యాన్ని ఇస్తుంది. Global Organic Textile Standard (GOTS) ధృవీకరణ కలిగిన ఆర్గానిక్ పత్తి ఎంపికలు అభ్యర్థన మేరకు అందుబాటులో ఉండవచ్చు—బ్రీఫింగ్ దశలో మీ ఫ్యాక్టరీతో నిర్ధారించుకోండి.
స్వెటర్ కలెక్షన్ అభివృద్ధి చేస్తున్నారా? బల్క్ ఉత్పత్తికి ముందు నిర్మాణం, గేజ్, ఫైబర్ మరియు MOQ నిర్ధారించుకోవడానికి శాంపిల్ లేదా డెవలప్మెంట్ బ్రీఫ్ సమీక్షను అభ్యర్థించండి.
 ఫాబ్రిక్ గైడ్
హుడీల కోసం ఫ్లీస్ ఫ్యాబ్రిక్: GSM, బ్రషింగ్ మరియు పిల్లింగ్ రిస్క్
మరింత చదవండి సోర్సింగ్ గైడ్
యాక్టివ్వేర్ నిట్ ఫాబ్రిక్ ఎంపిక: ఫైబర్ చార్టుల్లో తప్పిపోయే విషయాలు మరియు బల్క్ ఉత్పత్తికి ముందు సోర్సింగ్ బృందాలకు అవసరమైనవి
మరింత చదవండి సాంకేతిక పరిజ్ఞానం
నిట్లో ఫ్యాబ్రిక్ స్పైరాలిటీ మరియు సంకోచం: పరీక్షా పద్ధతులు మరియు బల్క్ ఉత్పత్తి నియంత్రణ
మరింత చదవండి పరిశ్రమ అంతర్దృష్టులు
కాటన్ జెర్సీ నిట్ ఫాబ్రిక్తో మీరు ఏమి తయారు చేయవచ్చు
మరింత చదవండి ఫాబ్రిక్ గైడ్
బల్క్ ఆర్డర్ల కోసం వాఫిల్ నిట్ ఫాబ్రిక్: GSM, సెల్ నిర్మాణం మరియు సంకోచం నియంత్రణ
మరింత చదవండి