Tillverkare av stickat tyg sedan 2009 · Kina

Tillverkare av stickat tyg sedan 2009 · Kina

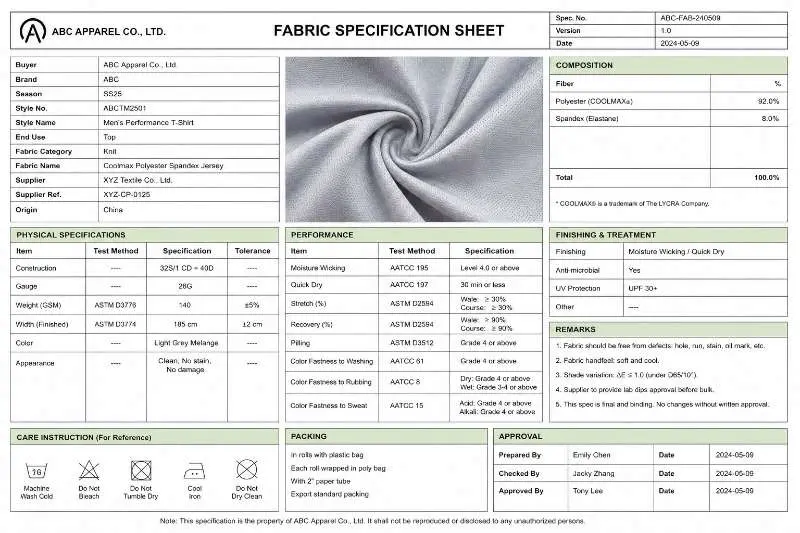
De flesta beställningar av stickade tyger går fel innan produktionen ens har börjat. Vaga GSM-mål, hoppade krympningstester och oavslutade lab dip-rundor är de verkliga orsakerna. Den här guiden beskriver det arbetsflöde för tyginköp som inköpsteam hos klädmärken använder för att täppa till den luckan: från att skriva en specifikation som ett stickfabrik kan arbeta efter, till att godkänna bulken innan produktionen börjar.
Kort svar: arbetsflödet för inköp av stickade tyger i korthet
En tillförlitlig inköpsprocess för stickade tyger passerar fem beslutspunkter:
Varje beslutspunkt fångar en annan typ av problem. Hoppar man över en flyttas problemet till tillskärning och sömnad, där det kostar flera gånger mer att åtgärda.
Den vanligaste felkällan vid inköp av stickade tyger är inte en dålig fabrik – det är en ofullständig kravspecifikation. När ett inköpsteam skickar en vag förfrågan (”bomullsjersey, medelvikt, till T-shirts”) får de tillbaka ett urval av tygprover, inte en bekräftelse på inköpet. Fabriken gissar vad märket faktiskt behöver, och märket utvärderar proverna mot kriterier som de ännu inte har skrivit ned.
Den här slingan – förfrågan, tygprov, motförfrågan – kan lägga till extra provtagningstid och skjuta godkännandet av färg närmare deadline för bulken. För säsongsprogram med fasta lanseringsdatum är det inte bara en schemaläggningsfråga; det kan fördröja beslut om produktlansering.
Grundorsakerna är desamma hos de flesta märken som för första gången köper in stickade tyger eller skalar upp till nya kategorier:
Inget av detta är designbeslut. Det är tekniska beslut, och de hör hemma i kravspecifikationen för tyget, inte i samtalet om provtagning.
Ett stickfabrik prissätter, tar fram prover och planerar utifrån den information de får i den första förfrågan. Ju mer fullständig och tekniskt specifik informationen är, desto mer träffsäkert blir fabrikens svar – och desto färre revideringsrundor kräver inköpsprocessen.
Följande specifikationsdimensioner är minimikravet för att inleda ett strukturerat inköpssamtal om stickade tyger:
| Specifikationsdimension | Vad som ska anges | Varför det är viktigt |
|---|---|---|
| Fiberblandning | Primär fiber + sekundär fiber/fibrer + elastanhalt i %, med toleransintervall på ±2–3 % | Avgör känsla, elasticitet, färgbarhet och behörighet till certifiering |
| GSM-mål | Ett riktat mål med ±10–15 GSM tolerans, inte ett intervall på över 100 GSM | Styr tygkostnad, utbyte per rulle och lämplighet för slutanvändning |
| Skärbar bredd | Minsta skärbara bredd i cm, baserat på mönstrets bredaste skärbit | Påverkar direkt tygutbytet och beräkningen av kostnad per plagg |
| Konstruktionstyp | Single jersey/interlock/ribb/piké med mera | Avgör stickmaskin och MOQ; inte alla fabriker kör alla strukturer |
| Funktionella ytbehandlingar | Lista alla krävda ytbehandlingar (borstning, nopphämmande, fukttransport, enzym) | Ytbehandlingskraven påverkar färgeriets flöde och ledtiden |
| Färgreferens | Pantone TCX-kod eller fysiskt referensprov | Utan detta ökar antalet godkännanderundor för lab dip som standard |
| Certifieringskrav | OEKO-TEX® Standard 100 / GRS / GOTS — bekräfta certifikatets omfattning före provtagning. | Certifieringens omfattning påverkar garninköp och val av fabrik |
| MOQ-tolerans | Din minsta order per färg och om du kan slå ihop färgställningar | Påverkar om fabriken över huvud taget kan ta emot ordern |
En praktisk regel: om en parameter på den här listan lämnas tom, utgå från att fabriken fyller i den utifrån vad som är enklast att producera, inte vad som är bäst för ditt plagg. Specifikationsbladet är varumärkets främsta styrmedel i tyginköpsprocessen.
Konstruktionsvalet bör också bekräftas före provtagning. För lättare överdelar granskas stickat tyg i jersey vanligtvis som ett enkelstickat alternativ; för bättre opacitet och dimensionsstabilitet är stickat tyg i interlock ofta en säkrare utgångspunkt. Båda bör kontrolleras mot samma krav på GSM, bredd, krympning och färggodkännande före bulkorder.
För varumärken som driver flera kategorier — stickade överdelar, byxor, foder till ytterplagg — är det värt att underhålla en övergripande specifikationsmall per kategori, uppdaterad efter varje inköpscykel. Tiden som läggs på mallen betalar sig under varje efterföljande säsong.
Fysisk provtagning är där tyginköpsprocessen går från dokument till material. Ett prov som klarar den visuella granskningen är inte ett prov som klarat inköpsgodkännandet. Stickade tyger beter sig annorlunda än vävda tyger under påfrestning, tvätt och skärning — och dessa beteenden blir synliga först genom testning.
Följande kontroller bör göras på varje stickat prov innan ett inköpsbeslut fattas:
| Kontroll | Vad du letar efter |
|---|---|
| GSM-verifiering | Väg tygprovet enligt den överenskomna testmetoden och jämför med det godkända GSM-målet. |
| Dimensionsstabilitet (krympning) | Tvätta och torka ett prov enligt den avsedda skötselanvisningen. Markera ett uppmätt testområde före tvätt och jämför resultatet efter tvättestet. Vissa stickade konstruktioner kan uppvisa högre krympning än vävda tyger, så det godtagbara intervallet bör bekräftas utifrån konstruktion, användningsområde och köparens tolerans. |
| Elasticitet och återhämtning | Sträck provet till en definierad procentsats töjning i course- och wale-riktningarna, håll kvar, släpp. Mät återhämtningen enligt köparens överenskomna testmetod eller interna QC-standard. Dålig återhämtning tyder på otillräckligt elastaninnehåll eller problem med garntensionen. |
| Skruvning (torque) | Lägg det tvättade provet plant. Observera om sidsömmarna vrider sig framåt. Skruvning utöver köparens godkända tolerans kan orsaka att plagget vrider sig vid användning och bör granskas före bulkproduktionsgodkännande. |
| Färghärdighet (preliminär) | Kontrollera om provet visar färgavsmittning vid gnidning mot en vit trasa (torr och fuktig). Detta är en fältkontroll, inte en laboratoriestandard — formell testning av färghärdighet sker senare. |
| Ytkonsistens | Inspektera hela provpanelen för noppbildning, ojämn klippning, nålstick och hål. Detta är produktionsdefekter i provstadiet som kommer att förstärkas i bulkproduktion. |
| Känsla kontra specifikationsavsikt | Jämför provets känsla med ditt referensprov. "Mjukare än förväntat" eller "styvare än förväntat" är båda underkännandegrunder om specifikationsavsikten är tydlig. |
För formell GSM-verifiering bör tygvikten kontrolleras med den överenskomna testmetoden, såsom ASTM D3776/D3776M, som omfattar testning av massa per ytenhet för de flesta tyger. Ett prov som underkänns i ett eller flera kontroller bör returneras med specifika skriftliga kommentarer — inte bara ett "vänligen revidera"-meddelande. Ju mer exakt återkopplingen är, desto snabbare löser nästa omgång problemet.
De flesta inköpsprocesser för stickade tyger kräver två till tre provomgångar för kundspecifika utvecklingar. Standardtyger på lager från en fabrik som varumärket har arbetat med tidigare kan godkännas i en enda omgång. Planera tidslinjen därefter.
En kommentar om provlängd: att beställa tillräckligt med tyg för att skära ett komplett prototyp- plagg — inte bara en laboratoriebit — är värt den extra kostnaden. Testning i plaggskala avslöjar skärbeteende, sömmars prestanda och tryckregistreringsproblem som ett labbprov på 30cm × 30cm inte kan.
Godkännande av lab dip är det stadium i hela tidslinjen för inköp av stickade tyger som med säkerhet underskattas mest. Det är också det stadium där de flesta förseningar av bulkorder uppstår — inte för att fabriken är långsam, utan för att godkännandeprocessen hanteras reaktivt i stället för proaktivt.
En lab dip är ett färgtest i liten skala på måltygets konstruktion, som skickas till varumärket innan bulkfärgning börjar. Dess funktion är att bekräfta att produktionsfärgeriet kan nå färgmålet inom toleransen innan man förbinder sig till hela rullar.
De strukturella problemen som skapar förseningar i detta stadium:
Varumärken som hanterar lab dip-godkännanden väl behandlar det som ett parallellt arbetsflöde som löper vid sidan av – inte efter – provgodkännandet. Färgmålet bör låsas och skickas till färgeriet samtidigt som det strukturella provet granskas. Detta kortar den totala inköpsledtiden utan att kompromissa med kvaliteten i någon av granskningarna.
För en detaljerad genomgång av lab dip-toleranser, godkännandeflöden och vanliga färgproblem i bulkproduktion, se vår guide: Godkännande av lab dip för stickat tyg: Arbetsflöde, toleranser och vanliga färgproblem i bulkproduktion.
Mottagningsinspektion av bulkproduktion är den sista kontrollpunkten i tyginköpsprocessen innan tyget går vidare till tillskärning och sömnad. Det är också den punkt där varumärken oftast upptäcker att det som godkändes i provet inte matchar det som levererades i bulkproduktion – eftersom de två producerades under olika förhållanden.
Vanliga orsaker till avvikelser mellan bulkproduktion och prov i stickade tyger:
Följande inspektionssekvens för bulkproduktion hanterar dessa risker i ordning efter upptäcktsvårighet:
| Inspektionssteg | Metod |
|---|---|
| Provtagning vid rulleändar | Ta ett 1–2 meter långt snitt från varje rulleände. Ta inte prov enbart från det yttersta varvet – det kan ha utsatts för ljus eller hanteringsskador som inte är representativa för rullens inre. |
| Nyokbandning | Klipp remsor från representativa rullar, sy ihop dem sida vid sida och inspektera under köparens godkända ljuskälla. Rullar som avviker synbart från den godkända bulkstandarden bör flaggas. |
| Stickprovskontroll av GSM | Väg snitt enligt en överenskommen provtagningsplan för rullar. Jämför mot den godkända provvikten och inköpsorderns tolerans. Varje avvikelse utöver toleransen bör utlösa bredare rulkontroll. |
| Korrelering av krympning | Tvätta och mät ett snitt från bulkrullarna enligt samma protokoll som användes vid provgodkännandet. Jämför resultaten. En betydande skillnad kan tyda på en förändring i efterbehandlingen – troligen i härdningstemperatur eller spänning. |
| Visuell AQL-inspektion | Inspektera tygrullar för ytdefekter under kontrollerad belysning. Inspektionsnivå, defektklassificering och godtagbar kvalitetsgräns bör definieras i inköpsordern innan inspektionen börjar. |
Varumärken som inte kör nyokbandning vid mottagning av bulkproduktion upptäcker regelbundet nyokvarians efter att panelerna klippts – vid vilken punkt de enda alternativen är att acceptera synlig inkonsekvens i plaggen eller skrota materialet. Inget av dem är återhämtningsbart ur kostnads- eller tidsperspektiv.
Tyginköpsprocessen avslutas när bulkproduktionen har inspekterats, frisläppningskriterierna har uppfyllts och tyget formellt godkänts för produktion. Varje rulle som inte klarar inspektionen bör sättas i karantän och dokumenteras – inte läggas åt sidan informellt för användning i en senare order.
Minst: fiberkomposition med toleransintervall, ett GSM-mål (inte ett brett intervall), skärbar bredd, konstruktionstyp, efterbehandlingskrav, en färgreferens (Pantone TCX eller fysiskt tygprov), certifieringskrav och MOQ-parametrar. Ett specifikationsblad som saknar något av detta ger spinneriet utrymme att fatta beslut som borde tillhöra varumärket.
Anpassad utveckling av stickade tyger kräver vanligtvis två till tre omgångar – en för struktur och känsla, en eller flera för justering av färg och finish. Lagervaror från en befintlig relation med ett spinneri kan godkännas i en enda omgång. Planera in minst två omgångar i projekttidsplanen för att undvika att schemat pressas ihop när en revidering behövs.
Ja, och det rekommenderas. Skicka färgmålet till färgeriet samtidigt som det strukturella provet utvärderas – inte efteråt. De två granskningarna är oberoende av varandra och kan göras parallellt utan risk. De flesta förseningar i tyginköpen i lab dip-steget beror på att arbetet sker sekventiellt i stället för parallellt.
Redo att starta en förfrågan om stickade tyger? Dela din specifikation eller ditt tech pack med oss för att få ett strukturerat provförslag – inklusive GSM-alternativ, konstruktionsrekommendationer och ledtid.
 Tyg
Tricotstickning: lär dig om detta lätta och hållbara material
LÄS MER Tyg
Jersey-stickning förklarad: typer, egenskaper och vanliga användningsområden
LÄS MER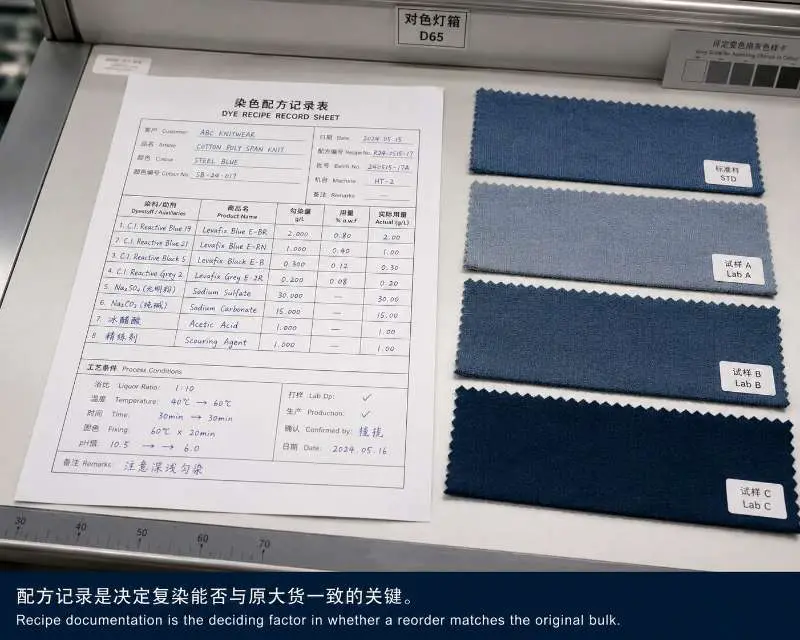 Tillverkarinsikter
Varför beställt färgat tyg misslyckas vid återbeställning — och vad köpare av stickat bör åtgärda
LÄS MER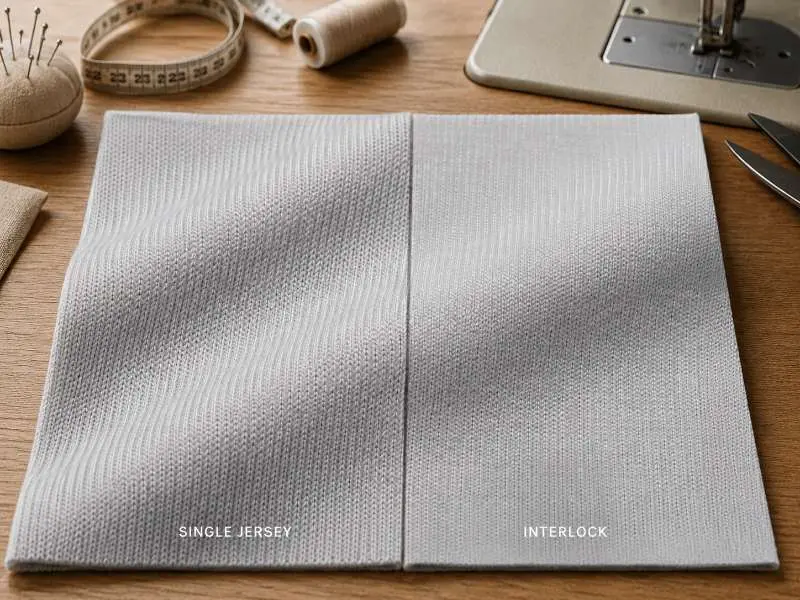 Tyg guide
Merceriserat bomullstyg för exklusiva stickade plagg: glans, stabilitet och repeterbarhet i bulkproduktion
LÄS MER Branschinsikter
Lär dig mer om stickat tyg för hemtextil
LÄS MER