Fabricant de tricot depuis 2009 · Chine
Fabricant de tricot depuis 2009 · Chine

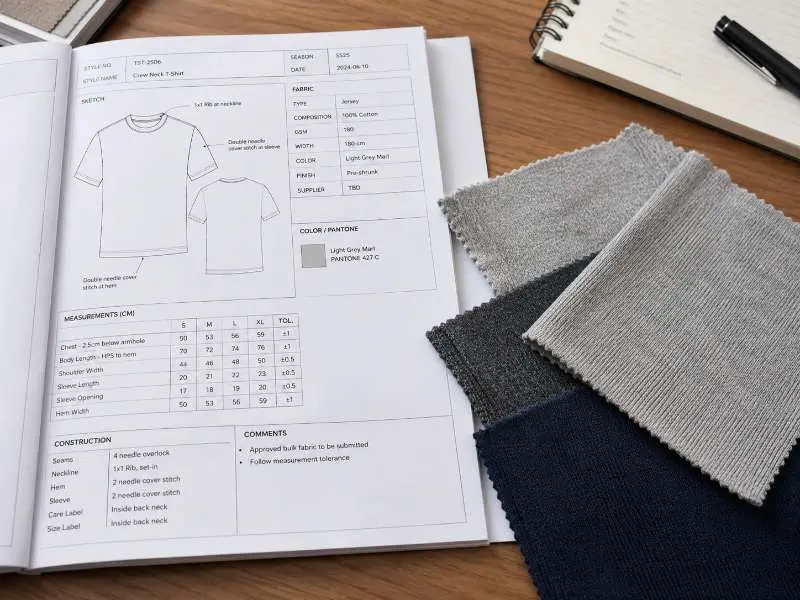
La plupart des commandes de tricot échouent avant même le début de la production. Les cibles de grammage vagues, les contrôles de rétrécissement sautés et les cycles de validation des coloris non résolus en sont les véritables causes. Ce guide décrit la méthodologie d'approvisionnement en tissus que les équipes d'achat des marques de prêt-à-porter utilisent pour combler cet écart : de la rédaction d'un cahier des charges exploitable par un atelier de tricotage à la validation du tissu en gros avant le lancement de la production.
Réponse rapide : la méthodologie d'approvisionnement en tricot en un coup d'œil
Un processus d'approvisionnement en tissus fiable pour les vêtements en maille passe par cinq étapes décisionnelles :
Chaque étape détecte un type de problème différent. En sauter une fait passer ce problème à l'étape de coupe-couture, où sa résolution coûte beaucoup plus cher.
Le point de défaillance le plus courant dans l'approvisionnement en tricot n'est pas un mauvais atelier — c'est un cahier des charges incomplet. Lorsqu'une équipe d'achat envoie une demande vague (« jersey de coton, poids moyen, pour t-shirts »), elle reçoit en retour une sélection d'échantillons, pas une confirmation d'approvisionnement. L'atelier devine ce dont la marque a réellement besoin, et la marque évalue les échantillons selon des critères qu'elle n'a pas encore formalisés.
Cette boucle — demande, échantillon, contre-demande — peut ajouter des semaines d'échantillonnage et repousser la validation des couleurs près de la date limite pour le tissu en gros. Pour les programmes saisonniers avec des dates de lancement fixes, ce n'est pas qu'un problème de planning ; cela peut retarder les décisions de lancement de produit.
Les causes profondes sont les mêmes pour la plupart des marques qui se lancent dans l'approvisionnement en tricot pour la première fois ou qui élargissent vers de nouvelles catégories :
Aucun de ces éléments n'est une décision de design. Ce sont des décisions d'ingénierie, et elles doivent figurer dans le cahier des charges du tissu, pas dans la conversation d'échantillonnage.
Un atelier de tricotage établit ses prix, échantillonne et planifie en fonction des informations reçues dans la demande initiale. Plus ces informations sont complètes et techniquement précises, plus la réponse de l'atelier sera exacte — et moins le processus d'approvisionnement nécessitera de cycles de révision.
Les dimensions de spécification suivantes sont le minimum requis pour ouvrir une conversation structurée sur l'approvisionnement en tricot :
| Dimension de spécification | Que spécifier | Pourquoi c'est important |
|---|---|---|
| Composition des fibres | Fibre principale + fibre(s) secondaire(s) + % d'élasthanne, avec une tolérance de ±2–3% | Détermine la main, l'élasticité, la teignabilité et l'éligibilité aux certifications |
| Objectif de GSM | Une cible directionnelle avec une tolérance de ±10–15 GSM, pas une fourchette de plus de 100 GSM | Contrôle le coût du tissu, le rendement par rouleau et l'adéquation à l'usage final |
| Laize couvable | Laize couvable minimale en cm, selon la pièce la plus large de votre patron | Influe directement sur le rendement du tissu et le calcul du coût par vêtement |
| Type de construction | Jersey simple / interlock / côte / piqué / etc. | Détermine la machine à tricoter et la quantité minimale ; toutes les usines ne produisent pas toutes les structures |
| Finitions fonctionnelles | Listez toutes les finitions requises (grattage, anti-boulochage, évacuation de l'humidité, enzyme) | Les exigences de finition affectent le routage en teinturerie et les délais |
| Référence couleur | Code Pantone TCX ou échantillon physique de référence | Sans cela, les cycles d'approbation des échantillons de laboratoire augmentent par défaut |
| Exigences de certification | OEKO-TEX® Standard 100 / GRS / GOTS — confirmez la portée du certificat avant l'échantillonnage. | La portée de la certification affecte l'approvisionnement en fils et l'éligibilité de l'usine |
| Tolérance de quantité minimale | Votre commande minimale par coloris et la possibilité de regrouper les coloris | Détermine si l'usine peut honorer la commande |
Une règle pratique : si un paramètre de cette liste est laissé vide, supposez que l'usine le complètera en fonction de ce qui est le plus facile à produire, et non de ce qui convient le mieux à votre vêtement. La fiche technique est le principal mécanisme de contrôle de la marque dans le processus d'approvisionnement en tissus.
Le choix de la construction doit également être confirmé avant l'échantillonnage. Pour les hauts légers, le tissu jersey est généralement examiné comme une option simple ; pour une meilleure opacité et une stabilité dimensionnelle, le tissu interlock est souvent un point de départ plus sûr. Les deux doivent être vérifiés par rapport aux mêmes exigences de GSM, de laize, de retrait et d'approbation des couleurs avant la commande en gros.
Pour les marques qui gèrent plusieurs catégories — hauts en maille, bas, doublures de vêtements d'extérieur — il vaut la peine de maintenir un gabarit de spécifications par catégorie, mis à jour après chaque cycle d'approvisionnement. Le temps investi dans ce gabarit est rentabilisé à chaque saison suivante.
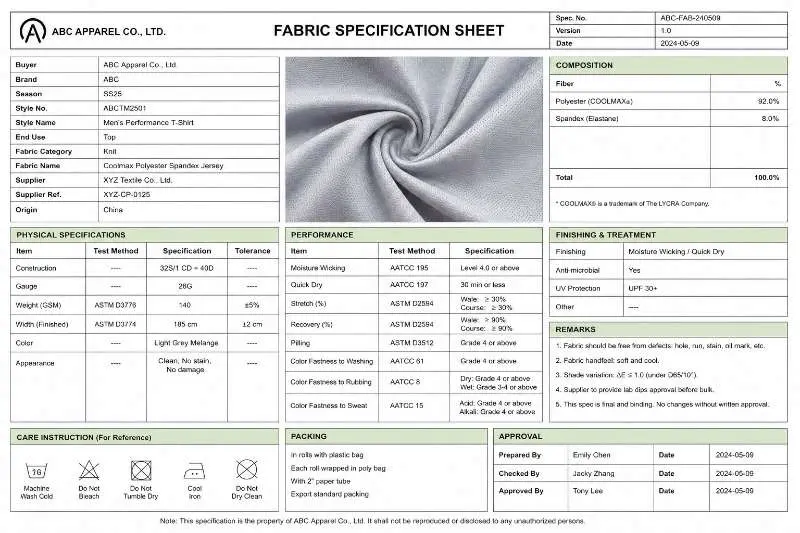
L'échantillonnage physique est le moment où le processus d'approvisionnement en tissus passe des documents aux matériaux. Un échantillon qui passe l'examen visuel n'est pas un échantillon qui a passé la qualification d'approvisionnement. Les tissus en maille se comportent différemment des tissus tissés sous contrainte, au lavage et à la coupe — et ces comportements ne deviennent visibles qu'à travers des tests.
Les contrôles suivants doivent être effectués sur chaque échantillon de maille avant de prendre une décision d'approvisionnement :
| Contrôle | Ce que vous recherchez |
|---|---|
| Vérification du GSM | Pesez l'échantillon de tissu selon la méthode d'essai convenue et comparez-le à l'objectif de GSM approuvé. |
| Stabilité dimensionnelle (retrait) | Laver et sécher un échantillon selon l'instruction d'entretien prévue. Marquer une zone de test mesurée avant le lavage et comparer le résultat après le test d'entretien. Certaines constructions en maille peuvent présenter un retrait plus élevé que les tissus tissés, la plage acceptable doit donc être confirmée selon la construction, l'utilisation finale et la tolérance de l'acheteur. |
| Étirement et récupération | Étendre l'échantillon à un pourcentage défini d'étirement dans les directions des colonnes et des rangées, maintenir, relâcher. Mesurer la récupération selon la méthode de test convenue par l'acheteur ou la norme de contrôle qualité interne. Une mauvaise récupération indique une teneur en spandex insuffisante ou des problèmes de tension du fil. |
| Spiralité (vrillage) | Poser l'échantillon lavé à plat. Observer si les coutures latérales se tordent vers l'avant. Une spiralité dépassant la tolérance approuvée par l'acheteur peut provoquer une torsion du vêtement au porter et doit être examinée avant l'approbation de la production en série. |
| Solidité des couleurs (préliminaire) | Vérifier si l'échantillon déteint lorsqu'il est frotté contre un chiffon blanc (sec et humide). Il s'agit d'un contrôle sur le terrain, pas d'une norme de laboratoire — les tests formels de solidité des couleurs viennent plus tard. |
| Régularité de la surface | Inspecter l'ensemble du panneau d'échantillon pour détecter le boulochage, une tonte inégale, des lignes d'aiguille ou des trous. Ce sont des défauts de production au stade de l'échantillon qui se multiplieront en production. |
| Toucher par rapport à l'intention du cahier des charges | Comparer le toucher de l'échantillon à votre échantillon de référence. « Plus doux que prévu » ou « plus raide que prévu » sont deux motifs de rejet si l'intention du cahier des charges est claire. |
Pour une vérification formelle du grammage, le poids du tissu doit être contrôlé selon la méthode de test convenue, telle que ASTM D3776/D3776M, qui couvre le test de masse surfacique pour la plupart des tissus. Un échantillon qui échoue à un ou plusieurs contrôles doit être renvoyé avec des commentaires écrits spécifiques — pas seulement un message « veuillez réviser ». Plus le retour est précis, plus le prochain tour résout rapidement le problème.
La plupart des processus d'approvisionnement en tissus en maille nécessitent deux à trois tours d'échantillonnage pour les développements personnalisés. Les tissus standards en stock d'une usine avec laquelle la marque a déjà travaillé peuvent être validés en un seul tour. Prévoir le calendrier en conséquence.
Une remarque sur le métrage d'échantillon : commander suffisamment de tissu pour couper un prototype complet de vêtement — pas seulement un coupon de laboratoire — vaut le coût supplémentaire. Les tests à l'échelle du vêtement révèlent des problèmes de comportement à la coupe, de performance des coutures et de repérage d'impression qu'un échantillon de laboratoire de 30 cm × 30 cm ne peut pas montrer.
L'approbation des lab dips est l'étape la plus constamment sous-estimée de tout le calendrier d'approvisionnement en tissus en maille. C'est aussi l'étape où la plupart des retards de commandes en série trouvent leur origine — non pas parce que l'usine est lente, mais parce que le processus d'approbation est géré de manière réactive plutôt que proactive.
Un lab dip est un test de teinture à petite échelle sur la construction du tissu cible, soumis à la marque avant le début de la teinture en série. Sa fonction est de confirmer que l'atelier de teinture de production peut atteindre la couleur cible dans la tolérance avant de s'engager sur des rouleaux complets.
Les problèmes structurels qui créent des retards à cette étape :
Les marques qui gèrent bien l'approbation des échantillons de laboratoire le traitent comme un flux de travail parallèle qui s'exécute en même temps — et non après — l'approbation des échantillons. La cible colorimétrique doit être verrouillée et soumise à la teinturerie au moment où l'échantillon structurel est en cours d'examen. Cela compresse le calendrier global d'approvisionnement sans pour autant réduire la qualité de l'une ou l'autre évaluation.
Pour une analyse détaillée des tolérances de laboratoire, des flux de travail d'approbation et des problèmes de couleur courants en production, consultez notre guide : Approbation des essais de laboratoire pour les tissus tricotés : flux de travail, tolérances et problèmes de couleur courants en production.
L'inspection de réception en production est le dernier point de contrôle du processus d'approvisionnement en tissus avant que le tissu ne passe à la coupe et à la confection. C'est également le moment où les marques découvrent le plus souvent que ce qui a été approuvé sur l'échantillon ne correspond pas à ce qui a été expédié en production — parce que les deux ont été produits dans des conditions différentes.
Causes courantes d'écart entre la production et l'échantillon dans les tissus tricotés :
La séquence d'inspection en production suivante traite ces risques par ordre de difficulté de détection :
| Étape d'inspection | Méthode |
|---|---|
| Échantillonnage en bout de rouleau | Prélevez une coupe de 1 à 2 mètres à chaque extrémité du rouleau. Ne prélevez pas uniquement l'enveloppe extérieure — elle peut avoir été exposée à la lumière ou à des dommages de manutention non représentatifs du corps du rouleau. |
| Bandinage des nuances | Découpez des bandes de rouleaux représentatifs, cousez-les côte à côte et inspectez-les sous la source lumineuse approuvée par l'acheteur. Les rouleaux qui présentent une différence visible par rapport au standard de production approuvé doivent être signalés. |
| Contrôle ponctuel du GSM | Pesez les coupes selon un plan d'échantillonnage de rouleaux convenu. Comparez au poids de l'échantillon approuvé et à la tolérance du bon de commande. Tout écart au-delà de la tolérance doit déclencher un contrôle plus large des rouleaux. |
| Corrélation du rétrécissement | Lavez et mesurez une coupe des rouleaux de production en utilisant le même protocole que lors de l'approbation de l'échantillon. Comparez les résultats. Une différence significative peut indiquer un changement de finition — probablement au niveau de la température de thermofixation ou de la tension. |
| Inspection visuelle AQL | Inspectez les rouleaux de tissu pour détecter les défauts de surface sous un éclairage contrôlé. Le niveau d'inspection, la classification des défauts et la limite de qualité acceptable doivent être définis dans le bon de commande avant le début de l'inspection. |
Les marques qui n'effectuent pas de bandinage des nuances lors des réceptions en production découvrent régulièrement des variations de nuance après la découpe des panneaux — auquel cas les seules options sont d'accepter une incohérence visible du vêtement ou de mettre au rebut le matériau. Ni l'une ni l'autre n'est récupérable en termes de coût ou de calendrier.
Le processus d'approvisionnement en tissus se termine lorsque la production a été inspectée, que les critères de libération ont été satisfaits et que le tissu est officiellement approuvé pour la fabrication. Tout rouleau qui ne passe pas l'inspection doit être mis en quarantaine et documenté — et non mis de côté de manière informelle pour être utilisé dans une commande ultérieure.
Au minimum : la composition des fibres avec des plages de tolérance, une cible de GSM (et non une large plage), la largeur coupable, le type de construction, les exigences de finition, une référence de couleur (Pantone TCX ou échantillon physique), les exigences de certification et les paramètres de quantité minimale de commande. Une fiche technique qui omet l'un de ces éléments laisse au fabricant la possibilité de prendre des décisions qui devraient appartenir à la marque.
Les développements de tissus maille sur mesure nécessitent généralement deux à trois tours — un pour la structure et la main, un ou plusieurs pour les ajustements de couleur et de finition. Les tissus en stock provenant d'une relation existante avec une usine peuvent être validés en un seul tour. Prévoir au moins deux tours dans le calendrier du projet évite la compression des délais lorsqu'une révision est nécessaire.
Oui, et c'est recommandé. Soumettez la cible de couleur à la teinturerie en même temps que l'échantillon structurel est évalué — pas après. Les deux examens sont indépendants et peuvent être menés en parallèle sans risque. La plupart des retards d'approvisionnement en tissu au stade de la teinture en laboratoire sont causés par des flux de travail séquentiels plutôt que parallèles.
Prêt à lancer une demande d'approvisionnement en tissu maille ? Partagez votre fiche technique ou dossier technique avec nous pour recevoir une proposition d'échantillonnage structurée — incluant les options de GSM, les recommandations de construction et les délais.
Parcourir notre gamme de tissus maille | Demander un échantillon
 Aperçus du fabricant
Tricot circulaire ou rectiligne : différences de production qui influencent la production de vêtements en gros
LIRE PLUS Tissu
L'histoire et l'évolution des tricots
LIRE PLUS Tissu
Coton mercerisé : un tissu soyeux et lustré pour le linge de maison
LIRE PLUS Aperçus de l'industrie
Les avantages du tissu polyester viscose élasthanne dans l'industrie textile
LIRE PLUS Aperçus de l'industrie
4 types courants de tissus pour vêtements
LIRE PLUS