针织面料制造商,始于2009年 · 中国

针织面料制造商,始于2009年 · 中国

大多数针织面料订单在生产开始前就已偏离正轨。模糊的GSM目标、跳过的缩水率检查,以及未能敲定的色样轮次,才是真正的症结所在。本指南梳理了服装品牌采购团队用来弥合这一差距的面料采购流程:从编写一份针织工厂能够照此执行的规格单,到在生产开始前签署大货确认。
快速回答:针织面料采购流程一览
一套可靠的针织服装面料采购流程要经过五道决策关口:
每一道关卡拦截的是不同类别的问题。跳过任何一道,问题就会被带入裁剪缝制环节,届时修复成本将成倍增加。
针织面料采购中最常见的失败点并不是差劲的工厂,而是一份不完整的需求说明。当采购团队发来一份含糊的询价(“棉质汗布,中等克重,用于T恤”)时,他们收到的只是一份色卡选集,而非采购确认。工厂在猜测品牌的真实需求,而品牌则在用尚未写下的标准来评估色卡。
这个循环——询价、寄样、再询价——会额外增加打样时间,并把颜色确认推向大货截止日期。对于上市日期固定的季节性项目而言,这不只是排期问题;它还可能延误产品上市决策。
对于大多数首次做针织面料采购或正在拓展新品类的品牌来说,根本原因是一致的:
这些都不是设计层面的决策,而是工程层面的决策,它们应当写入面料需求说明中,而不是在打样沟通中才讨论。
针织面料制造商会根据初次询盘时收到的信息来报价、打样和安排排期。这些信息越完整、技术描述越具体,制造商的回复就越准确,采购流程所需的修改轮次也越少。
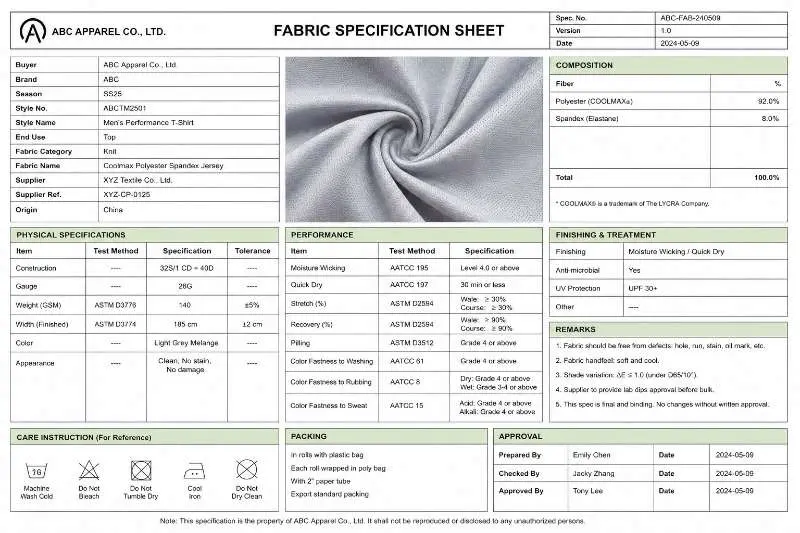
以下规格维度是开启一次结构化针织面料采购沟通的最低要求:
| 规格维度 | 需明确的内容 | 为何重要 |
|---|---|---|
| 纤维成分 | 主纤维 + 次纤维 + 氨纶百分比,附±2–3%公差范围 | 决定手感、弹性、可染性以及认证资格 |
| GSM 目标值 | 一个带±10–15 GSM公差的方向性目标,而不是100+ GSM的范围 | 决定面料成本、每卷产量以及最终用途适用性 |
| 可裁幅宽 | 最小可裁幅宽(cm),以纸样最宽的裁片为准 | 直接影响面料利用率及单件服装成本核算 |
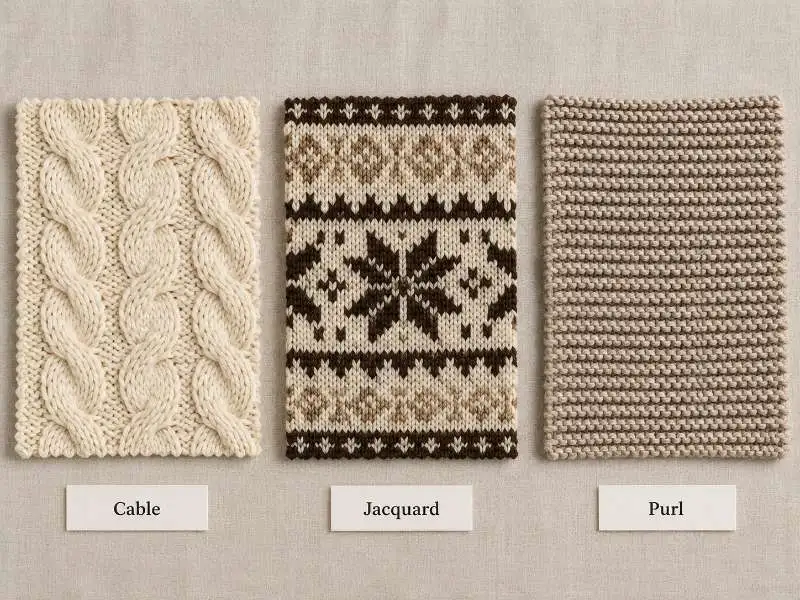
| 组织结构类型 | 汗布/棉毛布/罗纹布/珠地布等 | 决定所用针织机型与起订量;并非所有工厂都能生产所有结构 |
| 功能性后整理 | 列出所有要求的后整理(刷毛、抗起球、吸湿排汗、酶洗) | 后整理要求影响染厂工艺路线与交期 |
| 颜色参考 | Pantone TCX 色号或实物参考色卡 | 缺少此项,色样确认轮次会默认增加 |
| 认证要求 | OEKO-TEX® Standard 100 / GRS / GOTS — 打样前确认证书覆盖范围。 | 认证范围影响纱线采购及工厂资质 |
| 起订量容差 | 您每种颜色的最低订量,以及能否合并色组 | 影响工厂能否承接该订单 |
一条实用规则:如果这份清单上的某项参数留空,就要假定制造商会按照最容易生产的方案来填写,而不是按照最有利于你成衣的方案。规格表是品牌在面料采购流程中的主要控制手段。
组织结构的选择也应在打样前确认。对于较薄的上衣,汗布针织面料 通常作为单面针织选项来评估;如需更好的遮盖性和尺寸稳定性,双面罗纹针织面料 往往是更稳妥的起点。在大货下单前,两者都应按相同的 GSM、幅宽、缩水率和颜色批准要求进行核查。
对于经营多个品类的品牌——针织上衣、下装、外套内衬——值得按品类维护一套主规格模板,并在每个采购周期后更新。投入在这套模板上的时间,会在之后的每一个季节得到回报。
实物打样是面料采购流程从文件转向材料的环节。通过目视评审的样品,并不等于通过采购资格确认的样品。针织面料在受力、水洗和裁剪下的表现与梭织面料不同——而这些表现只有通过检测才能显现出来。
在做出采购决定前,应对每个针织样品进行以下检查:
| 检查项 | 您要确认的内容 |
|---|---|
| GSM 核验 | 按约定的检测方法称量面料样品,并与已确认的GSM目标值进行对比。 |
| 尺寸稳定性(缩水率) | 按预期的洗护说明对样品进行水洗和干燥。在水洗前标记出测量好的测试区域,并在洗护测试后对比结果。某些针织结构可能比梭织面料表现出更高的缩水率,因此可接受范围应根据结构、最终用途和买家公差来确认。 |
| 拉伸与回复 | 将样品沿横列和纵行方向拉伸至规定百分比,保持,然后释放。按买家约定的检测方法或内部QC标准测量回复性。 回复性差表明氨纶含量不足或纱线张力存在问题。 |
| 螺旋度(扭力) | 将水洗后的样品平铺。观察侧缝是否向前扭曲。超出买家认可公差的歪斜度可能导致成衣在穿着时扭曲,应在大货确认前进行审核。 |
| 色牢度(初步) | 检查样品与白布摩擦时是否出现渗色(干摩和湿摩)。这是现场检查,不是实验室标准——正式的色牢度检测在后续进行。 |
| 表面一致性 | 检查整块样布,查看是否有起球、剪毛不匀、针路或破洞。这些是打样阶段的生产缺陷,在大货生产中会被放大。 |
| 手感与规格意图 | 将样品手感与你的参考色卡进行对比。如果规格意图明确,那么“比预期更柔软”或“比预期更硬挺”都是拒收理由。 |
如需正式核验 GSM,应使用双方约定的测试方法检测面料克重,例如 ASTM D3776/D3776M,该方法涵盖大多数面料单位面积质量的测试。未通过一项或多项检查的样品应退回,并附上具体的书面意见——而不只是“请修改”这样的信息。反馈越精确,下一轮解决问题就越快。
大多数针织面料采购流程中,定制开发需要两到三轮打样。来自品牌曾合作过的工厂的标准现货面料可能一轮即可通过。请据此安排时间表。
关于样品米数有一点说明:订购足够的面料来裁剪完整的样衣——而不仅仅是实验室小样——值得多花这笔费用。成衣规模的测试能发现裁剪表现、缝纫性能和印花套准问题,而 30cm × 30cm 的实验室样品无法做到。
色样确认是整个针织面料采购时间表中最容易被低估的阶段。它也是大多数大货订单延误的来源——并非因为工厂慢,而是因为确认流程是被动应对而非主动管理。
色样是在目标面料结构上进行的小规模染色测试,在大货染色开始前提交给品牌。其作用是在投入整缸生产前,确认量产染厂能够将颜色控制在公差范围内。
该阶段造成延误的结构性问题:
色样审批管理得好的品牌,会将其视为与样品审批并行推进的流程,而不是在样品审批之后才进行。在结构样评审的同时,就应锁定颜色目标并提交给染厂。这样既能压缩整体采购周期,又不会压缩任一项评审的质量。
关于色样公差、审批流程及常见大货颜色问题的详细解析,请参阅我们的指南:针织面料的色样审批:流程、公差与常见大货颜色问题。
大货到货检验是面料采购流程中面料进入裁剪缝制环节前的最后一道关卡。这也是品牌最常发现样品阶段所批准的面料与大货发运的面料不一致的环节——因为两者是在不同条件下生产的。
针织面料大货与样品出现偏差的常见原因:
以下大货检验顺序按发现难度由低到高依次应对这些风险:
| 检验步骤 | 方法 |
|---|---|
| 卷端取样 | 从每个布卷的卷端剪取1–2米样布。不要只取外层包卷部分——它可能受到光照或搬运损伤,不能代表卷体本身。 |
| 色差条带比对 | 从有代表性的布卷上剪取布条,将其并排缝合,在买方认可的光源下进行检验。与批准的大货标准存在明显色差的布卷应予以标记。 |
| GSM抽检 | 按照约定的抽卷方案称量剪取的样布。将结果与批准的样品克重及采购订单公差进行对比。任何超出公差的偏差都应触发更大范围的抽卷检查。 |
| 缩水率相关性验证 | 使用样品审批阶段相同的测试方法,对大货布卷剪取的样布进行水洗并测量。对比结果。若存在显著差异,可能表明后整理工艺发生了变化——最可能是热定型温度或张力方面。 |
| AQL外观检验 | 在受控光照条件下检验布卷的表面疵点。检验等级、疵点分类及可接受质量限值应在检验开始前于采购订单中明确规定。 |
大货到货时不进行颜色分段检验的品牌,往往在裁片完成后才发现颜色差异——此时只能选择接受成衣可见的色差,或报废材料。无论哪种,在成本和工期上都无法挽回。
面料采购流程在大货完成检验、放行标准达成、面料正式获批用于生产时才算结束。任何未通过检验的布卷都应隔离并记录——而不是非正式地留作后续订单使用。
至少应包含:带公差范围的纤维成分、GSM目标值(而非宽泛区间)、可裁幅宽、结构类型、后整理要求、颜色参考(Pantone TCX或实物色卡)、认证要求以及MOQ参数。规格表缺少任何一项,都会给工厂留下本应由品牌决定的空间。
定制针织面料开发通常需要两到三轮——一轮针对结构和手感,一轮或多轮针对颜色和后整理调整。来自现有工厂合作关系的现货面料可能一轮即可通过。在项目时间表中至少预留两轮,可避免需要修改时造成进度压缩。
可以,而且建议这样做。在评估结构样品的同时将颜色目标提交给染厂——而不是之后再提交。这两项评审相互独立,可以并行进行,没有风险。色样阶段的大多数面料采购延误,都是由串行而非并行的工作流程造成的。
准备开始针织面料采购询价?请将您的规格表或技术包发给我们,即可获得结构化的打样方案——包括GSM选项、结构建议和交期。