Pabrik Kain Rajutan Ti 2009 · Tiongkok
Pabrik Kain Rajutan Ti 2009 · Tiongkok

Hiji lot kaos single jersey parantos lulus sampling — teras wangsul ti ruang potong kalayan kelim samping anu teu sentral sacara konsisten, sareng ukuran saatos dikumbah di luar toleransi. Kadua kagagalan éta disababkeun ku celah anu sami: spirality sareng panyusutan henteu dikonfirmasi salaku pasangan dina tahap sampel. Kaduanana diuji béda, mangaruhan kualitas baju béda, sareng peryogi éntri anu misah dina lembar spésifikasi anjeun.
Panyusutan sareng spirality sering dikelompokkeun dina obrolan, tapi kaduanana ngajelaskeun dua masalah diménsi anu béda dina lawon rajut.
Panyusutan nujul kana pangurangan panjang atanapi lebar lawon saatos dikumbah — parobahan anu tiasa diukur anu langsung mangaruhan ukuran pola sareng diménsi baju anu parantos réngsé. Spirality, disebut ogé skew atanapi torque, ngajelaskeun distorsi rotasi dimana wales lawon rajut nyimpang tina vertikal. Dina baju anu parantos réngsé, ieu katingali salaku kelim samping anu bengkok, placket anu teu sentral, atanapi panel hareup anu ngalih ka gigir saatos siklus kumbah munggaran.
Kadua masalah éta gaduh panyabab akar anu béda, profil résiko anu béda dumasar kana konstruksi lawon, sareng peryogi métode uji anu béda. Tapi seueur tim sourcing ngan ukur nyuhunkeun data panyusutan dina tahap sampel, sareng mendakan spirality salaku panolakan produksi masal atanapi keluhan palanggan tinimbang salaku item daptar pariksa pra-produksi.
Pikeun lawon rajut weft, rentang rujukan anu seueur dicutat pikeun parobahan diménsi (panyusutan) dugi ka ±7% pikeun single jersey sareng konstruksi kabuka anu aya hubunganana, kalayan toleransi anu langkung ketat — sering sakitar ±2% — dirujuk pikeun struktur interlock sareng rib. Angka-angka ieu kedah dianggap salaku tolok ukur awal hungkul; standar merek anjeun atanapi manual QA pembeli langkung diutamakeun, sareng toleransi kedah ditetepkeun dina tech pack sateuacan sampling dimimitian. Pikeun spirality, simpangan dugi ka 5% mangrupikeun titik awal anu seueur dirujuk pikeun konstruksi single jersey, tapi ieu béda-béda dumasar spésifikasi merek sareng pamakean ahir. Toleransi naon waé anu anjeun badé laksanakeun kedah disatujuan sacara tinulis sateuacan lawon produksi masal disatujuan.
Jenis konstruksi mangrupikeun prediktor anu paling dipercaya pikeun nangtukeun masalah diménsi mana anu langkung dipikaresep muncul — sareng sabaraha parahna.
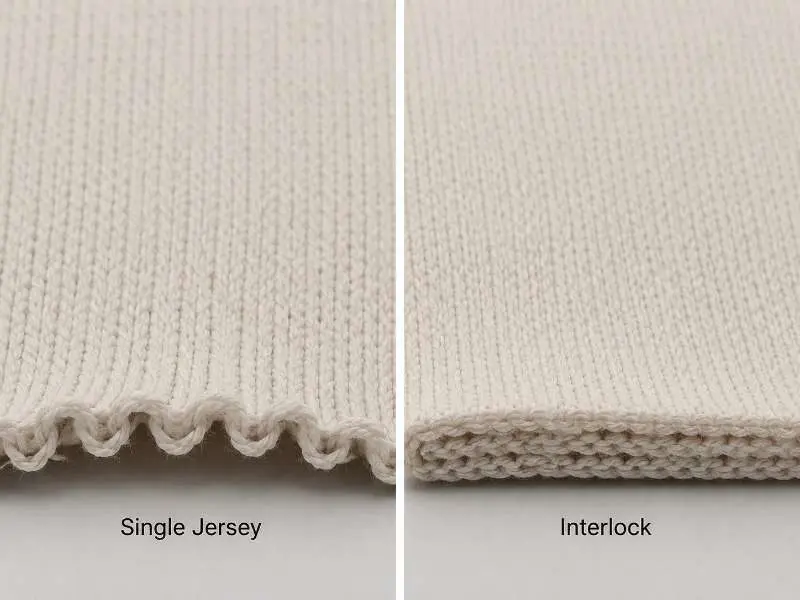
Lawon single jersey, anu diproduksi dina mesin rajut weft sirkular, mangrupikeun konstruksi anu paling rentan kana spirality. Géométri loop lawon rajut weft lapisan tunggal nyiptakeun setrés torsional bawaan nalika produksi. Nalika setrés éta dileupaskeun nalika finishing atanapi kumbah konsumen, lawon condong berputar, narik wales tina alignment jejeg sareng courses. Ieu mangrupikeun ciri konstruksi anu parantos didokumentasikeun saé tinimbang cacad acak — tapi kedah diukur sareng dikontrol sateuacan persetujuan produksi masal, sanés dianggap aya dina toleransi.
Konstruksi interlock sareng lawon rib knit umumna langkung stabil sacara diménsi dina arah wale. Géométri loop anu saling konci atanapi dua kali langkung merata ngadistribusikeun tegangan, sacara signifikan ngirangan tarikan rotasi anu nyababkeun spirality. Panyusutan tetep variabel uji anu relevan pikeun kaduanana — khususna pikeun katun sareng campuran selulosa — tapi profil résiko spirality langkung handap tibatan single jersey.
Béda struktural ieu penting pikeun kumaha sumber daya uji dialokasikeun sapanjang usum pamekaran multi-lawon. Ngajalankeun protokol spirality lengkep, kalebet métode uji kantong anu dikumbah, paling kritis pikeun pesenan single jersey. Pikeun konstruksi interlock sareng rib, prioritas uji tiasa ngalih ka laju panyusutan, stabilitas lebar, sareng pamulihan — sanaos spirality henteu kedah dikaluarkeun sapinuhna upami merek gaduh ambang panolakan anu didokumentasikeun.
Ngartos tés anu mana anu kedah dipénta — sareng kumaha maca hasilna — mangrupikeun hal anu dilakukeun ku tim sourcing pikeun nutup lolongkrang spésifikasi anu paling umum sateuacan produksi masal dimimitian.
Pikeun panyusutan, dua standar anu paling seueur dirujuk nyaéta AATCC 135 (Dimensional Changes of Fabrics after Home Laundering) sareng ISO 6330. Duanana netepkeun suhu nyeuseuh, cara ngagaringkeun, sareng jumlah siklus. Nalika nyuhunkeun laporan tés, pariksa yén kaayaan nyeuseuh cocog sareng labél perawatan anu anjeun maksudkeun. Laporan anu dijalankeun dina 30°C salami tilu siklus tiasa waé henteu ngagambarkeun kinerja pikeun baju anu bakal dikumbah ku konsumen dina 40°C atanapi 60°C sacara berulang. Jumlah siklus anu diuji ogé kedah saluyu sareng umur pamakean produk — ieu langkung penting pikeun pakean barudak, pakean kerja, atanapi pakean performance tibatan pikeun barang fashion hiji usum.
Pikeun spirality, standar utama anu dirujuk nyaéta AATCC TM179-2025, Skew Change in Fabrics After Home Laundering. Standar ieu ngukur parobahan skew dina lawon tenun sareng lawon rajut saatos dikumbah di bumi, ku kituna tim sourcing kedah mastikeun naha laporanna nuturkeun kaayaan siklus standar atanapi protokol nyeuseuh khusus merek tambahan.
Nalika marios laporan tés diménsi naon waé, pénta suhu nyeuseuh, cara ngagaringkeun, sareng jumlah siklus anu dianggo, sanés ngan ukur hasil persentasena. Upami pembeli anjeun meryogikeun nyeuseuh anu langkung lami tibatan metode standar, daptarkeun éta salaku kaayaan persetujuan khusus merek tibatan nganggap éta bagian tina laporan standar AATCC TM179. Persetujuan produksi masal dumasar kana kaayaan tés anu teu jelas atanapi henteu cocog mangrupikeun sumber sengketa kualitas saatos pangiriman anu umum.
Salian ti mastikeun pamilihan GSM lawon rajut sateuacan sampling, ngonci data stabilitas diménsi — ngaliputi panyusutan sareng spirality — kana prosés persetujuan pra-produksi mangrupikeun salah sahiji cara anu paling dipercaya pikeun nyegah kagagalan produksi masal di engké.
Finishing dina tahap produksi nangtukeun naha hasil tés diménsi dina tahap sampel tiasa sacara konsisten diulang dugi ka pangiriman produksi masal. Ngartos pendekatan umum anu dianggo ngabantosan tim sourcing naroskeun patarosan kamampuan anu leres nalika marios prosés pabrik.
Pikeun panyusutan, finishing kompaksi mangrupikeun salah sahiji pendekatan anu dianggo pikeun sababaraha konstruksi weft-knit. Prosés ieu sacara mékanis ngalemeskeun lawon dina kaayaan anu dikontrol sateuacan pangiriman, ngaleupaskeun énergi diménsi sateuacanna anu upami henteu bakal muncul saatos nyeuseuh munggaran. Tingkat pangurangan panyusutan anu dicimiy ku ieu tiasa bénten-bénten gumantung kana konstruksi lawon, eusi serat, sareng parameter finishing anu dianggo — sababaraha panyusutan sésa saatos siklus nyeuseuh berulang mangrupikeun hal anu biasa bahkan dina lawon anu dikompaksi, sareng hasilna henteu kedah dianggap tanpa data tés.
Pikeun spirality, pamrosésan open-width sareng manajemén tegangan anu dikontrol nalika dyeing sareng finishing tiasa ngabantosan ngirangan setrés rotasi dina lawon. Kasaimbangan pulas benang ogé tiasa janten variabel anu nyumbang dina konstruksi single jersey — sanaos sajauh mana salah sahiji faktor ieu tiasa dikontrol gumantung kana konstruksi khusus sareng kamampuan prosés pabrik. Henteu sadaya konstruksi ngaréspon sami kana pendekatan finishing anu sami, sareng teu aya léngkah prosés tunggal anu ngaleungitkeun résiko spirality sacara lengkep pikeun sadaya lawon single jersey.
Implikasina pikeun sourcing praktis: pikeun pesenan anu toleransi spirality mangrupikeun kriteria kualitas anu ditetepkeun, pastikeun ka pabrik léngkah finishing naon waé anu kalebet dina spésifikasi produksi, sareng pénta data tés nyeuseuh pra-produksi sateuacan nyatujuan produksi masal. Lawon anu lulus pamariksaan diménsi saatos finishing dina mesin tapi henteu acan dikumbah dugi ka jumlah siklus anu disatujuan tiasa waé henteu tetep dina toleransi anu anjeun tangtukeun saatos pangiriman.
Pikeun duanana variabel, panyalindungan anu paling dipercaya nyaéta konsistensi antara kaayaan uji sampel sareng kaayaan persetujuan produksi masal — metode uji anu sami, jumlah siklus anu sami, suhu nyeuseuh anu sami. Kateusaluyuan antara protokol uji sampel sareng produksi masal nyababkeun bagian anu signifikan tina sengketa panolakan dimensi.
Henteu aya standar universal — toleransi gumantung kana konstruksi, eusi serat, sareng pamakean akhir. Seueur pembeli ngarujuk kana ±5% pikeun single jersey salaku titik awal, kalayan wates anu langkung ketat pikeun interlock atanapi lawon rib knit. Pendekatan anu paling dipercaya nyaéta nangtukeun toleransi anjeun dina tech pack sateuacan sampling, ngalaksanakeun uji nyeuseuh dina kaayaan anu sami sareng anu ditangtukeun pikeun persetujuan produksi masal, sareng mastikeun yén laporan uji produksi pabrik nganggo parameter anu cocog. Toleransi anu ditangtukeun saatos sampling réngsé sesah ditegakkeun sacara retroaktif.
Spirality paling kuat dipatalikeun sareng single jersey, dimana géométri loop lapisan tunggal nyiptakeun setrés torsi anu tiasa nyababkeun rotasi saatos nyeuseuh. Konstruksi lawon interlock sareng rib knit umumna langkung stabil dina hal ieu kusabab struktur loop anu ganda atanapi silih kait. Nanging, konstruksi weft-knit naon waé tiasa nunjukkeun sababaraha tingkat skewness dina kaayaan serat sareng finishing anu tangtu. Upami spirality mangrupikeun kriteria panolakan anu ditangtukeun dina standar QA anjeun, pastikeun sarat uji sareng toleransi pikeun sadaya konstruksi anu kalebet dina pesenan, sanés ngan ukur single jersey.
Runtang Tex ngahasilkeun lawon rajut pikeun merek pakean di Éropa, Amérika Kalér, sareng Australia. Bagikeun sarat stabilitas dimensi anjeun sareng menta sampel pikeun uji pra-produksi masal — kalebet data panyusutan sareng spirality dina kaayaan nyeuseuh anu anjeun tangtukeun. Jelajahi rentang lawon rajut kami atanapi hubungi kami pikeun ngamimitian prosés pameseran anjeun.
 Babandingan Lawon
Lawon Scuba vs Neoprene: Naon Bédana Konstruksi Sateuacan Anjeun Nyandak Sampel
BACA LANGKUNG Wawasan Pabrik
Produksi Masal Lawon Rajut Tie-Dye: Kontrol Prosés jeung Kabeungharan Lot Produksi
BACA LANGKUNG Lawon
Lawon Ponte Roma: Campuran Sampurna Kanyamanan sareng Struktur
BACA LANGKUNG Pangaweruh Téknis
Lawon Poliéster sareng Oeko-Tex Standard: Komitmen kana Kasalametan sareng Kelestarian
BACA LANGKUNG Pituduh Lawon
Lawon Rajut Ottoman pikeun Pakean Terstruktur: Tékstur Rib, Recovery, sareng Spesifikasi Pamotongan
BACA LANGKUNG