Pabrik Kain Rajutan Ti 2009 · Tiongkok
Pabrik Kain Rajutan Ti 2009 · Tiongkok

Lawon rajut chenille tiasa katingali disatujuan dina tahap swatch tapi gagal saatos abrasi, nyeuseuh, atanapi variasi gulungan produksi masal. Sateuacan mastikeun pesenan produksi, tim sourcing kedah mariksa GSM, komposisi serat, lésotna bulu, daya tahan ngalawan pilling, sareng konsistensi posisi gulungan.
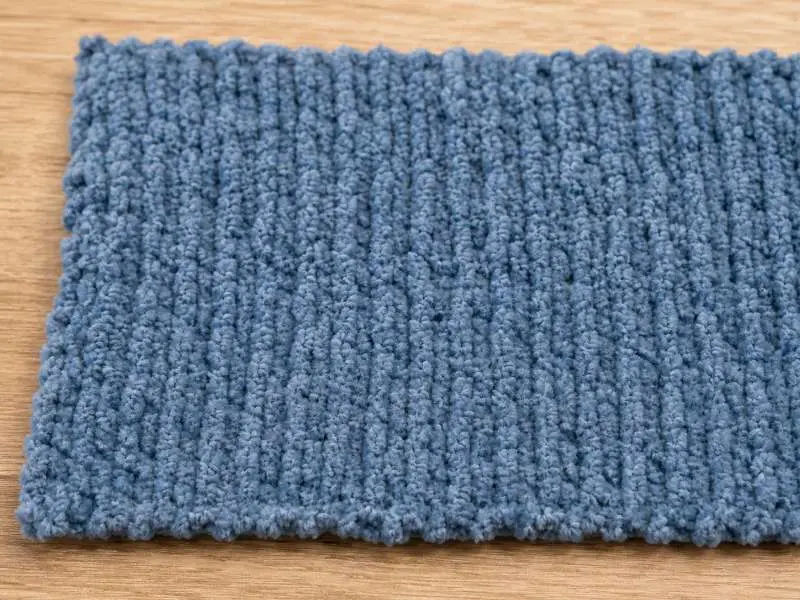
Chenille diwangun tina jinis benang anu khusus — sanés tina struktur tenun atanapi rajut waé. Benang chenille dijieun ku cara ngapilkeun potongan serat bulu anu pondok ("tufts") ngurilingan benang inti di tengahna, ngonci aranjeunna ngalih ka luar sacara radial. Nalika benang ieu dirajut jadi lawon dasar, hasilna nyaéta permukaan anu katutupan ku gugusan serat leutik anu nunjuk ka luar anu nyiptakeun rasa lemes sareng padet anu khas.
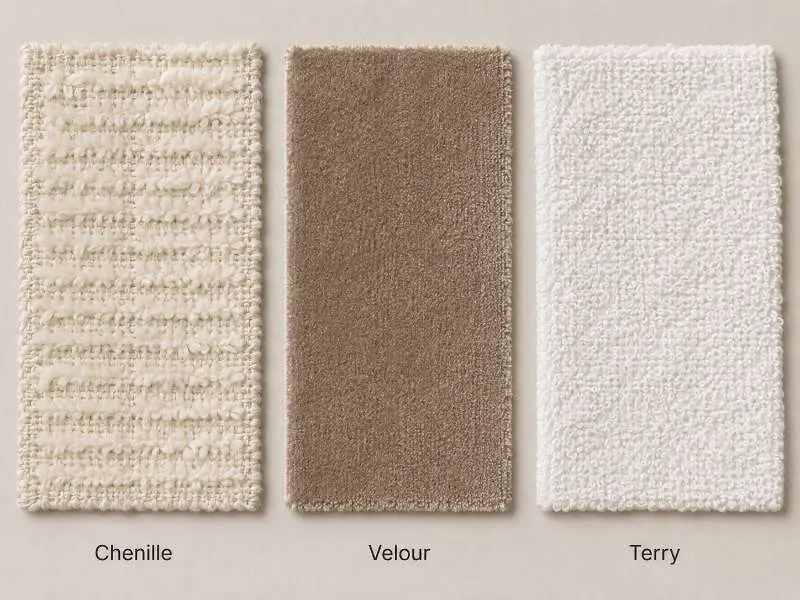
Konstruksi ieu béda sacara struktural sareng bulu anu aya dina velour atanapi lawon rajut terry. Dina velour knit, buluna dibentuk ku cara motong puteran dina beungeut lawon dasar nalika prosés finishing — serat buluna dipasang langsung kana puteran rajutanana. Dina rajut terry, buluna nyaéta puteran éta sorangan, nangtung teu dipotong sareng dipasang kana struktur dasarna. Kadua-duana ngahasilkeun bulu anu, ku cara anu béda-béda, langkung terintegrasi sacara mékanis kana lawon dasar tibatan bulu chenille.
Pikeun chenille, serat buluna gumantung kana tegangan pulas benang inti pikeun ngajaga posisina. Upami pulas benang henteu cukup konsisten sapanjang produksi, atanapi upami prosés finishing henteu cekap nguatkeun buluna, serat tiasa lésot — fenomena anu béda ti pilling sareng dibahas misah dina bagian tilu. Realitas struktural ieu sanés alesan pikeun ngahindarkeun lawon rajut chenille, tapi éta alesan kunaon penilaian lésotna bulu kedah janten bagian tina prosés persetujuan sampel dina cara anu henteu diperyogikeun pikeun velour atanapi terry.
| Ciri | Rajut Chenille | Rajut Velour | Rajut Terry |
|---|---|---|---|
| Konstruksi bulu | Gugusan benang pondok dipulas ngurilingan benang inti | Bulu puteran dipotong dina lawon dasar rajut | Bulu puteran teu dipotong dina lawon dasar rajut |
| Pamasangan bulu | Kabeungkeut sacara mékanis kana inti — tiasa lésot upami finishing henteu cekap | Puteran dipasang kana lawon dasar — umumna langkung stabil | Puteran terintegrasi kana dasar — umumna stabil nalika jangkungna puteran sareng finishing dikontrol |
| Paripolah melar | Terbatas — buluna tiasa robih bentuk nalika ditarik | Melar dua arah sedeng nepi ka saé gumantung kana rajut dasar sareng eusi elastane | Melar terbatas; integritas puteran janten prioritas |
| Kacenderungan pilling | Sedeng nepi ka luhur gumantung kana campuran serat sareng GSM | Handap nepi ka sedeng | Handap nepi ka sedeng gumantung kana benang, jangkungna puteran sareng gesekan pamakean |
| Kacenderungan lésotna bulu | Langkung luhur — utamina dina siklus nyeuseuh awal | Handap | Handap pisan nalika puteran kabentuk sareng difinishing kalayan leres |
| Pamakean utama pikeun pakean | Baju haneut, cardigan, pakean luar anu khas | Pakean loungewear, baju olahraga, baju atop éfék buludru | Baju hangat, jubah, pakean mandi |
| Fokus QC utama dina sampling | Lésotna pile, lalawanan kana abrasi, stabilitas sanggeus dikumbah | Arah nap, kamerataan pile, pilling | Luhurna loop, panyusutan, konsistensi GSM |
Lawon rajut chenille anu dipaké dina pakean biasana aya dina kisaran beurat anu lega — konstruksi anu leuwih hampang bisa kira-kira 260–320 GSM, sedengkeun pilihan anu leuwih beurat pikeun pakean luar atawa baju hangat anu nonjol bisa nepi ka 400–480 GSM, gumantung kana luhurna pile jeung konstruksi benang. Angka-angka ieu kudu dianggap rujukan arah, lain ambang anu tetep; beurat sabenerna bakal béda-béda gumantung kana nomer benang, gauge rajut, kapadetan pile jeung finishing. Nalika nyuhunkeun conto, sok sebutkeun GSM udagan sarta ménta pabrik nyadiakeun GSM anu diukur dina lawon anu dikirimkeun, lain nilai nominal.
Komposisi serat nyaéta variabel tunggal pangbadagna anu mangaruhan kinerja pile dina produksi masal. Pilihan utama anu aya dina chenille rajut pikeun pakean nyaéta:
Interaksi antara jenis serat jeung GSM penting pikeun aplikasi pakean. Chenille campuran poliéster bisa ngaronjatkeun stabilitas diménsi jeung recovery, tapi lésotna pile masih gumantung kana puntiran benang chenille, luhurna pile, tegangan rajut jeung kontrol finishing. Nalika milih komposisi pikeun kategori baju anu tangtu, pertimbangkeun lain ngan rasa lemes awal conto, tapi ogé kumaha kinerja lawon sanggeus lima siklus kumbah munggaran. Ménta pabrik nyadiakeun conto sanggeus dikumbah bareng jeung swatch anu can dikumbah salaku bagian tina pakét conto standar.
Dua modus gagal ieu sering dipasing hartina tapi boga sabab anu béda, métode tés anu béda jeung jalur perbaikan anu béda. Ngahijikeunana dina tahap sampling ngabalukarkeun salah diagnosis — hiji mérek bisa ménta finishing anu leuwih heuras pikeun ngungkulan anu disangka pilling, padahal masalah sabenerna nyaéta lésotna pile, sarta perbaikanna malah ngajadikeun kaayaan leuwih parah.
Lésot nujul kana kaluarna serat pile anu leupas tina beungeut lawon. Dina chenille rajut, ieu lumangsung nalika tuft pile individu — atawa potonganana — leupas tina benang inti. Sababna biasana salah sahiji atawa leuwih tina ieu: puntiran anu kurang dina benang inti anu ngabalukarkeun pile kaluar dina kaayaan gesekan, serat pile anu henteu cukup dipangkas atawa diatur nalika finishing, atawa luhurna pile anu kaleuleuwihi anu ngaronjatkeun daya uas mékanis pikeun ngaleupaskeun tuft individu.
Panyabutan serat biasana paling katingali dina sababaraha siklus maké atawa nyeuseuh munggaran sarta bisa ngurangan nalika serat leupas leupas. Sanajan kitu, panyabutan parna anu terus lumangsung sanggeus siklus nyeuseuh katilu nunjukkeun masalah struktural dina konstruksi benang, lain tina penyelesaian permukaan, sarta lain hal anu bakal leyur ku waktu.
Pikeun panyabutan serat, paké métode saringan gosok garing internal pikeun ngumpulkeun résidu serat leupas saméméh jeung sanggeus nyeuseuh. Lamun résistansi abrasi, crocking, atawa uji stabilitas diménsi kaasup kana spésifikasi nu meuli, pilih métode nu luyu tina AATCC Standard Test Methods and Procedures sarta pastikeun kaayaan uji saméméh sampling.
Pilling mangrupa mékanisme anu béda. Ieu lumangsung nalika serat permukaan henteu pegat sagemblengna tapi silih patukeur dina handapeun abrasi terus-terusan nepi ka ngabentuk bal serat leutik anu katingali dina permukaan lawon. Dina lawon rajut chenille, pilling paling ilahar di wewengkon nu gesekanana luhur — underarm dina baju haneut, wewengkon siku dina kardigan, sarta sapanjang hemline dimana pakean keuna kana pingping atawa sabuk.
Kacenderungan pilling ditangtukeun utamana ku jenis serat (serat staple anu leuwih pondok leuwih gampang pilling batan anu leuwih panjang), campuran serat (campuran poliéster/kapas bisa pilling béda ti kapas murni), sarta kakeupeul konstruksi pile. Pile anu konstruksina leupas méré leuwih loba kasempetan pikeun serat permukaan silih patukeur; pile anu leuwih keupeul jeung leuwih saragam leuwih tahan kana pilling.
Penilaian pilling bisa maké ASTM D3512 atawa ISO 12945-2, jeung conditioning saméméh atawa sanggeus nyeuseuh anu ditetepkeun dina spésifikasi bahan nu meuli. Setel rating lulus/gagal saméméh sampling; loba spésifikasi pakean maké rating 3+ salaku ambang gawé, tapi wates ahirna kudu nuturkeun standar brand. Ambang ieu kudu ditetepkeun dina lembar spésifikasi bahan brand anjeun sarta dikomunikasikeun ka pabrik saméméh sampling. Pikeun leuwih jéntré ngeunaan kumaha pilling diévaluasi dina rupa-rupa jenis lawon rajut, tingali pituduh ngeunaan pilling dina lawon rajut.
Panyabutan serat ngahasilkeun serat leupas anu kaluar tina permukaan; pilling ngahasilkeun bal serat anu napel dina permukaan. Lamun anjeun nyisiran leungeun kana sampel sarta ningali serat leupas dina dampal leungeun: éta panyabutan serat. Lamun anjeun ningali gumpalan leutik anu patukeur dina permukaan lawon sanggeus abrasi, éta pilling. Duanana bisa muncul dina lawon anu sarua, tapi nangananana butuh intervensi anu béda — shearing pile jeung optimasi twist benang pikeun panyabutan serat; pamilihan serat jeung kakeupeul konstruksi pikeun pilling.
Daptar pariksaan di handap ieu ngawengku titik verifikasi minimum anu kudu dilengkepan dina sampel produksi saméméh otorisasi produksi masal. Unggal parameter kudu didokuméntasikeun dina laporan uji tinulis ti laboratorium uji anu akreditasi, atawa sahenteuna ti fungsi QC internal pabrik kalayan métodologi anu dinyatakeun. Dimana wates toleransi husus brand can ditetepkeun, ambang industri indikatif dicatet — ieu kudu diulik sarta dikonfirmasi ku tim QC anjeun.
| Titik Pariksaan | Naon anu Kudu Diverifikasi jeung Kumaha |
|---|---|
| Panyabutan pile | Paké métode saringan gosok garing internal anu geus disapuk pikeun ngumpulkeun résidu serat leupas saméméh jeung sanggeus nyeuseuh. Catet tingkat résidu sarta bandingkeun jeung wates panyabutan serat internal nu meuli. |
| Rating pilling | Paké ASTM D3512 atawa métode tumble/random tumble anu sarimbag; targétkeun rating minimum gumantung kana pamakéan ahirna — baju haneut bisa narima ambang anu leuwih handap batan pakean loungewear. |
| Kasamarataan jangkungna pile | Pariksa sacara visual sapanjang lébar jeung panjang; jangkungna pile anu henteu rata ngahasilkeun variasi warna anu katingali dina pakean jadi — utamana kritis dina produksi warna padet. |
| Stabilitas dimensi (panyusutan) | Jalankeun uji cuci AATCC TM135 atanapi ISO 6330; catet panyusutan sacara misah dina arah manjang sareng arah ngalintang, atanapi arah wale sareng course upami diperyogikeun. Chenille tiasa nunjukkeun paripolah panyusutan anu béda sabab benang pile, benang dasar sareng tegangan finishing henteu salawasna ngaréspon sacara rata. |
| Katahanan warna kana cuci | ISO 105-C06 atanapi AATCC 61; pile chenille nahan pewarna béda sareng benang dasar — verifikasi duanana komponén nyumponan rating minimum merek anjeun (biasana Grade 4 atanapi langkung luhur). |
| Katahanan warna kana gosokan | Uji crocking garing sareng baseuh (AATCC 8 / ISO 105-X12); lawon pile tiasa mindahkeun warna langkung gampang tibatan rajutan datar, khususna dina warna poék. |
| Panyimpangan GSM | Timbang tilu spesimen lawon ti titik anu béda sapanjang gulungan; nampi gulungan ngan upami aya dina ±5% tina GSM sampel anu disatujuan. |
| Konsistensi antar lot produksi | Upami mesen dina sababaraha lot produksi masal, nyuhunkeun shade band ti unggal lot pewarna sareng bandingkeun sareng conto warna anu disatujuan. Pamariksaan metamerisme dina sumber cahaya anu béda disarankeun pikeun pesenan warna fashion. |
Hiji pertimbangan khusus pikeun rajutan chenille anu henteu aya dina daptar pariksa lawon rajut standar: konsistensi tungtung gulungan. Kusabab sifat konstruksi benang pile, jangkungna sareng dénsitas pile di awal sareng akhir gulungan produksi tiasa rada béda sareng bagian tengahna — khususna upami tegangan béda-béda nalika nyulam. Nyuhunkeun pabrik motong spesimen sampel ti awal, tengah, sareng akhir gulungan, sareng lebetkeun sadayana tilu kana pak persetujuan. Sagala bédana anu katingali dina jangkungna pile atanapi dénsitas permukaan dina unggal posisi gulungan kedah ditandaan sateuacan nampi produksi masal.
Pikeun merek anu mesen rajutan chenille pikeun kahiji kalina, kami ogé nyarankeun ngalaksanakeun uji pamakéan tingkat pakéan dina lawon sampel anu disatujuan sateuacan persetujuan produksi masal akhir — potong sareng jait sajumlah leutik pakéan uji, pasangkeun kana sahenteuna lima siklus pamakéan-sareng-cuci, sareng evaluasi kaayaan pile sacara visual. Hasil uji tingkat lawon sareng kinerja tingkat pakéan henteu salawasna saluyu, khususna di zona gesekan luhur anu henteu ditiru ku spesimen lawon datar.
Kami ngahasilkeun lawon rajut chenille dina sababaraha pilihan GSM sareng serat. Nyuhunkeun sampel atanapi kéngingkeun harga; sampel banding saatos cuci sareng uji laboratorium tiasa diayakeun upami diperyogikeun.
Pikeun baju haneut sareng aplikasi pakean luar anu langkung beurat, konstruksi dina rentang 350–450 GSM (gumantung kana jangkungna pile sareng cacah benang) condong masihan beurat sareng awak anu dipiharep. Pikeun kardigan sareng rajutan anu langkung hampang, rentang anu langkung caket kana 260–320 GSM tiasa langkung pas. Ieu mangrupikeun angka indikatif — GSM saleresna bakal béda-béda gumantung kana konstruksi benang sareng finishing khusus. Sok tangtoskeun GSM udagan anjeun nalika nyandak sampel sareng meryogikeun pabrik pikeun mastikeun GSM anu diukur dina sampel produksi, sanés angka nominal.
Tilu titik kontrol anu paling penting. Kahiji, tangtoskeun syarat pulas benang minimum pikeun benang chenille — pulas inti anu langkung ketat nahan serat pile langkung dipercaya. Kadua, meryogikeun yén pabrik masihan sampel anu parantos ngalaman prosés finishing standarna (nyikat sareng nyukur kana jangkungna pile), sanés lawon semi-finished. Katilu, jalankeun uji cuci tilu siklus dina sampel sateuacan persetujuan sareng bandingkeun sékrési serat antara cuci ka-1 sareng ka-3; upami leupasna henteu ngirangan sacara signifikan, masalahna aya dina konstruksi benang sareng peryogi ditingkatkeun ka pabrik tibatan ditampi.
Pilihan anu sertifikasi OEKO-TEX® Standard 100 sayogi. Punten mastikeun syarat sertifikasi dina waktos nyandak sampel, kalebet komposisi serat, warna, jalur finishing sareng wengkuan sertipikat. Sertifikasi henteu mindahkeun otomatis dina komposisi, lot pewarna atanapi fasilitas produksi anu béda.
Kami ngadamel lawon rajut chenille dina sababaraha pilihan GSM sareng serat. Nyuhunkeun sampel atanapi kéngingkeun penawaran; sampel banding saatos dikumbah sareng tés laboratorium tiasa diatur upami diperyogikeun.→ Nyuhunkeun Sampel → Kéngingkeun Penawaran
 Pituduh Sourcing
Lawon Terstruktur pikeun Baju Térong anu Leres-leres Kuat dina Produksi Masal: Ponte, Scuba jeung Ottoman
BACA LANGKUNG Lawon
Ngarti Kana Kualitas jeung Standar Lawon Rajut
BACA LANGKUNG Lawon
Panyadia lawon rajut anu rupa-rupa anu ngajamin kualitas global pikeun pakean standar industri
BACA LANGKUNG Wawasan Pabrik
Klaim Cacat Lawon Rajut: Dokuméntasi, Laporan Pamariksaan, sareng Alur Ngaréngsékeun
BACA LANGKUNG Lawon
Lawon Pique: Lawon Rajut Tekstur Quilted Pikeun Pakean Olahraga
BACA LANGKUNG