Výrobca pletenín od roku 2009 · Čína

Výrobca pletenín od roku 2009 · Čína

Jemnosť je najdôležitejší parameter pleteniny so špirálovým vzorom – no práve ona sa najčastejšie necháva nešpecifikovaná až do chvíle, keď už prebieha vzorkovanie. Pre odevné značky, ktoré objednávajú kolekcie svetrov v sériovej výrobe, znamená nefixovaná jemnosť nejednoznačnú definíciu reliéfu špirál, rozdiely v šírke medzi rolkami a náklady na opakované vzorkovanie, ktoré skracujú časový plán vývoja. Táto príručka vysvetľuje, čo špecifikovať a prečo ešte predtým, než z továrne vyjde prvý vzorkovník.
Jemnosť (skratka GG) označuje počet ihiel na palec na plochom alebo okrúhlom pletacom stroji. Pri výrobe pleteniny so špirálovým vzorom toto číslo priamo určuje, ako zreteľne sa štruktúra špirálového krútenia prejavuje na povrchu hotovej pleteniny.
Konštrukcie s nižšou jemnosťou – približne 3 GG až 7 GG – vytvárajú otvorené, výrazne texturované pleteniny, kde sú jednotlivé špirálové skrútenia široké a trojrozmerné. Hodia sa na hrubé zimné svetre a pleteniny blízke vrchnému oblečeniu, kde je vizuálna textúra hlavným obchodným znakom. Konštrukcie s vyššou jemnosťou – od približne 10 GG vyššie – vytvárajú jemnejšie, hustejšie pleteniny, kde je špirálový vzor prítomný, ale prepracovanejší; uplatnia sa na stredne ťažké vrstvené kúsky alebo štruktúrované pleteniny s ušľachtilým omakom.
Kľúčový dôsledok pre nákup: špirálový dizajn vyvinutý pri 7 GG bude vyzerať úplne inak, ak sa reprodukuje pri 12 GG – nielen jemnejšie, ale štrukturálne odlišne v tom, ako skrútenie sedí na základnej pletenine. Preto treba jemnosť zafixovať v technickom liste ešte pred začiatkom vzorkovania, a nie prispôsobovať dostupným strojom až po doručení vzorkovníka. Pletenina so špirálovým vzorom od Runtang sa vyrába v rôznych rozsahoch jemnosti v závislosti od požiadaviek na priadzu a konštrukciu – potvrďte cieľovú hodnotu GG už vo fáze zadania.
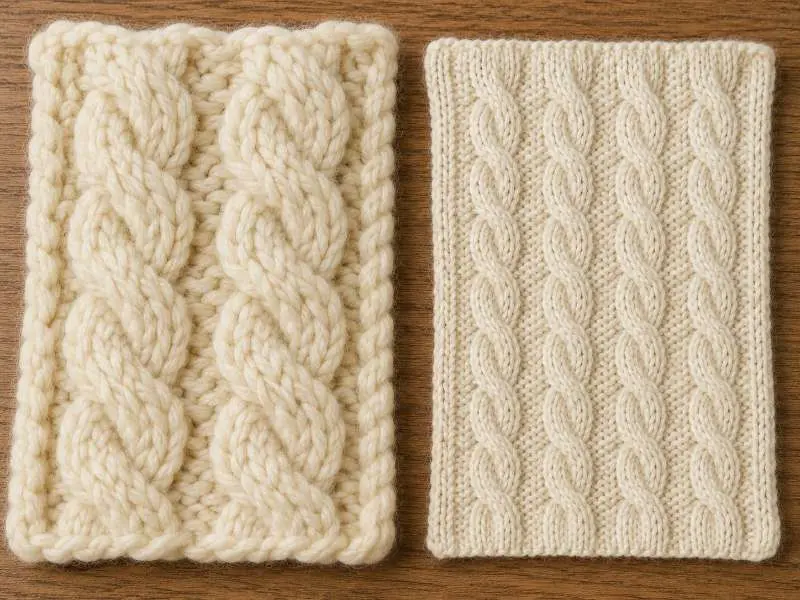
Hustota očiek udáva, koľko riadkov (vodorovných radov) a stĺpčekov (zvislých stĺpcov) sa nachádza na jednotku plochy pleteniny. Pri hladkých pleteninách je hustota pomerne predvídateľná, keď sú nastavené jemnosť a priadza. Špirálové štruktúry sa správajú inak: každé opakovanie špirály môže ťahať pleteninu vodorovne dovnútra – výrobný problém, ktorý sa bežne rieši ako sťahovanie špirál pri vzorkovaní a schvaľovaní sériovej výroby.
V praxi bude panel z pleteniny so špirálovým vzorom užší než hladká pletenina vyrobená na tom istom stroji pri rovnakej jemnosti, pretože každé špirálové skrútenie spotrebuje ďalšiu vodorovnú priadzu na vykonanie kríženia. Miera sťahovania závisí od šírky opakovania špirály, frekvencie kríženia a napätia priadze počas výroby. Všetky tieto premenné sa môžu mierne meniť medzi vzorkovaním a sériovou výrobou, a preto treba konečnú šírku merať po relaxácii – nie priamo na stroji – a špecifikovať v technickom liste ako rozmer v relaxovanom stave.
Nákupné tímy by mali požadovať merania šírky v relaxovanom aj mierne natiahnutom stave. Konzistentná hustota očiek naprieč sériovou výrobou určuje, či sa narezané panely z rôznych roliek budú na šve zhodovať. Pletenina s obrátenými očkami využíva príbuznú vzájomne prepletenú štruktúru a čelí podobným výzvam s kolísaním hustoty – hoci bez špirálového skrútenia je jej správanie pri sťahovaní menej výrazné.
Voľba priadze ovplyvňuje, ako sa pletenina s vrkočovým vzorom správa štrukturálne, nielen esteticky. Priadze s vyšším zákrutom – kde sú jednotlivé pramene pevnejšie stočené – zvyčajne vytvárajú čistejší a zreteľnejší vrkočový profil, pretože zákrut si pod napätím udrží tvar. Mäkkšie priadze s nižším zákrutom môžu vytvoriť viac rozmazanú definíciu vrkoča, najmä pri jemnejších hustotách, kde je mierka očiek menšia. Vhodný smer priadze závisí od zámeru dizajnu a mal by sa dohodnúť už vo fáze zadania, nie nechať otvorený.
K GSM: pleteniny s vrkočovým vzorom zvyčajne spadajú do širšieho rozsahu ako okrúhle pletené štruktúry, pretože samotné opakovanie vrkoča pridáva hĺbku materiálu. Hrubá nízko-hustotná vrkočová konštrukcia môže dosiahnuť 400 GSM alebo viac; jemná stredne-hustotná štruktúra môže byť pod 300 GSM. Dôležité je, že dve pleteniny s rovnakým GSM môžu pôsobiť a správať sa veľmi odlišne v závislosti od hustoty a hustoty vrkočov – samotné GSM nie je dostatočná špecifikácia. Značky by mali GSM považovať za jeden parameter spolu s hustotou, šírkou opakovania vrkoča a konečnou šírkou dverí, nie za primárny ukazovateľ. Všetky hodnoty GSM treba chápať ako závislé od konštrukcie a dokončenia; presné údaje potvrďte počas laboratórneho vzorkovníka a schválenia pred sériovou výrobou.
Zloženie vlákien tiež ovplyvňuje zreteľnosť vrkoča, zotavenie a konzistenciu objemu. Vlnené a vlnené zmesové priadze môžu v niektorých konštrukciách svetrov podporiť rozmerové zotavenie, zatiaľ čo bavlnené, akrylové a zmesové priadze môžu vyžadovať prísnejšiu kontrolu napätia, aby opakovanie vrkoča zostalo konzistentné naprieč rolkami. Presné pomery zmesí by sa mali potvrdiť počas vývoja na základe cieľového omaku, hustoty, GSM a požiadaviek na zrážanlivosť.
Pre porovnateľné možnosti štruktúrovanej pleteniny dosahuje žakárová pletenina povrchovú textúru prostredníctvom programovaného farebného alebo očkového vzorovania, nie prostredníctvom opakovaní skrúteného vrkoča, a má odlišné požiadavky na hustotu a dodaciu lehotu vzorkovania.
Kompletný špecifikačný list vrkočovej pleteniny by mal pred zadaním vzorkovania potvrdiť nasledujúce. Každý bod rieši odlišný spôsob zlyhania, ktorý sa bežne objavuje medzi schválením vzorky a dodaním sériovej výroby.
| Parameter | Čo špecifikovať | Prečo je dôležité |
|---|---|---|
| Hustota (GG) | Cieľový rozsah GG; potvrďte typ stroja dostupný v továrni | Určuje reliéf vrkoča a mierku očiek; nedá sa zmeniť po výrobe |
| Šírka opakovania vrkoča | Počet očiek na opakovanie vrkoča; frekvencia kríženia | Kontroluje mieru stiahnutia a konečnú šírku panelu |
| Uvoľnená šírka dverí | Merané po 24-hodinovom uvoľnení zo stroja | Zosúladenie švov a výťažnosť strihaných panelov závisia od konzistentnej konečnej šírky |
| Norma zrážanlivosti | Uveďte AATCC TM135-2025 alebo ISO 6330, ak je to uplatniteľné; definujte prací cyklus a toleranciu schválenia | Vrkočové štruktúry sa po praní môžu správať odlišne v smere stĺpikov a riadkov |
| Konzistencia farby naprieč textúrou vrkoča | Schválenie farebného odtieňa pokrývajúce vrkočové aj základné pletené plochy | Vyzdvihnutý povrch vrkoča a zapustená základňa môžu prijímať farbivo rôznou rýchlosťou |
Bod konzistencie farby je špecifický pre vrkočovú pleteninu a v štandardných kontrolných zoznamoch QC sa často vynecháva. Pretože vrkočové lano je vyzdvihnuté nad základnou tkaninou, tieto dve povrchové roviny môžu prijímať farbivo mierne odlišnou rýchlosťou v závislosti od napätia priadze a podmienok dokončenia. Schválenie farebného odtieňa by malo výslovne odkazovať na vrkočovú oblasť aj základňu – nehodnotiť farbu iba na základnej tkanine.
Pre značky vyvíjajúce celé kolekcie svetrov zabezpečovanie pletenín na svetre pokrýva širšie rozhodnutia o obstarávaní na úrovni odevov – vrkočová pletenina je jednou štruktúrou v tomto rámci.
Neexistuje jedna jednotná mierová hrúbka (gauge) — vhodný rozsah závisí od hrúbky priadze, veľkosti opakovania vrkočov (cable repeat) a zamýšľaného použitia. Objemné zimné svetre sa zvyčajne vyrábajú nižšími mierovými hrúbkami (približne 3 GG až 7 GG), pri ktorých je textúra vrkočov výrazná a omak plný. Stredne ťažký alebo prechodný úplet môže vyhovovať jemnejšej mierovej hrúbke (približne 10 GG až 14 GG) s kompaktnejším profilom vrkočov. Správnu hodnotu GG pre vašu kolekciu je potrebné potvrdiť v rámci dizajnového zadania (design brief) a zafixovať pred zadaním tvorby vzoriek. Vyrábame pleteninu s vrkočmi v rôznych rozsahoch mierovej hrúbky — požiadajte o vzorku na potvrdenie vhodnosti pre vašu konkrétnu konštrukciu.
Vrkočové štruktúry ťahajú pleteninu horizontálne dovnútra, pretože každé prekríženie spotrebúva priadzu, ktorá by inak prispievala k šírke dielca. Miera stiahnutia sa mení podľa šírky opakovania vrkočov, frekvencie prekrížení a napätia priadze. V sériovej výrobe môžu malé odchýlky v ktoromkoľvek z týchto faktorov spôsobiť nekonzistentnosť šírky medzi jednotlivými rolkami, čo vedie k nesprávnemu zarovnaniu strihaných dielcov v šve. Preto treba konečnú šírku v metráži merať v uvoľnenom stave — nie priamo z osnovy stroja — a v technickom balíku (tech pack) ju uviesť ako tolerančný rozsah. Primárnym kontrolným bodom je priebežné monitorovanie hustoty očiek počas výroby. Na testovanie rozmerových zmien môžu značky použiť skúšobnú metódu rozmerových zmien AATCC TM135 alebo sa zosúladiť s požadovaným postupom ISO odberateľa pred schválením sériovej výroby.
Mierovú hrúbku, hustotu očiek aj opakovanie vrkočov možno potvrdiť už vo fáze vzoriek — ale len ak sú špecifikované vopred. Požiadajte o vzorku z našej ponuky pletenín s vrkočmi a overte konštrukciu oproti vášmu technickému balíku ešte pred začiatkom sériovej výroby.
 Pohľady výrobcu
Ktorá metóda potlače je najvhodnejšia na zákazkovú pleteninu? Porovnanie reaktívnej, pigmentovej a sublimačnej potlače
ČÍTAŤ VIAC Pletenina
 Single Jersey vs. pletenina interlock
ČÍTAŤ VIAC Udržateľnosť
Nad rámec flísu: Pletenina z recyklovaného polyesteru s certifikáciou GRS pre odevné značky
ČÍTAŤ VIAC Pletenina
Základy obráteného pletenia: vlastnosti, použitie a tipy na styling
ČÍTAŤ VIAC Nákupný sprievodca
Pletenina na spodnú bielizeň: čo by mali nákupcovia vedieť o mäkkosti, pružnosti a bezpečnosti pri styku s pokožkou
ČÍTAŤ VIAC