Fabricante de tecidos de malha desde 2009 · China
Fabricante de tecidos de malha desde 2009 · China

Uma fábrica informa 24G ou 28G numa ficha técnica, e a maioria das equipas de sourcing segue em frente. Mas esse número não é um detalhe técnico menor — pode decidir se o tecido final corresponde à sua referência de toque, se o valor alvo de GSM é realista e se a produção em escala fica próxima da amostra aprovada. Eis o que precisa de verificar antes de aprovar.
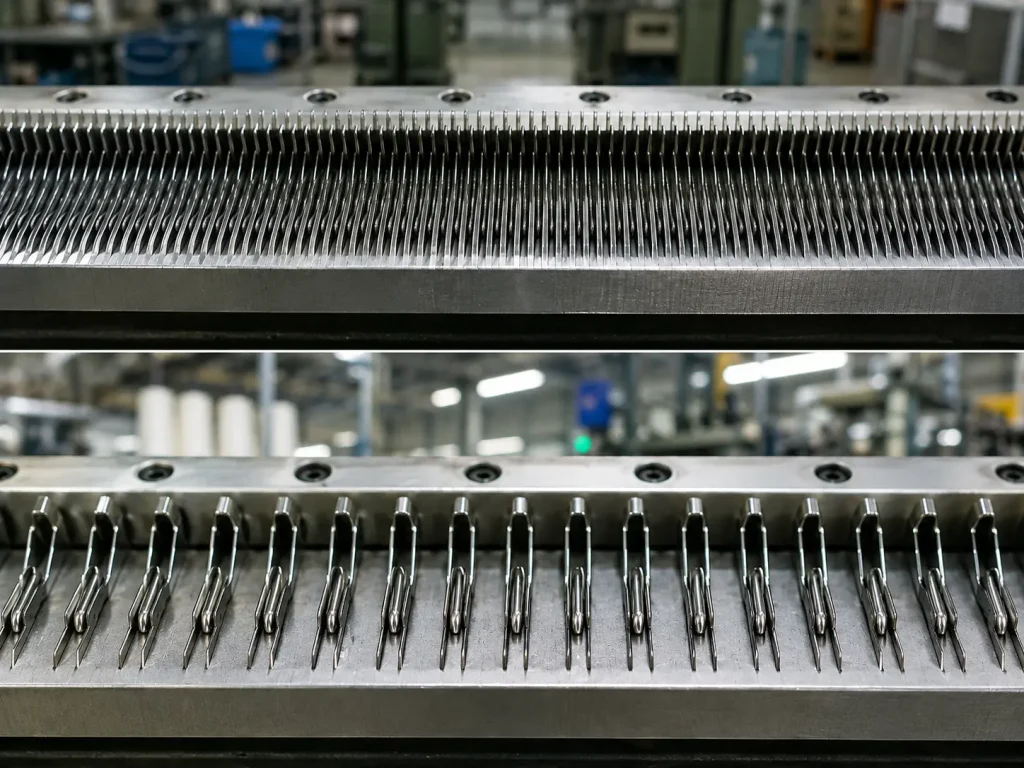
O calibre — expresso em agulhas por polegada (NPI) — descreve quantas agulhas estão montadas no cilindro ou na mesa de agulhas de uma máquina de tricô numa polegada linear. Um número de calibre mais alto significa agulhas mais próximas; um número mais baixo significa maior espaçamento entre agulhas.
Para máquinas circulares de tricô usadas na produção padrão de tecidos de malha, o calibre varia amplamente, desde valores de um dígito para estruturas mais pesadas até 40 e acima para construções de fio fino. CottonWorks observa que as malhas padrão situam-se normalmente na gama de 20–44, com construções de calibre fino indo além, dependendo da fibra e da aplicação.
O calibre não lhe diz diretamente o peso final do tecido nem o conteúdo de fibra — esses são determinados pelo fio, construção, comprimento do ponto e acabamento. O que ele define é a estrutura de espaçamento das agulhas: quão próximas as agulhas podem formar laçadas, que gama de título de fio a máquina consegue processar e quão fina ou aberta a estrutura do tecido pode realisticamente tornar-se. Do ponto de vista de sourcing, o calibre é uma restrição da máquina, não uma variável que a fábrica pode ajustar livremente de produção para produção.
O caráter tátil de um tecido de malha — seja ele liso e refinado ou texturizado e aberto — é fortemente influenciado pela densidade do ponto, e o calibre é uma das principais configurações da máquina por trás dessa densidade.
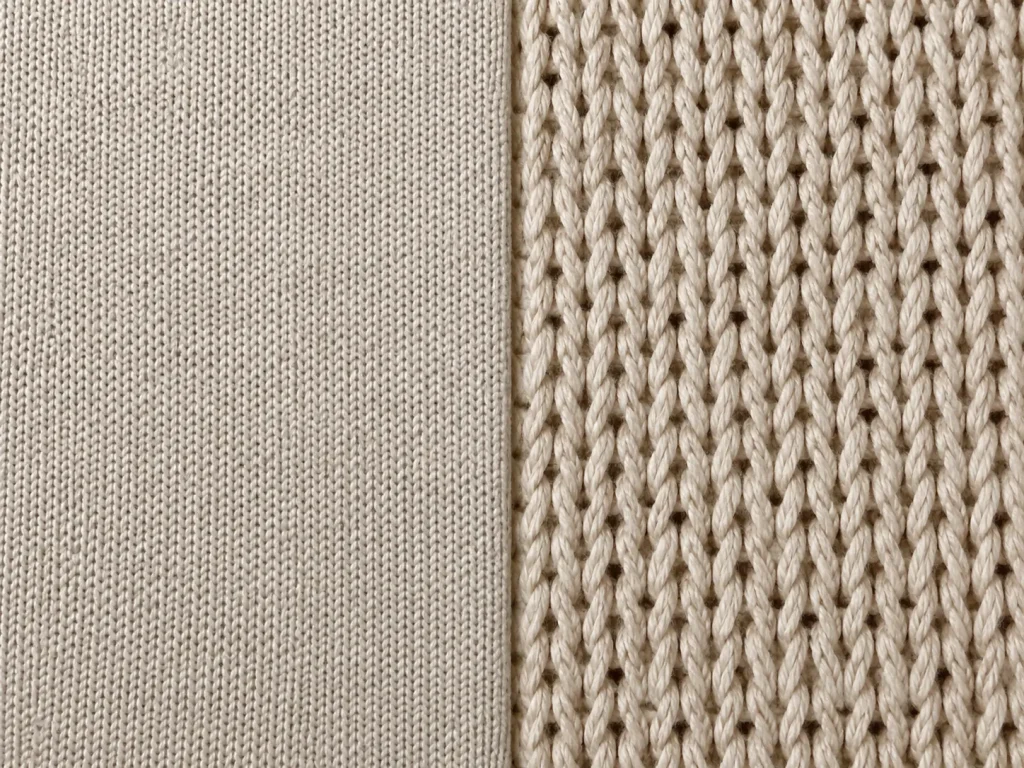
Em máquinas de calibre mais alto, mais agulhas por polegada significam mais laçadas interligadas na mesma área de superfície. O resultado é uma construção mais apertada: textura superficial mais fina, face mais plana e um toque que tende a ser suave e controlado. Esta é a produção típica para jersey estruturado e interlock usados em peças justas e camadas base.
Em máquinas de calibre mais baixo, o espaçamento maior entre agulhas cria uma estrutura de laçadas mais aberta. A superfície do tecido tem textura mais visível, maior respirabilidade e um toque que se percebe como mais macio e descontraído — dependendo do fio. Isso é comum em construções de canelado e certas estruturas de felpa.
A implicação para o sourcing é direta: se o seu briefing exige uma superfície de jersey lisa e plana, mas o calibre da máquina cotada é mais adequado para uma construção aberta e texturizada, a amostra já pode estar estruturalmente desalinhada. A escolha do fio e o acabamento podem ajustar o toque final, mas normalmente não conseguem anular completamente uma incompatibilidade de calibre. Confirmar o calibre na fase de amostragem — e perguntar se a produção em escala usará a mesma especificação de máquina — é uma das formas mais claras de reduzir a variação de toque entre a aprovação da amostra e a entrega.
Calibre e GSM estão ligados, mas não são uma conversão direta. O calibre da máquina restringe a gama de títulos de fio que a fábrica pode processar, enquanto o comprimento do ponto, a construção e o acabamento ainda afetam o peso final do tecido. Para os compradores, isso significa que um número de calibre cotado deve ser sempre verificado em conjunto com o título do fio e o GSM alvo, não analisado como um detalhe técnico isolado.
Máquinas de galga mais alta são construídas para trabalhar com fios de título mais fino. Fios mais finos tendem a produzir tecidos mais leves quando todas as outras variáveis de construção são mantidas constantes. Máquinas de galga mais baixa acomodam fios mais pesados e grossos que podem resultar em gramaturas mais altas (GSM). Esta é uma relação direcional — a faixa específica de GSM alcançável em qualquer máquina dependerá da construção, comprimento da malha e acabamento, que variam entre fábricas e lotes de produção.
Para compradores, isso cria um ponto de verificação prático: se um briefing de desenvolvimento especifica um GSM alvo que está fora do que uma combinação de galga e título de fio pode realisticamente produzir, a fábrica precisa ajustar as variáveis de construção (o que pode afetar o toque) ou a especificação precisa ser reconsiderada antes de cortar amostras. Levantar essa questão antes de pedir a primeira amostra — e não depois de três rodadas de rejeições — economiza tempo de lead time significativo.
Os campos relevantes a confirmar com seu contato na fábrica são: galga da máquina, faixa de título de fio pretendida e GSM esperado na construção alvo. Se esses três dados forem consistentes, a amostra tem uma chance razoável de atingir a especificação de gramatura. Se estiverem desalinhados, nenhum ajuste de acabamento fechará a lacuna. Para desenvolvimentos de tecido jersey em particular, as metas de GSM podem variar amplamente dependendo do uso final — estilos leves para camisetas de verão operam sob lógica de galga e fio completamente diferente do que jersey mais pesado usado em forros estruturados de agasalhos.
A galga pode afetar o planejamento da produção, mas não deve ser tratada como o único fator de velocidade. A produção real depende do tipo de máquina, diâmetro do cilindro, número de alimentadores ativos, comportamento do fio, comprimento da malha e nível de tolerância exigido para o pedido. Um desenvolvimento de jersey de galga fina pode exigir monitoramento mais rigoroso, enquanto um pedido de rib ou interlock mais pesado pode ser limitado pela disponibilidade de fio ou alocação de máquina em vez da galga.
Para equipes de sourcing, a pergunta prática não é simplesmente “qual galga é mais rápida?” Pergunte se o pedido em grande volume será executado na mesma galga da amostra aprovada, se o fio já está disponível e se o horário da máquina está reservado. Essas verificações tornam os compromissos de lead time mais confiáveis do que uma estimativa geral de velocidade de produção.
A galga não opera isoladamente do tipo de máquina. As duas principais categorias de máquinas usadas na produção de tecidos de malha — máquinas de tricô circulares e máquinas retilíneas (flat knit) — têm faixas de galga diferentes, produções diferentes e capacidades de tecido diferentes.
Máquinas circulares são a plataforma principal para produção de tecidos de malha em grande volume: jersey, interlock, rib e suas variantes. Elas operam continuamente e são adequadas para produção de tecido em larga escala. As faixas de galga em máquinas circulares variam de construções grossas para malhas pesadas até configurações de galga fina para tecidos leves de superfície lisa.
Máquinas retilíneas, por outro lado, são frequentemente usadas para painéis de vestuário moldados, estruturas de suéter, golas e trabalhos de ponto decorativo. Muitos desses desenvolvimentos usam configurações de galga mais grossa do que a produção de jersey circular fino, mas a galga exata ainda depende do modelo da máquina, título do fio e design do ponto.
Para a maioria das compras de tecido de malha — incluindo tecido canelado, tecido interlock e jersey padrão — as máquinas circulares são a plataforma relevante, e a seleção da gauge dentro dessa plataforma determina o caráter do tecido. Compreender a diferença entre os tipos de máquina evita expectativas desalinhadas ao analisar as declarações de capacidade da fábrica. Para uma análise mais aprofundada de como a produção circular e retilínea diferem em produção e aplicação, consulte nossa visão geral de produção de malha circular vs retilínea.
Sim — e é uma das fontes mais comuns de discrepância no toque entre uma amostra aprovada e a entrega em massa. Se o pedido em massa for executado em uma máquina com gauge diferente da amostra, a densidade das laçadas muda, o que pode alterar a textura da superfície, o peso e o caimento, mesmo quando o mesmo fio é usado. Sempre confirme com sua fábrica que o pedido em massa será executado na mesma especificação de gauge da amostra aprovada.
As faixas de gauge variam entre fábricas e objetivos de construção, portanto, números específicos devem ser confirmados na fase de amostragem. Como referência direcional: construções mais finas de jersey e interlock para vestuário ajustado tendem a ser executadas em máquinas circulares de gauge mais alta, enquanto construções caneladas e jersey mais pesado podem ser executadas em configurações de gauge mais baixa, dependendo do título do fio e do GSM alvo. Seu contato na fábrica deve poder confirmar a gauge da máquina usada para qualquer construção cotada.
A Runtang Tex produz tecidos jersey, interlock e canelado em uma variedade de especificações de gauge para marcas de vestuário na Europa, América do Norte e Austrália. Solicite uma amostra ou obtenha uma cotação para iniciar seu processo de compras.
 Insights do Fabricante
Qual Método de Impressão Funciona Melhor em Tecido de Malha Personalizado? Comparação entre Reativo, Pigmento e Sublimação
LEIA MAIS Sustentabilidade
Além do Fleece: Tecido de Malha de Poliéster Reciclado Certificado GRS para Marcas de Vestuário
LEIA MAIS Tecido
French Terry vs. Terry Normal: Qual é a Diferença?
LEIA MAIS Tecido
 Piquet: Obtenha o Visual Clássico da Camisa Polo
LEIA MAIS Tecido
Explore diferentes tipos de tecidos de malha dupla
LEIA MAIS