Produttore di tessuti a maglia dal 2009 · Cina
Produttore di tessuti a maglia dal 2009 · Cina

Una fabbrica indica 24G o 28G su una scheda tecnica e la maggior parte dei team di approvvigionamento passa oltre. Ma quel numero non è un dettaglio tecnico minore: può decidere se il tessuto finito corrisponde al vostro riferimento di mano, se il target GSM è realistico e se la produzione in serie resta vicina al campione approvato. Ecco cosa verificare prima di dare l'approvazione.
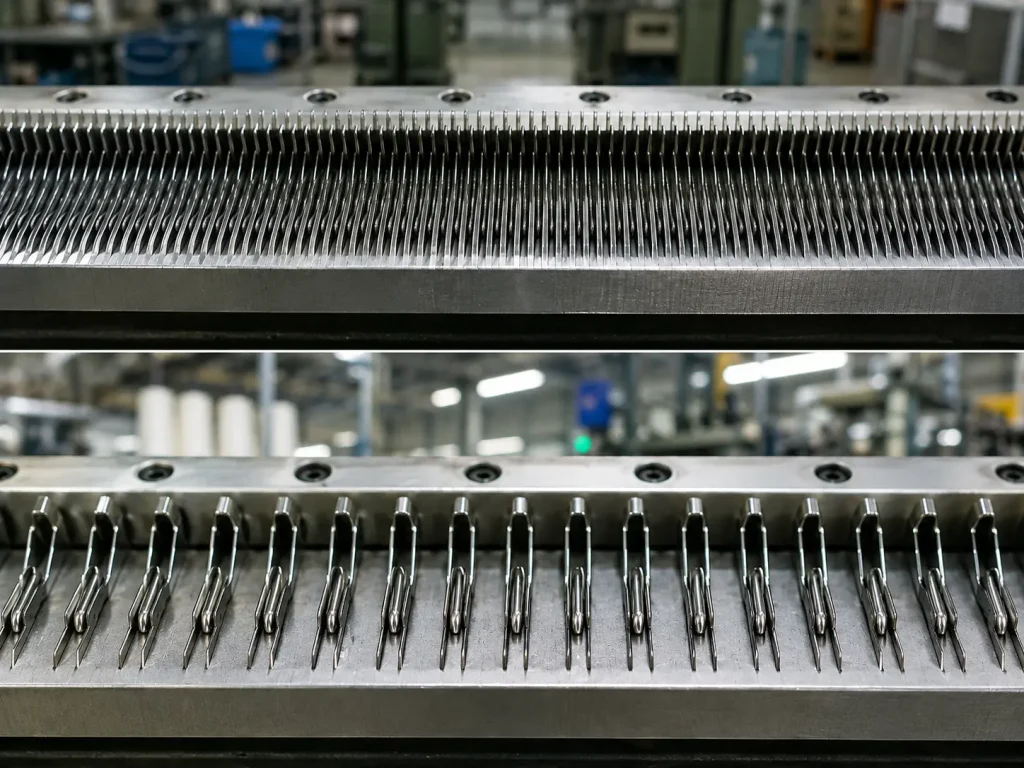
Il gauge, espresso in aghi per pollice (NPI), indica quanti aghi sono montati sul cilindro o sulla barra della macchina per maglieria in un pollice lineare. Un numero di gauge più alto significa aghi più ravvicinati; un numero più basso significa maggiore distanza tra gli aghi.
Per le macchine circolari usate nella produzione standard di tessuti a maglia, il gauge varia ampiamente da valori a una cifra per strutture più pesanti fino a 40 gauge e oltre per costruzioni a titolo fine. CottonWorks osserva che le maglie standard rientrano comunemente nella gamma 20–44 gauge, con costruzioni a gauge fine che si estendono ulteriormente a seconda di fibra e applicazione.
Il gauge non dice direttamente il peso finale del tessuto né la composizione della fibra: questi sono determinati da filato, costruzione, lunghezza di maglia e finissaggio. Ciò che stabilisce è la struttura della spaziatura degli aghi: quanto strettamente gli aghi possono formare i punti, quale gamma di titolo del filato la macchina può gestire e quanto fine o aperta può diventare realisticamente la struttura del tessuto. Dal punto di vista dell'approvvigionamento, il gauge è un vincolo della macchina, non una variabile che la fabbrica può regolare liberamente da una produzione all'altra.
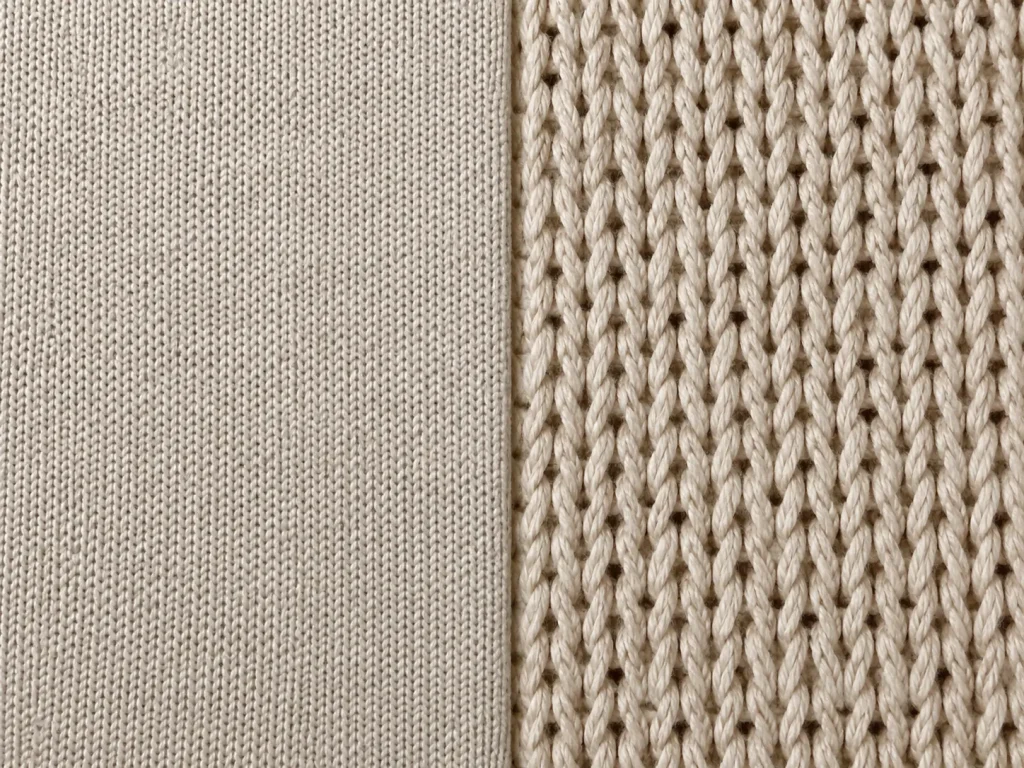
Il carattere tattile di un tessuto a maglia — che venga percepito come liscio e raffinato oppure strutturato e aperto — è fortemente influenzato dalla densità di maglia, e il gauge è una delle impostazioni chiave della macchina dietro quella densità.
Sulle macchine a gauge più alto, più aghi per pollice significano più punti che si intrecciano nella stessa area di superficie. Il risultato è una costruzione più compatta: superficie più fine, faccia più piatta e una mano che tende al liscio e al controllato. Questa è la resa tipica per jersey e interlock strutturati usati in capi aderenti e strati base.
Sulle macchine a gauge più basso, la maggiore spaziatura degli aghi crea una struttura a punti più aperta. La superficie del tessuto ha una texture più visibile, maggiore traspirabilità e una mano che viene percepita come più morbida e rilassata, a seconda del filato. Questo è comune nelle costruzioni a coste e in alcune strutture felpate.
L'implicazione per l'approvvigionamento è diretta: se la vostra richiesta richiede una superficie jersey liscia e piatta, ma il gauge della macchina indicato è più adatto a una costruzione aperta e strutturata, il campione potrebbe già essere strutturalmente disallineato. La scelta del filato e il finissaggio possono regolare la mano finale, ma di solito non possono compensare del tutto una discrepanza di gauge. Confermare il gauge in fase di campionatura, e chiedere se la produzione in serie userà la stessa specifica di macchina, è uno dei modi più chiari per ridurre la variazione di mano tra approvazione del campione e consegna.
Gauge e GSM sono collegati, ma non c'è una conversione uno-a-uno. Il gauge della macchina limita la gamma di titolo del filato che una fabbrica può usare, mentre lunghezza di maglia, costruzione e finissaggio influenzano ancora il peso finale del tessuto. Per i buyer, questo significa che un numero di gauge indicato va sempre verificato insieme a titolo del filato e GSM target, non valutato come dettaglio tecnico isolato.
Le macchine a gauge più elevato sono progettate per gestire filati a titolo più fine. I filati più fini tendono a produrre tessuti più leggeri quando tutte le altre variabili di costruzione restano costanti. Le macchine a gauge più basso accolgono filati più pesanti e grossolani che possono dare risultati in GSM più elevati. Si tratta di una relazione direzionale: la gamma di GSM specifica ottenibile su qualsiasi macchina dipenderà dalla costruzione, dalla lunghezza della maglia e dal finissaggio, che variano da stabilimento a stabilimento e da lotto a lotto.
Per i buyer, questo crea un punto di verifica pratico: se un brief di sviluppo specifica un GSM obiettivo che si colloca al di fuori di ciò che una determinata combinazione gauge-titolo del filato può realisticamente produrre, lo stabilimento deve o adattare le variabili di costruzione (il che può influire sulla mano) oppure la specifica va riconsiderata prima di tagliare i campioni. Sollevare questa domanda prima di ordinare il primo campione — e non dopo tre giri di rifiuti — fa risparmiare tempo di consegna significativo.
I campi rilevanti da confermare con il vostro contatto in fabbrica sono: gauge della macchina, gamma di titoli del filato prevista e GSM atteso alla costruzione obiettivo. Se questi tre input sono coerenti, il campione ha una ragionevole probabilità di centrare la specifica di peso. Se sono disallineati, nessuna quantità di aggiustamento in finissaggio colmerà il divario. Per gli sviluppi di tessuto jersey in particolare, i target di GSM possono variare notevolmente a seconda dell'uso finale: gli stili leggeri per t-shirt estive seguono logiche di gauge e filato completamente diverse rispetto al jersey più pesante usato per interni di capispalla strutturati.
Il gauge può influenzare la pianificazione della produzione, ma non va trattato come l'unico fattore di velocità. La resa effettiva dipende dal tipo di macchina, dal diametro del cilindro, dal numero di alimentatori attivi, dal comportamento del filato, dalla lunghezza della maglia e dal livello di tolleranza richiesto per l'ordine. Uno sviluppo in jersey a gauge fine può richiedere un monitoraggio più stretto, mentre un ordine più pesante in costina o interlock può essere limitato dalla disponibilità del filato o dall'allocazione delle macchine piuttosto che dal solo gauge.
Per i team di sourcing, la domanda pratica non è semplicemente “quale gauge è più veloce?”. Chiedete se l'ordine in produzione verrà eseguito sullo stesso gauge del campione approvato, se il filato è già disponibile e se lo slot macchina è riservato. Questi controlli rendono gli impegni sui tempi di consegna più affidabili di una stima generica sulla velocità di produzione.
Il gauge non opera isolato dal tipo di macchina. Le due principali categorie di macchine usate nella produzione di tessuti a maglia — le macchine circolari e le macchine rettilinee (flat knit) — hanno gamme di gauge diverse, rese produttive diverse e capacità di tessuto diverse.
Le macchine circolari sono la piattaforma primaria per la produzione di tessuti a maglia ad alto volume: jersey, interlock, costina e loro varianti. Lavorano in continuo e sono adatte alla produzione di tessuto in grandi quantità. Le gamme di gauge sulle macchine circolari spaziano dalle costruzioni grossolane per maglie pesanti fino alle configurazioni a gauge fine per tessuti leggeri a faccia liscia.
Le macchine rettilinee, al contrario, sono spesso usate per pannelli di capi sagomati, strutture per maglieria, colletti e lavorazioni a punto decorativo. Molti di questi sviluppi utilizzano configurazioni a gauge più grosso rispetto alla produzione circolare fine di jersey, ma il gauge esatto dipende comunque dal modello di macchina, dal titolo del filato e dal design del punto.
Per la maggior parte degli approvvigionamenti di tessuti a maglia — inclusi tessuto a coste, tessuto interlock e jersey standard — le macchine circolari sono la piattaforma di riferimento, e la selezione del gauge all'interno di questa piattaforma determina il carattere del tessuto. Comprendere la differenza tra i tipi di macchina evita aspettative disallineate quando si esaminano le dichiarazioni di capacità della fabbrica. Per un approfondimento su come la produzione a maglia circolare e rettilinea differisca in termini di resa e applicazione, consulta la nostra panoramica su produzione a maglia circolare vs rettilinea.
Sì — ed è una delle cause più comuni di discrepanza nella mano del tessuto tra un campione approvato e la consegna in serie. Se l'ordine in serie viene eseguito su una macchina con gauge diverso rispetto al campione, la densità delle maglie cambia, il che può alterare la texture superficiale, il peso e il drappeggio anche quando si utilizza lo stesso filato. Conferma sempre con la tua fabbrica che l'ordine in serie verrà eseguito con le stesse specifiche di gauge del campione approvato.
Le gamme di gauge variano tra le fabbriche e in base agli obiettivi di costruzione, quindi i numeri specifici dovrebbero essere confermati in fase di campionatura. Come riferimento indicativo: le costruzioni più fini in jersey e interlock per capi aderenti tendono a essere prodotte su macchine circolari a gauge più alto, mentre le costruzioni a coste e i jersey più pesanti possono essere eseguiti su configurazioni a gauge più basso a seconda del titolo del filato e del GSM target. Il tuo contatto in fabbrica dovrebbe essere in grado di confermare il gauge della macchina utilizzato per qualsiasi costruzione quotata.
Runtang Tex produce tessuti jersey, interlock e a coste in una gamma di specifiche di gauge per marchi di abbigliamento in Europa, Nord America e Australia. Richiedi un campione oppure ottieni un preventivo per avviare il tuo processo di approvvigionamento.
 Approfondimenti del produttore
Perché la tintura personalizzata dei tessuti fallisce al riordino — e cosa dovrebbero correggere gli acquirenti di maglieria
LEGGI DI PIÙ Competenze Tecniche
Tipi di fibre utilizzate nel tessuto jersey
LEGGI DI PIÙ Sostenibilità
Traccia prima di ordinare: verifiche di tracciabilità tessile per acquirenti di tessuti a maglia
LEGGI DI PIÙ Guida all'approvvigionamento
Migliori tessuti per maglioni: cable, jacquard e punto rovescio a confronto per la produzione in serie
LEGGI DI PIÙ Competenze Tecniche
Warp Knit vs Weft Knit: strutture a maglia Tricot, Mesh e Jersey a confronto per l'abbigliamento
LEGGI DI PIÙ