Strickstoff-Hersteller seit 2009 · China
Strickstoff-Hersteller seit 2009 · China

Ein Werk gibt 24G oder 28G auf einem Datenblatt an, und die meisten Beschaffungsteams gehen darüber hinweg. Doch diese Zahl ist kein unbedeutendes technisches Detail — sie kann entscheiden, ob der fertige Stoff Ihrer Griffreferenz entspricht, ob das angestrebte Flächengewicht realistisch ist und ob die Serienproduktion dicht an der freigegebenen Probe bleibt. Hier ist, was Sie prüfen sollten, bevor Sie freigeben.
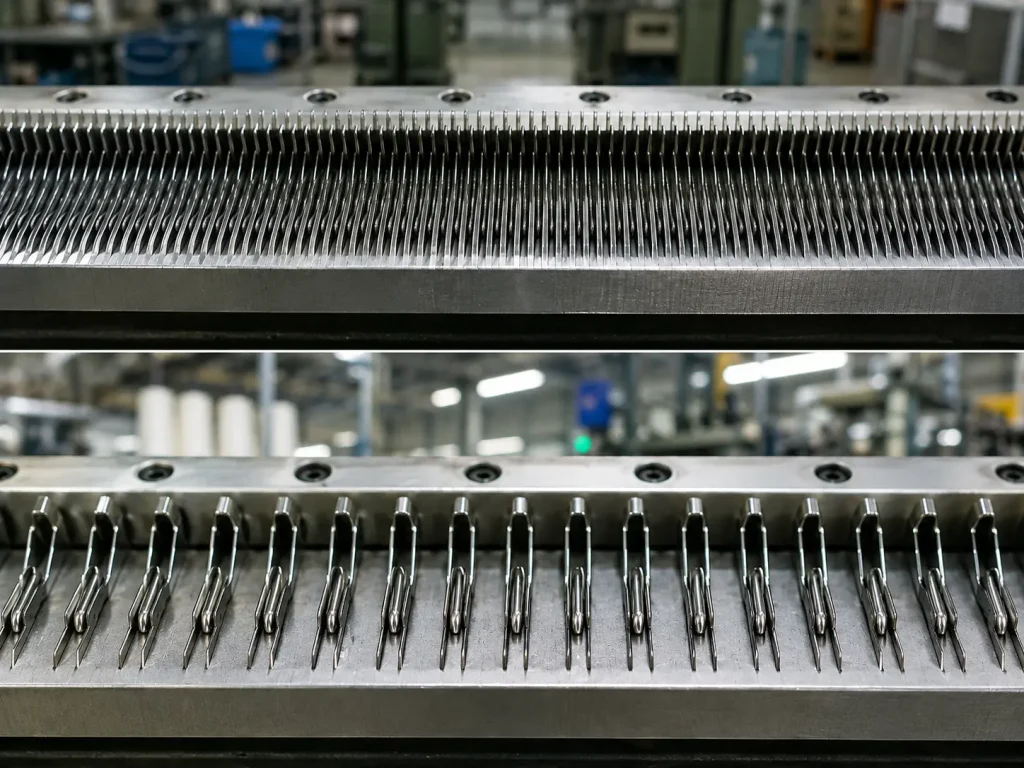
Die Feinheit — ausgedrückt als Nadeln pro Zoll (NPI) — beschreibt, wie viele Nadeln im Zylinder oder Bett einer Strickmaschine innerhalb eines linearen Zolls angeordnet sind. Eine höhere Zahl bedeutet, dass die Nadeln enger beieinander stehen; eine niedrigere Zahl bedeutet einen größeren Abstand zwischen den Nadeln.
Bei Rundstrickmaschinen, die in der üblichen Strickstoffproduktion eingesetzt werden, reicht die Feinheit grob von einstelligen Werten für schwerere Strukturen bis zu 40 Gauge und darüber für Feinstrickkonstruktionen. CottonWorks stellt fest, dass Standardstrickwaren üblicherweise im Bereich von 20–44 Gauge liegen, wobei Feinstrickkonstruktionen je nach Faser und Anwendung noch darüber hinausgehen.
Was die Feinheit nicht direkt aussagt, ist das endgültige Flächengewicht oder der Faseranteil — diese werden durch Garn, Konstruktion, Maschenlänge und Ausrüstung bestimmt. Was sie vorgibt, ist das Grundgerüst des Nadelabstands: wie eng Nadeln Maschen bilden können, welchen Garnfeinheitsbereich die Maschine verarbeiten kann und wie fein oder offen die Stoffstruktur realistisch werden kann. Aus Beschaffungssicht ist die Feinheit eine Maschinenbeschränkung, keine Variable, die Ihr Werk von Lauf zu Lauf frei anpassen kann.
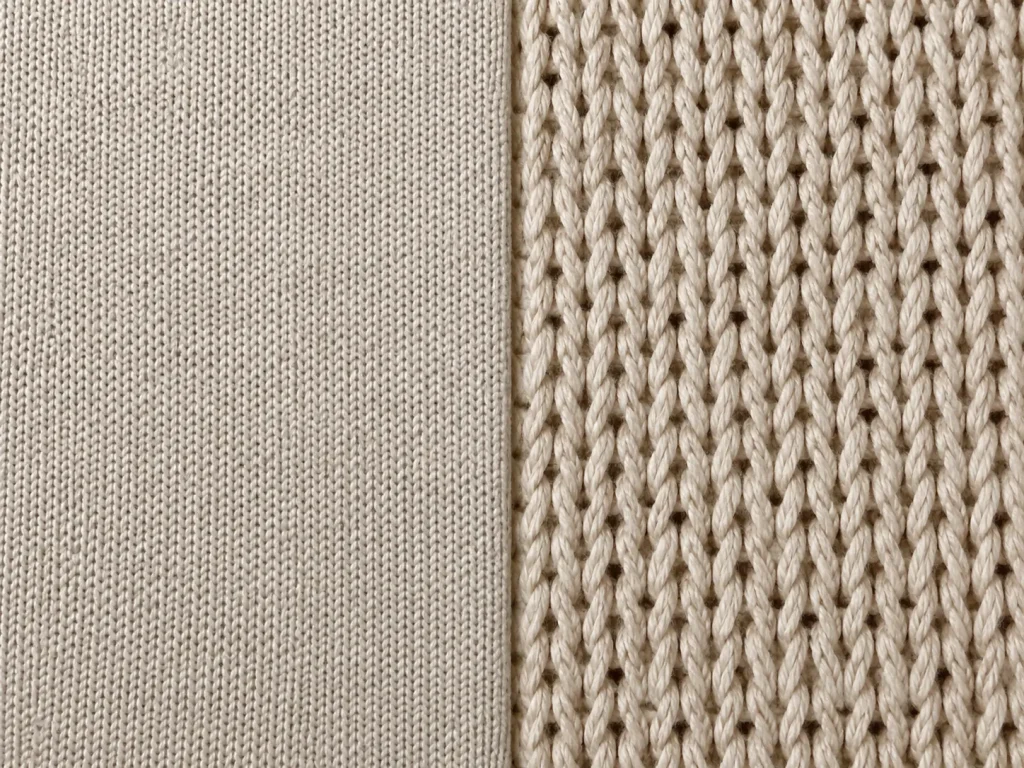
Der haptische Charakter eines Strickstoffs — ob er glatt und fein oder strukturiert und offen wirkt — wird stark von der Maschendichte beeinflusst, und die Feinheit ist eine der zentralen Maschineneinstellungen hinter dieser Dichte.
Auf Maschinen mit höherer Feinheit bedeuten mehr Nadeln pro Zoll mehr ineinandergreifende Maschen auf derselben Fläche. Das Ergebnis ist eine dichtere Konstruktion: feinere Oberflächentextur, glatteres Warenbild und ein Griff, der zu glatt und kontrolliert tendiert. Dies ist die typische Ausbeute für strukturierten Jersey und Interlock, der in körpernahen Kleidungsstücken und Basisschichten verwendet wird.
Auf Maschinen mit niedrigerer Feinheit erzeugt der größere Nadelabstand eine offenere Maschenstruktur. Die Stoffoberfläche hat sichtbarere Textur, größere Atmungsaktivität und einen Griff, der je nach Garn weicher und entspannter wirkt. Dies ist üblich bei Rippstrickkonstruktionen und bestimmten Fleece-Strukturen.
Die Konsequenz für die Beschaffung ist direkt: Wenn Ihre Anforderung eine glatte, flache Jersey-Oberfläche verlangt, die angegebene Maschinenfeinheit aber eher für eine offene, strukturierte Konstruktion geeignet ist, ist die Probe möglicherweise bereits strukturell falsch ausgerichtet. Garnwahl und Ausrüstung können den endgültigen Griff anpassen, aber sie können eine Fehlanpassung der Feinheit in der Regel nicht vollständig überdecken. Die Feinheit bereits im Musterstadium zu bestätigen — und zu fragen, ob die Serienproduktion dieselbe Maschinenspezifikation verwenden wird — ist eine der klarsten Möglichkeiten, Griffabweichungen zwischen Musterfreigabe und Lieferung zu reduzieren.
Feinheit und Flächengewicht hängen zusammen, aber sie sind keine Eins-zu-eins-Umrechnung. Die Maschinenfeinheit begrenzt den Bereich der Garnfeinheit, den ein Werk verarbeiten kann, während Maschenlänge, Konstruktion und Ausrüstung weiterhin das endgültige Stoffgewicht beeinflussen. Für Einkäufer bedeutet dies, dass eine angegebene Feinheit immer zusammen mit Garnfeinheit und angestrebtem Flächengewicht geprüft werden sollte, nicht als isoliertes technisches Detail.
Maschinen mit höherer Feinheit sind für feinere Garnnummern ausgelegt. Feinere Garne führen bei sonst gleichen Konstruktionsparametern tendenziell zu leichteren Stoffgewichten. Maschinen mit niedrigerer Feinheit verarbeiten schwerere, gröbere Garne, die höhere Quadratmetergewichte ermöglichen. Dies ist eine richtungsweisende Beziehung – der auf einer Maschine erreichbare spezifische GSM-Bereich hängt von Konstruktion, Maschenlänge und Ausrüstung ab, die je nach Fabrik und Produktionslauf variieren.
Für Einkäufer ergibt sich daraus ein praktischer Prüfpunkt: Wenn ein Entwicklungsbrief ein Ziel-GSM vorgibt, das außerhalb dessen liegt, was eine bestimmte Kombination aus Feinheit und Garnnummer realistisch produzieren kann, muss die Fabrik entweder die Konstruktionsparameter anpassen (was den Griff beeinflussen kann) oder die Spezifikation muss vor dem Zuschnitt der Muster überdacht werden. Diese Frage vor der Bestellung des ersten Musters zu stellen – und nicht erst nach drei Ablehnungsrunden – spart erhebliche Vorlaufzeit.
Die relevanten Angaben, die Sie mit Ihrem Ansprechpartner in der Fabrik bestätigen sollten, sind: Maschinenfeinheit, vorgesehener Garnnummernbereich und erwartetes GSM bei der Zielkonstruktion. Wenn diese drei Eingaben konsistent sind, hat das Muster eine vernünftige Chance, die Gewichtsspezifikation zu treffen. Wenn sie nicht zusammenpassen, wird keine noch so große Anpassung der Ausrüstung die Lücke schließen. Insbesondere bei Entwicklungen von Single-Jersey-Stoffen können die GSM-Ziele je nach Endverwendung stark variieren – leichte Qualitäten für Sommer-T-Shirts folgen einer völlig anderen Feinheits- und Garnlogik als schwererer Jersey für strukturierte Innenfutter von Oberbekleidung.
Die Feinheit kann die Produktionsplanung beeinflussen, sollte aber nicht als alleiniger Faktor für die Geschwindigkeit betrachtet werden. Der tatsächliche Output hängt vom Maschinentyp, dem Zylinderdurchmesser, der Anzahl der aktiven Systeme, dem Garnverhalten, der Maschenlänge und dem für den Auftrag erforderlichen Toleranzniveau ab. Eine Entwicklung in feinem Jersey erfordert möglicherweise eine strengere Überwachung, während ein schwerer Ripp- oder Interlock-Auftrag eher durch die Garnverfügbarkeit oder die Maschinenbelegung als durch die Feinheit allein begrenzt sein kann.
Für Beschaffungsteams lautet die praktische Frage nicht einfach: „Welche Feinheit ist schneller?“ Fragen Sie, ob der Serienauftrag auf derselben Feinheit wie das freigegebene Muster läuft, ob das Garn bereits verfügbar ist und ob der Maschinenplatz reserviert ist. Diese Prüfungen machen Lieferzeitzusagen zuverlässiger als eine allgemeine Schätzung der Produktionsgeschwindigkeit.
Die Feinheit wirkt nicht isoliert vom Maschinentyp. Die beiden Hauptkategorien von Maschinen in der Maschenstoffproduktion – Rundstrickmaschinen und Flachstrickmaschinen – haben unterschiedliche Feinheitsbereiche, unterschiedliche Produktionsleistungen und unterschiedliche Stofffähigkeiten.
Rundstrickmaschinen sind die primäre Plattform für die Produktion von Maschenstoffen in hohen Stückzahlen: Single-Jersey, Interlock, Ripp und deren Varianten. Sie laufen kontinuierlich und eignen sich gut für die Massenproduktion von Stoffen. Die Feinheitsbereiche auf Rundstrickmaschinen reichen von groben Konstruktionen für schwere Strickstoffe bis hin zu feinen Konfigurationen für leichte Stoffe mit glatter Oberfläche.
Flachstrickmaschinen hingegen werden häufig für geformte Kleidungsteile, Pulloverstrukturen, Kragen und dekorative Muster eingesetzt. Viele dieser Entwicklungen verwenden gröbere Feinheiten als die feine Rundstrick-Jersey-Produktion, aber die genaue Feinheit hängt auch hier vom Maschinenmodell, der Garnnummer und dem Musterdesign ab.
Für die meisten Strickstoff-Beschaffungen – einschließlich Rippstrickstoff, Interlock-Strickstoff und Standard-Jersey – sind Rundstrickmaschinen die relevante Plattform, und die Wahl der Feinheit innerhalb dieser Plattform bestimmt den Stoffcharakter. Das Verständnis des Unterschieds zwischen Maschinentypen verhindert falsche Erwartungen bei der Überprüfung von Angaben zur Fabrikkapazität. Für einen tieferen Einblick in die Unterschiede zwischen Rundstrick- und Flachstrickproduktion in Bezug auf Ausstoß und Anwendung siehe unseren Überblick über Rundstrick vs. Flachstrick Produktion.
Ja – und dies ist eine der häufigsten Ursachen für Abweichungen im Griff zwischen einem freigegebenen Muster und der Serienlieferung. Wenn die Serienbestellung auf einer Maschine mit anderer Feinheit als das Muster läuft, ändert sich die Maschendichte, was Oberflächentextur, Gewicht und Fall auch bei gleichem Garn verändern kann. Bestätigen Sie immer mit Ihrer Fabrik, dass die Serienbestellung mit derselben Feinheitsspezifikation wie das freigegebene Muster produziert wird.
Die Feinheitsbereiche variieren je nach Fabrik und Konstruktionsziel, daher sollten konkrete Zahlen in der Musterphase bestätigt werden. Als Richtwert gilt: Feinere Jersey- und Interlock-Konstruktionen für körpernahe Bekleidung laufen tendenziell auf Rundstrickmaschinen mit höherer Feinheit, während Rippkonstruktionen und schwerere Jersey je nach Garnstärke und Ziel-GSM auf Konfigurationen mit niedrigerer Feinheit laufen können. Ihr Ansprechpartner in der Fabrik sollte in der Lage sein, die für jede angebotene Konstruktion verwendete Maschinenfeinheit zu bestätigen.
Runtang Tex produziert Jersey-, Interlock- und Rippstrickstoffe in einer Reihe von Feinheitsspezifikationen für Bekleidungsmarken in Europa, Nordamerika und Australien. Fordern Sie ein Muster an oder holen Sie ein Angebot ein , um Ihren Beschaffungsprozess zu starten.
 Stoff
Qualität und Standards von Strickstoffen verstehen
MEHR LESEN Stoff
Beliebte Strickstoffe im Überblick
MEHR LESEN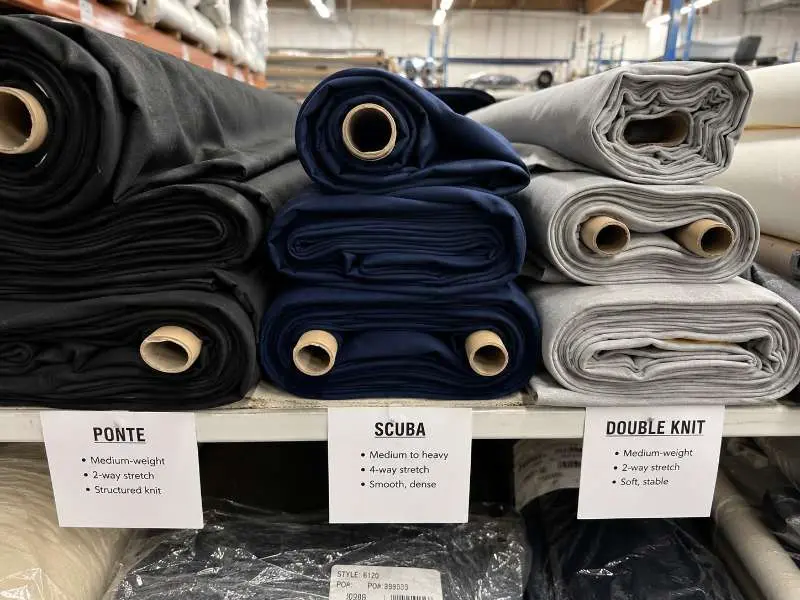 Technisches Know-how
Formstabilität bei Strickbekleidung: Warum Ponte, Scuba und Doppelstrick ihre Form behalten
MEHR LESEN Nachhaltigkeit
3 Wege, nachhaltige Baumwollstoffe für Strickbekleidung zu beschaffen – und wie Sie wählen
MEHR LESEN Nicht kategorisiert
Scuba-Stoff: Doppelt gestrickter Polyester-Spandex-Stoff für Mode
MEHR LESEN