Fabricante de tecidos de malha desde 2009 · China
Fabricante de tecidos de malha desde 2009 · China

Principais pontos de sourcing
Malha circular e malha retilínea não são termos intercambiáveis para "tecido de malha". Eles descrevem dois sistemas de produção distintos, com lógicas de saída, dimensões de tecido e estruturas de custo diferentes. Equipes de sourcing que confundem os dois frequentemente encontram incompatibilidades de especificação ou atrasos na amostragem que poderiam ter sido evitados antes da primeira ordem de compra ser emitida.
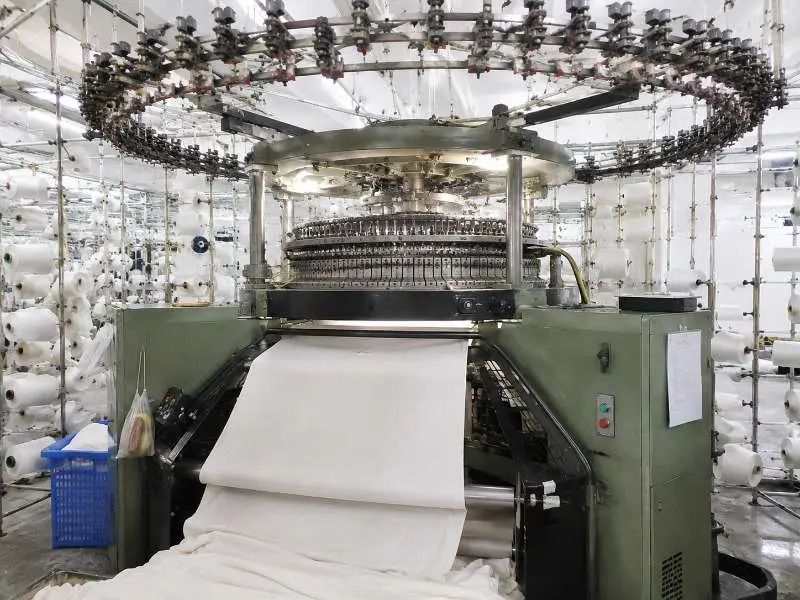
As máquinas de malharia circular operam com um cilindro rotativo de agulhas, produzindo tecido em espiral contínua. O resultado é um tubo sem costura, que pode ser usado na forma tubular ou aberto para uma largura plana, dependendo do uso final. Esse processo de loop contínuo é otimizado para velocidade: as máquinas podem operar com interrupção mínima ao longo de longos turnos de produção.
Os tipos de tecido mais comumente produzidos em máquinas circulares incluem jersey simples, interlock, rib e piquet. Essas são as bases estruturais para programas essenciais de casualwear, underwear, activewear e layering. Como a contagem de agulhas e o diâmetro da máquina permanecem fixos durante uma produção, a saída é altamente consistente em grandes metragens — um requisito fundamental para programas de cores em massa, onde a variação de tonalidade precisa ser controlada.
Para equipes de sourcing, o modelo de malha circular se alinha melhor com SKUs de alto volume e repetitivos. Longas produções reduzem os custos de setup por quilograma, e a saída contínua significa que os prazos de entrega podem ser mais curtos quando a capacidade é comprometida. A compensação é a flexibilidade de design: as máquinas circulares são otimizadas para estruturas de ponto consistentes, não para o tipo de modelagem tridimensional ou complexidade de padrão que exige controle agulha por agulha.
Uma consideração prática ao especificar tecido de malha circular é o comportamento das bordas. Como o tecido é formado como um tubo, as bordas cortadas podem apresentar tendência a enrolar, dependendo do conteúdo de fibra e do peso do tecido. Essa é uma variável padrão em operações de corte e costura e deve ser considerada nos cálculos de margem de corte ao revisar especificações de tecido.
As máquinas de malharia retilínea movem um carro para frente e para trás sobre uma cama de agulhas horizontal, construindo o tecido fileira por fileira em uma folha plana. Como cada agulha pode ser controlada individualmente durante a passagem, a máquina pode aumentar ou diminuir a contagem de pontos por fileira, transferir laçadas entre posições de agulhas e alternar entre estruturas de ponto dentro de um único painel.
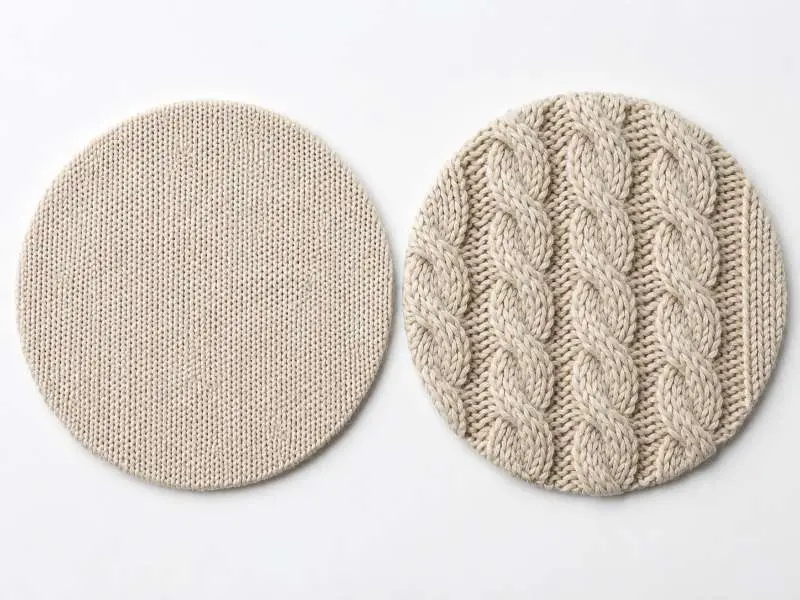
Esse controle em nível de agulha torna a malharia retilínea mais adequada para painéis moldados, relevos de tranças, posicionamento de intársia e peças estruturadas de malha, onde a contagem de pontos muda dentro do painel. A malharia circular ainda pode suportar estruturas baseadas em repetição e algum desenvolvimento de padrão, mas geralmente é menos eficiente quando o briefing exige modelagem em nível de painel ou definição de tranças em relevo.
O processo de tricotagem retilínea é mais lento por natureza. O que perde em velocidade, compensa em especificidade de construção. Para equipes de sourcing que desenvolvem estilos estruturados ou orientados ao design, isso não é uma desvantagem — é a ferramenta correta para a necessidade. A amostragem em máquinas retilíneas também tende a envolver comprimentos mínimos de amostra mais curtos, o que pode tornar a iteração do design mais gerenciável durante os ciclos de desenvolvimento. Para estruturas retilíneas complexas, a revisão digital de amostras também pode reduzir lacunas de comunicação antes da amostragem física; o sistema de amostragem virtual da SHIMA SEIKI mostra como os dados de tricotagem retilínea podem conectar a revisão de design ao planejamento de produção da máquina.
O produto tricotado retilíneo chega como um painel plano pré-dimensionado. Não há etapa de manuseio tubular e o enrolamento das bordas é menos relevante. A largura, no entanto, é determinada pelo número de agulhas ativas e pela largura útil da máquina, o que significa que especificar as dimensões do painel exige informações precisas sobre a contagem de agulhas na fase de briefing.
Quando você compara tricô circular vs tricô retilíneo em um briefing de sourcing, as diferenças mais importantes não são estéticas — são operacionais. Abaixo está um resumo das principais variáveis de produção que afetam o planejamento de pedidos, custos e conversas com fornecedores.
| Dimensão | Tricô Circular | Tricô Retilíneo |
|---|---|---|
| Método de produção | Tricotagem tubular contínua | Painéis planos, para frente e para trás |
| Tipos de tecido típicos | Jérsei, interlock, canelado, piquet | Tricô trançado, canelado estruturado, painéis jacquard |
| Velocidade de produção | Alta — adequada para grandes volumes | Mais baixa — prioridade à complexidade do design |
| Largura do tecido produzido | Tubular (aberto ou usado como tubo) | Largura plana pré-determinada |
| Complexidade do ponto | Estruturas consistentes, baseadas em repetição | Variável — tricô com forma, intársia, transferência |
| Tendência a desperdício no corte | Enrolamento das bordas exige margem | Menor distorção de borda no produto retilíneo |
| Comportamento de MOQ | Mais eficiente quando o volume justifica a configuração da máquina | MOQ do projeto depende da complexidade do painel, fio e rota de desenvolvimento |
| Melhor tipo de pedido | Produtos básicos, programas principais, SKUs de alto volume | Estilos estruturados, desenvolvimento de amostras, moda |
Comportamento do MOQ: A produção em malha circular geralmente se torna mais econômica quando o tempo de preparação é diluído em metragens ou quilogramas mais longos. O MOQ da malha retilínea é mais específico do projeto, pois a complexidade do painel, a seleção do fio e o tempo de programação podem alterar o custo de desenvolvimento. Para pedidos Runtang, tecidos em estoque começam com 1 rolo (~23 kg) por cor, cores lisas personalizadas começam com 200 kg por cor e desenvolvimento personalizado geral começa com 1.000 kg; confirme o MOQ aplicável durante a amostragem, pois projetos de malha trançada e painéis modelados podem seguir requisitos diferentes.
Gauge como variável de conexão: Ambos os tipos de máquina usam o gauge (agulhas por polegada) como parâmetro principal de especificação, mas as faixas de gauge diferem entre eles. Entender a seleção do gauge — e como ele afeta o toque, a densidade dos pontos e a velocidade de produção — é um pré-requisito para redigir briefings técnicos precisos para qualquer tipo de máquina. Uma explicação mais aprofundada sobre gauge entre os tipos de máquina é abordada em Galga da máquina de tricô: como define o toque, a densidade dos pontos e a velocidade de produção.
Margem para perda no corte: O tecido de malha circular, especialmente o single jersey, pode apresentar tendência a enrolar nas bordas cortadas devido ao equilíbrio de tensão da estrutura das laçadas. Essa é uma característica normal e deve ser incluída nos cálculos de eficiência de corte. Painéis de malha retilínea são menos propensos a esse comportamento, embora margens de ourela ainda se apliquem dependendo da construção.
A maneira mais eficiente de evitar incompatibilidades de tipo de máquina é incorporar a distinção no briefing do tecido desde o início. Fornecedores que trabalham em nível de fábrica pensam em configurações de máquina, não em categorias genéricas — um briefing que especifica a estrutura do tecido e a aplicação final fornece um sinal claro o suficiente para confirmar a adequação da máquina antes do início da amostragem.
Aqui estão três indicadores práticos que ajudam a identificar a qual sistema de produção seu requisito se encaixa:
A principal força de produção da Runtang está em estruturas de malha circular, incluindo single jersey, interlock, rib e piqué em múltiplas composições de fibras. Para tecido cable knit e outras estruturas estilo malha retilínea, a rota de desenvolvimento deve ser confirmada na fase de briefing, incluindo tipo de máquina, dimensões dos painéis, escolha do fio e se a produção é feita internamente ou por meio de uma instalação parceira coordenada. Esclarecer isso antecipadamente evita desvios de especificação entre a amostragem e a produção em massa.
Ao revisar a capacidade do fornecedor para uma linha com máquinas mistas, confirme se o fornecedor opera ambos os tipos de máquina internamente ou coordena o desenvolvimento de malha retilínea por meio de uma instalação parceira. Isso afeta tanto os prazos de amostragem quanto o grau de controle de qualidade direto na fase de produção em massa.
A malharia circular é o sistema de produção alinhado com básicos de alto volume. Sua produção contínua, estrutura de ponto consistente e amortização eficiente da configuração em longas tiragens a tornam a escolha padrão para programas de jersey, interlock, rib e piquet. A produção de malha retilínea é mais lenta e mais adequada a estilos com design intensivo, onde a complexidade da construção é o principal requisito do briefing, não a eficiência de volume.
Sim, embora seja importante confirmar o escopo de produção direta do fornecedor versus coordenação externa para cada tipo de máquina. Algumas tecelagens operam ambos os equipamentos de malharia circular e retilínea internamente; outras se especializam em um sistema e gerenciam o outro por meio de instalações parceiras. Comprar ambos de um único ponto de contato é prático para o gerenciamento da coleção, mas vale a pena entender onde cada tipo de tecido é realmente produzido antes de se comprometer com a compra em volume.
A Runtang Tex produz jersey de malha circular, interlock, rib e tecidos de malha relacionados para marcas de vestuário em toda a Europa, América do Norte e Austrália. Para requisitos de tricô cable ou estilo retilíneo, entre em contato para confirmar a rota de desenvolvimento e solicitar amostras.
 Tecido
Compreendendo a Qualidade e os Padrões dos Tecidos de Malha
LEIA MAIS Tecido
Explorando os Tecidos de Malha Populares
LEIA MAIS Tecido
Além da Moda: A Magia Multifuncional do Tecido Tricot
LEIA MAIS Sustentabilidade
Alegações de Tecido Certificado Bluesign: O Que as Marcas Devem Verificar Antes de Pedidos em Volume
LEIA MAIS Tecido
Fornecedor diversificado de malhas garantindo qualidade global para vestuário padrão da indústria
LEIA MAIS