Producent dzianin od 2009 · Chiny

Producent dzianin od 2009 · Chiny

Gauge to najważniejszy parametr dzianiny warkoczowej — a jednak najczęściej pozostaje nieokreślony, gdy próbkowanie już trwa. Dla marek odzieżowych zamawiających kolekcje swetrów w dużych ilościach niezablokowany gauge oznacza niespójne odwzorowanie struktury warkocza, różnice szerokości między rolkami i koszty ponownego próbkowania, które skracają czas developmentu. Ten przewodnik opisuje, co i dlaczego należy określić w specyfikacji, zanim pierwsza próbka opuści zakład.
Gauge (w skrócie GG) oznacza liczbę igieł na cal na maszynie dziewiarskiej płaskiej lub okrągłej. W produkcji dzianiny warkoczowej ta liczba bezpośrednio decyduje o tym, jak wyraźnie struktura skręconego warkocza jest widoczna na powierzchni gotowej dzianiny.
Konstrukcje o niższym gauge — około 3 GG do 7 GG — dają otwarte, mocno fakturowane dzianiny, w których poszczególne skręty warkocza są szerokie i trójwymiarowe. Doskonale sprawdzają się w grubych swetrach zimowych oraz dzianinach zbliżonych do odzieży wierzchniej, gdzie widoczna faktura jest główną cechą handlową. Konstrukcje o wyższym gauge — od około 10 GG wzwyż — dają dzianiny drobniejsze i gęstsze, w których wzór warkocza jest obecny, ale subtelniejszy; znajdują zastosowanie w średniej gramatury warstwach oraz w dzianinach o konstrukcji szytej.
Kluczowa konsekwencja dla zaopatrzenia: wzór warkocza opracowany przy 7 GG będzie wyglądał zasadniczo inaczej, jeśli zostanie odtworzony przy 12 GG — nie tylko subtelniej, ale strukturalnie inaczej pod względem ułożenia skrętu względem dzianiny podstawowej. Dlatego liczbę GG należy zablokować w tech packu przed rozpoczęciem próbkowania, a nie dostosowywać ją do dostępnych maszyn po otrzymaniu próbki. Dzianina warkoczowa w wykonaniu Runtang jest dostępna w różnych zakresach GG w zależności od wymagań dotyczących przędzy i struktury — potwierdź docelową liczbę GG na etapie briefu.
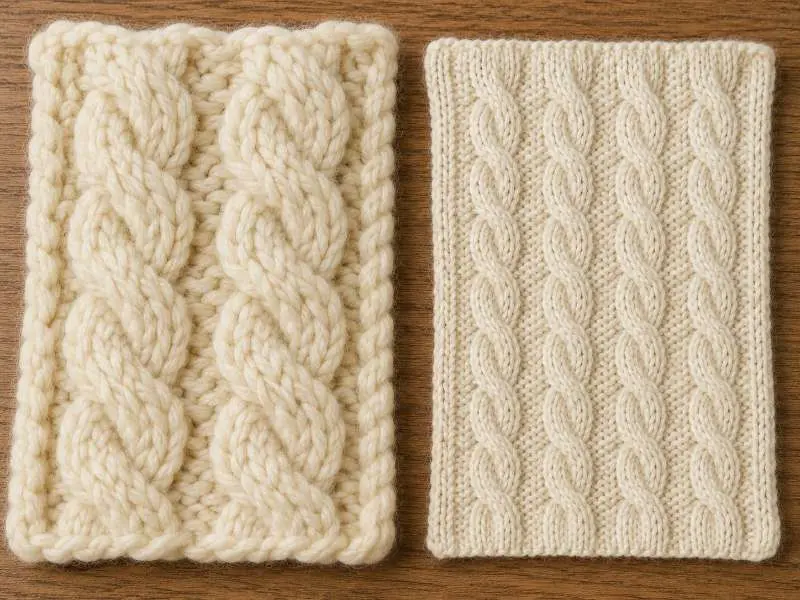
Gęstość oczek określa, ile rządków (poziomych rzędów) i kolumienek (pionowych kolumn) przypada na jednostkę powierzchni dzianiny. W dzianinach gładkich gęstość jest stosunkowo przewidywalna, gdy gauge i przędza są ustalone. Struktury warkoczowe zachowują się inaczej: każde powtórzenie warkocza może ściągać dzianinę poziomo do wewnątrz — to zjawisko produkcyjne określane jako pull-in warkocza, kontrolowane podczas próbkowania i zatwierdzania produkcji.
W praktyce pas dzianiny warkoczowej będzie węższy niż dzianina gładka wykonana na tej samej maszynie przy tym samym gauge, ponieważ każdy skręt warkocza zużywa dodatkową przędzę w poziomie na wykonanie przeplotu. Stopień pull-in zależy od szerokości powtórzenia warkocza, częstotliwości przeplotów oraz naprężenia przędzy podczas produkcji. Wszystkie te zmienne mogą się nieznacznie zmienić między próbką a produkcją, dlatego szerokość gotowej dzianiny należy mierzyć po relaksacji — nie bezpośrednio po zdjęciu z maszyny — i określić w tech packu jako wymiar w stanie zrelaksowanym.
Działy zakupu powinny prosić o pomiary szerokości zarówno w stanie swobodnym, jak i lekko rozciągniętym. To spójna gęstość oczek w całej partii produkcyjnej decyduje o tym, czy wykrojone panele z różnych rolek będą się zgadzać na szwie. Dzianina lewo-lewa wykorzystuje pokrewną strukturę międzypętelkową i zmaga się z podobnymi wyzwaniami dotyczącymi zmienności gęstości — choć bez skrętu warkocza jej zachowanie przy skurczu na szerokość jest mniej wyraźne.
Wybór przędzy wpływa na właściwości strukturalne dzianiny warkoczowej, nie tylko na jej wygląd. Przędze o wyższym skręcie — w których poszczególne nitki są mocniej skręcone — zazwyczaj dają czystszy, lepiej zdefiniowany profil warkocza, ponieważ skręt utrzymuje kształt pod naprężeniem. Miększe przędze o niższym skręcie mogą dawać bardziej rozmyty rysunek warkocza, szczególnie przy drobniejszych gęstościach oczek, gdzie skala oczka jest mniejsza. Odpowiedni kierunek doboru przędzy zależy od założenia projektowego i powinien być uzgodniony na etapie briefu, a nie pozostawiony otwarty.
Odnośnie GSM: dzianiny warkoczowe zazwyczaj mieszczą się w szerszym zakresie niż struktury dzianin rządkowych, ponieważ sam raport warkocza dodaje głębi materiału. Gruba konstrukcja warkoczowa o niskiej gęstości oczek może osiągać 400 GSM lub więcej; drobna struktura o średniej gęstości może pozostawać poniżej 300 GSM. Co ważne, dwie dzianiny o tym samym GSM mogą się zupełnie różnie układać i zachowywać w zależności od gęstości oczek i zagęszczenia warkocza — sam GSM nie jest wystarczającą specyfikacją. Marki powinny traktować GSM jako jeden parametr obok gęstości oczek, szerokości raportu warkocza i szerokości gotowej dzianiny, a nie jako główne kryterium opisowe. Wszystkie wartości GSM należy rozumieć jako zależne od konstrukcji i wykończenia; dokładne dane należy potwierdzić podczas lab dip i zatwierdzenia przedprodukcyjnego.
Skład włókien wpływa również na czytelność warkocza, powrót i jednorodność grubości. Przędze wełniane i wełniane mieszanki mogą wspierać powrót wymiarowy w niektórych konstrukcjach swetrów, natomiast bawełna, akryl i przędze mieszane mogą wymagać ściślejszej kontroli naprężenia, aby raport warkocza pozostawał spójny na całej długości rolek. Dokładne proporcje mieszanek należy potwierdzić na etapie rozwoju w oparciu o docelowy chwyt, gęstość oczek, GSM i wymagania dotyczące kurczliwości.
W przypadku porównywalnych opcji dzianin o strukturze fakturowanej żakard uzyskuje fakturę powierzchni poprzez programowane wzornictwo kolorystyczne lub splotowe, a nie poprzez powtarzalne skręty warkocza, i wiąże się z innymi uwarunkowaniami dotyczącymi liczby GG i czasu realizacji próbkowania.
Kompletna specyfikacja dzianiny warkoczowej powinna potwierdzać poniższe punkty przed zleceniem pobrania próbek. Każdy z nich dotyczy odrębnego rodzaju wady, który często ujawnia się między zatwierdzeniem próbki a dostawą partii produkcyjnej.
| Parametr | Co należy określić | Dlaczego jest ważne |
|---|---|---|
| Gęstość oczek (GG) | Docelowy zakres GG; potwierdzić typ maszyny dostępnej w zakładzie | Decyduje o wypukłości warkocza i skali oczka; nie można zmienić po produkcji |
| Szerokość raportu warkocza | Liczba oczek na raport warkocza; częstotliwość krzyżowania | Kontroluje stopień ściągania i końcową szerokość panelu |
| Szerokość dzianiny po relaksacji | Mierzona po 24-godzinnej relaksacji od zdjęcia z maszyny | Dopasowanie szwów i wydajność krojenia paneli zależą od spójnej szerokości gotowej dzianiny |
| Norma kurczliwości | W stosownych przypadkach odniesienie do AATCC TM135-2025 lub ISO 6330; określić cykl prania i tolerancję zaliczenia | Struktury warkoczowe mogą po praniu zmieniać wymiary w różny sposób wzdłuż rządków i kolumienek |
| Spójność koloru na fakturze warkocza | Zatwierdzenie pasma odcieni obejmujące zarówno obszary warkocza, jak i tła dzianiny | Wypukła powierzchnia warkocza i zagłębione tło mogą wchłaniać barwnik w różnym stopniu |
Punkt dotyczący spójności koloru jest specyficzny dla dzianiny warkoczowej i często pomijany w standardowych listach kontrolnych QC. Ponieważ splot warkocza wznosi się ponad tło dzianiny, obie płaszczyzny powierzchni mogą wchłaniać barwnik w nieco różnym stopniu, zależnie od naprężenia przędzy i warunków wykończenia. Zatwierdzenie pasma odcieni powinno wyraźnie odnosić się zarówno do obszaru warkocza, jak i do tła — nie należy oceniać koloru wyłącznie na tle dzianiny.
Dla marek rozwijających pełne kolekcje swetrów zaopatrzenie w dzianiny swetrowe obejmuje szersze decyzje zakupowe na poziomie odzieży — dzianina warkoczowa jest jedną ze struktur w tych ramach.
Nie istnieje jeden standardowy numer skrętu — odpowiedni zakres zależy od grubości przędzy, wielkości powtórzenia warkocza i docelowego zastosowania. W przypadku grubych swetrów zimowych często stosuje się konstrukcje o niższym numerze skrętu (około 3 GG do 7 GG), w których tekstura warkocza jest wyraźna, a chwyt jest masywny. Odzież o średniej gramaturze lub przeznaczona na okresy przejściowe może wymagać drobniejszego skrętu (około 10 GG do 14 GG) z bardziej zwartym profilem warkocza. Właściwy numer GG dla Twojej kolekcji należy potwierdzić na etapie briefu projektowego i ustalić przed zleceniem próbek. Produkujemy dzianinę warkoczową w różnych zakresach skrętu — zamów próbkę, aby potwierdzić przydatność dla Twojej konkretnej konstrukcji.
Konstrukcje warkoczowe ściągają dzianinę poziomo do wewnątrz, ponieważ każde skrzyżowanie splotu zużywa przędzę, która w przeciwnym razie przyczyniłaby się do szerokości panelu. Wielkość tego ściągnięcia zmienia się w zależności od szerokości powtórzenia warkocza, częstotliwości skrzyżowań i naprężenia przędzy. W produkcji wielkoseryjnej niewielkie wahania któregokolwiek z tych czynników mogą powodować niespójność szerokości między rolkami, co powoduje przesunięcie wykrojonych paneli na szwie. Dlatego szerokość gotowej dzianiny w beli należy mierzyć w stanie swobodnym — nie bezpośrednio z maszyny — i określić jako zakres tolerancji w karcie technicznej. Głównym punktem kontroli jest stałe monitorowanie gęstości splotu podczas produkcji. Do badania zmian wymiarowych marki mogą wykorzystać metodę badania zmian wymiarowych AATCC TM135 lub dostosować się do wymaganej przez nabywcę procedury ISO przed zatwierdzeniem produkcji wielkoseryjnej.
Liczbę GG, gęstość oczek i powtarzalność warkocza można potwierdzić na etapie próbkowania — ale tylko wtedy, gdy zostaną określone z góry. Zamów próbkę z naszej oferty dzianin warkoczowych, aby zweryfikować strukturę względem tech packu przed rozpoczęciem produkcji seryjnej.
 Wiedza producenta
Chińskie klastry produkcji dzianin: dlaczego globalne marki nadal tu kupują
CZYTAJ WIĘCEJ Branżowe informacje
4 ważne rodzaje materiałów odzieżowych
CZYTAJ WIĘCEJ Dzianina
Najlepsze dzianiny do odzieży sportowej: komfort i styl:
CZYTAJ WIĘCEJ Dzianina
Bawełna merceryzowana: jedwabista, lśniąca tkanina na tekstylia domowe
CZYTAJ WIĘCEJ Wiedza techniczna
Rodzaje włókien stosowanych w dzianinie jersey
CZYTAJ WIĘCEJ