Breistoffenfabrikant sinds 2009 · China

Breistoffenfabrikant sinds 2009 · China

De meeste orders voor gebreide stof lopen mis voordat de productie begint. Vage GSM-doelstellingen, overgeslagen krimpcontroles en onopgeloste lab dip-rondes zijn de echte boosdoeners. Deze gids beschrijft het inkoopproces voor stoffen dat inkoopteams bij kledingmerken gebruiken om die kloof te dichten: van het opstellen van een specblad waar een breierij mee aan de slag kan, tot het goedkeuren van de bulkproductie voordat die begint.
Kort antwoord: het inkoopproces voor gebreide stoffen in één oogopslag
Een betrouwbaar inkoopproces voor gebreide kledingstoffen doorloopt vijf beslismomenten:
Elk beslismoment vangt een andere categorie problemen af. Slaat u er één over, dan schuift dat probleem door naar het knippen en naaien, waar het oplossen ervan een veelvoud kost.
Het meest voorkomende storingspunt bij het inkopen van gebreide stof is geen slechte breierij — het is een onvolledige briefing. Wanneer een inkoopteam een vaag verzoek stuurt ("katoenen jersey, middelzwaar, voor T-shirts"), krijgt het een selectie swatches terug, geen inkoopbevestiging. De breierij raadt naar wat het merk echt nodig heeft, en het merk beoordeelt de swatches aan de hand van criteria die het nog niet heeft vastgelegd.
Deze lus — verzoek, swatch, tegenverzoek — kan extra bemonsteringstijd toevoegen en de kleurgoedkeuring dichter bij de deadline voor de bulkproductie brengen. Voor seizoensprogramma's met vaste lanceerdata is dat niet alleen een planningskwestie; het kan beslissingen over de productlancering vertragen.
De oorzaken zijn consistent bij de meeste merken die voor het eerst gebreide stof inkopen of opschalen naar nieuwe categorieën:
Geen van deze punten zijn ontwerpbeslissingen. Het zijn technische beslissingen, en die horen in de stofbriefing, niet in het gesprek over de bemonstering.
Een breierij bepaalt prijs, bemonstering en planning op basis van de informatie die zij bij de eerste aanvraag ontvangt. Hoe vollediger en technisch specifieker die informatie is, hoe nauwkeuriger de reactie van de breierij zal zijn — en hoe minder revisierondes het inkoopproces vergt.
De volgende specdimensies zijn minimaal nodig om een gestructureerd inkooptraject voor gebreide stof te starten:
| Specdimensie | Wat te specificeren | Waarom het belangrijk is |
|---|---|---|
| Vezelsamenstelling | Hoofdvezel + tweede vezel(s) + spandex %, met een tolerantiebereik van ±2–3% | Bepaalt handgevoel, stretch, verfbaarheid en geschiktheid voor certificering |
| GSM-doel | Een gerichte doelwaarde met een tolerantie van ±10–15 GSM, geen bereik van 100+ GSM | Bepaalt de stofkosten, de opbrengst per rol en de geschiktheid voor het eindgebruik |
| Snijbare breedte | Minimale snijbare breedte in cm, op basis van het breedste snijdeel van uw patroon | Heeft rechtstreeks invloed op de stofopbrengst en de kosten per kledingstuk |
| Constructietype | Single jersey/interlock/rib/piqué /enz. | Bepaalt de breimachine en de MOQ; niet alle fabrieken draaien alle structuren |
| Functionele afwerkingen | Vermeld alle vereiste afwerkingen (brushing, anti-pilling, vochtafvoer, enzym) | Afwerkingsvereisten beïnvloeden de route in de ververij en de levertijd |
| Kleurreferentie | Pantone TCX-code of fysieke referentieswatch | Zonder dit neemt het aantal goedkeuringsrondes voor de lab dip standaard toe |
| Certificeringsvereisten | OEKO-TEX® Standard 100 / GRS / GOTS — bevestig de scope van het certificaat vóór bemonstering. | De scope van de certificering beïnvloedt de inkoop van garens en de geschiktheid van de fabriek |
| MOQ-tolerantie | Uw minimale bestelhoeveelheid per kleur en of u kleurvarianten kunt bundelen | Bepaalt of de fabriek de order überhaupt kan aannemen |
Een praktische regel: als een parameter op deze lijst leeg blijft, ga er dan van uit dat de fabriek deze invult op basis van wat het gemakkelijkst te produceren is, niet wat het beste is voor uw kledingstuk. Het specifatieblad is het belangrijkste controlemiddel van het merk in het proces van stofsourcing.
De constructiekeuze moet ook vóór bemonstering worden bevestigd. Voor lichtere tops wordt gebreide jersey-stof meestal beoordeeld als een single-knit-optie; voor betere dekkracht en dimensionele stabiliteit is gebreide interlock-stof vaak het veiligere uitgangspunt. Beide moeten worden gecontroleerd aan de hand van dezelfde GSM-, breedte-, krimp- en kleurgoedkeuringsvereisten voordat u in bulk bestelt.
Voor merken die meerdere categorieën voeren — gebreide tops, bottoms, voeringen voor bovenkleding — is het de moeite waard om per categorie een hoofdspecifatiesjabloon bij te houden, dat na elke sourcingcyclus wordt bijgewerkt. De tijd die in dat sjabloon wordt geïnvesteerd, verdient zich terug in elk volgend seizoen.
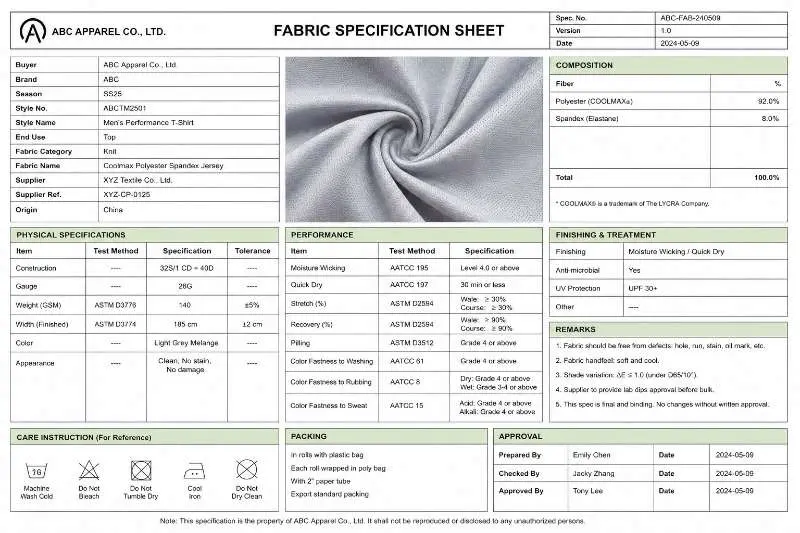
Fysieke bemonstering is het punt waarop het proces van stofsourcing verschuift van documenten naar materialen. Een monster dat de visuele beoordeling doorstaat, is nog geen monster dat de sourcingkwalificatie heeft doorstaan. Gebreide stoffen gedragen zich anders dan geweven stoffen onder belasting, bij wassen en bij snijden — en die eigenschappen worden pas zichtbaar door tests.
De volgende controles moeten op elk gebreid monster worden uitgevoerd voordat een sourcingbeslissing wordt genomen:
| Controle | Waar u naar zoekt |
|---|---|
| GSM-verificatie | Weeg het stofmonster volgens de overeengekomen testmethode en vergelijk het met het goedgekeurde GSM-doel. |
| Dimensionele stabiliteit (krimp) | Was en droog een monster volgens de beoogde onderhoudsinstructie. Markeer een afgemeten testgebied vóór het wassen en vergelijk het resultaat na de onderhoudstest. Sommige gebreide constructies kunnen meer krimp vertonen dan geweven stoffen, dus het aanvaardbare bereik moet worden bevestigd op basis van constructie, eindgebruik en tolerantie van de koper. |
| Rek en herstel | Rek het monster uit tot een gedefinieerd percentage stretch in de course- en wale-richting, houd vast, laat los. Meet het herstel volgens de overeengekomen testmethode van de koper of de interne QC-norm. Slecht herstel wijst op onvoldoende spandexgehalte of problemen met de garenspanning. |
| Spiraliteit (torque) | Leg het gewassen monster plat. Observeer of de zijnaden naar voren draaien. Spiraliteit buiten de goedgekeurde tolerantie van de koper kan leiden tot draaien van het kledingstuk bij het dragen en moet vóór de bulkgoedkeuring worden beoordeeld. |
| Kleurechtheid (voorlopig) | Controleer of het monster afgeeft wanneer het tegen een witte doek wordt gewreven (droog en vochtig). Dit is een veldcontrole, geen labnorm — formele kleurechtheidstests volgen later. |
| Oppervlakteconsistentie | Inspecteer het volledige monsterpaneel op pluisvorming, ongelijkmatig scheren, naaldlijnen of gaten. Dit zijn productiegebreken in de monsterfase die zich in bulk zullen vermenigvuldigen. |
| Handgevoel versus specificatie-intentie | Vergelijk het handgevoel van het monster met uw referentieswatch. 'Zachter dan verwacht' of 'stijver dan verwacht' zijn beide redenen tot afkeuring als de specificatie-intentie duidelijk is. |
Voor formele GSM-verificatie moet het stofgewicht worden gecontroleerd met de overeengekomen testmethode, zoals ASTM D3776/D3776M, die het testen van massa per oppervlakte-eenheid voor de meeste stoffen omvat. Een monster dat één of meer controles niet doorstaat, moet worden geretourneerd met specifieke schriftelijke opmerkingen — niet alleen met een bericht "graag herzien". Hoe nauwkeuriger de feedback, hoe sneller de volgende ronde het probleem oplost.
De meeste inkoopprocessen voor gebreide stoffen vereisen twee tot drie bemonsteringsrondes voor maatwerkontwikkelingen. Standaardvoorraadstoffen van een fabriek waarmee het merk eerder heeft gewerkt, kunnen in één ronde worden goedgekeurd. Plan de tijdlijn daarop.
Eén opmerking over monstermeters: het bestellen van voldoende stof om een volledig prototypekledingstuk te knippen — niet alleen een laboratoriumcoupon — is de extra kosten waard. Testen op kledingstukschaal onthullen knipgedrag, naadprestaties en problemen met printregistratie die een laboratoriummonster van 30cm × 30cm niet kan aantonen.
De goedkeuring van de lab dip is de fase die het meest betrouwbaar wordt onderschat in de hele tijdlijn van de inkoop van gebreide stoffen. Het is ook de fase waar de meeste vertragingen van bulkorders ontstaan — niet omdat de fabriek traag is, maar omdat het goedkeuringsproces reactief in plaats van proactief wordt beheerd.
Een lab dip is een kleinschalige verftest op de beoogde stofconstructie, die aan het merk wordt voorgelegd voordat het bulkverven begint. Het doel is te bevestigen dat de productieververij de kleur binnen de tolerantie kan halen voordat volledige rollen worden ingezet.
De structurele problemen die in deze fase vertraging veroorzaken:
Merken die de lab dip-goedkeuring goed beheren, behandelen deze als een parallelle workflow die gelijktijdig met — en niet na — de samplegoedkeuring loopt. Het kleurdoel moet worden vastgelegd en naar de ververij worden gestuurd op het moment dat het structurele sample wordt beoordeeld. Dit verkort de totale sourcingtijdlijn zonder de kwaliteit van beide beoordelingen te verlagen.
Voor een gedetailleerd overzicht van lab dip-toleranties, goedkeuringsworkflows en veelvoorkomende kleurproblemen bij bulkproductie, zie onze gids: Lab dip-goedkeuring voor gebreide stof: workflow, toleranties en veelvoorkomende kleurproblemen bij bulkproductie.
De inspectie bij ontvangst van de bulk is het laatste controlepunt in het sourcingproces van stoffen voordat de stof naar het knippen en naaien gaat. Het is ook het moment waarop merken het vaakst ontdekken dat wat in het sample is goedgekeurd niet overeenkomt met wat in bulk is geleverd — omdat beide onder verschillende omstandigheden zijn geproduceerd.
Veelvoorkomende oorzaken van afwijkingen tussen bulk en sample bij gebreide stoffen:
De volgende bulkinspectiesequentie pakt deze risico's aan in volgorde van moeilijkheid om ze te detecteren:
| Inspectiestap | Methode |
|---|---|
| Bemonstering aan het roleinde | Neem een stuk van 1–2 meter af van elk roleinde. Bemonster niet alleen de buitenste wikkeling — die kan zijn blootgesteld aan licht of transportschade die niet representatief is voor de rol zelf. |
| Kleurbanding | Knip stroken van representatieve rollen, naai ze naast elkaar en inspecteer ze onder de door de koper goedgekeurde lichtbron. Rollen die zichtbaar afwijken van de goedgekeurde bulkstandaard moeten worden gemarkeerd. |
| GSM-steekproef | Weeg stukken volgens een overeengekomen bemonsteringsplan per rol. Vergelijk met het goedgekeurde samplegewicht en de tolerantie van de inkooporder. Elke afwijking buiten de tolerantie moet leiden tot bredere controle van de rollen. |
| Correlatie van krimp | Was en meet een stuk van de bulkrollen volgens hetzelfde protocol als bij de samplegoedkeuring. Vergelijk de resultaten. Een significant verschil kan wijzen op een wijziging in de afwerking — meestal in de temperatuur of spanning bij het thermofixeren. |
| Visuele AQL-inspectie | Inspecteer de stofrollen op oppervlaktedefecten onder gecontroleerde verlichting. Het inspectieniveau, de classificatie van defecten en de aanvaardbare kwaliteitsgrens moeten in de inkooporder zijn vastgelegd voordat de inspectie begint. |
Merken die bij ontvangst van de bulk geen kleurbanding uitvoeren, ontdekken regelmatig kleurvariatie nadat de panelen zijn geknipt — en dan zijn de enige opties het accepteren van zichtbare inconsistentie in het kledingstuk of het afschrijven van materiaal. Geen van beide is qua kosten of planning te herstellen.
Het sourcingproces van stoffen eindigt wanneer de bulk is geïnspecteerd, aan de vrijgavecriteria is voldaan en de stof formeel is goedgekeurd voor productie. Elke rol die de inspectie niet doorstaat, moet in quarantaine worden geplaatst en gedocumenteerd — niet informeel opzij worden gelegd voor gebruik in een latere order.
Minimaal: vezelsamenstelling met tolerantiebereiken, een GSM-doel (geen brede range), snijbare breedte, constructietype, afwerkingsvereisten, een kleurreferentie (Pantone TCX of fysieke swatch), certificeringsvereisten en MOQ-parameters. Een specspecificatie waarin een van deze ontbreekt, geeft de fabriek ruimte voor beslissingen die bij het merk horen te liggen.
Ontwikkelingen op maat van gebreide stoffen vereisen doorgaans twee tot drie rondes — één voor structuur en handgevoel, één of meer voor aanpassingen van kleur en afwerking. Voorraadstoffen uit een bestaande relatie met een fabrikant kunnen in één ronde worden goedgekeurd. Bouw minstens twee rondes in de projectplanning in om te voorkomen dat de planning krimpt wanneer een herziening nodig is.
Ja, en dat is aan te raden. Dien het kleurdoel in bij de ververij op hetzelfde moment dat het structurele monster wordt beoordeeld — niet erna. De twee beoordelingen zijn onafhankelijk en kunnen zonder risico parallel verlopen. De meeste vertragingen in de stofsourcing in de lab dip-fase ontstaan door opeenvolgende in plaats van parallelle workflows.
Klaar om een aanvraag voor gebreide stoffen te starten? Deel uw specspecificatie of tech pack met ons en ontvang een gestructureerd monstervoorstel — inclusief GSM-opties, constructieadvies en levertijd.
Bekijk ons assortiment gebreide stoffen | Vraag een monster aan
 Duurzaamheid
Verder dan fleece: GRS-gecertificeerde gebreide stof van gerecycled polyester voor kledingmerken
LEES MEER Stof
Veelzijdige leverancier van gebreide stoffen met wereldwijde kwaliteit voor kleding volgens industriestandaard
LEES MEER Stofvergelijking
French terry vs fleece: lees dit voordat je een sample aanvraagt
LEES MEER Inkoopgids
Stof voor sportkleding: hoe merken ademend vermogen, vochtafvoer en stretch verifiëren vóór bulksampling
LEES MEER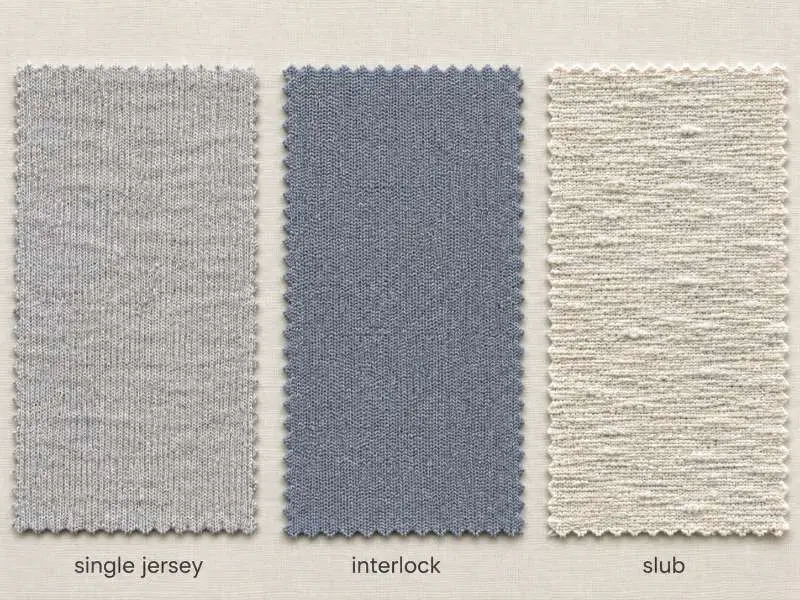 Inkoopgids
Beste stof voor T-shirts: hoe te kiezen tussen jersey, interlock en slub
LEES MEER