Breistoffenfabrikant sinds 2009 · China
Breistoffenfabrikant sinds 2009 · China

Belangrijkste aandachtspunten voor sourcing
De keuze van een printmethode voor gebreide stof op maat is geen afwerkingsbeslissing — het is een beslissing over de stofspecificatie. De verkeerde combinatie van printproces en breiselconstructie kan leiden tot ongelijkmatige kleurstofpenetratie, een stijver handgevoel of kleurverschil tussen productiebatches. Inkoopteams die de printmethode vastleggen vóór de bemonstering, vermijden de meest voorkomende complicaties bij nabestellingen.
Anders dan geweven stoffen hebben breiselconstructies — waaronder single jersey, interlock en ribbreisel — een inherente elasticiteit door hun lusstructuur. Dit levert twee praktische beperkingen op voor het printen:
Naast rek is de vezelsamenstelling de belangrijkste variabele die bepaalt welke printmethode technisch haalbaar is. Een gebreide jersey stof van 100% katoen en een prestatiebreisel van 95% polyester vereisen fundamenteel verschillende kleurstofchemie. De constructie en vezelsamenstelling vooraf vastleggen is daarom een eerste vereiste — geen detail dat later in het bemonsteringsproces wordt bevestigd.
GSM speelt ook een ondersteunende rol. Zwaardere gebreide stoffen (afhankelijk van constructie en afwerking) kunnen een aangepaste inktviscositeit of een langere fixatietijd vereisen om een gelijkmatige penetratie te waarborgen. Dit zijn variabelen waarmee een team voor stofontwikkeling in de fase van de printspecificatie rekening moet houden.
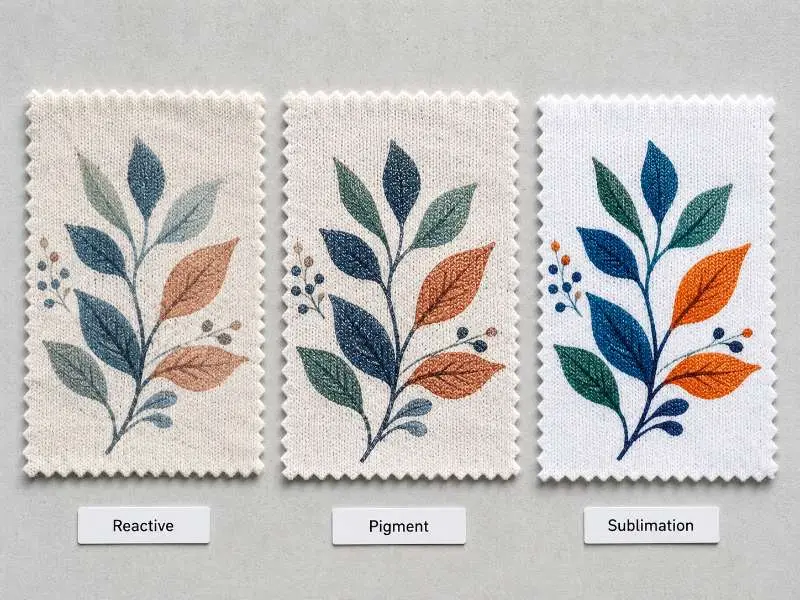
Reactief printen is de standaardmethode voor breiselconstructies van natuurlijke vezels, met name jersey van katoen en katoenmengsels. De kleurstof vormt een covalente binding met cellulosevezels, waardoor ze chemisch in de stof wordt opgenomen in plaats van op het oppervlak te blijven liggen. Voor kledingmerken die T-shirts, casualwear of loungewear produceren op gebreide stoffen op katoenbasis, leidt dit tot:
In de bulkproductie is batchconsistentie de belangrijkste inkoopoverweging bij reactief printen. Kleurbaden kunnen tussen productieruns variëren door verschillen in waterchemie, temperatuur of fixatietijd. Bij het plaatsen van bulkorders moeten kopers schriftelijk een gespecificeerde aanvaardbare kleurmarge aanvragen — bijvoorbeeld een tolerantie gemeten tegen de goedgekeurde swatch — en dit bevestigen voordat de productie wordt goedgekeurd. Dit is vooral relevant voor nabestellingsprogramma's waarbij visuele consistentie over seizoenen vereist is.
Reactief printen is minder effectief op substraten met veel polyester. Het katoengehalte moet mogelijk boven een bepaalde drempel liggen (afhankelijk van de constructie) wil reactieve kleurstof effectief binden. Voor gemengde breisels moet het werkelijke katoenpercentage in het mengsel worden bevestigd voordat deze methode wordt gekozen.
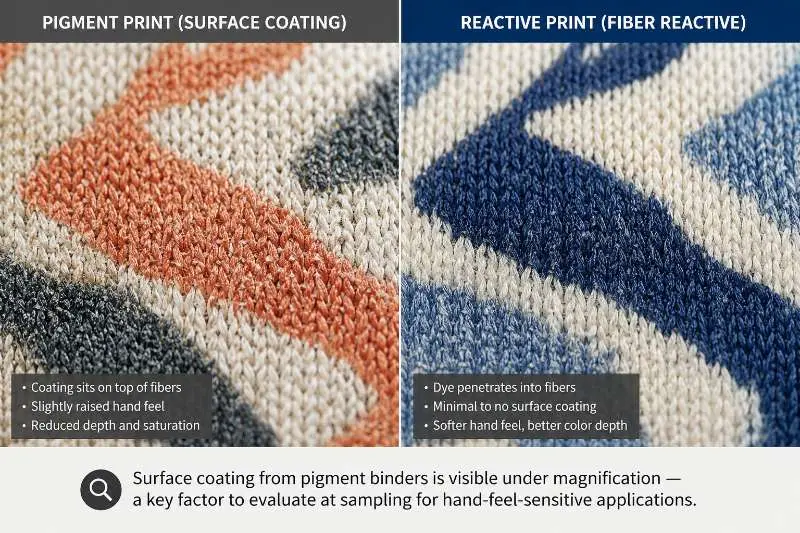
Pigmentdruk verschilt op een fundamenteel punt van reactief druk: de kleurstof bindt zich niet chemisch aan de vezel. In plaats daarvan hecht een bindmiddelsysteem pigmentdeeltjes aan het stofoppervlak. Dit onderscheid heeft directe gevolgen voor inkoopbeslissingen:
Bij bulkorders op gebreide stoffen is wasechtheid het kritieke verificatiepunt. Pigmentprints die niet goed zijn geheat-set, kunnen na meerdere wascycli kleurverlies vertonen. Kopers moeten wasechtheidstestgegevens opvragen — bij voorkeur volgens ISO 105-C06 of gelijkwaardig — voor de specifieke combinatie van stof en inkt voordat de productie wordt goedgekeurd.
Pigmentdruk is het meest geschikt voor eenvoudige grafische toepassingen, een beperkt aantal kleurcombinaties, of situaties waarin substraatflexibiliteit belangrijker is dan een premium handgevoel. Bij fijngebreide stoffen voor toepassingen direct op de huid moet de afweging rond handgevoel zorgvuldig worden beoordeeld in de samplefase.
Dyesublimatie zet vaste kleurstof onder hitte en druk om in gas en brengt de kleurstof rechtstreeks in de polyesterpolymeerketens in. Op maatwerk gebreide stof levert dit prints op met uitzonderlijk hoge kleurverzadiging, vloeiende gradiënten en geen merkbare verandering van het handgevoel — omdat er niets aan het vezeloppervlak wordt toegevoegd.
De harde beperking is de vezelsamenstelling. Sublimatiekleurstoffen hebben een polyestersubstraat nodig om zich aan te binden. In de praktijk betekent dit:
Voor merken die performance stoffen inkopen voor training of sporttoepassingen is sublimatie vaak de voorkeursroute voor all-over printontwerpen. De print doorstaat herhaald wassen en fysieke belasting zonder te barsten, mits de basiststof correct is gespecificeerd.
Een praktische inkoopnoot: sublimatie is een proces dat vóór het snijden wordt toegepast, op stofrollen of afgewerkte panelen vóór de assemblage van het kledingstuk. De warmtetoepassing moet nauwkeurig worden beheerst — een inconsistente temperatuur over de breedte van een stofrol kan kleurvariatie in de bulk veroorzaken. Het verifiëren van het vermogen om temperatuurconsistentie te waarborgen in de productiefase is een passend kwaliteitscontrolepunt.
Ongeacht welke printmethode voor een programma met maatwerk gebreide stof wordt gekozen, verkleint een gestructureerd proces voor samplegoedkeuring het productierisico. De volgende controlepunten gelden voor alle drie de methoden:
Als kopers chemische veiligheidsverificatie vereisen voor bedrukte kledingstoffen, bevestig dan of het afgewerkte bedrukte artikel kan voldoen aan de eisen van OEKO-TEX® Standard 100 voor de beoogde productklasse.
Voor merken die naast printprogramma's ook custom dyeing voor gebreide stof beheren, geldt dezelfde batchcontrol-logica — receptdocumentatie en beheer van kleurvakken moeten consistent zijn op zowel het verf- als het printontwikkelingstraject om nabestellingscontinuïteit te ondersteunen.
De keuze van de printmethode hangt ook samen met de tijdlijn voor stofontwikkeling. Reactieve en pigmentmethoden kunnen doorgaans eerder in de samplecyclus worden bevestigd. Sublimatie kan vereisen dat de stofbasis eerst wordt vastgelegd, gezien de strikte eis aan het polyestergehalte. Door deze volgorde in de sourcingkalender op te nemen, voorkomt u vertragingen in de lab dip- of strike-off-fase.
Reactieve kleurstoffen binden zich aan cellulosevezels, dus op een polyester-katoenmix neemt alleen het katoengedeelte de kleurstof op. Het resultaat hangt af van de mixverhouding — bij een hoger polyestergehalte zal de kleurdiepte merkbaar lager zijn, en het ongeverfde polyester kan een gemêleerd effect geven. Voor gebreide stof op maat met een mix moet de werkelijke mixverhouding worden bevestigd voordat u zich vastlegt op reactief printen. Een alternatief is dispers-reactief combinatieprinten, hoewel dit een complexer proces inhoudt.
De MOQ verschilt afhankelijk van de printmethode en of de stofbasis uit voorraad komt of volgens specificatie wordt ontwikkeld. Voor maatwerkontwikkelingsprogramma's is het algemene uitgangspunt 200 kg per kleur voor effen kleuren op maat, en 1.000 kg voor volledig op maat ontwikkelde constructieprogramma's. Printspecifieke MOQ's moeten in de briefingfase van de ontwikkeling worden bevestigd, aangezien ze afhangen van de productie-opzet en de complexiteit van de kleurvariant.
Reactief printen levert doorgaans een sterke wasechtheid op wanneer de kleurstofbinding goed wordt beheerst — kleur die in de vezel is gebonden, is bestand tegen wassen dan op het oppervlak aangebrachte kleurstoffen. De wasechtheid van pigmentprinten hangt sterk af van de kwaliteit van het bindmiddel en de warmtefixatieparameters; ISO 105-C06 of een gelijkwaardige wasechtheidstest is de duidelijkste manier om dit vóór bulkgoedkeuring te verifiëren. Als chemische veiligheidscertificering vereist is, bevestig dan of het bedrukte artikel kan voldoen aan de eisen van OEKO-TEX® Standard 100 voor de beoogde productklasse.
Runtang Textile vervaardigt gebreide stoffen op maat in een volledig scala aan constructies en vezelcombinaties, met ondersteuning bij printontwikkeling gedurende het sampleproces. Vraag een sample aan of vraag een offerte aan om uw print-sourcingproces te starten.
 Inkoopgids
Waarom uw bulkkleur afwijkt na goedkeuring van de lab dip voor stof
LEES MEER Technische knowhow
Essentiële yoga-stoffen: comfort en prestatie
LEES MEER Stof
Ponte Roma-stof: de perfecte combinatie van comfort en structuur
LEES MEER Stof
Gaasstof: de sleutel tot ademend vermogen en prestatie
LEES MEER Stof
Slubstof: het geheim achter opvallende kleding
LEES MEER