Fabricante de tejidos de punto desde 2009 · China
Fabricante de tejidos de punto desde 2009 · China

Conclusiones clave para el abastecimiento
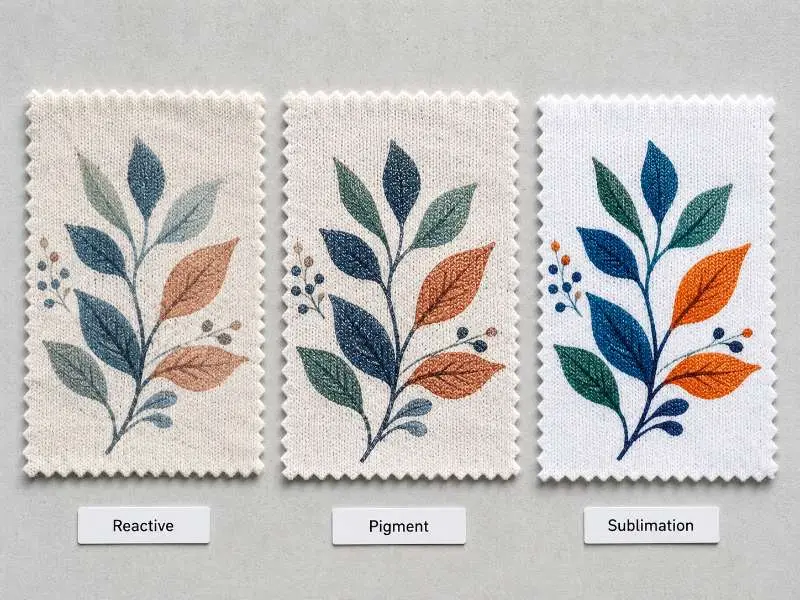
Elegir un método de estampado para tejido de punto personalizado no es una decisión de acabado, sino una decisión de especificación del tejido. Un emparejamiento incorrecto entre el proceso de estampado y la construcción del punto puede provocar una penetración desigual del colorante, un tacto endurecido o inconsistencia de color entre lotes de producción. Los equipos de compras que fijan el método de estampado antes del muestreo evitan las complicaciones más habituales en los pedidos repetidos.
A diferencia de los tejidos planos, las construcciones de punto —incluidos el punto liso, el interlock y el punto acanalado— poseen una elasticidad inherente derivada de su estructura de bucles. Esto genera dos limitaciones prácticas para el estampado:
Además de la elasticidad, el contenido de fibra es la variable principal que determina qué método de estampado es técnicamente viable. Un tejido de punto jersey 100% algodón y un punto de alto rendimiento 95% poliéster requieren químicas de colorantes fundamentalmente diferentes. Por lo tanto, especificar la construcción y el contenido de fibra desde el principio es un requisito previo, no un detalle que confirmar más adelante en el proceso de muestreo.
El gramaje también desempeña un papel secundario. Los tejidos de punto de mayor peso (según construcción y acabado) pueden requerir una viscosidad de tinta ajustada o un tiempo de fijación prolongado para garantizar una penetración uniforme. Son variables que el equipo de desarrollo del tejido de punto debe tener en cuenta en la fase de especificación del estampado.
El estampado reactivo es el método estándar para construcciones de punto de fibras naturales, especialmente jerseys de algodón y mezclas con algodón. El colorante forma un enlace covalente con las fibras de celulosa, lo que significa que se integra químicamente en el tejido en lugar de permanecer en la superficie. Para las marcas de confección que producen camisetas, ropa casual o de estar por casa en puntos a base de algodón, esto se traduce en:
En la producción en serie, la principal consideración de compra con el estampado reactivo es la consistencia entre lotes. Los lotes de colorante pueden variar entre tiradas de producción debido a diferencias en la química del agua, la temperatura o el tiempo de fijación. Al realizar pedidos en serie, los compradores deben solicitar por escrito una banda de tono aceptable especificada —por ejemplo, una tolerancia medida respecto a la muestra aprobada— y confirmarla antes de aprobar la producción. Esto es especialmente relevante en programas de reposición donde se exige consistencia visual entre temporadas.
El estampado reactivo es menos eficaz en sustratos con alto contenido de poliéster. Es posible que el contenido de algodón deba superar un umbral determinado (según la construcción) para que los colorantes reactivos se fijen eficazmente. En el caso de puntos mezclados, debe confirmarse el porcentaje real de algodón en la mezcla antes de seleccionar este método.
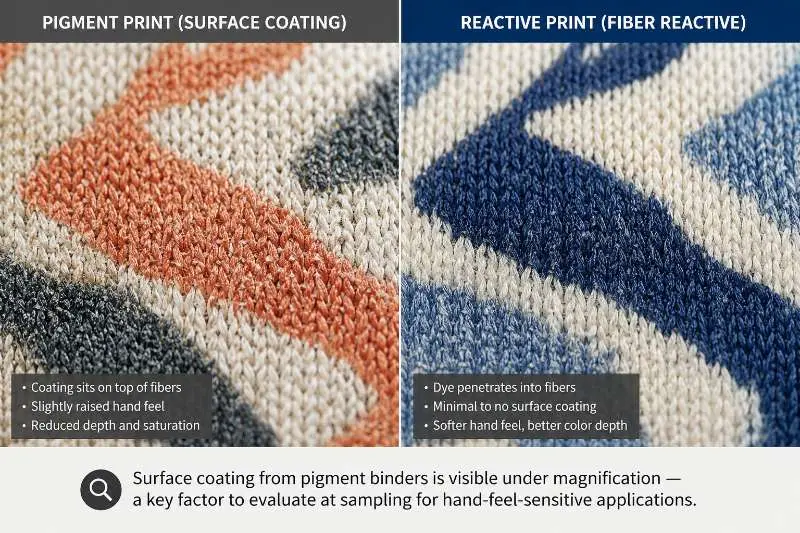
La estampación con pigmentos difiere fundamentalmente de la estampación reactiva: el colorante no se une químicamente con la fibra. En su lugar, un sistema aglutinante adhiere las partículas de pigmento a la superficie del tejido. Esta diferencia tiene implicaciones directas en las decisiones de aprovisionamiento:
Para pedidos a granel de tejidos de punto, el punto crítico de verificación es la solidez al lavado. Los estampados con pigmentos que no se han termofijado correctamente pueden mostrar degradación del color tras múltiples ciclos de lavado. Los compradores deben solicitar datos de solidez al lavado — preferiblemente según ISO 105-C06 o equivalente — para la combinación específica de tejido y tinta antes de aprobar la producción.
La estampación con pigmentos es más adecuada para aplicaciones gráficas sencillas, cartas de color limitadas o situaciones en las que la flexibilidad de sustrato es más importante que un tacto premium. Para tejidos de punto de galga fina utilizados en prendas en contacto con la piel, el compromiso en el tacto debe evaluarse cuidadosamente en la etapa de muestreo.
La sublimación de tintes convierte el tinte sólido en gas mediante calor y presión, integrando el colorante directamente en las cadenas de polímero del poliéster. En tejido de punto personalizado, esto produce estampados con una saturación de color excepcionalmente alta, degradados suaves y sin cambio perceptible en el tacto, porque no se añade nada a la superficie de la fibra.
La limitación principal es el contenido de fibra. Los tintes de sublimación requieren un sustrato de poliéster para fijarse. En la práctica, esto significa:
Para las marcas que adquieren tejidos de rendimiento para aplicaciones de entrenamiento o deporte, la sublimación suele ser la opción preferida para diseños de estampado integral. El estampado resiste lavados repetidos y estrés físico sin agrietarse, siempre que el tejido base esté correctamente especificado.
Una nota práctica de aprovisionamiento: la sublimación es un proceso previo al corte que se aplica a rollos de tejido o paneles terminados antes del ensamblaje de la prenda. La aplicación de calor debe controlarse con precisión: una temperatura inconsistente a lo ancho de un rollo de tejido puede producir variaciones de color en el lote. Verificar la capacidad de consistencia de temperatura en la etapa de producción es un punto de control de calidad apropiado.
Independientemente del método de estampación seleccionado para un programa de tejido de punto personalizado, un proceso estructurado de aprobación de muestras reduce el riesgo de producción. Los siguientes puntos de control se aplican a los tres métodos:
Si los compradores requieren verificación de seguridad química para tejidos de prendas estampados, confirme si el artículo estampado terminado puede cumplir los requisitos de OEKO-TEX® Standard 100 para la clase de producto prevista.
Para marcas que gestionan teñido personalizado para tejido de punto junto con programas de estampación, se aplica la misma lógica de control de lotes: la documentación de la receta y la gestión de la banda de tono deben ser consistentes en ambos desarrollos, de teñido y de estampación, para respaldar la continuidad del reaprovisionamiento.
La selección del método de estampación también está relacionada con el cronograma de desarrollo del tejido. Los métodos reactivo y pigmentario generalmente pueden confirmarse antes en el ciclo de muestreo. La sublimación puede requerir que la base del tejido se finalice primero, dado su estricto requisito de contenido de poliéster. Incorporar esta secuencia en el calendario de abastecimiento evita retrasos en la etapa de muestra de laboratorio o strike-off.
Los tintes reactivos se fijan a las fibras celulósicas, por lo que en una mezcla de poliéster-algodón, solo la porción de algodón acepta el tinte. El resultado depende de la proporción de la mezcla: con mayor contenido de poliéster, la profundidad del color se reducirá notablemente y el poliéster sin teñir puede crear un efecto jaspeado. Para tejido de punto personalizado mezclado, se debe confirmar la proporción real de la mezcla antes de comprometerse con la estampación reactiva. Una alternativa es la estampación combinada dispersa-reactiva, aunque implica un proceso más complejo.
El MOQ varía según el método de estampación y si la base del tejido se obtiene de stock o se desarrolla según especificación. Para programas de desarrollo personalizado, el punto de partida general es 200 kg por color para colores personalizados sólidos, y 1,000 kg para programas de construcción totalmente personalizados. Los MOQ específicos de estampación deben confirmarse en la etapa de briefing del desarrollo, ya que dependen de la configuración de producción y la complejidad de la combinación de colores.
La estampación reactiva generalmente produce una buena solidez al lavado cuando la fijación del tinte se controla adecuadamente: el color unido a la fibra es más resistente al lavado que los colorantes aplicados superficialmente. La solidez al lavado de la estampación con pigmentos depende en gran medida de la calidad del ligante y de los parámetros de termofijado; la norma ISO 105-C06 o una prueba de solidez al lavado equivalente es la forma más clara de verificarlo antes de la aprobación del lote. Si se requiere certificación de seguridad química, confirme si el artículo estampado puede cumplir los requisitos de OEKO-TEX® Standard 100 para la clase de producto prevista.
Runtang Textile fabrica tejidos de punto personalizados en una amplia gama de construcciones y combinaciones de fibras, con soporte de desarrollo de estampación disponible durante el proceso de muestreo. Solicite una muestra o obtenga una cotización para iniciar su proceso de abastecimiento de estampación.
 Información del fabricante
Máquinas de tejer circulares: tejidos tubulares con precisión
LEER MÁS Conocimientos técnicos
Guía de GSM en tejidos de punto: cómo fijar el gramaje antes del muestreo
LEER MÁS Conocimientos técnicos
Galga de la máquina de tejer: cómo define el tacto, la densidad de puntada y la velocidad de producción
LEER MÁS Tejido
Aplicaciones de los tejidos de punto: más allá de la ropa
LEER MÁS Sostenibilidad
Tejido de cáñamo y lino en prendas de punto: comportamiento en producción, certificación y qué comprobar antes del muestreo
LEER MÁS