Fabricant de tricot depuis 2009 · Chine
Fabricant de tricot depuis 2009 · Chine

Points clés pour l'approvisionnement
Choisir une méthode d'impression pour un tricot personnalisé n'est pas une décision de finition — c'est une décision de spécification du tissu. Une mauvaise adéquation entre le procédé d'impression et la construction du tricot peut entraîner une pénétration inégale du colorant, un toucher rigidifié ou des incohérences de couleur entre les lots de production. Les équipes d'approvisionnement qui fixent la méthode d'impression avant l'échantillonnage évitent les complications les plus courantes lors des commandes répétées.
Contrairement aux tissus tissés, les tricots — y compris le jersey simple, l'interlock et la côte — possèdent une élasticité inhérente due à leur structure en boucles. Cela crée deux contraintes pratiques pour l'impression :
Au-delà de l'élasticité, la composition en fibres est la variable principale qui détermine la faisabilité technique de chaque méthode d'impression. Un tissu jersey en coton 100 % et un tricot technique en polyester 95 % nécessitent des chimies de teinture fondamentalement différentes. Spécifier la construction et la composition en fibres dès le départ est donc un prérequis — pas un détail à confirmer plus tard dans le processus d'échantillonnage.
Le grammage (GSM) joue également un rôle secondaire. Les tricots plus lourds (selon la construction et la finition) peuvent nécessiter une viscosité d'encre ajustée ou un temps de fixation prolongé pour assurer une pénétration uniforme. Ce sont des variables que l'équipe de développement du tricot doit prendre en compte dès la spécification de l'impression.
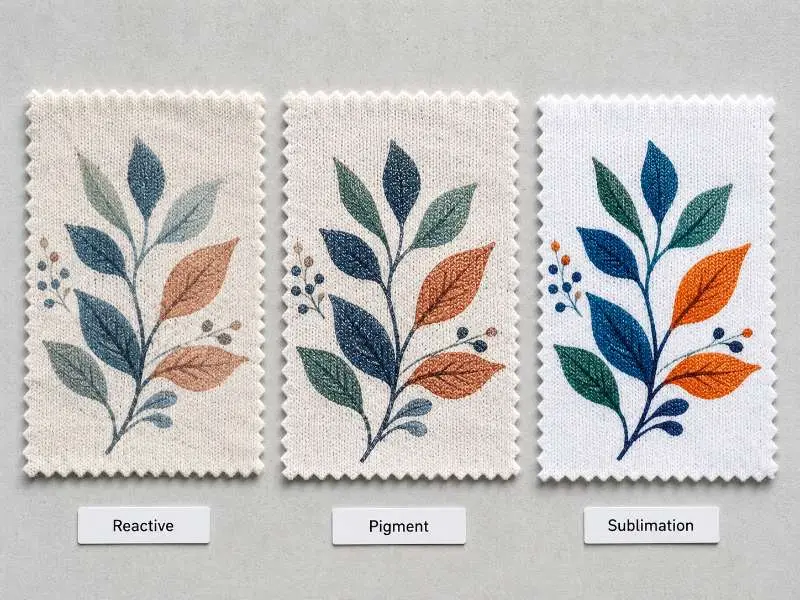
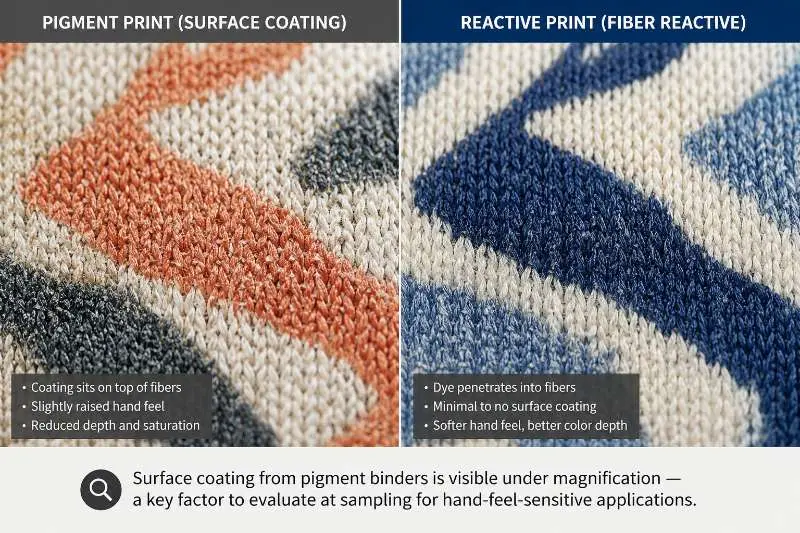
L'impression réactive est la méthode standard pour les tricots en fibres naturelles, en particulier les jerseys en coton et en mélanges de coton. Le colorant forme une liaison covalente avec les fibres cellulosiques, ce qui signifie qu'il s'intègre chimiquement au tissu plutôt que de rester en surface. Pour les marques de vêtements produisant des T-shirts, des vêtements décontractés ou des vêtements d'intérieur sur des tricots à base de coton, cela se traduit par :
En production en série, la principale considération d'approvisionnement avec l'impression réactive est la cohérence entre les lots. Les lots de teinture peuvent varier d'un cycle de production à l'autre en raison de différences dans la chimie de l'eau, la température ou le temps de fixation. Lors de commandes en gros, les acheteurs doivent demander par écrit une plage de nuances acceptable — par exemple, un niveau de tolérance mesuré par rapport à l'échantillon approuvé — et la confirmer avant de valider la production. C'est particulièrement pertinent pour les programmes de réassort où une cohérence visuelle entre les saisons est exigée.
L'impression réactive est moins efficace sur les supports à forte teneur en polyester. La teneur en coton peut devoir dépasser un certain seuil (selon la construction) pour que les colorants réactifs se fixent efficacement. Pour les tricots mélangés, le pourcentage réel de coton dans le mélange doit être confirmé avant de choisir cette méthode.
L'impression pigmentaire diffère de l'impression réactive sur un point fondamental : le colorant ne se lie pas chimiquement à la fibre. À la place, un système de liant fait adhérer les particules de pigment à la surface du tissu. Cette distinction a des implications directes sur les décisions d'approvisionnement :
Pour les commandes en gros sur étoffes tricotées, le point de vérification critique est la solidité au lavage. Les impressions pigmentaires qui ne sont pas correctement thermofixées peuvent montrer une dégradation des couleurs après plusieurs cycles de lavage. Les acheteurs doivent demander les données de test de solidité au lavage — de préférence selon la norme ISO 105-C06 ou équivalent — pour la combinaison spécifique tissu/encre avant l'approbation de la production.
L'impression pigmentaire est la plus adaptée aux applications graphiques simples, aux gammes de couleurs limitées, ou aux situations où la flexibilité du substrat est plus importante qu'un toucher premium. Pour les tricots à jauge fine utilisés dans des applications en contact direct avec la peau, le compromis sur le toucher doit être évalué soigneusement au stade de l'échantillonnage.
La sublimation thermique convertit le colorant solide en gaz sous l'effet de la chaleur et de la pression, en incorporant le colorant directement dans les chaînes polymères du polyester. Sur un tricot personnalisé, cela produit des impressions avec une saturation des couleurs exceptionnellement élevée, des dégradés lisses et aucun changement perceptible du toucher — car rien n'est ajouté à la surface de la fibre.
La contrainte stricte est la composition en fibres. Les colorants de sublimation nécessitent un substrat en polyester pour se lier. En pratique, cela signifie :
Pour les marques qui s'approvisionnent en tissus techniques pour des applications d'entraînement ou de sport, la sublimation est souvent la voie préférée pour les motifs all-over. L'impression résiste aux lavages répétés et aux contraintes physiques sans se craqueler, à condition que le tissu de base soit correctement spécifié.
Une remarque pratique pour l'approvisionnement : la sublimation est un procédé pré-découpe appliqué sur des rouleaux de tissu ou des panneaux finis avant l'assemblage du vêtement. L'application de chaleur doit être contrôlée avec précision — une température incohérente sur la largeur d'un rouleau de tissu peut produire des variations de couleur en production. Vérifier la capacité de cohérence de la température au stade de la production est un point de contrôle qualité approprié.
Quelle que soit la méthode d'impression sélectionnée pour un programme de tricot personnalisé, un processus structuré d'approbation des échantillons réduit les risques de production. Les points de contrôle suivants s'appliquent aux trois méthodes :
Si les acheteurs exigent une vérification de la sécurité chimique pour les tissus imprimés destinés à l'habillement, confirmez si l'article imprimé fini peut répondre aux exigences de la norme OEKO-TEX® Standard 100 pour la classe de produit visée.
Pour les marques qui gèrent la teinture personnalisée des tricots en parallèle des programmes d'impression, la même logique de contrôle des lots s'applique — la documentation des recettes et la gestion des tolérances de teinte doivent être cohérentes entre les pistes de développement teinture et impression pour assurer la continuité des réassorts.
Le choix de la méthode d'impression est également lié au calendrier de développement du tissu. Les méthodes réactives et pigmentaires peuvent généralement être confirmées plus tôt dans le cycle d'échantillonnage. La sublimation peut nécessiter que la base du tissu soit finalisée en premier, compte tenu de son exigence stricte en matière de teneur en polyester. L'intégration de cette séquence dans le calendrier d'approvisionnement évite les retards à l'étape du lab-dip ou de la planche d'impression.
Les colorants réactifs se lient aux fibres cellulosiques ; ainsi, sur un mélange polyester-coton, seule la partie coton accepte le colorant. Le résultat dépend du ratio du mélange — à teneur élevée en polyester, la profondeur de la couleur sera sensiblement réduite et le polyester non teint peut créer un effet chiné. Pour un tricot personnalisé en mélange, le ratio réel du mélange doit être confirmé avant de s'engager dans l'impression réactive. Une alternative est l'impression combinée dispersée-réactive, bien que cela implique un processus plus complexe.
La quantité minimale varie selon la méthode d'impression et selon que la base du tissu provient du stock ou est développée sur spécification. Pour les programmes de développement personnalisé, le point de départ général est de 200 kg par couleur pour les couleurs unies personnalisées, et de 1 000 kg pour les programmes de construction entièrement personnalisés. Les quantités minimales spécifiques à l'impression doivent être confirmées au stade du briefing de développement, car elles dépendent de la configuration de production et de la complexité du coloris.
L'impression réactive produit généralement une forte solidité au lavage lorsque la fixation du colorant est correctement contrôlée — la couleur liée dans la fibre est plus résistante au lavage que les colorants appliqués en surface. La solidité au lavage de l'impression pigmentaire dépend fortement de la qualité du liant et des paramètres de thermofixation ; la norme ISO 105-C06 ou un test de solidité au lavage équivalent est le moyen le plus clair de le vérifier avant l'approbation en série. Si une certification de sécurité chimique est requise, confirmez si l'article imprimé peut répondre aux exigences de la norme OEKO-TEX® Standard 100 pour la classe de produit visée.
Runtang Textile fabrique des tricots personnalisés dans une gamme complète de constructions et de combinaisons de fibres, avec un support de développement d'impression disponible tout au long du processus d'échantillonnage. Demandez un échantillon ou obtenez un devis pour démarrer votre processus d'approvisionnement en impression.
 Aperçus de l'industrie
Ce qu'il faut prendre en compte lors de l'achat de tissu Jacquard tricoté
LIRE PLUS Aperçus de l'industrie
Technique de tricot Jersey en coton
LIRE PLUS Tissu
Décoder les tissus grâce au test de combustion
LIRE PLUS Comparaison de tissus
Velours vs Velvet : Mécanique du poil, comportement à l'étirement et applications dans l'habillement
LIRE PLUS Tissu
Tissu maille piqué : le choix parfait pour des vêtements de sport respirants et élégants
LIRE PLUS