Strickstoff-Hersteller seit 2009 · China
Strickstoff-Hersteller seit 2009 · China

Wichtige Erkenntnisse für die Beschaffung
Die Wahl des Druckverfahrens für individuell gestrickte Stoffe ist keine Entscheidung, die erst bei der Veredelung getroffen wird – sie ist eine Entscheidung über die Stoffspezifikation. Eine falsche Kombination aus Druckverfahren und Strickkonstruktion kann zu ungleichmäßiger Farbstoffdurchdringung, verhärtetem Griff oder Farbabweichungen zwischen Produktionschargen führen. Einkaufsteams, die das Druckverfahren vor der Bemusterung festlegen, vermeiden die häufigsten Komplikationen bei Nachbestellungen.
Im Gegensatz zu gewebten Stoffen besitzen Strickkonstruktionen – darunter Single-Jersey, Interlock und Rippstrick – eine inhärente Elastizität aufgrund ihrer Maschenstruktur. Daraus ergeben sich zwei praktische Einschränkungen für den Druck:
Neben der Dehnbarkeit ist der Faseranteil die entscheidende Variable dafür, welches Druckverfahren technisch realisierbar ist. Ein Jerseystrickstoff aus 100 % Baumwolle und ein Performance-Strick aus 95 % Polyester erfordern grundlegend unterschiedliche Farbstoffchemien. Die Konstruktion und der Faseranteil müssen daher von Anfang an spezifiziert werden – es handelt sich nicht um ein Detail, das erst später im Bemusterungsprozess geklärt wird.
Auch das Flächengewicht (GSM) spielt eine unterstützende Rolle. Schwerere Strickstoffe können (abhängig von Konstruktion und Ausrüstung) eine angepasste Tintenviskosität oder eine verlängerte Fixierzeit erfordern, um eine gleichmäßige Durchdringung zu gewährleisten. Diese Variablen sollten vom Entwicklungsteam für Strickstoffe bereits bei der Druckspezifikation berücksichtigt werden.
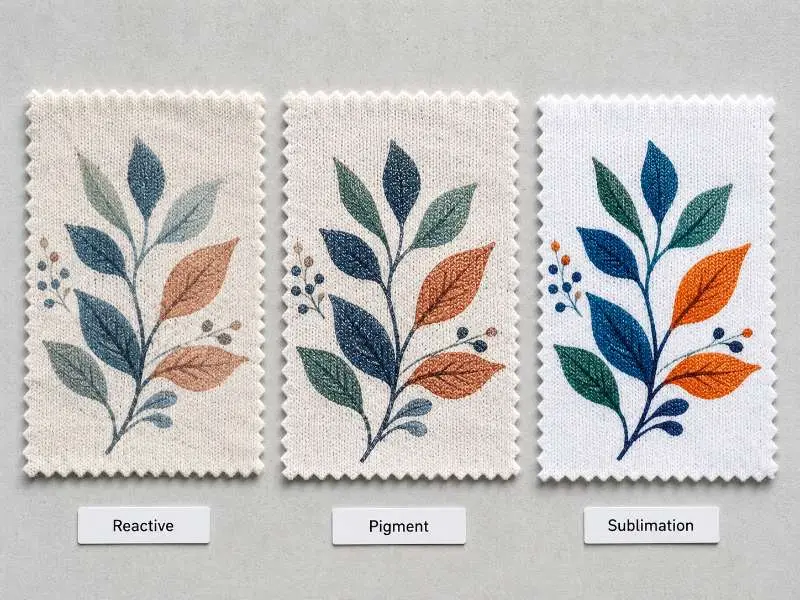
Reaktivdruck ist das Standardverfahren für Strickkonstruktionen aus Naturfasern, insbesondere für Jerseystoffe aus Baumwolle und Baumwollmischungen. Der Farbstoff geht eine kovalente Bindung mit den Cellulosefasern ein, wird also chemisch in das Gewebe integriert und liegt nicht nur auf der Oberfläche. Für Bekleidungsmarken, die T-Shirts, Freizeitkleidung oder Loungewear aus baumwollbasierten Strickstoffen produzieren, ergeben sich daraus folgende Vorteile:
Bei der Serienproduktion ist die Chargenkonsistenz der wichtigste Punkt beim Reaktivdruck. Farbstoffpartien können zwischen Produktionsläufen aufgrund von Unterschieden in der Wasserchemie, der Temperatur oder der Fixierzeit variieren. Bei Serienbestellungen sollten Einkäufer schriftlich ein akzeptables Farbtoleranzband festlegen – beispielsweise einen Toleranzwert, gemessen gegen das freigegebene Muster – und dies vor Produktionsfreigabe bestätigen. Dies ist besonders relevant für Nachbestellprogramme, bei denen visuelle Konsistenz über mehrere Saisons hinweg gefordert ist.
Reaktivdruck ist auf Substraten mit hohem Polyesteranteil weniger effektiv. Der Baumwollanteil muss (abhängig von der Konstruktion) einen bestimmten Schwellenwert überschreiten, damit Reaktivfarbstoffe wirksam binden können. Bei Mischgestricken sollte der tatsächliche Baumwollanteil vor der Auswahl dieses Verfahrens bestätigt werden.
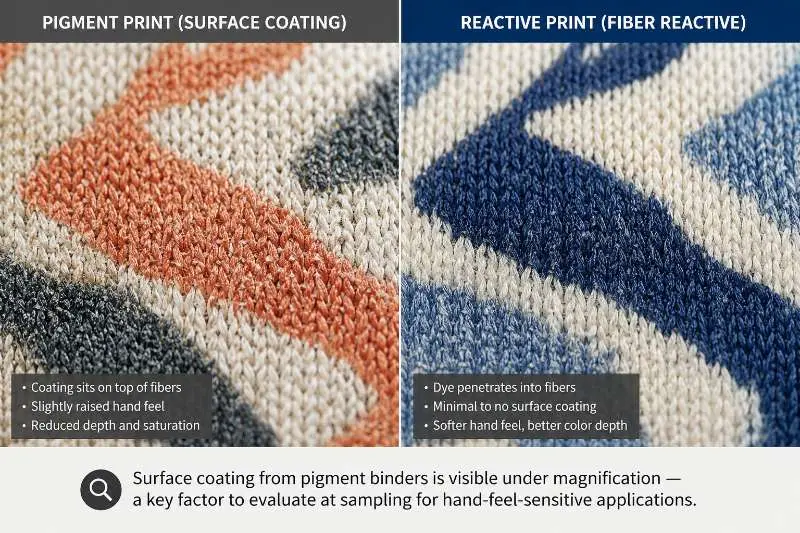
Der Pigmentdruck unterscheidet sich grundlegend vom Reaktivdruck: Der Farbstoff geht keine chemische Bindung mit der Faser ein. Stattdessen fixiert ein Bindemittelsystem die Pigmentpartikel auf der Gewebeoberfläche. Dieser Unterschied hat direkte Auswirkungen auf Beschaffungsentscheidungen:
Bei Großaufträgen für Maschenware ist die Waschechtheit der entscheidende Prüfpunkt. Pigmentdrucke, die nicht ordnungsgemäß hitzefixiert wurden, können nach mehreren Waschzyklen Farbverluste zeigen. Käufer sollten vor der Produktionsfreigabe Waschechtheitsdaten – vorzugsweise nach ISO 105-C06 oder gleichwertig – für die spezifische Stoff- und Farbkombination anfordern.
Pigmentdruck eignet sich am besten für einfache grafische Anwendungen, begrenzte Farbstellungen oder Situationen, in denen Substratflexibilität wichtiger ist als ein hochwertiger Griff. Bei feinen Maschenwaren, die direkt auf der Haut getragen werden, sollte der Kompromiss beim Griff sorgfältig im Musterstadium bewertet werden.
Beim Farbsublimationsdruck wird fester Farbstoff unter Hitze und Druck in ein Gas umgewandelt, das den Farbstoff direkt in die Polymerketten des Polyesters einlagert. Auf individueller Maschenware entstehen so Drucke mit außergewöhnlich hoher Farbsättigung, weichen Farbverläufen und ohne spürbare Griffänderung – denn der Faseroberfläche wird nichts hinzugefügt.
Die harte Einschränkung ist der Faseranteil. Sublimationsfarbstoffe benötigen ein Polyestersubstrat, um sich zu binden. In der Praxis bedeutet das:
Für Marken, die Funktionsstoffe für Trainings- oder Sportanwendungen beschaffen, ist der Sublimationsdruck oft die bevorzugte Wahl für Allover-Designs. Der Druck hält wiederholtem Waschen und körperlicher Belastung stand, ohne zu reißen, vorausgesetzt, der Grundstoff ist korrekt spezifiziert.
Ein praktischer Beschaffungshinweis: Sublimationsdruck ist ein Verfahren vor dem Zuschnitt, das auf Stoffrollen oder fertigen Bahnen vor der Konfektionierung angewendet wird. Die Wärmeanwendung muss präzise kontrolliert werden – ungleichmäßige Temperaturen über die Breite einer Stoffrolle können in der Serie zu Farbabweichungen führen. Die Überprüfung der Fähigkeit zur Temperaturkonsistenz in der Produktionsphase ist ein angemessener Qualitätskontrollpunkt.
Unabhängig davon, welches Druckverfahren für ein individuelles Maschenwarenprogramm gewählt wird, reduziert ein strukturierter Musterfreigabeprozess das Produktionsrisiko. Die folgenden Prüfpunkte gelten für alle drei Verfahren:
Wenn Käufer eine chemische Sicherheitsprüfung für bedruckte Bekleidungsstoffe benötigen, klären Sie, ob der fertig bedruckte Artikel die Anforderungen des OEKO-TEX® Standard 100 für die vorgesehene Produktklasse erfüllen kann.
Für Marken, die kundenspezifische Färbungen für Gestricke neben Druckprogrammen verwalten, gilt dieselbe Logik der Chargenkontrolle – Rezeptdokumentation und Farbtonband-Management sollten über beide Entwicklungsstränge hinweg konsistent sein, um die Kontinuität bei Nachbestellungen zu gewährleisten.
Die Wahl des Druckverfahrens hängt auch mit dem Zeitplan der Stoffentwicklung zusammen. Reaktiv- und Pigmentdruck können in der Regel früher im Bemusterungszyklus bestätigt werden. Sublimation erfordert möglicherweise, dass die Stoffbasis zuerst finalisiert wird, da sie strikt einen hohen Polyesteranteil voraussetzt. Die Einplanung dieser Reihenfolge in den Beschaffungskalender vermeidet Verzögerungen bei Labordips oder Andrucken.
Reaktivfarbstoffe binden an Cellulosefasern, daher nimmt bei einer Polyester-Baumwoll-Mischung nur der Baumwollanteil den Farbstoff auf. Das Ergebnis hängt vom Mischungsverhältnis ab – bei höherem Polyesteranteil wird die Farbtiefe deutlich reduziert, und der ungefärbte Polyester kann einen melierten Effekt erzeugen. Für kundenspezifische Mischgestricke sollte das tatsächliche Mischungsverhältnis bestätigt werden, bevor man sich auf Reaktivdruck festlegt. Eine Alternative ist der kombinierte Dispersions-Reaktivdruck, der jedoch ein komplexeres Verfahren darstellt.
Die Mindestbestellmenge variiert je nach Druckverfahren und ob die Stoffbasis ab Lager oder nach Spezifikation entwickelt wird. Bei kundenspezifischen Entwicklungsprogrammen liegt der allgemeine Ausgangspunkt bei 200 kg pro Farbe für einfarbige Sonderfarben und 1.000 kg für vollständig kundenspezifische Konstruktionsprogramme. Druckspezifische Mindestmengen sollten beim Entwicklungsbriefing bestätigt werden, da sie von der Produktionskonfiguration und der Komplexität der Farbstellung abhängen.
Reaktivdruck liefert im Allgemeinen eine gute Waschechtheit, wenn die Farbstofffixierung ordnungsgemäß kontrolliert wird – in die Faser eingebundene Farbe ist beständiger gegen Waschen als oberflächlich aufgebrachte Farbmittel. Die Waschechtheit von Pigmentdruck hängt stark von der Bindemittelqualität und den Thermofixierparametern ab; ISO 105-C06 oder ein gleichwertiger Waschechtheitstest ist der klarste Weg, dies vor der Serienfreigabe zu verifizieren. Wenn eine chemische Sicherheitszertifizierung erforderlich ist, klären Sie, ob der bedruckte Artikel die Anforderungen des OEKO-TEX® Standard 100 für die vorgesehene Produktklasse erfüllen kann.
Runtang Textile produziert kundenspezifische Gestricke in einer Vielzahl von Bindungen und Faserkombinationen, mit Unterstützung bei der Druckentwicklung während des Bemusterungsprozesses. Fordern Sie ein Muster an oder holen Sie ein Angebot ein um Ihren Druckbeschaffungsprozess zu starten.
 Technisches Know-how
Die Stoffe moderner Sportbekleidung enträtseln
MEHR LESEN Stoffleitfaden
Fleece-Stoff für Hoodies: GSM, Aufrauen und Pilling-Risiko
MEHR LESEN Hersteller-Einblicke
Entwicklung von Zopfstrickstoffen: Was Maschenweite und Rapportlogik für Ihre Serienfertigung bedeuten
MEHR LESEN Nicht kategorisiert
Rundstrickmaschinen: Schlauchförmige Stoffe mit Präzision
MEHR LESEN Technisches Know-how
Formstabilität bei Strickbekleidung: Warum Ponte, Scuba und Doppelstrick ihre Form behalten
MEHR LESEN