Produktanto de Trikitaj Ŝtofoj Ekde 2009 · Ĉinio

Produktanto de Trikitaj Ŝtofoj Ekde 2009 · Ĉinio

La mezuro estas la plej grava ununura parametro en kabla trikita ŝtofo — tamen ĝi estas la plej ofte nespecifita ĝis la specimenado jam komenciĝis. Por vestaĵaj markoj, kiuj mendas puloverajn kolektojn pogrande, neligita mezuro signifas malkonsekvencan difinon de la ŝnura teksturo, varion de la rula larĝo inter ruloj, kaj rekostojn de specimenado, kiuj mallongigas la evoluajn templiniojn. Ĉi tiu gvidilo klarigas, kion specifi, kaj kial, antaŭ ol la unua specimeno forlasas la fabrikon.
Mezuro (mallongigita GG) rilatas al la nombro de trikiloj po colo sur plata aŭ cirkla trikmaŝino. En la produktado de kabla trikita ŝtofo, ĉi tiu nombro rekte regas, kiom klare la ŝnura torda strukturo legeblas sur la finita ŝtofa surfaco.
Pli malaltaj mezuroj — proksimume 3 GG ĝis 7 GG — produktas malfermajn, forte teksturajn trikaĵojn, kie la unuopaj kablaj torsadoj estas larĝaj kaj tridimensiaj. Tiuj taŭgas bone por dikaj vintraj puloveroj kaj trikaĵoj proksimaj al supraĵoj, kie la vida teksturo estas ĉefa komerca trajto. Pli altaj mezuroj — de proksimume 10 GG supren — produktas pli fajnajn, pli densajn trikaĵojn, kie la kabla motivo ĉeestas sed estas pli rafinita; aplikeblaj al mezpezaj tavolaj pecoj aŭ strukturitaj trikaĵoj kun tajlorita palpa sento.
La ĉefa aĉeta implico: kabla dezajno evoluigita je 7 GG aspektos fundamente malsame, se reproduktita je 12 GG — ne nur pli fajna, sed strukture malsama laŭ tio, kiel la torsado sidas kontraŭ la baza trikaĵo. Tial la mezuro devas esti ligita en la tekna dosiero antaŭ ol specimenado komenciĝas, ne alĝustigita al disponeblaj maŝinoj post kiam la specimeno alvenas. Kabla trikita ŝtofo konstruoj ĉe Runtang estas disponeblaj laŭ diversaj mezurintervaloj depende de la fadenaj kaj strukturaj postuloj — konfirmu vian celan GG en la etapa de la konciza priskribo.
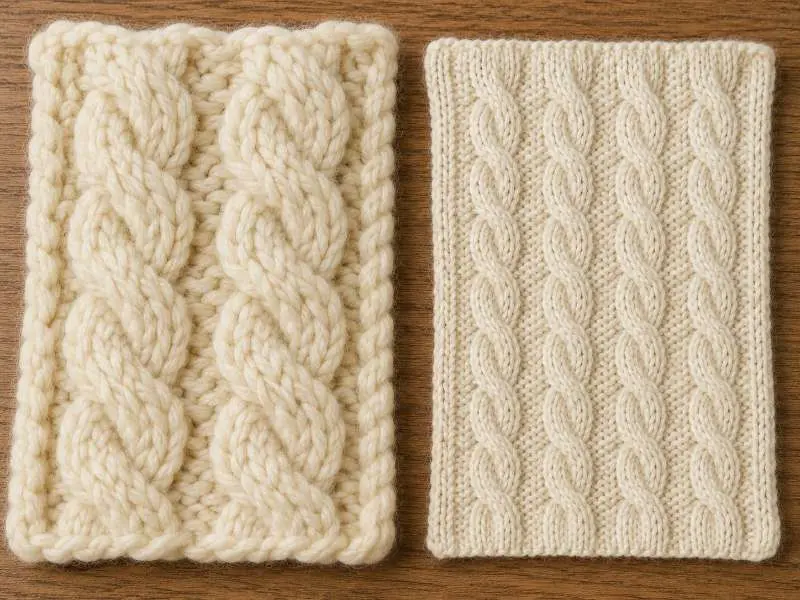
Kudensdenso priskribas, kiom da vicoj (horizontalaj rangoj) kaj kolonoj (vertikalaj kolumnoj) aperas po unuo de ŝtofa areo. Por simplaj trikaĵoj, la denso estas relative antaŭvidebla, post kiam mezuro kaj fadeno estas fiksitaj. Kablaj strukturoj kondutas malsame: ĉiu kabla ripeto povas tiri la ŝtofon horizontale internen, produktada problemo ofte administrata kiel kabla kuntiriĝo dum specimenado kaj pogranda aprobo.
Praktike, kabla trikita ŝtofa panelo mezuriĝos pli mallarĝa ol simpla trikaĵo produktita sur la sama maŝino je la sama mezuro, ĉar ĉiu kabla torsado konsumas plian horizontalan fadenon por fari la kruciĝon. La grado de kuntiriĝo dependas de la larĝo de la kabla ripeto, la kruciĝa ofteco kaj la fadena streĉo dum produktado. Ĉiuj ĉi tiuj variabloj povas ŝanĝiĝi iomete inter specimenado kaj pogranda produktado, tial la finita rula larĝo devas esti mezurita post malstreĉiĝo — ne rekte de la maŝino — kaj specifita en la tekna dosiero kiel dimensio en malstreĉita stato.
Aĉetaj teamoj devus peti larĝajn mezurojn kaj en malstreĉita kaj en milde streĉita stato. Konsekvenca kudensdenso dum pogranda produktado determinas, ĉu tranĉitaj paneloj el diversaj ruloj kongruos ĉe la kudro. Purl trikita ŝtofo uzas rilatan interplektan strukturon kaj frontas similajn defiojn de densa variado — kvankam sen la kabla torsado, ĝia kuntiriĝa konduto estas malpli elstara.
La elekto de fadeno influas la strukturan konduton de trikita ŝtofo kun kabloj, ne nur la aspekton. Fadenoj kun pli alta tordo — kie la unuopaj fadenaj tavoloj estas pli firme volvitaj — emas produkti pli puran kaj pli klaran kablan profilbildon, ĉar la tordo konservas sian formon sub streĉo. Pli molaj fadenoj kun pli malalta tordo povas produkti pli malprecizan kablan difinon, precipe en pli fajnaj mezuroj, kie la skalo de la maŝoj estas pli malgranda. La taŭga fadena direkto dependas de la dezajna intenco kaj devas esti interkonsentita en la koncepta fazo, ne lasita malferma.
Pri GSM: trikitaj ŝtofoj kun kabloj kutime falas en pli larĝan gamon ol cirkle trikitaj strukturoj, ĉar la kabla ripeto mem aldonas profundon de materialo. Dika malalt-mezura kabla konstruo povas atingi 400 GSM aŭ pli; fajna mez-mezura strukturo povas resti sub 300 GSM. Gravas, ke du ŝtofoj kun la sama GSM povas sentiĝi kaj konduti tre malsame depende de mezuro kaj kabla denseco — GSM sola ne estas sufiĉa specifiko. Markoj devus trakti GSM kiel unu parametron kune kun mezuro, larĝo de kabla ripeto kaj finita porda larĝo, ne kiel la ĉefan priskribilon. Ĉiuj GSM-valoroj devus esti komprenataj kiel dependaj de konstruo kaj finpretigo; konfirmu la precizajn ciferojn dum la laboratoria kolora specimeno kaj la antaŭprodukta aprobo.
La fibra konsisto ankaŭ influas la kablean klarecon, la revenemon kaj la konsekvencon de la volumeno. Fadenoj el lano kaj lanaj miksaĵoj povas subteni dimensian revenemon en iuj puloveraj konstruoj, dum fadenoj el kotono, akrilo kaj miksaĵoj eble bezonas pli striktan streĉokontrolon por konservi la kablan ripeton konsekvenca tra la ruloj. La precizajn miksaĵproporciojn oni devus konfirmi dum la evoluigo surbaze de la celata palpa sento, mezuro, GSM kaj ŝrumpadaj postuloj.
Por kompareblaj strukturaj trikitaj opcioj, ĵakarda trikita ŝtofo atingas surfacan teksturon per programita kolora aŭ maŝa ŝablono anstataŭ per torditaj kablaj ripetoj, kaj ĝi havas malsamajn konsiderojn pri mezuro kaj specimenada livera tempo.
Kompleta specifiko por trikita ŝtofo kun kabloj devus konfirmi la jenajn punktojn antaŭ ol mendi specimenadon. Ĉiu punkto traktas apartan malsukcesmanieron, kiu ofte aperas inter specimenaprobo kaj pogranda livero.
| Parametro | Kion specifi | Kial ĝi gravas |
|---|---|---|
| Mezuro (GG) | Cela GG-gamo; konfirmu la maŝintipon disponeblan ĉe la fabriko | Determinas la kablean reliefon kaj maŝan skalon; ne ŝanĝebla post produktado |
| Larĝo de kabla ripeto | Nombro de maŝoj por kabla ripeto; kruciĝfrekvenco | Kontrolas la gradon de kuntiriĝo kaj la finan panelan larĝon |
| Relaksita porda larĝo | Mezurita post 24-hora relaksiĝo el la maŝino | Kudra kongruo kaj rendimento de tranĉitaj paneloj dependas de konsekvenca finita larĝo |
| Ŝrumpada normo | Referencu AATCC TM135-2025 aŭ ISO 6330 kiam aplikeble; difinu la lavciklon kaj la toleremon por trapaso | Kablaj strukturoj povas moviĝi malsame laŭ la direktoj de maŝokolumno kaj maŝovico post lavado |
| Kolora konsekvenco tra la kabla teksturo | Aprobo de nuanca gamo kovranta kaj la kablajn kaj la bazajn trikitajn areojn | La elstara kabla surfaco kaj la enkavigita bazo povas sorbi tinkturon je malsamaj rapidoj |
La punkto pri kolora konsekvenco estas specifa al trikita ŝtofo kun kabloj kaj ofte mankas en normaj QC-kontrolistoj. Ĉar la kabla ŝnuro staras elstare super la baza ŝtofo, la du surfacaj ebenoj povas alpreni tinkturon je iomete malsamaj rapidoj depende de fadena streĉo kaj finpretigaj kondiĉoj. Aprobo de nuanca gamo devus eksplicite referenci kaj la kablan areon kaj la bazan ŝtofon — ne taksi koloron nur sur la baza ŝtofo.
Por markoj evoluigantaj plenajn puloverajn kolektojn, la aĉetado de trikitaj ŝtofoj por puloveroj kovras la pli larĝajn aĉetajn decidojn je la nivelo de la vestaĵo — trikita ŝtofo kun kabloj estas unu strukturo ene de tiu kadro.
Ne ekzistas unu norma mezuro — la taŭga gamo dependas de la fadenpezo, la grandeco de la plektaĵo kaj la celata uzo. Dikaj vintraj puloveroj kutime uzas pli malaltajn mezurojn (proksimume 3 GG ĝis 7 GG), kie la plekta teksturo estas elstara kaj la palpa sento solida. Mezpeza aŭ transira trikitaĵo povas taŭgi al pli fajna mezuro (ĉirkaŭ 10 GG ĝis 14 GG) kun pli kompakta plekta profilo. La ĝusta GG por via kolekto devus esti konfirmata dum la dezajnokunveno kaj fiksita antaŭ ol mendi specimenadon. Ni produktas trikitajn ŝtofojn kun plektaĵo tra diversaj mezurgamoj — petu specimenon por konfirmi taŭgecon por via specifa konstruo.
Plektecaj strukturoj tiras la ŝtofon horizontale enen, ĉar ĉiu kruciĝo de tordaĵo konsumas fadenon, kiu alie kontribuus al la larĝo de la panelo. La kvanto de entiro varias laŭ la larĝo de la plekta ripeto, la kruciĝfrekvenco kaj la fadena streĉo. En pogranda produktado, etaj variaĵoj en iu ajn el ĉi tiuj faktoroj povas kaŭzi larĝan malkonsekvencecon de unu rulo al alia, kio kaŭzas misakordon de la tranĉitaj paneloj ĉe la kudro. Tial la fina pordolarĝo devus esti mezurata en malstreĉita stato — ne for de la maŝino — kaj specifita kiel tolerema gamo en la teknikaj dokumentoj. Konsekvenca monitorado de la stebodenso dum produktado estas la ĉefa kontrolpunkto. Por testado de dimensia ŝanĝo, la markoj povas referenci al la AATCC TM135 dimensia ŝanĝa testmetodo aŭ akordiĝi kun la postulata ISO-proceduro de la aĉetanto antaŭ pogranda aprobo.
Mezuro, stebodenso kaj plekta ripeto estas ĉiuj konfirmeblaj en la specimenada fazo — sed nur se ili estas specifitaj anticipe. Petu specimenon el nia plektaĵa trikitaĵa gamo por kontroli la konstruon kompare kun viaj teknikaj dokumentoj antaŭ ol pogranda produktado komenciĝas.
 Teknika Scio
Elasteco kaj Reakiro en Trikitaj Ŝtofoj: Elastana Proporcio, Strukturo kaj Pograndaj Aprobspecifoj
LEGU PLI Ŝtofo
Ĵerzo Interlock: La Glata Trikita Ŝtofo por Sportvestoj
LEGU PLI Ŝtofo
Sluba ŝtofo: La sekreto por krei okulfrapajn vestaĵojn
LEGU PLI Ŝtofa Gvidilo
Sluba trikita ŝtofo por T-ĉemizoj: Fadeno-teksturo, GSM-elektoj kaj Presa Kongruo
LEGU PLI Ŝtofo
Pezo de ŝtofo: gvidilo por elekto de materialoj
LEGU PLI