2009-cu ildən Trikotaj Parça İstehsalçısı · Çin

2009-cu ildən Trikotaj Parça İstehsalçısı · Çin

Ölçü (gauge) hörgü toxunma parçada ən mühüm parametrdir — lakin ən çox nümunə hazırlanması artıq başladıqdan sonra göstərilmədən qalan parametr də məhz budur. Kütləvi istehsal üçün sviter kolleksiyaları sifariş edən geyim brendləri üçün müəyyən edilməmiş ölçü qeyri-sabit kəndir teksturası aydınlığı, rulonlar arasında en fərqi və işlənib hazırlanma müddətini sıxan təkrar nümunə xərcləri deməkdir. Bu təlimat ilk nümunə fabrikdən çıxmazdan əvvəl nəyin və niyə göstərilməsini əhatə edir.
Ölçü (GG kimi qısaldılır) düz yataqlı və ya dairəvi toxuculuq maşınında hər düym üçün iynə sayını bildirir. Hörgü toxunma istehsalında bu rəqəm kəndir-burma strukturunun hazır parça səthində nə qədər aydın görünməsini birbaşa idarə edir.
Aşağı ölçülü konstruksiyalar — təxminən 3 GG-dən 7 GG-ə qədər — açıq, güclü teksturalı trikotajlar yaradır ki, burada ayrı-ayrı hörgü burmaları geniş və üçölçülü olur. Bunlar qalın qış sviterləri və vizual teksturanın əsas kommersiya xüsusiyyəti olduğu üst geyimə yaxın trikotajlar üçün yaxşı uyğundur. Yüksək ölçülü konstruksiyalar — təxminən 10 GG-dən yuxarı — hörgü naxışının mövcud olduğu, lakin daha incə olduğu daha zərif, daha sıx trikotajlar yaradır; orta qalınlıqlı qatlama əşyaları və ya dərzilik əllə hissi olan strukturlaşdırılmış trikotajlar üçün uyğundur.
Əsas satınalma nəticəsi: 7 GG-də hazırlanmış hörgü dizaynı 12 GG-də təkrar istehsal olunarsa, tamamilə fərqli görünəcək — sadəcə daha incə deyil, həm də burmanın əsas trikotaja nisbətən necə yerləşməsi baxımından struktur olaraq fərqli. Buna görə ölçü nümunə hazırlanması başlamazdan əvvəl texniki paketdə müəyyən edilməlidir, nümunə gəldikdən sonra mövcud maşınlara uyğunlaşdırılmamalıdır. Runtang-da hörgü toxunma parça konstruksiyaları iplik və struktur tələblərindən asılı olaraq müxtəlif ölçü diapazonlarında mövcuddur — hədəf GG-ni brif mərhələsində təsdiqləyin.
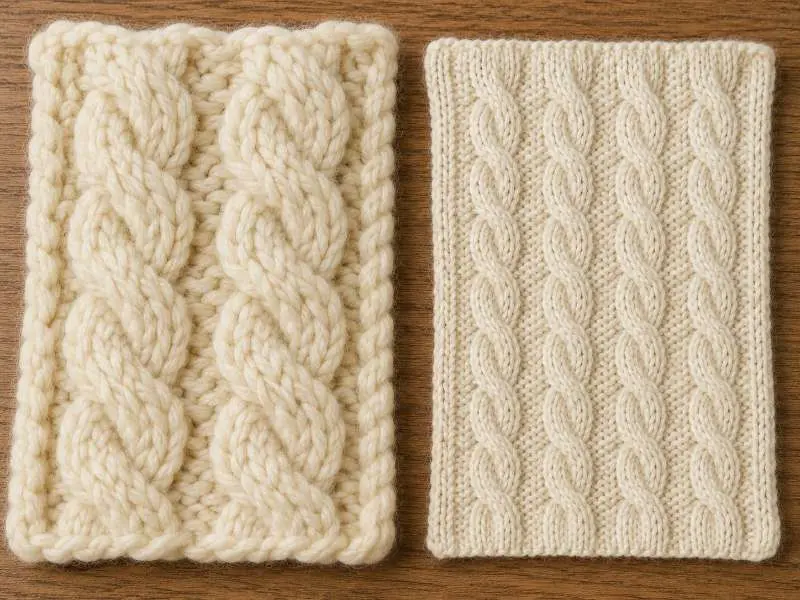
Tikiş sıxlığı parça sahəsinin hər vahidində neçə sıra (üfüqi cərgələr) və sütun (şaquli sütunlar) göründüyünü təsvir edir. Sadə trikotajlarda sıxlıq ölçü və iplik müəyyən edildikdən sonra nisbətən proqnozlaşdırıla biləndir. Hörgü strukturları fərqli davranır: hər hörgü təkrarı parçanı üfüqi olaraq içəri çəkə bilər — bu, nümunə hazırlanması və kütləvi təsdiq zamanı kəndir daralması (cable pull-in) kimi idarə olunan istehsal məsələsidir.
Praktik olaraq, hörgü toxunma parça paneli eyni maşında, eyni ölçüdə istehsal olunan sadə trikotajdan daha dar ölçüləcək, çünki hər hörgü burması keçidi yerinə yetirmək üçün əlavə üfüqi iplik sərf edir. Daralmanın dərəcəsi hörgü təkrarının enindən, keçid tezliyindən və istehsal zamanı iplik gərginliyindən asılıdır. Bütün bu dəyişənlər nümunə hazırlanması ilə kütləvi istehsal arasında bir qədər dəyişə bilər; buna görə hazır en boşaldılmadan sonra ölçülməlidir — birbaşa maşından deyil — və texniki paketdə boşalmış vəziyyət ölçüsü kimi göstərilməlidir.
Satınalma komandaları en ölçmələrini həm boşalmış, həm də bir qədər dartılmış vəziyyətdə tələb etməlidir. Kütləvi istehsal boyu ardıcıl tikiş sıxlığı müxtəlif rulonlardan kəsilmiş panellərin tikişdə uyğunlaşıb-uyğunlaşmayacağını müəyyən edir. Tərs trikotaj parça əlaqəli bir-birinə keçən strukturdan istifadə edir və oxşar sıxlıq dəyişkənliyi problemləri ilə üzləşir — lakin hörgü burması olmadığı üçün onun daralma davranışı daha az nəzərə çarpır.
İplik seçimi kablo toxunuşlu parçanın yalnız estetik deyil, həm də struktur cəhətdən necə davranmasına təsir edir. Daha yüksək bükümlü ipliklər — yəni ayrı-ayrı plyusların daha sıx sarıldığı ipliklər — gərginlik altında formasını saxladığı üçün daha təmiz və daha aydın kablo profilləri yaradır. Daha yumşaq, aşağı bükümlü ipliklər kablo xəttinin daha bulanıq olmasına səbəb ola bilər, xüsusən də ilmə ölçüsünün daha kiçik olduğu incə qabaritlərdə. Uyğun iplik istiqaməti dizayn məqsədindən asılıdır və brif mərhələsində razılaşdırılmalıdır, açıq buraxılmamalıdır.
GSM baxımından: kablo toxunuşlu parçalar adətən dairəvi toxuculuq strukturlarından daha geniş diapazonda olur, çünki kablo təkrarı özü materiala dərinlik əlavə edir. Qaba aşağı qabaritli kablo quruluşu 400 GSM və ya daha yüksək ola bilər; incə orta qabaritli struktur isə 300 GSM-dən aşağı ola bilər. Vacib olan odur ki, eyni GSM-də iki parça qabarit və kablo sıxlığından asılı olaraq çox fərqli hiss edə və davrana bilər — yalnız GSM kifayət edən spesifikasiya deyil. Brendlər GSM-i əsas təsvir kimi deyil, qabarit, kablo təkrarının eni və hazır eni ilə yanaşı parametrlərdən biri kimi qəbul etməlidir. Bütün GSM dəyərləri quruluş və tamamlama işlərindən asılı olaraq başa düşülməlidir; dəqiq rəqəmlər laborator boyama və istehsal öncəsi təsdiq mərhələsində təsdiqlənməlidir.
Lif tərkibi də kablo aydınlığına, bərpaya və kütlə davamlılığına təsir edir. Yun və yun qarışımlı ipliklər bəzi sviter quruluşlarında ölçü bərpasını dəstəkləyə bilər, pambıq, akril və qarışıq ipliklər isə rulonlar boyu kablo təkrarının sabit qalması üçün daha diqqətli gərginlik nəzarəti tələb edə bilər. Dəqiq qarışım nisbətləri hədəf əllə hiss, qabarit, GSM və yığılma tələblərinə əsasən işlənmə mərhələsində təsdiqlənməlidir.
Bənzər strukturlu trikotaj variantları üçün jakard trikotaj parça bükümlü kablo təkrarları əvəzinə proqramlaşdırılmış rəng və ya ilmə naxışı ilə səth teksturası yaradır və fərqli qabarit və nümunə hazırlanması çatdırılma müddəti mülahizələrini ehtiva edir.
Tam kablo toxunuşlu spesifikasiya vərəqi nümunə sifariş edilməzdən əvvəl aşağıdakıları təsdiqləməlidir. Hər bənd nümunə təsdiqi ilə kütləvi istehsal arasında tez-tez rast gəlinən fərqli bir nasazlıq ssenarisini həll edir.
| Parametr | Nə Göstərilməlidir | Niyə vacibdir |
|---|---|---|
| Qabarit (GG) | Hədəf GG diapazonu; fabrikdə mövcud maşın növünü təsdiqləyin | Kablo relyefini və ilmə ölçüsünü müəyyən edir; istehsaldan sonra dəyişdirilə bilməz |
| Kablo təkrarının eni | Hər kablo təkrarında ilmə sayı; keçid tezliyi | Dartılma dərəcəsini və son panel enini idarə edir |
| Boşalmış en | Maşından çıxdıqdan sonra 24 saatlıq boşalmadan sonra ölçülür | Tikiş uyğunluğu və kəsilmiş panel məhsuldarlığı sabit hazır endən asılıdır |
| Yığılma standartı | Tətbiq olunduqda AATCC TM135-2025 və ya ISO 6330-a istinad edin; yuma dövrünü və keçid dözümlülüyünü müəyyən edin | Kablo strukturları yuyulmadan sonra üfüqi və şaquli istiqamətlərdə fərqli davrana bilər |
| Kablo teksturası boyu rəng sabitliyi | Həm kablo, həm də əsas trikotaj sahələrini əhatə edən çalar zolağı təsdiqi | Qabarıq hörük səthi və çökük əsas hissə boyanı müxtəlif sürətlə udara bilər |
Rəng sabitliyi bəndi kablo toxunuşuna xasdır və standart QC yoxlama siyahılarında tez-tez nəzərdən qaçırılır. Kablo şnuru əsas parçanın üstündə qalxdığı üçün iki səth müstəvisi iplik gərginliyindən və tamamlanma şəraitindən asılı olaraq boyanı yüngülcə fərqli sürətlə qəbul edə bilər. Çalar zolağı təsdiqi həm kablo sahəsinə, həm də əsasa açıq şəkildə istinad etməlidir — rəngi yalnız əsas parça üzərində qiymətləndirməməlidir.
Tam sviter kolleksiyaları hazırlayan brendlər üçün sviter trikotaj parçası təchizatı daha geniş geyim səviyyəsində təchizat qərarlarını əhatə edir — kablo toxunuşu həmin çərçivə daxilində bir strukturdur.
Vahid standart ölçü yoxdur — uyğun diapazon iplik qalınlığından, hörgü təkrarının ölçüsündən və nəzərdə tutulan istifadə məqsədindən asılıdır. Qalın qış sviterləri adətən aşağı ölçülü konstruksiyalardan (təxminən 3 GG-dən 7 GG-ə qədər) istifadə edir, burada hörgü teksturası qabarıq və əllə hiss möhkəm olur. Orta qalınlıqlı və ya keçid mövsümü trikotajları daha incə ölçüyə (təxminən 10 GG-dən 14 GG-ə qədər) və daha yığcam hörgü profilinə uyğun ola bilər. Kolleksiyanız üçün düzgün GG dizayn brifinqi zamanı təsdiqlənməli və nümunə sifariş edilməzdən əvvəl qəti müəyyənləşdirilməlidir. Biz trikotaj parça müxtəlif ölçü diapazonlarında istehsal edirik — xüsusi konstruksiyanıza uyğunluğu təsdiqləmək üçün nümunə istəyin.
Hörgü strukturları parçanı üfüqi istiqamətdə içəri dartır, çünki hər kəsişən büküm əks halda panel eninə töhfə verəcək ipliyi sərf edir. Dartılma miqdarı hörgü təkrarının enindən, kəsişmə tezliyindən və iplik gərginliyindən asılı olaraq dəyişir. Kütləvi istehsalda bu amillərin hər hansı birində kiçik dəyişikliklər rulondan rulona en uyğunsuzluğuna səbəb ola bilər ki, bu da tikiş yerində kəsilmiş panellərin düzgün düzlənməməsinə gətirib çıxarır. Buna görə də hazır qapı eni maşından çıxarıldığı anda deyil, istirahət vəziyyətində ölçülməli və texniki paketdə dözümlülük diapazonu kimi göstərilməlidir. İstehsal zamanı ardıcıl tikiş sıxlığına nəzarət əsas nəzarət nöqtəsidir. Ölçü dəyişikliyi testi üçün brendlər AATCC TM135 ölçü dəyişikliyi test metoduna müraciət edə və ya kütləvi təsdiqdən əvvəl alıcının tələb etdiyi ISO proseduru ilə uyğunlaşa bilər.
Ölçü, tikiş sıxlığı və hörgü təkrarı nümunə mərhələsində təsdiqlənə bilər — ancaq əvvəlcədən göstərildiyi halda. Kütləvi istehsal başlamazdan əvvəl konstruksiyanı texniki paketinizlə yoxlamaq üçün hörgü trikotaj çeşidimizdən nümunə istəyin.
 Satınalma Bələdçisi
Ev geyimləri üçün trikotaj parça təchizatı: kütləvi istehsaldan əvvəl əllə hiss, bərpa və qeyri-şəffaflıq
DAHA ƏTRAFLI Texniki Biliklər
Trikotaj parçalar və toxunma parçalar
DAHA ƏTRAFLI İstehsalçı Anlayışları
Trikotaj geyimləri üçün jakkard naxışlarının hazırlanması: raport, iplik seçimi və nümunə hazırlanmasının reallıqları
DAHA ƏTRAFLI Parça
Trikotaj parçaların keyfiyyəti və standartları ilə tanışlıq
DAHA ƏTRAFLI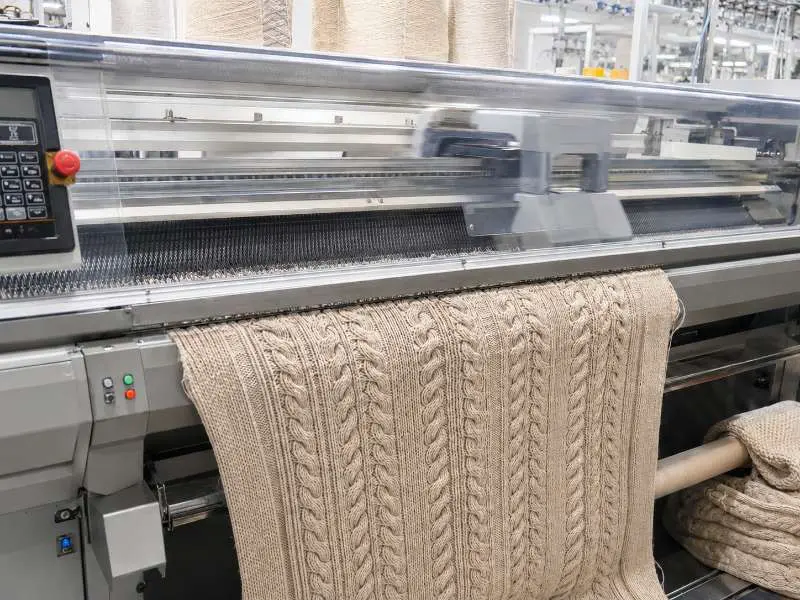 İstehsalçı Anlayışları
Kabel trikotaj parça hazırlanması: Ölçü və rapportun kütləvi istehsal üçün nə demək olduğu
DAHA ƏTRAFLI