Tillverkare av stickat tyg sedan 2009 · Kina
Tillverkare av stickat tyg sedan 2009 · Kina

Ett stickat tyg kan klara den visuella inspektionen vid provtagning och ändå uppvisa noppbildning efter upprepad användning eller tvätt. För klädvarumärken som köper in stickat fleecetyg, borstad jersey eller plyschkonstruktioner bör noppbildning i tyget behandlas som en QC-punkt före bulkproduktion, inte som en reklamation efter leverans. Det säkrare tillvägagångssättet är att bekräfta fiberblandning, konstruktion, finish och testmetod innan produktionen godkänns.
Stickade tyger noppar sig lättare än vävda tyger eftersom deras maskbaserade struktur lämnar fiberändar exponerade på ytan. När dessa ändar är korta, svaga eller löst förankrade, trasslar de ihop sig till noppor vid friktion under användning eller tvätt. I vävda tyger låser den interlacerade strukturen fibrerna på plats; i stickade tyger, särskilt single jersey och borstade konstruktioner, har samma friktion mer material att arbeta med.
Noppbildning bedöms vanligen på en visuell betygsskala från 1–5, där ett högre betyg anger mindre synlig ytförändring. Många klädköpare använder betyg 4 eller högre som ett praktiskt mål för godkännande av bulkproduktion, men det accepterade betyget bör definieras tillsammans med testmetod, antal cykler, typtyp och slutanvändning. Ett lägre betyg kan vara acceptabelt för vissa kostnadsstyrda program, men det bör inte lämnas odefinierat i tech pack.
Fibervalet är en av huvudvariablerna bakom noppbildning i tyget, men det bör utvärderas tillsammans med garnstruktur, stickdensitet, borstdjup och finish. Varumärken som köper in stickade tyger bör förstå de riktningsberoende skillnaderna mellan vanliga blandningskategorier:
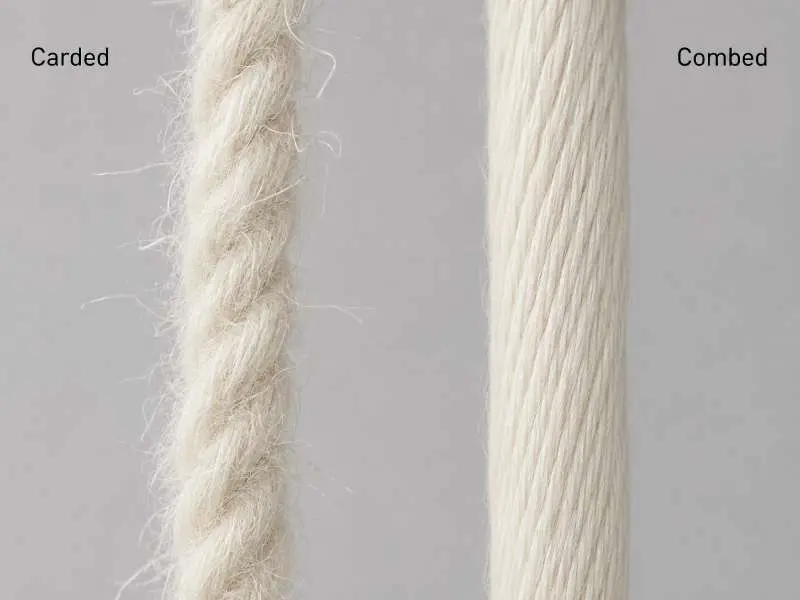
Kammad bomull kontra kardad bomull: Kamning avlägsnar korta fibrer före spinningen, vilket ger ett garn med längre, mer enhetligt riktade fibrer. Kardad bomull behåller fler korta fibrer, som kommer upp till ytan snabbare vid nötning. För stickade applikationer där noppbildning är en oro, kan specificering av kammad bomull eller ringspunnet garn vara ett strukturellt sätt att minska exponeringen av korta fibrer, men det bör fortfarande verifieras genom nötnings- eller nopptestning före godkännande av bulkproduktion.
Försatt polyester kontra blandningar med kort fiber: Försatt polyester bildar mindre lätt noppor eftersom det inte finns några fiberändar som lossnar. Korta syntetiska fiberändar – vanliga i ekonomiska polar fleecetyger – är mer benägna att bilda noppor vid friktion, beroende på garntvinn och borstdjup. Antinoppfinish kan förbättra prestandan, men fiberlängden är den underliggande variabeln.
Bomull-polyesterblandningar: Polyesterkomponenten förstärker nopporna när de väl har bildats och hindrar dem från att nötas bort naturligt. Detta gör ansamlingen av noppor mer synlig över tid än i konstruktioner av 100 % bomull. Blandningsförhållande och garnkvalitet påverkar båda hur snabbt detta sker – detta bör utvärderas i provtagningsskedet, inte antas enbart utifrån fibersammansättningen.
Utöver fibern kan konstruktionsbeslut som fattas under stickning och finish påverka risken för noppbildning. Stygntäthet, garntjocklek, ytborstning och finishväg påverkar alla hur mycket lös fiber som exponeras på tygets yta. För stickat jerseytyg som används i T-shirts eller baslager kan en tätare konstruktion bidra till att minska ytlig luddighet, men resultatet bör fortfarande verifieras genom nopp- eller nötningstestning före godkännande av bulkproduktion.
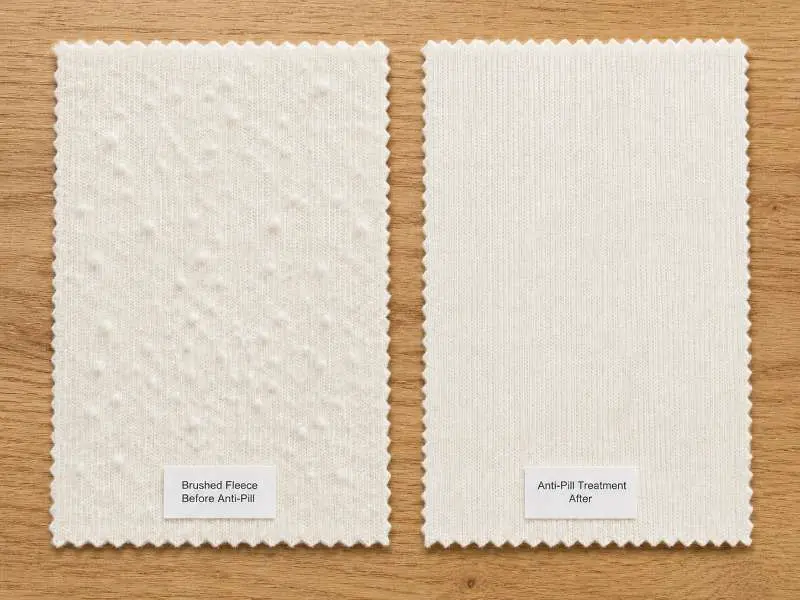
Borstade och uppruggade konstruktioner – inklusive fransk frotté, fleece och velour – har strukturellt högre risk eftersom borstningen medvetet lyfter fiberändarna till ytan. Efterbehandling mot noppbildning (enzymtvätt eller klippning) kan minska risken, men effektiviteten beror på borstningens djup och vilken efterbehandlingsmetod som används. Varumärken bör begära bekräftelse på efterbehandlingstypen under provtagningen och inte utgå från att den är standard.
Dubbelstickade konstruktioner, inklusive interlock och ponte roma, tenderar att klara noppbildning bättre än enfasadtyger eftersom båda ytorna är strukturellt bundna. Det är värt att notera när man jämför tygalternativ för samma slutanvändningsområde.
Att ange en noppbildningsgrad i tech pack är mer tillförlitligt än att förlita sig på visuell inspektion av färdiga tygrullar. Två testmetoder refereras oftast för stickade plagg:
Martindale-metoden (ISO 12945-2 / ASTM D4970): Provet gnids under kontrollerat tryck med en Martindale-testare. Denna metod används vanligen för flatstickade och dubbelstickade tyger där ytnötning kan utvärderas under repeterbara laboratorieförhållanden. Köparen bör definiera testmetod, varaktighet eller antal cykler samt lägsta godtagbara grad i tech pack. För många program för stickade plagg är grad 4 eller högre ett praktiskt mål, men det exakta tröskelvärdet bör bekräftas utifrån tygtyp, ordervolym och köparens krav.
Random Tumble-metoden (ASTM D3512): Tygprover tumlas i en korkklädd kammare för att utvärdera noppbildning och relaterade ytförändringar. Denna metod är i allmänhet tillämplig på vävda och stickade plaggtyger och kan vara användbar när köpare vill simulera flerriktad ytfriktion.
Varumärken som köper stickat fleecetyg, borstad fleece eller tyger med luggad yta kan begära ASTM D3512 Random Tumble-testning som en del av provgranskningen, särskilt när flerriktad ytfriktion är en oro. Resultatet bör användas tillsammans med tygtyp, efterbehandlingsväg, tvättförhållanden och köparens specifika acceptanskriterier. För luggade tyger som chenilletyg bör risken för noppbildning och fällning flaggas separat under provtagningen, eftersom garnstruktur och ytlugg kan påverka utseendet på lång sikt.
Om utseendet efter tvätt ingår i köparens krav kan tyget tvättas enligt ett överenskommet skötselprotokoll före utvärderingen av noppbildning. AATCC TM124 avser släthet efter hemmatvätt och bör därför inte presenteras som en testmetod för noppbildning.
Vid provtagning hos Runtang Tex bör krav på noppbildning bekräftas tillsammans med fiberkomposition, efterbehandlingsväg och standard för bulkorder, särskilt för fleece, jersey och stickade tyger med luggad yta, där processer som efterbehandling mot noppbildning för polar fleece spelar en viktig roll för att förbättra ytans hållbarhet och bevara tygets utseende efter upprepad användning och tvätt.
För fleece, borstade eller luggade stickade tyger kan varumärken begära ASTM D3512 Random Tumble-testning eller ASTM D4970 Martindale-testning, beroende på tygets yta och köparens krav. Metod, testvaraktighet och lägsta grad bör skrivas in i tech pack före provtagningen.
Behandlingar mot noppbildning som klippning, enzymbehandling eller ytbehandling hanteras normalt i tygets efterbehandlingssteg, före tillskärning eller leverans. De bör inte betraktas som en åtgärd efter leverans. Varumärken bör bekräfta efterbehandlingsvägen under provtagningen och begära testresultat på den färdiga tygkvaliteten, inte bara på råväv eller obehandlat tyg.
Runtang Textile tillverkar fleece, jersey och stickade tyger med plysch för klädmärken i Europa, Nordamerika och Australien. Om noppbildning i tyget är en kvalitetsfråga för din nästa kollektion kan du begära ett tygprov med en rapport om nopptestning, eller begära en offert för att diskutera konstruktions- och efterbehandlingsalternativ innan bulkproduktionen godkänns.
 Tyg
Pointelle-tyg: luftiga och lätta designer med en texturerad känsla
LÄS MER Tillverkarinsikter
Cirkulärstickning vs flatstickning: produktionsskillnader som påverkar bulkproduktion av kläder
LÄS MER Tyg
Vad är en slub-stickad kvalitet? Allt om dess unika struktur
LÄS MER Tyg
Polyester vs. nylon: förstå skillnaderna
LÄS MER Tyg
Det fantastiska med stickat nylontyg: egenskaper och vanliga användningsområden
LÄS MER