Fabricant de tricot depuis 2009 · Chine
Fabricant de tricot depuis 2009 · Chine

Un tricot peut passer l’inspection visuelle à l’échantillonnage mais présenter un boulochage après des ports ou lavages répétés. Pour les marques de vêtements qui s’approvisionnent en tissu polaire tricoté, en jersey gratté ou en constructions à poils, le boulochage doit être traité comme un point de contrôle qualité avant la production en série, et non comme une réclamation après expédition. L’approche la plus sûre consiste à confirmer le mélange de fibres, la construction, le finissage et la méthode d’essai avant d’approuver la production.
Les tricots boulochent plus facilement que les tissus car leur structure en boucles laisse les extrémités de fibres exposées en surface. Lorsque ces extrémités sont courtes, fragiles ou mal ancrées, la friction pendant le port ou le lavage les amène à s’emmêler en bouloches. Dans les tissus, la structure entrelacée bloque les fibres en place ; dans les tricots, en particulier le jersey simple et les constructions grattées, la même friction a plus de matière à travailler.
Le boulochage est couramment évalué sur une échelle visuelle de 1 à 5, où une note plus élevée indique un changement de surface moins visible. De nombreux acheteurs de vêtements utilisent la note 4 ou plus comme objectif pratique d’approbation en production, mais la note acceptée doit être définie en même temps que la méthode d’essai, le nombre de cycles, le type de tissu et l’usage final. Une note inférieure peut être acceptable pour certains programmes sensibles aux coûts, mais elle ne doit pas rester indéfinie dans le dossier technique.
Le choix des fibres est l’une des principales variables derrière le boulochage, mais il doit être évalué en même temps que la structure du fil, la densité du tricot, la profondeur de grattage et le finissage. Les marques qui s’approvisionnent en tricots doivent comprendre les différences directionnelles entre les catégories de mélanges courantes :
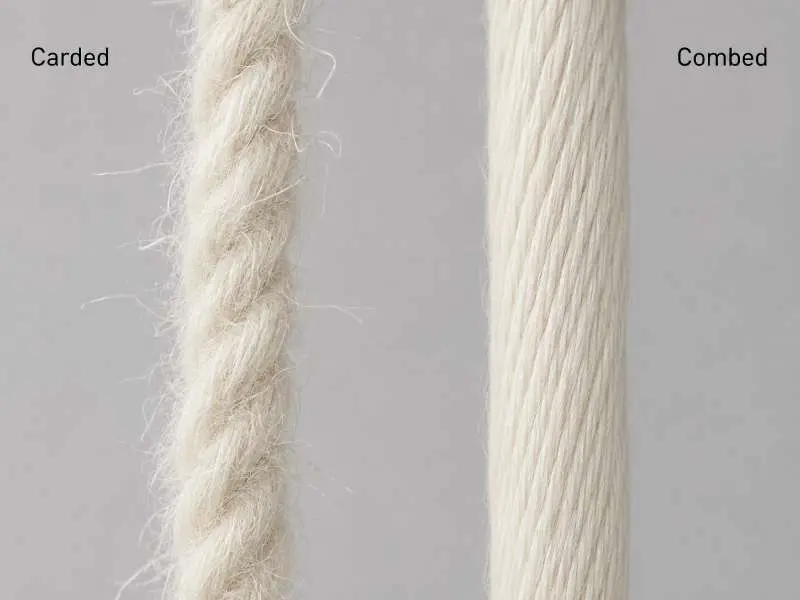
Coton peigné versus coton cardé : Le peignage élimine les fibres courtes avant la filature, produisant un fil avec des fibres plus longues et plus uniformément alignées. Le coton cardé retient davantage de fibres courtes, qui remontent plus rapidement en surface sous abrasion. Pour les applications tricotées où le boulochage est une préoccupation, spécifier du coton peigné ou un fil ring-spun peut être un moyen structurel de réduire l’exposition des fibres courtes, mais cela doit encore être vérifié par des tests d’abrasion ou de boulochage avant l’approbation de la production.
Polyester à filament continu versus mélanges à fibres courtes : Le polyester à filament continu forme moins facilement des bouloches car il n’y a pas d’extrémités de fibres à desserrer. Les fibres synthétiques à fibres courtes – courantes dans les constructions économiques de tissu polaire – sont plus sujettes à la formation de bouloches sous friction, selon la torsion du fil et la profondeur de grattage. Un finissage anti-boulochage peut prolonger les performances, mais la longueur des fibres est la variable sous-jacente.
Mélanges coton-polyester : Le composant polyester renforce les bouloches une fois formées, les empêchant de s’user naturellement. Cela rend l’accumulation de bouloches plus visible au fil du temps que dans les constructions 100 % coton. Le ratio du mélange et la qualité du fil affectent tous deux la rapidité avec laquelle cela se produit – cela doit être évalué au stade de l’échantillonnage, et non supposé à partir de la seule composition des fibres.
Au-delà des fibres, les décisions de construction prises pendant le tricotage et le finissage peuvent affecter le risque de boulochage. La densité des mailles, le numéro de fil, le grattage de surface et l’itinéraire de finissage influencent tous la quantité de fibres libres exposées à la surface du tissu. Pour le tissu jersey tricoté utilisé dans les t-shirts ou les couches de base, une construction plus serrée peut aider à réduire le duvet de surface, mais le résultat doit tout de même être vérifié par des tests de boulochage ou d’abrasion avant l’approbation de la production.
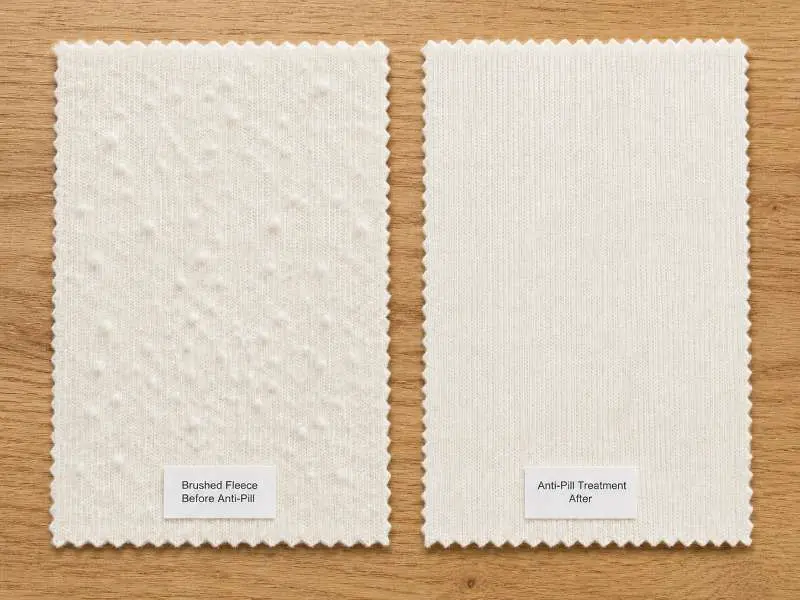
Les constructions grattées et relevées — y compris le molleton français, le molleton et le velours — présentent un risque structurel plus élevé car le grattage soulève délibérément les extrémités des fibres à la surface. Un fini anti-boulochage (lavage enzymatique ou tonte) peut réduire ce risque, mais son efficacité dépend de la profondeur du grattage et de la méthode de finition appliquée. Les marques doivent demander confirmation du type de finition lors de l'échantillonnage, sans le considérer comme standard.
Les constructions double-jersey, y compris l'interlock et le ponte roma, ont tendance à mieux résister au boulochage que les tissus à face simple car les deux surfaces sont structurellement liées. Cela vaut la peine d'être noté lors de la comparaison des options de tissus pour la même application finale.
Spécifier un grade de boulochage dans le dossier technique est plus fiable que de se fier à l'inspection visuelle des rouleaux de tissu finis. Deux méthodes d'essai sont les plus couramment référencées pour les tricots d'habillement :
Méthode Martindale (ISO 12945-2 / ASTM D4970) : L'échantillon est frotté sous pression contrôlée à l'aide d'un appareil Martindale. Cette méthode est couramment utilisée pour les tissus plats et double-jersey où l'abrasion de surface peut être évaluée dans des conditions de laboratoire reproductibles. L'acheteur doit définir la méthode d'essai, la durée ou le nombre de cycles, et le grade minimal acceptable dans le dossier technique. Pour de nombreux programmes de tricots d'habillement, un grade 4 ou supérieur est un objectif pratique, mais le seuil exact doit être confirmé selon le type de tissu, le niveau de commande et les exigences de l'acheteur.
Méthode Random Tumble (ASTM D3512) : Les échantillons sont culbutés dans une chambre garnie de liège pour évaluer le boulochage et les modifications de surface associées. Cette méthode est généralement applicable aux tissus tissés et tricotés pour l'habillement et peut être utile lorsque les acheteurs veulent simuler une friction de surface multidirectionnelle.
Les marques qui s'approvisionnent en tissu polaire, polaire gratté ou tissus à surface pelucheuse peuvent demander un test Random Tumble ASTM D3512 dans le cadre de l'examen de l'échantillonnage, en particulier lorsque la friction de surface multidirectionnelle est une préoccupation. Le résultat doit être utilisé conjointement avec le type de tissu, le parcours de finition, les conditions de lavage et les critères d'acceptation spécifiques à l'acheteur. Pour les tissus à poils tels que le tissu chenille, le risque de boulochage et de perte de poils doit être signalé séparément lors de l'échantillonnage car la structure du fil et le poil de surface peuvent affecter l'apparence à long terme.
Si l'aspect après lavage fait partie des exigences de l'acheteur, le tissu peut être lavé selon un protocole d'entretien convenu avant l'évaluation du boulochage. AATCC TM124 concerne l'aspect de lissage après lavage domestique ; il ne doit donc pas être présenté comme une méthode d'essai de boulochage.
Pour l'échantillonnage Runtang Tex, les exigences de boulochage doivent être confirmées avec la composition des fibres, le parcours de finition et les normes de commande en vrac, en particulier pour le molleton, le jersey et les tricots à surface pelucheuse, où des processus tels que la finition anti-boulochage du polaire polaire jouent un rôle important dans l'amélioration de la durabilité de surface et le maintien de l'aspect du tissu après usage et lavages répétés.
Pour les tricots polaires, grattés ou à poils, les marques peuvent demander un test Random Tumble ASTM D3512 ou un test Martindale ASTM D4970, selon la surface du tissu et les exigences de l'acheteur. La méthode, la durée du test et le grade minimal doivent être consignés dans le dossier technique avant l'échantillonnage.
Les traitements anti-boulochage tels que la tonte, le traitement enzymatique ou la finition de surface sont normalement effectués pendant l'étape de finition du tissu, avant la coupe ou l'expédition. Ils ne doivent pas être considérés comme une correction après livraison. Les marques doivent confirmer le parcours de finition lors de l'échantillonnage et demander des résultats de test sur le tissu fini, et non uniquement sur le tissu écru ou non fini.
Runtang Tex fabrique des tissus molletonnés, jersey et polaires pour les marques de vêtements en Europe, en Amérique du Nord et en Australie. Si le boulochage est un problème de qualité pour votre prochaine collection, demandez un échantillon avec un rapport de test de boulochage, ou obtenez un devis pour discuter des options de construction et de finition avant l'approbation en gros.
 Aperçus de l'industrie
4 types courants de tissus pour vêtements
LIRE PLUS
Savoir-faire technique
Boulochage des tricots : mélanges de fibres, construction et décisions QC avant la production
LIRE PLUS Aperçus de l'industrie
Les avantages du tissu polyester viscose élasthanne dans l'industrie textile
LIRE PLUS Tissu
Polyester vs nylon : comprendre les différences
LIRE PLUS Savoir-faire technique
Types de fibres utilisées dans le jersey
LIRE PLUS