Fabricante de tecidos de malha desde 2009 · China
Fabricante de tecidos de malha desde 2009 · China

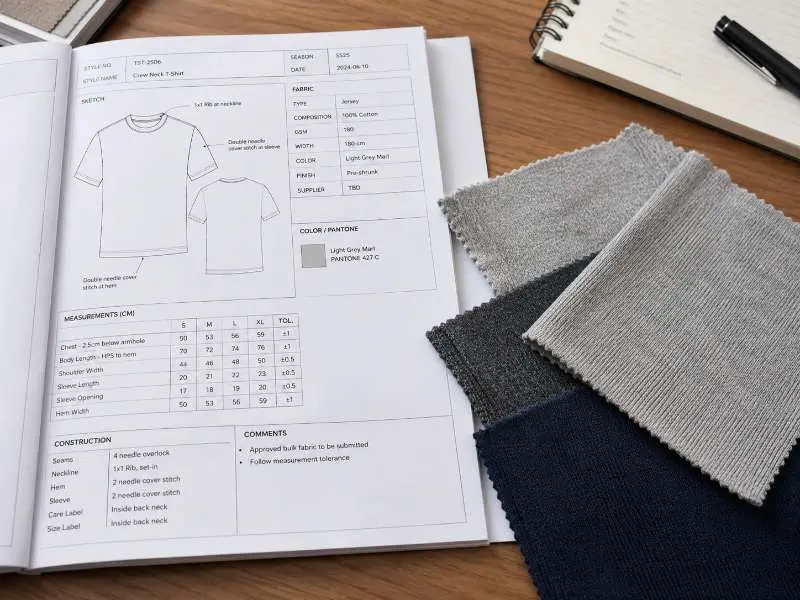
A maioria dos pedidos de tecido de malha dá errado antes do início da produção. Metas de GSM vagas, verificações de encolhimento ignoradas e rodadas de lab dip não resolvidas são os verdadeiros culpados. Este guia mapeia o fluxo de trabalho de fornecimento de tecido que as equipes de compras de marcas de vestuário usam para fechar essa lacuna: desde a elaboração de uma ficha técnica que uma malharia pode executar, até a aprovação do lote antes do início da produção.
Resposta Rápida: O Fluxo de Trabalho de Fornecimento de Tecido de Malha em Resumo
Um processo confiável de fornecimento de tecido para malharia passa por cinco pontos de decisão:
Cada ponto de decisão captura uma classe diferente de problema. Pular qualquer um deles transfere esse problema para o corte e costura, onde corrigi-lo custa múltiplas vezes mais.
O ponto de falha mais comum no fornecimento de tecido de malha não é uma malharia ruim — é um briefing incompleto. Quando uma equipe de compras envia uma solicitação vaga ("jersey de algodão, peso médio, para camisetas"), o que recebe de volta é uma seleção de amostras, não uma confirmação de fornecimento. A malharia está adivinhando o que a marca realmente precisa, e a marca está avaliando amostras contra critérios que ainda não foram escritos.
Esse ciclo — solicitação, amostra, contra-solicitação — pode adicionar tempo extra de amostragem e empurrar a aprovação de cor para mais perto do prazo do lote. Para programas sazonais com datas de lançamento fixas, isso não é apenas um problema de cronograma; pode atrasar decisões de lançamento de produto.
As causas raiz são consistentes na maioria das marcas que estão entrando no fornecimento de tecido de malha pela primeira vez ou escalando para novas categorias:
Nada disso são decisões de design. São decisões de engenharia, e pertencem ao briefing de tecido, não à conversa de amostragem.
Uma malharia precifica, amostra e agenda com base em qualquer informação que recebe na consulta inicial. Quanto mais completa e tecnicamente específica for essa informação, mais precisa será a resposta da malharia — e menos rodadas de revisão o processo de fornecimento exigirá.
As seguintes dimensões de especificação são o mínimo necessário para iniciar uma conversa estruturada de fornecimento de tecido de malha:
| Dimensão da Especificação | O Que Especificar | Por que importa |
|---|---|---|
| Composição da fibra | Fibra primária + fibra(s) secundária(s) + % de elastano, com faixa de tolerância de ±2–3% | Determina o toque, elasticidade, tingibilidade e elegibilidade para certificação |
| Gramatura alvo | Um alvo direcional com tolerância de ±10–15 GSM, não uma faixa de mais de 100 GSM | Controla o custo do tecido, rendimento por rolo e adequação ao uso final |
| Largura útil | Largura útil mínima em cm, com base na peça mais larga do seu molde | Afeta diretamente o rendimento do tecido e o cálculo do custo por peça |
| Tipo de construção | Meia-malha/interlock/rib/piqué/etc. | Determina a máquina de tricô e o MOQ; nem todas as malharias produzem todas as estruturas |
| Acabamentos funcionais | Liste todos os acabamentos necessários (flanelagem, anti-pilling, absorção de umidade, enzimático) | Os requisitos de acabamento afetam o roteiro na tinturaria e o prazo de entrega |
| Referência de cor | Código Pantone TCX ou amostra física de referência | Sem isso, as rodadas de aprovação de lab dip aumentam por padrão |
| Requisitos de certificação | OEKO-TEX® Standard 100 / GRS / GOTS — confirme o escopo do certificado antes da amostragem. | O escopo da certificação afeta a aquisição de fios e a elegibilidade da malharia |
| Tolerância de MOQ | Seu pedido mínimo por cor e se você pode consolidar cartelas de cores | Afeta se a malharia pode atender ao pedido de alguma forma |
Uma regra prática: se um parâmetro desta lista for deixado em branco, considere que a malharia irá preenchê-lo com base no que é mais fácil de produzir, não no que é melhor para sua peça. A ficha técnica é o principal mecanismo de controle da marca no processo de sourcing de tecidos.
A escolha da construção também deve ser confirmada antes da amostragem. Para tops mais leves, o tecido de malha jersey geralmente é avaliado como opção de malha simples; para melhor opacidade e estabilidade dimensional, o tecido interlock costuma ser o ponto de partida mais seguro. Ambos devem ser verificados em relação aos mesmos requisitos de GSM, largura, encolhimento e aprovação de cor antes do pedido em volume.
Para marcas que trabalham com múltiplas categorias — tops de malha, partes de baixo, forros para casacos — vale a pena manter um modelo de especificação mestre por categoria, atualizado após cada ciclo de sourcing. O tempo investido nesse modelo se paga em todas as temporadas seguintes.
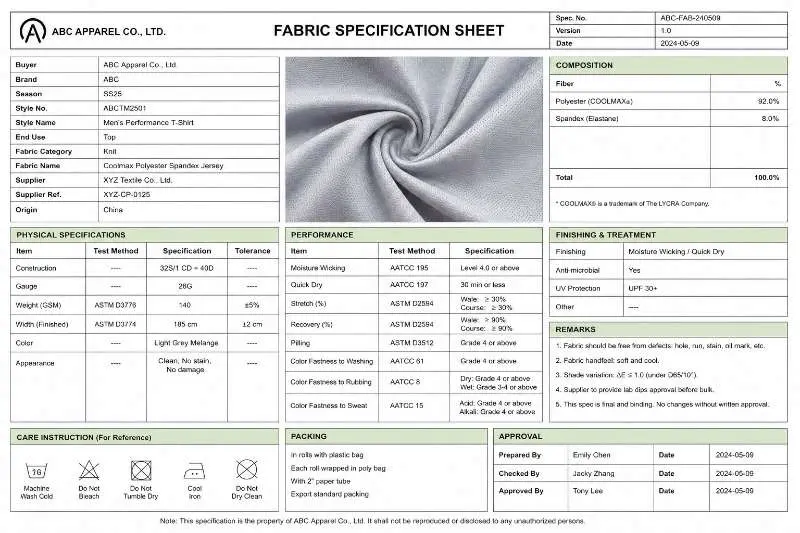
A amostragem física é onde o processo de sourcing de tecidos passa de documentos para materiais. Uma amostra que passa na revisão visual não é uma amostra que passou na qualificação de sourcing. Os tecidos de malha se comportam de maneira diferente dos tecidos planos sob tensão, lavagem e corte — e esses comportamentos só se tornam visíveis por meio de testes.
As seguintes verificações devem ser executadas em cada amostra de malha antes de tomar uma decisão de sourcing:
| Verificação | O que você está procurando |
|---|---|
| Verificação de GSM | Pese a amostra de tecido de acordo com o método de teste acordado e compare com a meta de GSM aprovada. |
| Estabilidade dimensional (encolhimento) | Lave e seque uma amostra conforme a instrução de cuidado pretendida. Marque uma área de teste medida antes da lavagem e compare o resultado após o teste de cuidado. Algumas construções de malha podem apresentar encolhimento maior que tecidos planos, portanto a faixa aceitável deve ser confirmada por construção, uso final e tolerância do comprador. |
| Estiramento e recuperação | Estenda a amostra até uma porcentagem definida de estiramento nas direções de curso e coluna, segure, solte. Meça a recuperação de acordo com o método de teste acordado pelo comprador ou padrão interno de CQ. Recuperação insuficiente indica teor de elastano inadequado ou problemas de tensão do fio. |
| Espiralidade (torque) | Coloque a amostra lavada plana. Observe se as costuras laterais torcem para frente. Espiralidade além da tolerância aprovada pelo comprador pode causar torção da peça durante o uso e deve ser revisada antes da aprovação do lote. |
| Solidez da cor (preliminar) | Verifique se a amostra apresenta sangramento ao ser esfregada contra um pano branco (seco e úmido). Esta é uma verificação de campo, não um padrão de laboratório — o teste formal de solidez da cor virá depois. |
| Consistência da superfície | Inspecione o painel completo da amostra quanto a pilling, cisalhamento irregular, linhas de agulha ou furos. Estes são defeitos de produção na fase de amostra que se multiplicarão no lote. |
| Toque vs intenção da especificação | Compare o toque da amostra com sua amostra de referência. 'Mais macio que o esperado' ou 'mais rígido que o esperado' são ambos motivos de rejeição se a intenção da especificação for clara. |
Para verificação formal do GSM, o peso do tecido deve ser verificado com o método de teste acordado, como ASTM D3776/D3776M, que cobre testes de massa por unidade de área para a maioria dos tecidos. Uma amostra que falhe em uma ou mais verificações deve ser devolvida com comentários escritos específicos — não apenas uma mensagem de "por favor revise". Quanto mais preciso o feedback, mais rápido a próxima rodada resolve o problema.
A maioria dos processos de sourcing de tecido de malha exige de duas a três rodadas de amostragem para desenvolvimentos personalizados. Tecidos de estoque padrão de uma fábrica com a qual a marca já trabalhou podem ser aprovados em uma rodada. Planeje o cronograma de acordo.
Uma observação sobre metragem de amostra: pedir tecido suficiente para cortar um protótipo completo de peça — não apenas um cupom de laboratório — vale o custo extra. Testes em escala de peça revelam comportamento de corte, desempenho de costura e problemas de registro de estampa que uma amostra de laboratório de 30cm × 30cm não consegue.
A aprovação de lab dip é a etapa mais subestimada de forma confiável em todo o cronograma de sourcing de tecido de malha. É também a etapa onde a maioria dos atrasos de pedidos em lote se origina — não porque a fábrica seja lenta, mas porque o processo de aprovação é gerenciado de forma reativa em vez de proativa.
Um lab dip é um teste de tingimento em pequena escala na construção de tecido alvo, submetido à marca antes do início do tingimento em lote. Sua função é confirmar que a tinturaria de produção pode atingir a cor alvo dentro da tolerância antes de se comprometer com rolos completos.
Os problemas estruturais que criam atrasos nesta etapa:
As marcas que gerenciam bem a aprovação de lab dip tratam-na como um fluxo de trabalho paralelo que corre junto — e não depois — da aprovação da amostra. O alvo de cor deve ser travado e submetido à tinturaria ao mesmo tempo em que a amostra estrutural está sendo revisada. Isso comprime o cronograma geral de sourcing sem comprimir a qualidade de nenhuma das revisões.
Para um detalhamento das tolerâncias de lab dip, fluxos de trabalho de aprovação e problemas comuns de cor em produção, consulte nosso guia: Aprovação de Lab Dip para Tecido de Malha: Fluxo de Trabalho, Tolerâncias e Problemas Comuns de Cor em Produção.
A inspeção de recebimento de produção é o ponto de verificação final no processo de sourcing de tecido antes de o tecido seguir para corte e costura. É também o ponto em que as marcas mais frequentemente descobrem que o que foi aprovado na amostra não corresponde ao que foi enviado na produção — porque os dois foram produzidos sob condições diferentes.
Fontes comuns de desvio entre produção e amostra em tecidos de malha:
A sequência de inspeção de produção a seguir aborda esses riscos em ordem de dificuldade de detecção:
| Etapa de Inspeção | Método |
|---|---|
| Amostragem na ponta do rolo | Corte 1 a 2 metros de cada ponta do rolo. Não amostre apenas a camada externa — ela pode ter sido exposta à luz ou a danos de manuseio não representativos do corpo do rolo. |
| Escalonamento de tonalidades | Corte tiras de rolos representativos, costure-as lado a lado e inspecione sob a fonte de luz aprovada pelo comprador. Rolos que se mostrem visualmente diferentes do padrão de produção aprovado devem ser sinalizados. |
| Verificação pontual de GSM | Pese cortes de um plano de amostragem de rolos acordado. Compare com o peso da amostra aprovada e a tolerância do pedido de compra. Qualquer desvio além da tolerância deve acionar uma verificação mais ampla de rolos. |
| Correlação de encolhimento | Lave e meça um corte dos rolos de produção usando o mesmo protocolo usado durante a aprovação da amostra. Compare os resultados. Uma diferença significativa pode indicar uma mudança no acabamento — provavelmente na temperatura de termofixação ou na tensão. |
| Inspeção visual AQL | Inspecione os rolos de tecido quanto a defeitos de superfície sob iluminação controlada. O nível de inspeção, a classificação de defeitos e o limite de qualidade aceitável devem ser definidos no pedido de compra antes do início da inspeção. |
Marcas que não fazem escalonamento de tonalidades no recebimento de produção regularmente descobrem variação de tonalidade depois que os painéis são cortados — momento em que as únicas opções são absorver inconsistência visível na peça ou descartar material. Nenhuma delas é recuperável do ponto de vista de custo ou cronograma.
O processo de sourcing de tecido termina quando a produção foi inspecionada, os critérios de liberação foram atendidos e o tecido foi formalmente aprovado para produção. Qualquer rolo que não passe na inspeção deve ser colocado em quarentena e documentado — não separado informalmente para uso em um pedido posterior.
No mínimo: composição da fibra com faixas de tolerância, um alvo de GSM (não uma faixa ampla), largura útil, tipo de construção, requisitos de acabamento, uma referência de cor (Pantone TCX ou amostra física), requisitos de certificação e parâmetros de MOQ. Uma ficha técnica sem qualquer um desses itens dá à malharia espaço para tomar decisões que deveriam pertencer à marca.
O desenvolvimento de tecidos de malha personalizados normalmente exige duas a três rodadas — uma para estrutura e toque, uma ou mais para ajustes de cor e acabamento. Tecidos de estoque de um fornecedor com o qual já existe relação podem ser aprovados em uma única rodada. Incluir pelo menos duas rodadas no cronograma do projeto evita compressão do prazo quando uma revisão é necessária.
Sim, e é recomendado. Envie o alvo de cor para a tinturaria ao mesmo tempo em que a amostra estrutural está sendo avaliada — não depois. As duas revisões são independentes e podem ser conduzidas em paralelo sem risco. A maioria dos atrasos no sourcing de tecido na etapa de lab dip é causada por fluxos sequenciais em vez de paralelos.
Pronto para iniciar uma consulta de sourcing de tecido de malha? Compartilhe sua ficha técnica ou tech pack conosco para receber uma proposta de amostra estruturada — incluindo opções de GSM, recomendações de construção e prazo de entrega.
Explore nossa linha de tecidos de malha | Solicite uma amostra
 Sem categoria
Tecido Jacquard: Tecendo Requinte e Luxo em Seus Têxteis
LEIA MAIS Guia de sourcing
O que impulsiona o custo do tecido de malha — e quais variáveis você pode controlar
LEIA MAIS Conhecimento Técnico
Estabilidade do Tecido em Malhas: Por que Ponte, Scuba e Dupla Face Mantêm a Forma
LEIA MAIS Sustentabilidade
Pegada de Carbono Têxtil para Malhas de Vestuário: O que as Marcas Devem Rastrear Antes da Produção em Larga Escala
LEIA MAIS Tecido
 atoalhado: o guia definitivo sobre este tecido absorvente e versátil
LEIA MAIS