د 2009 کال راهیسې د اوبدل شوي ټوکر جوړونکی · چین

د 2009 کال راهیسې د اوبدل شوي ټوکر جوړونکی · چین

ګیج د کیبل بنل شوي ټوکر کې تر ټولو مهم پارامیټر دی — خو دا هغه یو دی چې ډېری وخت تر نمونې اخیستنې پورې نامعلوم پاتې کېږي. د جامو هغو برنډونو لپاره چې د سویټر ټولګې په پراخه تولید کې امر کوي، نه ټاکل شوی ګیج د رسۍ-جوړښت د نا ثابت تعریف، د رولونو تر منځ د پراخوالي توپیر، او د بیا نمونې اخیستنې لګښتونو لامل کېږي چې د پراختیا مهال ویش کموي. دا لارښود ښيي چې له لومړنۍ نمونې د کارخانې له وتلو مخکې څه باید وټاکل شي او ولې.
ګیج (په لنډه GG) په فلیټ-بیډ یا ګردي بنن ماشین کې د هر انچ د ستنو شمېر ته ویل کېږي. د کیبل بنل شوي ټوکر تولید کې دا شمېر مستقیم کنټرولوي چې د رسۍ-تاو جوړښت د بشپړ شوي ټوکر پر سطحه څومره روښانه ښکاري.
ټیټ-ګیج جوړښتونه — نږدې 3 GG تر 7 GG — پرانیستي، ډېر جوړښتي بنل شوي ټوکر تولیدوي چې پکې د کیبل انفرادي تاوې پراخې او درې-بعدي وي. دا د درنو ژمنیو سویټرونو او د باندې جامو ته نږدې بنل شوو جامو لپاره ښه مناسبه دي چې لیدنی جوړښت یې اصلي سوداګریزه ځانګړنه وي. لوړ-ګیج جوړښتونه — له نږدې 10 GG پورته — نری، غښتلی بنل شوی ټوکر تولیدوي چې کیبل نمونې پکې شته خو لا ښه شوې ده؛ د منځنۍ درنې طبقې جامو یا د منظم لاس لرونکو جوړښتي بنل شوو جامو لپاره کارېدای شي.
د ترلاسه کولو مهمه پایله: یو کیبل ډیزاین چې په 7 GG جوړ شوی، که په 12 GG بیا تولید شي، بنسټیز توپیر به ولري — نه یوازې نری، بلکې په جوړښتي توګه به بدل وي چې تاو د بنسټیز بنل شوي ټوکر په وړاندې څنګه ځای پر ځای کېږي. همدا لامل دی چې ګیج باید د نمونې اخیستنې له پیل مخکې په تخنیکي پاکیج کې وټاکل شي، نه دا چې وروسته له نمونې رارسېدو د موجود ماشین سره سم تنظیم شي. په Runtang کې د کیبل بنل شوي ټوکر جوړښتونه د ګیج د بېلابېلو حدونو په اوږدو کې د تار او جوړښت اړتیاوو له مخې شته — د لنډیز په پړاو کې خپل هدف GG تایید کړئ.
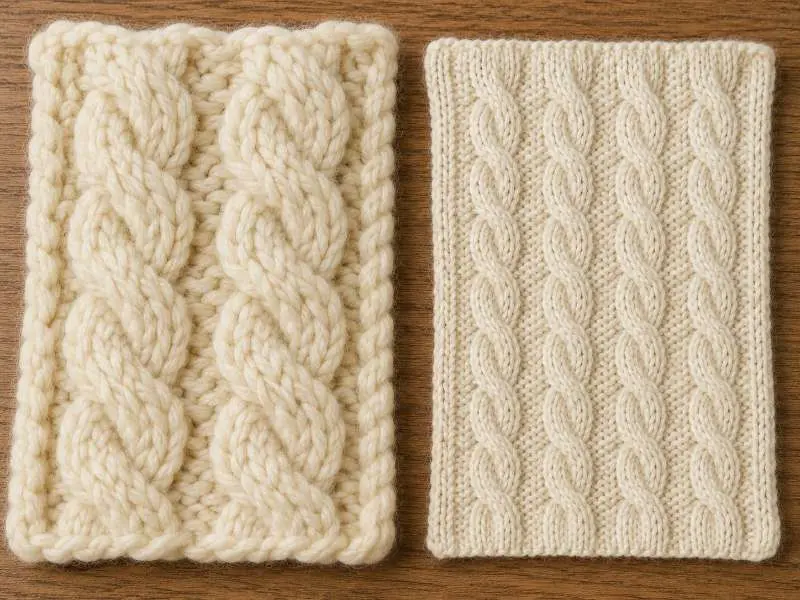
د ټکو کثافت ښيي چې په هر واحد د ټوکر ساحې کې څو کورسونه (افقي کرښې) او وېلونه (عمودي ستنې) ښکاري. د ساده بنل شوو ټوکرونو لپاره، کله چې ګیج او تار وټاکل شي، کثافت نسبتاً وړاندوینه کېدونکی وي. د کیبل جوړښتونه بل ډول چلند کوي: هر کیبل تکرار کولای شي ټوکر افقي توګه دننه کش کړي، دا هغه تولیدي ستونزه ده چې معمولاً د نمونې اخیستنې او پراخه تولید تایید پر مهال د کیبل کشش په توګه مدیریت کېږي.
په عملي ډول، د کیبل بنل شوي ټوکر یوه تخته به له هغه ساده بنل شوي ټوکر څخه نرۍ اندازه شي چې په هماغه ماشین او هماغه ګیج جوړ شوی وي، ځکه چې هر کیبل تاو د کراسینګ ترسره کولو لپاره اضافي افقي تار مصرفوي. د کشش کچه د کیبل د تکرار پراخوالي، د کراسینګ فریکونسي او د تولید پر مهال د تار تنشن پورې اړه لري. دا ټول متغیرونه کولای شي د نمونې اخیستنې او پراخه تولید تر منځ لږ بدلون وکړي، همدا لامل دی چې د بشپړ شوي ټوکر پراختيا باید له آرامېدو وروسته اندازه شي — نه مستقیم له ماشین څخه — او په تخنیکي پاکیج کې د آرام حالت د ابعاد په توګه وټاکل شي.
د ترلاسه کولو ټیمونه باید د پراخوالي اندازه کېدنه په آرام او لږ کش شوو دواړو حالتونو کې وغواړي. په یوه پراخه تولید کې د ټکو ثابت کثافت هغه څه دي چې ټاکي چې له بېلابېلو رولونو پرې شوې تختې به د ګنډلو په ځای کې سره سمون وخوري. پورل بنل شوی ټوکر ورته یو بل سره نښلېدونکی جوړښت کاروي او ورته د کثافت د بدلون ننګونې لري — که څه هم د کیبل تاو پرته، د هغه د کشش چلند لږ ښکاره دی.
د تارونو انتخاب د دې پر ځای چې یوازې ښکاري اړخ ته کتنه وکړي، پر دې اغېزه کوي چې بنل شوی کیبل ټوکر له جوړښتي پلوه څنګه کار کوي. هغه تارونه چې ډېر تاو درلودونکي دي — یعنې د هغوی انفرادي پلایونه ډېر کلک تاو شوي دي — معمولاً پاک او ښه تعریف شوي د کیبل پروفایلونه تولیدوي، ځکه چې تاو د فشار لاندې خپله بڼه ساتي. نرم، لږ تاو درلودونکي تارونه کېدای شي لا خړوب شوی د کیبل تعریف تولید کړي، په ځانګړې توګه په نریو ګیجونو کې چې د ګنډلو اندازه کوچنۍ وي. د تارونو مناسب لوری د ډیزاین موخې پورې اړه لري او باید د لنډیز په پړاو کې پرې هوکړه وشي، نه دا چې پرانیستی پاتې شي.
په GSM باندې: بنل شوي کیبل ټوکر معمولاً د گرد بنل شوو جوړښتونو په پرتله پراخه حد کې راځي، ځکه چې د کیبل تکرار پخپله د موادو ژوروالی زیاتوي. یو غټ ټيټ ګیج کیبل جوړښت کولای شي 400 GSM یا ډېر ته ورسېږي؛ یو نری منځنی ګیج جوړښت کېدای شي له 300 GSM څخه کم وي. مهمه دا ده چې دوه ټوکرونه چې ورته GSM لري، د ګیج او د کیبل کثافت پورې اړه لري چې ډېر توپیر لرونکي احساس او کارکردګي ولري — یوازې GSM کافي مشخصات نه دي. برنډونه باید GSM د ګیج، د کیبل تکرار عرض او د پای شوي دروازې عرض تر څنګ یوازې یو پارامیټر وګڼي، نه د اصلي توصیفونکي په توګه. د GSM ټول ارزښتونه باید د جوړښت او پای ته رسولو پورې تړلي وپېژندل شي؛ دقیقې رقمې د لاب ډیپ او د تولید دمخه له تصویب په جریان کې تایید کړئ.
د الیافو ترکیب هم پر د کیبل روښانتیا، بیا رغېدو او د حجم ثبات اغېزه کوي. وړۍ او د وړۍ مخلوط تارونه کولای شي په ځینو سويټر جوړښتونو کې د ابعادي بیا رغېدو ملاتړ وکړي، پداسې حال کې چې پنبه، اکریلیک او مخلوط تارونه کېدای شي لا نږدې تنش کنټرول ته اړتیا ولري تر څو د کیبل تکرار په ټولو رولونو کې یو شان پاتې شي. دقیق د مخلوط تناسب باید د پراختیا په جریان کې د هدف د لاس احساس، ګیج، GSM او د انقباض غوښتنو پر بنسټ تایید شي.
د ورته جوړښتي بنل شوو انتخابونو لپاره، جاکارډ بنل شوی ټوکر په سطحه بڼه د پروګرام شوي رنګ یا د ګنډلو نقشې له لارې ترلاسه کوي، نه د تاو شوو کیبل تکرارونو له لارې، او د ګیج او د نمونې اخیستنې د رسولو مودې لپاره جلا غوښتنې لري.
یو بشپړ د کیبل بنل شوي ټوکر مشخصات باید لاندې ټکي د نمونې د سپارلو دمخه تایید کړي. هر ټکی یو جلا د ناکامۍ حالت ته اشاره کوي چې معمولاً د نمونې له تصویب او پراخه تولید ترمنځ ښکاره کېږي.
| پارامتر | څه باید مشخص شي | ولې مهمه ده |
|---|---|---|
| ګیج (GG) | د هدف GG حد؛ د کارخونې په دسترس کې د ماشین ډول تایید کړئ | د کیبل اوږدوالی او د ګنډلو اندازه ټاکي؛ له تولید وروسته نشي بدلېدلی |
| د کیبل تکرار عرض | د هر کیبل تکرار لپاره د ګنډلو شمېر؛ د تېرېدو فریکونسي | د کشیدو کچه او د پای پینل عرض کنټرولوي |
| د آرامې دروازې عرض | له ماشین څخه د 24 ساعتونو آرامېدو وروسته اندازه کېږي | د ګنډلو سمون او د پرې شوو پینلونو حاصل د یو شان پای عرض پورې تړلي دي |
| د انقباض معیار | کله چې تطبیق شي AATCC TM135-2025 یا ISO 6330 ته مراجعه وکړئ؛ د مینځلو دورې او د تېرېدو زغم مشخص کړئ | د کیبل جوړښتونه کېدای شي له مینځلو وروسته د ویل او کورس لورو په اوږدو کې جلا توپیر ولري |
| د کیبل جوړښت په اوږدو کې د رنګ ثبات | د سیوري بانډ تصویب چې کیبل او د بنسټ دواړه بنل شوې سیمې پوښي | پورته شوې د کیبل سطحه او ښکته بنسټ کېدای شي رنګ په جلا جلا کچو جذب کړي |
د رنګ ثبات ټکی د کیبل بنل شوي ټوکر ځانګړی دی او ډېری وختونه په معیاري د کیفیت کنټرول چک لیستونو کې پاتې کېږي. ځکه چې د کیبل رسۍ د بنسټ ټوکر څخه پورته ده، دوه سطحې کېدای شي د تار تنش او د پای ته رسولو شرایطو پورې اړه لري رنګ په لږ توپیر سره جذب کړي. د سیوري بانډ تصویب باید په څرګنده توګه د کیبل سیمې او بنسټ دواړو ته اشاره وکړي — نه دا چې رنګ یوازې په بنسټ ټوکر باندې ارزښت شي.
د هغو برنډونو لپاره چې د سويټر بشپړ کولیکشنونه رامنځته کوي، د سويټر بنل شوي ټوکر رسولو پراخه د جامو کچې د رسولو پرېکړې پوښي — د کیبل بنل شوی ټوکر د دې چوکاټ دننه یو جوړښت دی.
یوازینی معیاري ګیج نشته — مناسب حد د تار وزن، د کیبل تکرار اندازې او د کارونې موخې پورې اړه لري. د ژمي غټ سوانړونه معمولاً ټیټ ګیج جوړښتونه (نږدې 3 GG څخه تر 7 GG) کاروي چېرې چې د کیبل بڼه څرګنده ده او د لاس احساس قوي دی. منځنی وزن یا انتقالي بنل شوې جامې کېدای شي ښه ګیج (شاوخوا 10 GG څخه تر 14 GG) سره ډېر منظم کیبل پروفایل ته مناسب وي. ستاسو د ټولګې لپاره سم GG باید د ډیزاین لنډیز په جریان کې تایید او د نمونې اخیستنې له سپارښت مخکې نهایي شي. موږ د ګیج بېلابېلو حدونو کې بنل شوی ټوکر تولیدوو — د نمونې غوښتنه وکړئ ترڅو ستاسو د ځانګړي جوړښت لپاره مناسب والی تایید کړئ.
د کیبل جوړښتونه ټوکر په افقي ډول دننه ته کش کوي، ځکه چې هره پېچ د تار هغه برخه مصرفوي چې که نه وي، د پینل پراخوالي ته به برخه ورکړي. د دننه کش کېدو اندازه د کیبل تکرار پراخوالي، د پېچ فریکونسۍ او د تار تنش سره توپیر لري. په پراخه تولید کې، د دې عواملو په هر یو کې کوچني توپیرونه کولی شي د رول څخه رول ته د پراخوالي ناهمغږي رامنځته کړي چې د پرې شوو پینلونو ناسمې سمون د ګنډېدو په ځای کې رامنځته کوي. له همدې امله د پای محصول د ور پراخوالی باید په آرام حالت کې اندازه شي — نه د ماشین څخه — او په تخنیکي بسته کې د زغم حد په توګه مشخص شي. د تولید په جریان کې د ګنډلو د دوامداره کثافت څارنه اصلي کنټرول نقطه ده. د ابعادي بدلون ازموینې لپاره، برنډونه کولی شي د AATCC TM135 ابعادي بدلون ازموینې طریقه ته مراجعه وکړي یا د پراخه تایید مخکې د پیرودونکي غوښتل شوي ISO پروسې سره سمون وکړي.
ګیج، د ګنډلو کثافت او کیبل تکرار ټول د نمونې اخیستنې په مرحله کې تایید کېدای شي — خو یوازې هغه وخت چې له پیل څخه مشخص شوي وي. زموږ د کیبل بنل شوي ټوکر له لړۍ څخه د نمونې غوښتنه وکړئ ترڅو د پراخه تولید له پیل مخکې جوړښت ستاسو د تخنیکي بستې سره مطابقت ولري.
 ټوکر
ریب ټوکر: ستاسو جامو ته جوړښت او بُعد ورکول
نور ولولئ د ټوکر پرتله کول
وېلور د وېلویټ پرتله: د نسج میکانیزم، د کشېدلو چلند او په جامو کې د هر یو ځای
نور ولولئ پایښت
د Bluesign تصدیقشوي ټوکر ادعاګانې: برنډونه باید د پراخه تولید له غوښتنې مخکې څه تایید کړي
نور ولولئ ټوکر
د انټرلاک ټوکر بشپړ لارښود: ځانګړنې، کارونې او ګټې
نور ولولئ ټوکر
ریب اوبدل شوی ټوکر: دوه مخيز ټوکر چې ښه انعطاف لري
نور ولولئ