ထိုးပြီးသား အထည် ထုတ်လုပ်သူ · ၂၀၀၉ ခုနှစ်မှစ၍ · တရုတ်နိုင်ငံ

ထိုးပြီးသား အထည် ထုတ်လုပ်သူ · ၂၀၀၉ ခုနှစ်မှစ၍ · တရုတ်နိုင်ငံ

ကေဘယ်ထိုးပြီးသား အထည်တွင် Gauge သည် အရေးအကြီးဆုံး ဆုံးဖြတ်ချက်ချရသော ပါရာမီတာ ဖြစ်သည် — သို့သော် နမူနာထုတ်လုပ်မှု စတင်နေပြီးမှသာ မကြာခဏ သတ်မှတ်ချန် ကျန်ရစ်လေ့ရှိသည့် အရာလည်း ဖြစ်သည်။ ဆွယ်တာ ကော်လက်ရှင်းများကို အမြောက်အများ မှာယူသော အထည်အမှတ်တံဆိပ်များအတွက် Gauge ကို မသတ်မှတ်ထားလျှင် ကြိုးကျစ်ထည်၏ ထင်ရှားမှု မညီညာခြင်း၊ လိပ်များအကြား အကျယ်ကွဲပြားခြင်းနှင့် ပြန်လည်နမူနာထုတ်ရသည့် ကုန်ကျစရိတ်များ ဖြစ်ပေါ်ကာ ထုတ်လုပ်ဖွံ့ဖြိုးရေး အချိန်ဇယားကို ကျဉ်းမြောင်းစေသည်။ ဤလမ်းညွှန်ချက်တွင် ပထမဆုံး နမူနာ စက်ရုံမှ မထွက်ခွာမီ ဘာတွေ သတ်မှတ်ရမည်၊ အဘယ်ကြောင့် သတ်မှတ်ရမည်ကို ဖော်ပြထားသည်။
Gauge (GG ဟု အတိုကောက်ရေးသည်) သည် ပြားချပ်ကုတ်ဆက်စက် သို့မဟုတ် စက်ဝိုင်းထိုးစက်တွင် တစ်လက်မလျှင် အပ်အရေအတွက်ကို ဆိုလိုသည်။ ကေဘယ်ထိုးပြီးသား အထည် ထုတ်လုပ်မှုတွင် ဤအရေအတွက်သည် အချောထည် မျက်နှာပြင်ပေါ်တွင် ကြိုးကျစ်ဖွဲ့စည်းပုံ မည်မျှ ထင်ရှားစွာ ပေါ်လာမည်ကို တိုက်ရိုက် ထိန်းချုပ်သည်။
Gauge နည်းသော ဖွဲ့စည်းပုံများ — ခန့်မှန်းခြေ 3 GG မှ 7 GG အထိ — သည် ကျယ်ဝန်း၍ ထင်ရှားသော အထည်အသွင်ရှိသော ထိုးပြီးသားများကို ထုတ်ပေးပြီး ကေဘယ်ကျစ်တစ်ခုချင်းစီသည် ကျယ်ပြီး သုံးဖက်မြင် ဖြစ်နေသည်။ ၎င်းတို့သည် ထူထဲသော ဆောင်းရာသီ ဆွယ်တာများနှင့် အပြင်ဝတ်နှင့် နီးစပ်သော ထိုးပြီးသား အထည်များအတွက် ကောင်းစွာ သင့်လျော်ပြီး မြင်သာသော အထည်အသွင်သည် အဓိက စီးပွားရေး လက္ခဏာ ဖြစ်သည်။ Gauge မြင့်သော ဖွဲ့စည်းပုံများ — ခန့်မှန်းခြေ 10 GG နှင့်အထက် — သည် ပိုမို သေးငယ်သိပ်သည်းသော ထိုးပြီးသားများကို ထုတ်ပေးပြီး ကေဘယ်ပုံစံ ပါရှိသော်လည်း ပိုမို သန့်ရှင်းသည်။ အလယ်အလတ် အလေးချိန် အထပ်ထပ် ဝတ်စုံများ သို့မဟုတ် ချုပ်ရိုးကျကျ ထိတွေ့ခံစားမှုရှိသော ဖွဲ့စည်းထားသည့် ထိုးပြီးသား အထည်များအတွက် အသုံးပြုနိုင်သည်။
ဝယ်ယူရေးအတွက် အဓိက သက်ရောက်မှု - 7 GG ဖြင့် ဖွံ့ဖြိုးထားသော ကေဘယ်ဒီဇိုင်းကို 12 GG ဖြင့် ပြန်လည်ထုတ်လုပ်လျှင် အခြေခံအားဖြင့် ကွဲပြားစွာ မြင်ရမည် — ပိုမို သေးငယ်ရုံသာမက အခြေခံထိုးပြီးသားနှင့် ကျစ်ပုံ အနေအထား ဖွဲ့စည်းပုံအရပါ ကွဲပြားမည်။ ထို့ကြောင့် နမူနာမထုတ်မီ tech pack တွင် Gauge ကို သတ်မှတ်ထားရမည်ဖြစ်ပြီး နမူနာရောက်ပြီးမှ ရရှိနိုင်သော စက်နှင့် ကိုက်ညီစေရန် ချိန်ညှိခြင်း မပြုသင့်ပါ။ Runtang ၏ ကေဘယ်ထိုးပြီးသား အထည် ဖွဲ့စည်းပုံများကို ချည်နှင့် ဖွဲ့စည်းပုံ လိုအပ်ချက်များအပေါ် မူတည်၍ Gauge အကွာအဝေး အမျိုးမျိုးဖြင့် ရရှိနိုင်သည် — သင့်ရည်မှန်း GG ကို အစည်းအဝေး အဆင့်တွင် အတည်ပြုပါ။
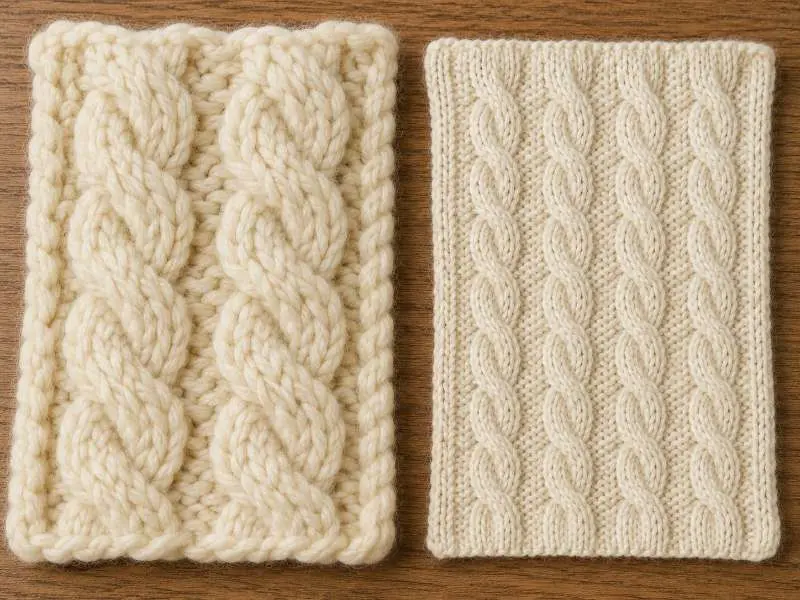
ချုပ်ရိုးသိပ်သည်းမှုဆိုသည်မှာ အထည် ဧရိယာ တစ်ယူနစ်လျှင် course (အလျားလိုက် အတန်း) နှင့် wale (ဒေါင်လိုက် ကော်လံ) မည်မျှ ပါဝင်သည်ကို ဖော်ပြသည်။ ရိုးရိုးထိုးပြီးသားများအတွက် Gauge နှင့် ချည်ကို သတ်မှတ်ပြီးပါက သိပ်သည်းမှုသည် ခန့်မှန်းနိုင်သည်။ ကေဘယ်ဖွဲ့စည်းပုံများမှာမူ ကွဲပြားစွာ ပြုမူသည် - ကေဘယ် repeat တစ်ခုစီသည် အထည်ကို အလျားလိုက် အတွင်းသို့ ဆွဲငင်နိုင်ပြီး ဤထုတ်လုပ်မှု ပြဿနာကို နမူနာထုတ်လုပ်မှုနှင့် အမြောက်အများ အတည်ပြုမှုအတွင်း cable pull-in အဖြစ် စီမံခန့်ခွဲလေ့ရှိသည်။
လက်တွေ့အားဖြင့် ကေဘယ်ထိုးပြီးသား အထည် အထည်အပိုင်းသည် တူညီသော စက်တွင် တူညီသော Gauge ဖြင့် ထုတ်လုပ်ထားသည့် ရိုးရိုးထိုးပြီးသားထက် ပိုမို ကျဉ်းမြောင်းစွာ တိုင်းတာရမည်ဖြစ်သည်၊ အကြောင်းမှာ ကေဘယ်ကျစ်တစ်ခုစီသည် ကူးခြင်းကို လုပ်ဆောင်ရန် အလျားလိုက် ချည်ပို သုံးစွဲသောကြောင့် ဖြစ်သည်။ ဆွဲငင်မှု ပမာဏသည် ကေဘယ် repeat အကျယ်၊ ကူးခြင်း အကြိမ်ရေနှင့် ထုတ်လုပ်မှုအတွင်း ချည်တင်းအားတို့အပေါ် မူတည်သည်။ ဤကိန်းရှင်များအားလုံးသည် နမူနာထုတ်လုပ်မှုနှင့် အမြောက်အများ ကြား အနည်းငယ် ပြောင်းလဲနိုင်သောကြောင့် အချောထည် အကျယ်ကို စက်မှ တိုက်ရိုက် မဟုတ်ဘဲ အနားယူပြီးနောက် တိုင်းတာရမည်ဖြစ်ပြီး tech pack တွင် အနားယူပြီး အနေအထား အတိုင်းအတာအဖြစ် သတ်မှတ်ရမည်။
ဝယ်ယူရေး အဖွဲ့များသည် အကျယ် တိုင်းတာမှုများကို အနားယူပြီး အနေအထားနှင့် အနည်းငယ် ဆွဲဆန့်ထားသော အနေအထား နှစ်မျိုးလုံးဖြင့် တောင်းခံသင့်သည်။ အမြောက်အများ ထုတ်လုပ်ခြင်း တစ်ခုလုံးတွင် ချုပ်ရိုးသိပ်သည်းမှု ညီညာခြင်းသည် မတူညီသော လိပ်များမှ ဖြတ်တောက်ထားသော အထည်အပိုင်းများ ချုပ်ရိုးတွင် ကိုက်ညီမည် မည်မဟုတ်ကို ဆုံးဖြတ်သည်။ ပါလ်ထိုးပြီးသား အထည် သည် ဆက်စပ်သော အပြန်အလှန် ချိတ်ဆက်ဖွဲ့စည်းပုံကို အသုံးပြုပြီး အလားတူ သိပ်သည်းမှု ကွဲပြားမှု စိန်ခေါ်မှုများနှင့် ရင်ဆိုင်ရသည် — ကေဘယ်ကျစ် မပါသောကြောင့် ၎င်း၏ ဆွဲငင်မှု ပြုမူပုံမှာ သိသိသာသာ နည်းသည်။
ချည်မျှင်ရွေးချယ်မှုသည် ကေဘယ်ထိုးပြီးသား အထည်၏ ဖွဲ့စည်းပုံဆိုင်ရာ စွမ်းဆောင်ရည်ကို သက်ရောက်မှုရှိသည်၊ အလှအပသက်သက်သာမဟုတ်ပါ။ ချည်မျှင်တစ်ခုချင်းစီကို ပိုမိုတင်းကျပ်စွာ ရစ်ပတ်ထားသော လိမ်အားမြင့်သော ချည်မျှင်များသည် တင်းအားအောက်တွင် ပုံသဏ္ဌာန်ကို ထိန်းထားနိုင်သောကြောင့် ပိုမိုရှင်းလင်းပြီး ပိုမိုထင်ရှားသော ကေဘယ်ပုံစံများကို ထုတ်ပေးလေ့ရှိသည်။ ပိုမိုနူးညံ့ပြီး လိမ်အားနည်းသော ချည်မျှင်များသည် အထူးသဖြင့် ချုပ်ရိုးအတိုင်းအတာ ပိုသေးငယ်သော ပိုမိုသိမ်မွေ့သော ဂေ့ချ်များတွင် ကေဘယ်ပုံစံကို ပိုမိုမှုန်ဝါးစွာ ထုတ်ပေးနိုင်သည်။ သင့်လျော်သော ချည်မျှင်ဦးတည်ချက်သည် ဒီဇိုင်းရည်ရွယ်ချက်အပေါ် မူတည်ပြီး အစည်းအဝေးအဆင့်တွင် သဘောတူညီသင့်သည်၊ မထားခဲ့သင့်ပါ။
GSM နှင့်ပတ်သက်၍: ကေဘယ်ထိုးပြီးသား အထည်များသည် ကေဘယ်ထပ်ခါထပ်ခါဖွဲ့စည်းမှုကိုယ်တိုင်က ပစ္စည်းအနက်ကို ပေါင်းထည့်သောကြောင့် စက်ဝိုင်းထိုးဖွဲ့စည်းပုံများထက် ပိုမိုကျယ်ပြန့်သော အတိုင်းအတာအတွင်း ကျရောက်လေ့ရှိသည်။ ကြမ်းတမ်းသော ဂေ့ချ်နိမ့် ကေဘယ်ဖွဲ့စည်းပုံသည် 400 GSM သို့မဟုတ် ထို့ထက်ပို၍ ရောက်နိုင်သည်။ သိမ်မွေ့သော ဂေ့ချ်အလယ်အလတ် ဖွဲ့စည်းပုံသည် 300 GSM အောက်တွင် ရှိနိုင်သည်။ အရေးကြီးသည်မှာ တူညီသော GSM ရှိသော အထည်နှစ်ခုသည် ဂေ့ချ်နှင့် ကေဘယ်သိပ်သည်းမှုပေါ် မူတည်၍ ခံစားမှုနှင့် စွမ်းဆောင်ရည် အလွန်ကွာခြားနိုင်သည် — GSM တစ်ခုတည်းသည် လုံလောက်သော သတ်မှတ်ချက်မဟုတ်ပါ။ အမှတ်တံဆိပ်များသည် GSM ကို ဂေ့ချ်၊ ကေဘယ်ထပ်ခါထပ်ခါအကျယ်နှင့် အချောထည်တံခါးအကျယ်တို့နှင့်အတူ ပါရာမီတာတစ်ခုအဖြစ် သတ်မှတ်သင့်သည်၊ အဓိကဖော်ပြချက်အဖြစ် မဟုတ်ပါ။ GSM တန်ဖိုးအားလုံးကို ဖွဲ့စည်းပုံနှင့် အချောကိုင်မှုအပေါ် မူတည်သည်ဟု နားလည်သင့်ပြီး ဓာတ်ခွဲနမူနာနှင့် ထုတ်လုပ်မှုအကြို အတည်ပြုချိန်တွင် တိကျသော ကိန်းဂဏန်းများကို အတည်ပြုပါ။
အမျှင်ဖွဲ့စည်းမှုသည်လည်း ကေဘယ်ရှင်းလင်းမှု၊ ပြန်လည်ကောင်းမွန်မှုနှင့် အစုလိုက်အပြုံလိုက် တသမတ်တည်းဖြစ်မှုကို သက်ရောက်မှုရှိသည်။ သိုးမွှေးနှင့် သိုးမွှေးရောစပ်သော ချည်မျှင်များသည် အချို့သော ဆွယ်တာဖွဲ့စည်းပုံများတွင် အတိုင်းအတာပြန်လည်ကောင်းမွန်မှုကို ပံ့ပိုးနိုင်ပြီး ချည်ဖြူ၊ အက်ခရလစ်နှင့် ရောစပ်ချည်မျှင်များသည် လိပ်များတစ်လျှောက် ကေဘယ်ထပ်ခါထပ်ခါကို တသမတ်တည်းဖြစ်စေရန် တင်းအားထိန်းချုပ်မှုကို ပိုမိုနီးကပ်စွာ လိုအပ်နိုင်သည်။ တိကျသော ရောစပ်အချိုးများကို ရည်မှန်းထိတွေ့ခံစားမှု၊ ဂေ့ချ်၊ GSM နှင့် ကျုံ့နှုန်းလိုအပ်ချက်များအပေါ် အခြေခံ၍ ဖွံ့ဖြိုးတိုးတက်ရေးကာလအတွင်း အတည်ပြုသင့်သည်။
နှိုင်းယှဉ်နိုင်သော ဖွဲ့စည်းပုံထိုးပြီးသား ရွေးချယ်စရာများအတွက် ဂျကာထိုးပြီးသား အထည် သည် လိမ်ထားသော ကေဘယ်ထပ်ခါထပ်ခါများမဟုတ်ဘဲ ပရိုဂရမ်ချထားသော အရောင် သို့မဟုတ် ချုပ်ရိုးပုံစံဖြင့် မျက်နှာပြင်အသွင်အပြင်ကို ရရှိပြီး မတူညီသော ဂေ့ချ်နှင့် နမူနာထုတ်လုပ်မှု ပို့ဆောင်ချိန် ထည့်သွင်းစဉ်းစားချက်များ ရှိသည်။
ပြည့်စုံသော ကေဘယ်ထိုးပြီးသား အထည် သတ်မှတ်ချက်စာရွက်တွင် နမူနာထုတ်လုပ်ရန် မှာယူခြင်းမပြုမီ အောက်ပါအချက်များကို အတည်ပြုသင့်သည်။ အချက်တစ်ခုစီသည် နမူနာအတည်ပြုချက်နှင့် အမြောက်အများ ထုတ်လုပ်ခြင်း ပို့ဆောင်မှုကြားတွင် မကြာခဏ ပေါ်ပေါက်လေ့ရှိသော သီးခြားချို့ယွင်းမှုပုံစံတစ်ခုကို ကိုင်တွယ်ဖြေရှင်းသည်။
| သတ်မှတ်ချက် | သတ်မှတ်ရမည့်အချက်များ | အဘယ်ကြောင့် အရေးကြီးသနည်း |
|---|---|---|
| ဂေ့ချ် (GG) | ရည်မှန်း GG အတိုင်းအတာ; စက်ရုံတွင် ရရှိနိုင်သော စက်အမျိုးအစားကို အတည်ပြုပါ | ကေဘယ်ကြွတက်မှုနှင့် ချုပ်ရိုးအတိုင်းအတာကို ဆုံးဖြတ်သည်; ထုတ်လုပ်မှုအပြီးတွင် ပြောင်းလဲ၍မရပါ |
| ကေဘယ်ထပ်ခါထပ်ခါ အကျယ် | ကေဘယ်ထပ်ခါထပ်ခါတစ်ခုလျှင် ချုပ်ရိုးအရေအတွက်; ဖြတ်ကူးအကြိမ်ရေ | ဆွဲငင်ကျုံ့ဝင်မှုအတိုင်းအတာနှင့် နောက်ဆုံးအထည်အပိုင်းအကျယ်ကို ထိန်းချုပ်သည် |
| လျော့ရဲပြီးနောက် တံခါးအကျယ် | စက်မှ ထွက်ပြီး 24 နာရီ လျော့ရဲစေပြီးနောက် တိုင်းတာသည် | ချုပ်ရိုးကိုက်ညီမှုနှင့် ဖြတ်တောက်ထားသော အထည်အပိုင်း အထွက်နှုန်းသည် တသမတ်တည်းဖြစ်သော အချောအကျယ်အပေါ် မူတည်သည် |
| ကျုံ့နှုန်း စံနှုန်း | သက်ဆိုင်ပါက AATCC TM135-2025 သို့မဟုတ် ISO 6330 ကို ကိုးကားပါ; ဆေးကြောခြင်း လည်ပတ်မှုနှင့် အောင်မြင်ရမည့် အတိုင်းအတာသွေဖည်မှုကို သတ်မှတ်ပါ | ကေဘယ်ဖွဲ့စည်းပုံများသည် အဝတ်လျှော်ပြီးနောက် ဝေ့လ်နှင့် ကော့စ် ဦးတည်ချက်များတစ်လျှောက် ကွဲပြားစွာ ရွေ့လျားနိုင်သည် |
| ကေဘယ်အသွင်အပြင်တစ်လျှောက် အရောင်တသမတ်တည်းဖြစ်မှု | ကေဘယ်နှင့် အောက်ခံထိုးပြီးသား ဧရိယာနှစ်ခုလုံးကို လွှမ်းခြုံသော အရောင်အဆင့်အတန်း အတည်ပြုချက် | ကြွတက်နေသော ကေဘယ်မျက်နှာပြင်နှင့် နိမ့်နေသော အောက်ခံသည် ဆိုးဆေးကို မတူညီသော နှုန်းဖြင့် စုပ်ယူနိုင်သည် |
အရောင်တသမတ်တည်းဖြစ်မှု အချက်သည် ကေဘယ်ထိုးပြီးသား အထည်အတွက် သီးသန့်ဖြစ်ပြီး စံ QC စစ်ဆေးရေးစာရင်းများတွင် မကြာခဏ လွတ်သွားတတ်သည်။ ကေဘယ်ကြိုးသည် အခြေခံအထည်အပေါ် ကြွတက်နေသောကြောင့် မျက်နှာပြင်နှစ်လွှာသည် ချည်မျှင်တင်းအားနှင့် အချောကိုင်မှု အခြေအနေများပေါ် မူတည်၍ ဆိုးဆေးကို အနည်းငယ်ကွဲပြားသော နှုန်းဖြင့် စုပ်ယူနိုင်သည်။ အရောင်အဆင့်အတန်း အတည်ပြုချက်သည် ကေဘယ်ဧရိယာနှင့် အောက်ခံနှစ်ခုလုံးကို အတိအကျ ကိုးကားသင့်သည် — အောက်ခံအထည်ပေါ်တွင်သာ အရောင်ကို အကဲဖြတ်ခြင်း မပြုသင့်ပါ။
ဆွယ်တာအဝတ်အထည် ကိုလက်ရှင်အပြည့်အစုံ ဖွံ့ဖြိုးတိုးတက်နေသော အမှတ်တံဆိပ်များအတွက် ဆွယ်တာထိုးပြီးသား အထည် ရှာဖွေဝယ်ယူမှု သည် ပိုမိုကျယ်ပြန့်သော အဝတ်အထည်အဆင့် ရှာဖွေဝယ်ယူမှု ဆုံးဖြတ်ချက်များကို လွှမ်းခြုံထားသည် — ကေဘယ်ထိုးပြီးသား အထည်သည် ထိုမူဘောင်အတွင်းရှိ ဖွဲ့စည်းပုံတစ်ခုဖြစ်သည်။
စံသတ်မှတ်ထားသော ဂေ့ချ်တစ်ခုတည်း မရှိပါ — သင့်လျော်သော အပိုင်းအခြားသည် ချည်သားအလေးချိန်၊ ကြိုးကျစ်ထပ်နှုန်း အရွယ်အစားနှင့် ရည်ရွယ်အသုံးပြုမှုအပေါ် မူတည်ပါသည်။ ထူထဲသော ဆောင်းရာသီ ဆွယ်တာများတွင် ကြိုးကျစ်ထည် အသွင်အပြင် ထင်ရှားပြီး ထိတွေ့ခံစားမှု ပြည့်ဝသော ဂေ့ချ်နိမ့် ဖွဲ့စည်းမှုများ (ခန့်မှန်းခြေ 3 GG မှ 7 GG) ကို များသောအားဖြင့် အသုံးပြုပါသည်။ အလယ်အလတ် အလေးချိန် သို့မဟုတ် ရာသီကူးပြောင်း ချည်ထိုးအထည်များတွင် ပိုမိုကျစ်လျစ်သော ကြိုးကျစ်ပုံစံနှင့်အတူ ပိုမိုသေးငယ်သော ဂေ့ချ် (ခန့်မှန်းခြေ 10 GG မှ 14 GG) သည် သင့်လျော်နိုင်ပါသည်။ သင့်စုစည်းမှုအတွက် မှန်ကန်သော GG ကို ဒီဇိုင်းအစီအစဉ်တွင် အတည်ပြုပြီး နမူနာထုတ်လုပ်ခြင်း မပြုလုပ်မီ သတ်မှတ်ထားရပါမည်။ ကျွန်ုပ်တို့သည် ဂေ့ချ်အပိုင်းအခြား အမျိုးမျိုးဖြင့် ကြိုးကျစ်ထိုးပြီးသား အထည်ကို ထုတ်လုပ်ပါသည် — သင့်သီးသန့် ဖွဲ့စည်းမှုအတွက် သင့်လျော်မှုကို အတည်ပြုရန် နမူနာတစ်ခု တောင်းခံပါ။
ကြိုးကျစ်ဖွဲ့စည်းမှုများသည် အထည်ကို အလျားလိုက် အတွင်းသို့ ဆွဲငင်စေပါသည်၊ အကြောင်းမှာ လိမ်ဖြတ်မှုတစ်ခုစီသည် အကန့်အကျယ်အတွက် ပါဝင်စေမည့် ချည်သားကို စားသုံးသွားသောကြောင့် ဖြစ်ပါသည်။ ဆွဲငင်မှု ပမာဏသည် ကြိုးကျစ်ထပ်နှုန်း အကျယ်၊ ဖြတ်ကူးနှုန်းနှင့် ချည်သား တင်းအားတို့အပေါ် ကွဲပြားပါသည်။ အမြောက်အများ ထုတ်လုပ်ခြင်းတွင် ဤအချက်များထဲမှ တစ်ခုခု၏ သေးငယ်သော ကွဲပြားမှုများသည် လိပ်တစ်လိပ်နှင့်တစ်လိပ် အကျယ် မညီညွတ်မှုကို ဖြစ်ပေါ်စေနိုင်ပြီး ချုပ်ရိုးတွင် ဖြတ်တောက်ထားသော အကန့်များ မကိုက်ညီမှုကို ဖြစ်စေနိုင်ပါသည်။ ထို့ကြောင့် အချောထည် တံခါးအကျယ်ကို စက်မှ မဟုတ်ဘဲ လျော့ရဲသော အခြေအနေတွင် တိုင်းတာသင့်ပြီး နည်းပညာဖိုင်တွင် အတိုင်းအတာသွေဖည်မှု အပိုင်းအခြားအဖြစ် သတ်မှတ်သင့်ပါသည်။ ထုတ်လုပ်စဉ်အတွင်း ချုပ်ရိုးသိပ်သည်းမှုကို တသမတ်တည်း စောင့်ကြည့်ခြင်းသည် အဓိက ထိန်းချုပ်မှု အချက်ဖြစ်ပါသည်။ အတိုင်းအတာ ပြောင်းလဲမှု စမ်းသပ်ခြင်းအတွက် ဘရန်ဒ်များသည် AATCC TM135 အတိုင်းအတာ ပြောင်းလဲမှု စမ်းသပ်မှု နည်းလမ်းကို ကိုးကားနိုင်သည် သို့မဟုတ် အမြောက်အများ အတည်ပြုခြင်း မပြုမီ ဝယ်ယူသူ လိုအပ်သော ISO လုပ်ထုံးလုပ်နည်းနှင့် ကိုက်ညီအောင် လုပ်ဆောင်နိုင်ပါသည်။
ဂေ့ချ်၊ ချုပ်ရိုးသိပ်သည်းမှုနှင့် ကြိုးကျစ်ထပ်နှုန်းတို့ကို နမူနာထုတ်လုပ်သည့် အဆင့်တွင် အတည်ပြုနိုင်ပါသည် — သို့သော် ၎င်းတို့ကို ကြိုတင်၍ သတ်မှတ်ထားမှသာ ဖြစ်ပါသည်။ အမြောက်အများ ထုတ်လုပ်ခြင်း မစတင်မီ သင့်နည်းပညာဖိုင်နှင့် ကိုက်ညီမှုကို စစ်ဆေးရန် ကျွန်ုပ်တို့၏ ကြိုးကျစ်ထိုးပြီးသား အထည် အမျိုးအစားများထဲမှ နမူနာတစ်ခု တောင်းခံပါ။
 အထည်
Interlock ထိုးပြီးသား အထည်၏ ပြည့်စုံသော လမ်းညွှန်- ဂုဏ်သတ္တိများ၊ အသုံးချမှုများနှင့် အကျိုးကျေးဇူးများ
ဆက်ဖတ်ရန် အထည်လမ်းညွှန်
ပွိုင့်တဲလ် ထိုးပြီးသား အထည်- အကွက်အပေါက်ဖွဲ့စည်းမှု တည်ငြိမ်မှု၊ ချည်မျှင်ရွေးချယ်မှုနှင့် အမြောက်အများ နမူနာမထုတ်လုပ်မီ စစ်ဆေးရမည့်အချက်များ
ဆက်ဖတ်ရန် စက်မှုလုပ်ငန်း ထိုးထွင်းသိမြင်မှုများ
အိမ်တွင်းသုံး အထည်အလိပ်များတွင် ထိုးပြီးသား အထည် အကြောင်း ပိုမိုလေ့လာပါ
ဆက်ဖတ်ရန် ရင်းမြစ်ရှာဖွေရေး လမ်းညွှန်
ဝက်ဖဲလ် ထိုးပြီးသား အထည်၏ တည်ဆောက်ပုံ- ဝယ်ယူထုတ်လုပ်မှု ကုန်ကျစရိတ်ကို ဘာက လွှမ်းမိုးသနည်း
ဆက်ဖတ်ရန် အထည်
ချည်မျှင်အထည်- နှစ်ဖက်စလုံးအသုံးပြုနိုင်သော ဆွဲဆန့်နိုင်စွမ်းကောင်းသည့် အထည်
ဆက်ဖတ်ရန်