2009 पासून निट फॅब्रिक उत्पादक · चीन

2009 पासून निट फॅब्रिक उत्पादक · चीन

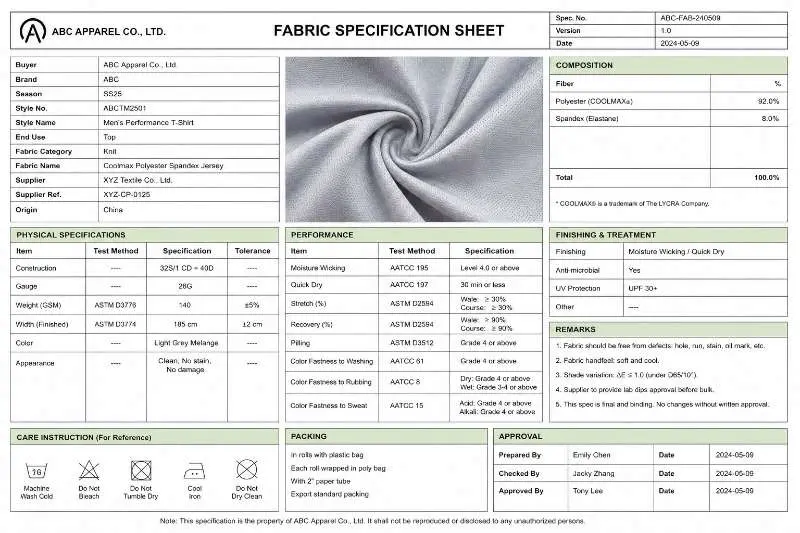
बहुतेक निट फॅब्रिक ऑर्डर्स उत्पादन सुरू होण्यापूर्वीच चुकतात. अस्पष्ट GSM लक्ष्ये, वगळलेली संकोचन तपासणी आणि न सोडवलेल्या लॅब डिप फेऱ्या ही खरी कारणे आहेत. हा मार्गदर्शक अॅपरल ब्रँड्समधील खरेदी संघ ही तफावत भरून काढण्यासाठी वापरत असलेली फॅब्रिक सोर्सिंग प्रक्रिया स्पष्ट करतो: निट मिलला कृती करता येईल अशी स्पेक शीट लिहिण्यापासून ते उत्पादन सुरू होण्यापूर्वी मोठ्या प्रमाणात उत्पादनाला मंजुरी देण्यापर्यंत.
थोडक्यात उत्तर: निट फॅब्रिक सोर्सिंग प्रक्रिया एका दृष्टिक्षेपात
निट अॅपरलसाठी विश्वासार्ह फॅब्रिक सोर्सिंग प्रक्रिया पाच निर्णय टप्प्यांतून पुढे जाते:
प्रत्येक टप्पा वेगळ्या प्रकारची समस्या ओळखतो. यापैकी कोणताही टप्पा वगळल्यास ती समस्या कट-अँड-सिव्हपर्यंत पोहोचते, जिथे ती दुरुस्त करण्याचा खर्च कितीतरी पटीने जास्त होतो.
निट फॅब्रिक सोर्सिंगमधील सर्वात सामान्य अयशस्वी ठिकाण खराब मिल नसते — ते अपूर्ण ब्रीफ असते. जेव्हा खरेदी संघ अस्पष्ट विनंती पाठवतो ("कॉटन जर्सी, मध्यम वजन, टी-शर्टसाठी"), तेव्हा परत येते ती स्वॅचची निवड, सोर्सिंगची पुष्टी नाही. मिल ब्रँडला प्रत्यक्षात काय हवे आहे याचा अंदाज लावत असते, आणि ब्रँड अजून न लिहिलेल्या निकषांवर स्वॅचचे मूल्यांकन करत असतो.
हा फेरा — विनंती, स्वॅच, पुन्हा विनंती — अतिरिक्त सॅम्पलिंग वेळ वाढवू शकतो आणि रंग मंजुरी मोठ्या प्रमाणात उत्पादनाच्या अंतिम मुदतीच्या जवळ ढकलू शकतो. निश्चित लॉन्च तारखा असलेल्या हंगामी कार्यक्रमांसाठी ही केवळ वेळापत्रकाची समस्या नाही; ती उत्पादन लॉन्चचे निर्णय उशिरा लावू शकते.
प्रथमच निट फॅब्रिक सोर्सिंगमध्ये प्रवेश करणाऱ्या किंवा नवीन श्रेणींमध्ये विस्तारणाऱ्या बहुतेक ब्रँड्समध्ये मूळ कारणे सारखीच असतात:
यातील एकही गोष्ट डिझाइनचा निर्णय नाही. हे अभियांत्रिकी निर्णय आहेत, आणि ते फॅब्रिक ब्रीफमध्ये असायला हवेत, सॅम्पलिंगच्या चर्चेत नाही.
निट मिल आपल्याला मिळालेल्या माहितीच्या आधारे दर ठरवते, नमुने बनवते आणि वेळापत्रक ठरवते. ती माहिती जितकी संपूर्ण आणि तांत्रिकदृष्ट्या विशिष्ट असेल, तितका मिलचा प्रतिसाद अधिक अचूक असेल — आणि सोर्सिंग प्रक्रियेला तितक्या कमी सुधारणा फेऱ्यांची आवश्यकता असेल.
संरचित निट फॅब्रिक सोर्सिंग चर्चा सुरू करण्यासाठी खालील स्पेक परिमाणे किमान आवश्यक आहेत:
| स्पेक परिमाण | काय नमूद करावे | ते का महत्त्वाचे आहे |
|---|---|---|
| फायबर रचना | प्राथमिक फायबर + दुय्यम फायबर + स्पॅन्डेक्स %, ±2–3% सहनशीलता श्रेणीसह | हाताचा स्पर्श, स्ट्रेच, रंगाईक्षमता आणि प्रमाणपत्रासाठी पात्रता ठरवते |
| GSM लक्ष्य | ±10–15 GSM सहनशीलता असलेले दिशात्मक लक्ष्य, 100+ GSM श्रेणी नाही | फॅब्रिकचा खर्च, प्रति रोल यिल्ड आणि अंतिम वापरासाठी योग्यता नियंत्रित करते |
| कापण्यायोग्य रुंदी | तुमच्या पॅटर्नच्या सर्वात रुंद कट पीसवर आधारित, किमान कापण्यायोग्य रुंदी सेमीमध्ये | फॅब्रिकच्या उत्पादनावर आणि प्रति वस्त्र खर्चाच्या गणनेवर थेट परिणाम करते |
| रचनेचा प्रकार | सिंगल जर्सी/इंटरलॉक/रिब/पिके/इत्यादी. | निटिंग मशीन आणि MOQ ठरवते; सर्व मिल्स सर्व रचना चालवत नाहीत |
| कार्यात्मक फिनिशेस | आवश्यक असलेल्या सर्व फिनिशेसची यादी करा (ब्रशिंग, अँटी-पिल, विकिंग, एन्झाइम) | फिनिशच्या आवश्यकता डायहाऊसच्या मार्गावर आणि लीड टाइमवर परिणाम करतात |
| रंगाचा संदर्भ | पँटोन TCX कोड किंवा प्रत्यक्ष संदर्भ स्वॅच | हे नसल्यास, लॅब डिप मंजुरीच्या फेऱ्या आपोआप वाढतात |
| प्रमाणन आवश्यकता | OEKO-TEX® Standard 100 / GRS / GOTS — सॅम्पलिंगपूर्वी प्रमाणपत्राची व्याप्ती निश्चित करा. | प्रमाणनाची व्याप्ती सूत खरेदी आणि मिलच्या पात्रतेवर परिणाम करते |
| MOQ सहनशीलता | प्रति रंग तुमची किमान ऑर्डर आणि तुम्ही रंगसंगती एकत्र करू शकता का | मिल ऑर्डर स्वीकारू शकते की नाही यावर परिणाम करते |
एक व्यावहारिक नियम: या यादीतील एखादा पॅरामीटर रिकामा राहिल्यास, मिल तो उत्पादनासाठी सर्वात सोपा असेल त्यानुसार भरेल, तुमच्या वस्त्रासाठी सर्वोत्तम असेल त्यानुसार नाही, असे गृहीत धरा. फॅब्रिक सोर्सिंग प्रक्रियेत स्पेक शीट ही ब्रँडची प्राथमिक नियंत्रण यंत्रणा आहे.
सॅम्पलिंगपूर्वी रचनेची निवडही निश्चित केली पाहिजे. हलक्या टॉप्ससाठी, जर्सी निट फॅब्रिक सामान्यतः सिंगल-निट पर्याय म्हणून तपासले जाते; अधिक अपारदर्शकता आणि मितीय स्थिरतेसाठी, इंटरलॉक निट फॅब्रिक बहुधा अधिक सुरक्षित प्रारंभबिंदू असते. मोठ्या प्रमाणात उत्पादनाच्या ऑर्डरपूर्वी दोन्हीही समान GSM, रुंदी, संकोचन आणि रंग मंजुरीच्या आवश्यकतांच्या तुलनेत तपासली पाहिजेत.
निट टॉप्स, बॉटम्स, आउटरवेअर लाइनर्स अशा अनेक श्रेणी चालवणाऱ्या ब्रँड्ससाठी, प्रत्येक श्रेणीनुसार मास्टर स्पेक टेम्पलेट ठेवणे योग्य ठरते, जे प्रत्येक सोर्सिंग सायकलनंतर अद्ययावत केले जाते. त्या टेम्पलेटमध्ये गुंतवलेला वेळ पुढील प्रत्येक सीझनमध्ये परतावा देतो.
प्रत्यक्ष सॅम्पलिंगमध्येच फॅब्रिक सोर्सिंग प्रक्रिया कागदपत्रांकडून सामग्रीकडे वळते. दृश्य तपासणीत उत्तीर्ण झालेले सॅम्पल म्हणजे सोर्सिंग पात्रता उत्तीर्ण झालेले सॅम्पल नव्हे. निट फॅब्रिक ताण, धुणे आणि कापणी यांखाली विणलेल्या फॅब्रिकपेक्षा वेगळे वागते — आणि ते वर्तन केवळ चाचण्यांद्वारे दिसून येते.
सोर्सिंगचा निर्णय घेण्यापूर्वी प्रत्येक निट सॅम्पलवर खालील तपासण्या करणे आवश्यक आहे:
| तपासणी | तुम्ही काय शोधत आहात |
|---|---|
| GSM पडताळणी | ठरलेल्या चाचणी पद्धतीनुसार फॅब्रिक सॅम्पलचे वजन करा आणि मंजूर GSM लक्ष्याशी त्याची तुलना करा. |
| मितीय स्थिरता (संकोचन) | इच्छित काळजी सूचनेनुसार नमुना धुवा आणि वाळवा. धुण्यापूर्वी मोजलेला चाचणी भाग चिन्हांकित करा आणि काळजी चाचणीनंतर निकालाची तुलना करा. काही निट रचना विणलेल्या फॅब्रिकपेक्षा जास्त संकोचन दाखवू शकतात, म्हणून स्वीकार्य मर्यादा रचना, अंतिम उपयोग आणि खरेदीदाराच्या सहनशीलतेनुसार निश्चित केली पाहिजे. |
| स्ट्रेच आणि रिकव्हरी | नमुना कोर्स आणि वेल दिशांमध्ये निर्धारित टक्केवारीपर्यंत ताणून, धरून ठेवा आणि सोडा. खरेदीदाराच्या मान्य चाचणी पद्धतीनुसार किंवा अंतर्गत QC मानकानुसार पुनर्प्राप्ती मोजा. कमकुवत पुनर्प्राप्ती अपुरा स्पॅन्डेक्स प्रमाण किंवा सूत तणावाच्या समस्या दर्शवते. |
| स्पिरॅलिटी (टॉर्क) | धुतलेला नमुना सपाट ठेवा. बाजूचे शिवण पुढे पिळतात का याचे निरीक्षण करा. खरेदीदाराच्या मंजूर सहनशीलतेपेक्षा जास्त स्पिरॅलिटी परिधान करताना कपडा पिळण्यास कारणीभूत ठरू शकते आणि मोठ्या प्रमाणात उत्पादनास मंजुरीपूर्वी त्याचा आढावा घेतला पाहिजे. |
| रंग स्थिरता (प्राथमिक) | पांढऱ्या कापडावर घासल्यावर (कोरडे आणि ओले) नमुन्यातून रंग झिरपतो का ते तपासा. ही जागेवरची तपासणी आहे, प्रयोगशाळा मानक नाही — औपचारिक रंग स्थिरता चाचणी नंतर होते. |
| पृष्ठभागाची एकसमानता | पिलिंग, असमान शियरिंग, सुईच्या रेषा किंवा छिद्रांसाठी संपूर्ण नमुना पॅनेलची तपासणी करा. हे नमुना टप्प्यातील उत्पादन दोष आहेत जे मोठ्या प्रमाणात उत्पादनात वाढतील. |
| हाताचा स्पर्श विरुद्ध विनिर्देशाचा हेतू | नमुन्याच्या हाताच्या स्पर्शाची तुमच्या संदर्भ स्वॅचशी तुलना करा. 'अपेक्षेपेक्षा मऊ' किंवा 'अपेक्षेपेक्षा कडक' ही दोन्हीही नाकारण्याची कारणे आहेत, जर विनिर्देशाचा हेतू स्पष्ट असेल. |
औपचारिक GSM पडताळणीसाठी, फॅब्रिकचे वजन मान्य चाचणी पद्धतीने तपासले पाहिजे, जसे की ASTM D3776/D3776M, जी बहुतेक फॅब्रिकसाठी प्रति एकक क्षेत्रफळाच्या वस्तुमानाची चाचणी समाविष्ट करते. एक किंवा अधिक तपासण्यांमध्ये अनुत्तीर्ण झालेला नमुना विशिष्ट लिखित टिप्पण्यांसह परत केला पाहिजे — केवळ "कृपया सुधारित करा" असा संदेश नाही. अभिप्राय जितका अचूक असेल, तितक्या लवकर पुढील फेरीत समस्या सुटेल.
बहुतेक निट फॅब्रिक सोर्सिंग प्रक्रियांमध्ये सानुकूल विकासासाठी दोन ते तीन नमुना फेऱ्या आवश्यक असतात. ब्रँडने यापूर्वी काम केलेल्या मिलचे मानक स्टॉक फॅब्रिक एका फेरीत मंजूर होऊ शकते. त्यानुसार वेळापत्रकाचे नियोजन करा.
नमुना यार्डेजबद्दल एक टीप: केवळ प्रयोगशाळेचा तुकडा नाही, तर संपूर्ण प्रोटोटाइप कपडा कापण्यासाठी पुरेसे फॅब्रिक मागवणे अतिरिक्त खर्चाला योग्य आहे. कपड्याच्या आकारातील चाचणी कटिंगचे वर्तन, शिवण कार्यक्षमता आणि प्रिंट नोंदणीच्या समस्या उघड करते, ज्या 30cm × 30cm प्रयोगशाळेच्या नमुन्यातून उघड होऊ शकत नाहीत.
लॅब डिप मंजुरी हा संपूर्ण निट फॅब्रिक सोर्सिंग वेळापत्रकातील सर्वात विश्वासार्हपणे कमी लेखला जाणारा टप्पा आहे. तसेच बहुतेक मोठ्या प्रमाणात उत्पादनाच्या ऑर्डर विलंबाचा उगमही याच टप्प्यात होतो — कारण मिल संथ आहे असे नाही, तर मंजुरी प्रक्रिया पूर्वनियोजितपणे नव्हे तर प्रतिक्रियात्मकपणे हाताळली जाते.
लॅब डिप म्हणजे लक्ष्य फॅब्रिक रचनेवर लहान प्रमाणातील रंग चाचणी, जी मोठ्या प्रमाणात रंगकाम सुरू होण्यापूर्वी ब्रँडकडे सादर केली जाते. त्याचे कार्य म्हणजे उत्पादन डायहाऊस संपूर्ण रोलसाठी वचनबद्ध होण्यापूर्वी सहनशीलतेच्या आत रंगाचे लक्ष्य गाठू शकते याची खात्री करणे.
या टप्प्यात विलंब निर्माण करणाऱ्या संरचनात्मक समस्या:
लॅब डिप मंजुरी चांगल्या प्रकारे हाताळणाऱ्या ब्रँड्स ती नमुना मंजुरीनंतर नाही, तर तिच्यासोबत समांतर चालणारी प्रक्रिया म्हणून पाहतात. रंगाचे लक्ष्य लॉक करून स्ट्रक्चरल नमुना तपासला जात असतानाच डायहाऊसकडे सबमिट केले पाहिजे. यामुळे दोन्ही पुनरावलोकनांच्या गुणवत्तेशी तडजोड न करता संपूर्ण सोर्सिंग टाइमलाइन आकसते.
लॅब डिप सहनशीलता, मंजुरी प्रक्रिया आणि मोठ्या प्रमाणात उत्पादनातील सामान्य रंग समस्यांच्या तपशीलवार विश्लेषणासाठी, आमचे मार्गदर्शक पहा: निट फॅब्रिकसाठी लॅब डिप मंजुरी: कार्यप्रवाह, सहनशीलता आणि मोठ्या प्रमाणात उत्पादनातील सामान्य रंग समस्या.
फॅब्रिक कट-अँड-सिव्हकडे जाण्यापूर्वी फॅब्रिक सोर्सिंग प्रक्रियेतील अंतिम टप्पा म्हणजे मोठ्या प्रमाणात उत्पादनाच्या मालाची आवक तपासणी. याच ठिकाणी ब्रँड्सना सर्वाधिक वेळा असे आढळते की नमुना स्वरूपात मंजूर झालेले फॅब्रिक मोठ्या प्रमाणात पाठवलेल्या फॅब्रिकशी जुळत नाही — कारण दोन्ही वेगवेगळ्या परिस्थितीत तयार झाले होते.
निट फॅब्रिकमध्ये मोठ्या प्रमाणात उत्पादन आणि नमुना यांमधील फरकाची सामान्य कारणे:
खालील मोठ्या प्रमाणात उत्पादनाची तपासणी क्रम हे धोके शोधण्याच्या अवघडपणाच्या क्रमाने हाताळते:
| तपासणी टप्पा | पद्धत |
|---|---|
| रोल-एंड नमुना घेणे | प्रत्येक रोलच्या टोकावरून 1–2 मीटर काप घ्या. फक्त बाहेरील गुंडाळीचा नमुना घेऊ नका — ती प्रकाशामुळे किंवा हाताळणीच्या नुकसानीमुळे प्रभावित झाली असू शकते आणि रोलच्या आतील भागाचे प्रतिनिधित्व करणार नाही. |
| शेड बँडिंग | प्रातिनिधिक रोलमधून पट्ट्या कापा, त्या शेजारी शेजारी शिवा आणि खरेदीदाराने मंजूर केलेल्या प्रकाश स्रोताखाली तपासा. मंजूर मोठ्या प्रमाणात उत्पादनाच्या मानकापेक्षा स्पष्टपणे वेगळे दिसणारे रोल चिन्हांकित केले पाहिजेत. |
| GSM स्पॉट तपासणी | ठरलेल्या रोल सॅम्पलिंग योजनेनुसार कापांचे वजन करा. मंजूर नमुना वजन आणि खरेदी-ऑर्डर सहनशीलतेशी तुलना करा. सहनशीलतेपेक्षा जास्त फरक आढळल्यास अधिक रोलची तपासणी करण्याची गरज निर्माण होईल. |
| संकोचनाची सहसंबंध तपासणी | नमुना मंजुरीच्या वेळी वापरलेल्या त्याच प्रोटोकॉलने मोठ्या प्रमाणात उत्पादनाच्या रोलमधून काप धुवा आणि मोजा. निकालांची तुलना करा. लक्षणीय फरक फिनिशिंगमधील बदल दर्शवू शकतो — बहुधा हीट-सेटिंग तापमान किंवा ताणातील बदल. |
| AQL दृश्य तपासणी | नियंत्रित प्रकाशात फॅब्रिक रोलची पृष्ठभागावरील दोषांसाठी तपासणी करा. तपासणी सुरू होण्यापूर्वी तपासणी पातळी, दोष वर्गीकरण आणि स्वीकार्य गुणवत्ता मर्यादा खरेदी-ऑर्डरमध्ये निश्चित केलेली असावी. |
मोठ्या प्रमाणात उत्पादनाच्या आवकेवर शेड बँडिंग न करणाऱ्या ब्रँड्सना पॅनल्स कापल्यानंतरच शेडमधील फरक आढळतो — आणि तेव्हा एकमेव पर्याय म्हणजे दिसणारी वस्त्रातील विसंगती स्वीकारणे किंवा सामग्रीची नासाडी करणे. खर्च किंवा टाइमलाइनच्या दृष्टीने यापैकी काहीही भरून निघत नाही.
मोठ्या प्रमाणात उत्पादनाची तपासणी झाली, रिलीज निकष पूर्ण झाले आणि उत्पादनासाठी फॅब्रिक औपचारिकपणे मंजूर झाले, तेव्हा फॅब्रिक सोर्सिंग प्रक्रिया संपते. तपासणीत उत्तीर्ण न होणारा कोणताही रोल क्वारंटाइन करून नोंदवला पाहिजे — पुढील ऑर्डरसाठी अनौपचारिकपणे बाजूला ठेवू नये.
किमान: सहनशीलता श्रेणींसह तंतू रचना, GSM लक्ष्य (विस्तृत श्रेणी नाही), कट करण्यायोग्य रुंदी, बांधणीचा प्रकार, फिनिशच्या आवश्यकता, रंग संदर्भ (Pantone TCX किंवा प्रत्यक्ष स्वॅच), प्रमाणनाच्या आवश्यकता आणि MOQ निकष. यापैकी कोणतीही गोष्ट नसलेली स्पेक शीट मिलला ब्रँडचे असलेले निर्णय घेण्याची मोकळीक देते.
सानुकूल निट फॅब्रिक विकासासाठी सामान्यतः दोन ते तीन फेऱ्या लागतात — एक रचना आणि हाताच्या स्पर्शासाठी, तर एक किंवा अधिक रंग आणि फिनिशच्या समायोजनासाठी. विद्यमान मिल संबंधातील स्टॉक फॅब्रिक्स एकाच फेरीत मंजूर होऊ शकतात. सुधारणा आवश्यक असल्यास वेळापत्रकाचा दबाव टाळण्यासाठी प्रकल्पाच्या वेळापत्रकात किमान दोन फेऱ्यांची तरतूद करा.
होय, आणि ते शिफारसीय आहे. रचनात्मक नमुन्याचे मूल्यांकन सुरू असतानाच — नंतर नाही — रंगाचे लक्ष्य डायहाऊसकडे सबमिट करा. दोन्ही पुनरावलोकने स्वतंत्र आहेत आणि जोखमीशिवाय समांतर चालू शकतात. लॅब डिप टप्प्यावर होणारे बहुतेक फॅब्रिक सोर्सिंग विलंब समांतर ऐवजी क्रमिक कार्यप्रवाहामुळे होतात.
निट फॅब्रिक सोर्सिंग चौकशी सुरू करण्यासाठी तयार आहात? GSM पर्याय, रचना शिफारसी आणि लीड टाइमसह संरचित नमुना प्रस्ताव प्राप्त करण्यासाठी तुमची स्पेक शीट किंवा टेक पॅक आमच्यासोबत शेअर करा.
 फॅब्रिक
ट्रिकोट फॅब्रिक: वेगळ्या निटसह वार्प-निट अस्तर सामग्री
अधिक वाचा उद्योग अंतर्दृष्टी
लोकप्रिय निट केलेल्या फॅब्रिक्सच्या जगाचा शोध
अधिक वाचा तांत्रिक ज्ञान
निटमधील फॅब्रिक स्पिरॅलिटी आणि संकोचन: चाचणी पद्धती आणि मोठ्या प्रमाणात उत्पादन नियंत्रण
अधिक वाचा तांत्रिक ज्ञान
आधुनिक स्पोर्ट्सवेअरच्या फॅब्रिकचा उलगडा
अधिक वाचा फॅब्रिक मार्गदर्शक
स्पोर्ट्सवेअरसाठी ट्रायकोट लायनिंग फॅब्रिक: एकेरी स्ट्रेच, स्थिरता आणि कटिंग सुसंगतता
अधिक वाचा