2009 पासून निट फॅब्रिक उत्पादक · चीन
2009 पासून निट फॅब्रिक उत्पादक · चीन

सिंगल जर्सी टी-शर्टची एक बॅच सॅम्पलिंगमधून पास झाली — त्यानंतर कट रूममधून परत आली तेव्हा बाजूच्या शिवण सातत्याने मध्यभागी नव्हत्या, आणि धुतल्यानंतरची मोजमापे सहनशीलतेबाहेर होती. दोन्ही अपयशांचे मूळ एकाच त्रुटीत आहे: सॅम्पल टप्प्यावर स्पिरॅलिटी आणि संकोचन यांची जोडी म्हणून पुष्टी केली गेली नव्हती. त्यांची चाचणी वेगळ्या पद्धतीने होते, ते गारमेंटच्या गुणवत्तेवर वेगळ्या प्रकारे परिणाम करतात, आणि तुमच्या स्पेक शीटवर त्यांना स्वतंत्र नोंदी आवश्यक आहेत.
संकोचन आणि स्पिरॅलिटी यांची बोलणीत अनेकदा एकत्र गट केली जाते, पण ते निट फॅब्रिकमधील दोन वेगळ्या मितीय समस्या दर्शवतात.
संकोचन म्हणजे धुतल्यानंतर फॅब्रिकच्या लांबी किंवा रुंदीत होणारी घट — एक मोजता येणारा बदल जो पॅटर्नच्या आकारावर आणि तयार गारमेंटच्या मोजमापांवर थेट परिणाम करतो. स्पिरॅलिटी, ज्याला स्क्यू किंवा टॉर्क असेही म्हणतात, ते फिरण्याचे विकृत रूप दर्शवते ज्यामध्ये निट फॅब्रिकचे वेल्स उभ्या दिशेपासून दूर झुकतात. तयार गारमेंटमध्ये हे वळलेल्या बाजूच्या शिवण, मध्यभागाबाहेरचे प्लॅकेट किंवा पहिल्या धुण्याच्या चक्रानंतर बाजूला सरकणारे फ्रंट पॅनल अशा स्वरूपात दिसते.
या दोन समस्यांची मुळे वेगळी आहेत, फॅब्रिकच्या रचनेनुसार जोखमीचे स्वरूप वेगळे आहे, आणि त्यांना वेगळ्या चाचणी पद्धती आवश्यक आहेत. तरीही अनेक सोर्सिंग टीम सॅम्पल टप्प्यावर फक्त संकोचनाचा डेटा मागवतात, आणि स्पिरॅलिटीचा सामना उत्पादनपूर्व चेकलिस्ट नोंद म्हणून न करता मोठ्या प्रमाणात उत्पादनातील नाकारणी किंवा ग्राहक तक्रार म्हणून करतात.
वेफ्ट-निट फॅब्रिकसाठी, मितीय बदलाची (संकोचनाची) व्यापकपणे उद्धृत केली जाणारी संदर्भ श्रेणी सिंगल जर्सी आणि संबंधित ओपन रचनांसाठी ±7% पर्यंत आहे, तर इंटरलॉक आणि रिब रचनांसाठी अधिक कडक सहनशीलता — अनेकदा सुमारे ±2% — संदर्भित केली जाते. हे आकडे फक्त प्रारंभिक मानदंड म्हणून घ्यावेत; तुमचे ब्रँड मानक किंवा खरेदीदाराचे QA मॅन्युअल प्राधान्यक्रम घेते, आणि सॅम्पलिंग सुरू होण्यापूर्वी टेक पॅकमध्ये सहनशीलता निश्चित केली पाहिजे. स्पिरॅलिटीसाठी, सिंगल जर्सी रचनांसाठी 5% पर्यंत विचलन हा सामान्यतः संदर्भित प्रारंभ बिंदू आहे, पण हे ब्रँडच्या स्पेसिफिकेशन आणि वापरानुसार बदलते. तुम्हाला लागू करायची असलेली कोणतीही सहनशीलता मोठ्या प्रमाणात फॅब्रिक मंजूर होण्यापूर्वी लेखी स्वरूपात मान्य केलेली असली पाहिजे.
रचनेचा प्रकार हा कोणती मितीय समस्या अधिक संभाव्य आहे — आणि ती किती गंभीर असू शकते — याचा सर्वात विश्वासार्ह एकच अंदाज आहे.
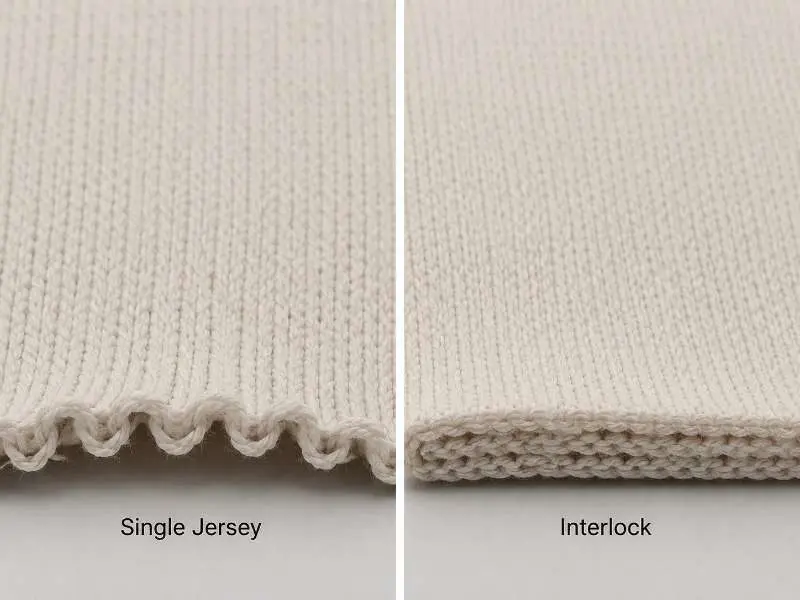
सिंगल जर्सी फॅब्रिक, जे वर्तुळाकार वेफ्ट-निटिंग मशीनवर तयार होते, स्पिरॅलिटीसाठी सर्वात जास्त प्रवृत्ती असलेली रचना आहे. सिंगल-लेयर वेफ्ट-निट फॅब्रिकची लूप रचना उत्पादनादरम्यान अंतर्निहित टॉर्शनल ताण निर्माण करते. फिनिशिंगमध्ये किंवा ग्राहकाच्या धुण्यामध्ये तो ताण सुटल्यावर फॅब्रिक फिरण्याची प्रवृत्ती दाखवते, ज्यामुळे वेल्स कoursesच्या लंब संरेखणापासून दूर जातात. हे या रचनेचे सुप्रलेखित वैशिष्ट्य आहे, यादृच्छिक दोष नाही — पण ते मोठ्या प्रमाणात मंजुरीपूर्वी मोजले आणि नियंत्रित केले पाहिजे, सहनशीलतेत आहे असे गृहीत धरू नये.
इंटरलॉक आणि रिब निट फॅब्रिक रचना सामान्यतः वेल दिशेत अधिक मितीयदृष्ट्या स्थिर असतात. त्यांची इंटरलॉक केलेली किंवा दुप्पट लूप रचना ताण अधिक समानपणे वितरीत करते, ज्यामुळे स्पिरॅलिटी निर्माण करणारा फिरण्याचा ओढा लक्षणीयरीत्या कमी होतो. दोन्हींसाठी संकोचन हा संबंधित चाचणी घटक राहतो — विशेषतः कॉटन आणि सेल्युलोसिक ब्लेंडसाठी — पण स्पिरॅलिटीचा जोखीम स्वरूप सिंगल जर्सीपेक्षा कमी आहे.
अनेक फॅब्रिकच्या विकास हंगामात चाचणी संसाधने कशी वाटली जातील यासाठी हा रचनात्मक फरक महत्त्वाचा आहे. धुतलेल्या-पिशवीच्या चाचणी पद्धतीसह संपूर्ण स्पिरॅलिटी प्रोटोकॉल राबवणे सिंगल जर्सी ऑर्डर्ससाठी सर्वात महत्त्वाचे आहे. इंटरलॉक आणि रिब रचनांसाठी, चाचणीचे प्राधान्य संकोचनाचा दर, रुंदीची स्थिरता आणि रिकव्हरीकडे वळू शकते — तथापि ब्रँडकडे लेखी नाकारणीची मर्यादा असल्यास स्पिरॅलिटी पूर्णपणे वगळू नये.
कोणती चाचणी मागवायची — आणि त्याचा निकाल कसा वाचायचा — हे समजून घेणे हीच ती जागा आहे जिथे सोर्सिंग टीम मोठ्या उत्पादन सुरू होण्यापूर्वी सर्वात सामान्य स्पेक त्रुटी दूर करतात.
संकोचनासाठी, सर्वाधिक संदर्भित दोन मानके आहेत AATCC 135 (घरगुती धुल्यानंतर कापडाचे मापनातील बदल) आणि ISO 6330. दोन्हीही धुण्याचे तापमान, सुकवण्याची पद्धत आणि चक्रांची संख्या निश्चित करतात. चाचणी अहवाल मागवताना, धुण्याच्या अटी तुमच्या अपेक्षित काळजी लेबलशी जुळतात याची खात्री करा. 30°C वर तीन चक्रांचा अहवाल, 40°C किंवा 60°C वर वारंवार ग्राहकांकडून धुतल्या जाणाऱ्या वस्त्राच्या कामगिरीचे प्रतिबिंब दर्शवत नाही. तसेच, चाचणी केलेल्या चक्रांची संख्या उत्पादनाच्या अपेक्षित आयुष्याशी जुळली पाहिजे — हे एका हंगामाच्या फॅशन वस्त्रापेक्षा बालवस्त्र, कामाची वस्त्रे किंवा परफॉर्मन्स वस्त्रांसाठी अधिक महत्त्वाचे आहे.
स्पिरॅलिटीसाठी, मुख्य संदर्भित मानक आहे AATCC TM179-2025, घरगुती धुल्यानंतर कापडातील स्क्यू बदल. हे घरगुती धुल्यानंतर विणलेल्या आणि निट केलेल्या कापडांमधील स्क्यू बदल मोजते, त्यामुळे सोर्सिंग टीमने अहवाल मानक चक्र अटींनुसार आहे की अतिरिक्त ब्रँड-विशिष्ट धुण्याच्या प्रोटोकॉलनुसार आहे याची पुष्टी करावी.
कोणताही मापन चाचणी अहवाल तपासताना, फक्त टक्केवारीचा निकाल नव्हे, तर वापरलेले विशिष्ट धुण्याचे तापमान, सुकवण्याची पद्धत आणि चक्रांची संख्या मागवा. तुमच्या खरेदीदारास मानक पद्धतीपेक्षा जास्त धुलाई आवश्यक असल्यास, ती ब्रँड-विशिष्ट मंजुरी अट म्हणून नोंदवा, ती डीफॉल्ट AATCC TM179 अहवालाचा भाग आहे असे गृहीत धरू नका. अस्पष्ट किंवा जुळवून न घेतलेल्या चाचणी अटींवर आधारित मोठ्या प्रमाणात मंजुरी हे डिलिव्हरीनंतरच्या गुणवत्ता वादांचे सामान्य कारण आहे.
नमुना घेण्यापूर्वी निट फॅब्रिक GSM निवडची पुष्टी करण्यासोबतच, संकोचन आणि स्पिरॅलिटी दोन्हीही समाविष्ट असलेला मापन स्थिरतेचा डेटा उत्पादनपूर्व स्वाक्षरी प्रक्रियेत निश्चित करणे हा पुढील टप्प्यातील मोठ्या प्रमाणातील अपयश टाळण्याचा सर्वात विश्वासार्ह मार्ग आहे.
उत्पादन-टप्प्यातील फिनिशिंगमुळे नमुना टप्प्यातील मापन चाचणी निकाल मोठ्या प्रमाणातील डिलिव्हरीपर्यंत सातत्याने पुनरुत्पादित होऊ शकतात की नाही हे ठरते. वापरल्या जाणाऱ्या सामान्य पद्धती समजून घेतल्यास, गिरणीच्या प्रक्रियेचा आढावा घेताना सोर्सिंग टीमला योग्य क्षमता-विषयक प्रश्न विचारण्यास मदत होते.
संकोचनासाठी, काही वेफ्ट-निट रचनांसोबत कॉम्पॅक्शन फिनिशिंग ही एक पद्धत वापरली जाते. ही प्रक्रिया डिलिव्हरीपूर्वी नियंत्रित परिस्थितीत कापड यांत्रिकरीत्या शिथिल करते, ज्यामुळे पहिल्या धुल्यानंतर उद्भवणारी मापन ऊर्जा आधीच मोकळी होते. यामुळे मिळणारी संकोचन कपात कापडाची रचना, तंतूंचे प्रमाण आणि लागू केलेल्या विशिष्ट फिनिशिंग पॅरामीटर्सवर अवलंबून बदलू शकते — कॉम्पॅक्ट केलेल्या कापडातही वारंवार धुलाई चक्रांनंतर काही अवशिष्ट संकोचन सामान्य आहे, आणि चाचणी डेटाशिवाय निकाल गृहीत धरू नयेत.
स्पिरॅलिटीसाठी, रंगाई आणि फिनिशिंगदरम्यान ओपन-विड्थ प्रोसेसिंग आणि नियंत्रित ताण व्यवस्थापन कापडातील फिरणारा ताण कमी करण्यास मदत करू शकते. सिंगल जर्सी रचनांमध्ये सूत पिळणीचा समतोलही एक योगदान देणारा घटक असू शकतो — तथापि यापैकी कोणताही घटक किती प्रमाणात नियंत्रित करता येईल हे विशिष्ट रचना आणि गिरणीच्या प्रक्रिया क्षमतेवर अवलंबून असते. सर्व रचना एकाच फिनिशिंग पद्धतीला सारखी प्रतिसाद देत नाहीत, आणि सर्व सिंगल जर्सी कापडांसाठी स्पिरॅलिटीचा धोका पूर्णपणे दूर करणारा एकही प्रक्रिया टप्पा नाही.
सोर्सिंगचा अर्थ व्यावहारिक आहे: ज्या ऑर्डरमध्ये स्पिरॅलिटी सहनशीलता हा निश्चित गुणवत्ता निकष आहे, तिथे उत्पादन स्पेकमध्ये कोणते फिनिशिंग टप्पे समाविष्ट आहेत याची गिरणीकडून पुष्टी करा, आणि मोठ्या प्रमाणात मंजुरी देण्यापूर्वी उत्पादनपूर्व धुलाई चाचणी डेटा मागवा. फिनिशिंगनंतर लूमवरची मापन तपासणी उत्तीर्ण होणारे, पण ठरलेल्या चक्र संख्येपर्यंत न धुतलेले कापड, डिलिव्हरीनंतर तुमच्या निर्दिष्ट सहनशीलतेत राहील याची खात्री नाही.
दोन्ही घटकांसाठी, सर्वात विश्वासार्ह संरक्षण म्हणजे नमुना चाचणीच्या परिस्थिती आणि मोठ्या प्रमाणात उत्पादन मंजुरीच्या परिस्थिती यांमधील सुसंगतता — समान चाचणी पद्धत, समान चक्र संख्या, समान धुण्याचे तापमान. नमुना आणि मोठ्या प्रमाणात उत्पादन चाचणी प्रोटोकॉलमधील तफावत आकारमान नाकारण्याच्या वादांमध्ये लक्षणीय वाटा उचलते.
कोणतेही सार्वत्रिक मानक नाही — सहनशीलता रचना, तंतूंचे प्रमाण आणि अंतिम उपयोगावर अवलंबून असते. अनेक खरेदीदार सिंगल जर्सीसाठी ±5% हे प्रारंभिक बिंदू म्हणून संदर्भ देतात, तर इंटरलॉक किंवा रिब निट फॅब्रिकसाठी अधिक कडक मर्यादा ठेवतात. सर्वात विश्वासार्ह पद्धत म्हणजे नमुना घेण्यापूर्वी तुमच्या टेक पॅकमध्ये सहनशीलता परिभाषित करणे, मोठ्या प्रमाणात उत्पादन मंजुरीसाठी निर्दिष्ट केलेल्या समान परिस्थितीत धुण्याच्या चाचण्या चालवणे आणि मिलचा उत्पादन चाचणी अहवाल जुळणाऱ्या पॅरामीटर्स वापरतो याची पुष्टी करणे. नमुना पूर्ण झाल्यानंतर निर्दिष्ट केलेल्या सहनशीलता पूर्वगामीपणे लागू करणे कठीण असते.
स्पिरॅलिटीचा सर्वाधिक संबंध सिंगल जर्सीशी जोडला जातो, जिथे एकल-स्तरीय लूप भूमिती पिळण्याचा ताण निर्माण करते ज्यामुळे धुतल्यानंतर फिरणे होऊ शकते. इंटरलॉक आणि रिब निट फॅब्रिक रचना सामान्यतः त्यांच्या दुप्पट किंवा इंटरलॉक लूप रचनेमुळे या बाबतीत अधिक स्थिर असतात. तथापि, कोणतीही वेफ्ट-निट रचना काही तंतू आणि फिनिशिंग परिस्थितींमध्ये काही प्रमाणात तिरकसपणा दर्शवू शकते. जर तुमच्या QA मानकामध्ये स्पिरॅलिटी हा नाकारण्याचा निर्धारित निकष असेल, तर ऑर्डरमध्ये समाविष्ट असलेल्या सर्व रचनांसाठी चाचणी आवश्यकता आणि सहनशीलता यांची पुष्टी करा, केवळ सिंगल जर्सीसाठी नाही.
Runtang Textile युरोप, उत्तर अमेरिका आणि ऑस्ट्रेलियातील अप्परल ब्रँड्ससाठी निट फॅब्रिक तयार करते. तुमच्या आकारमान स्थिरतेच्या आवश्यकता सांगा आणि मोठ्या प्रमाणात उत्पादनापूर्व चाचणीसाठी नमुने मागवा — तुमच्या निर्दिष्ट धुण्याच्या परिस्थितीतील संकोचन आणि स्पिरॅलिटी डेटासह. आमची निट फॅब्रिक श्रेणी पाहा किंवा तुमची सोर्सिंग प्रक्रिया सुरू करण्यासाठी संपर्क साधा.
 फॅब्रिक
पोंटे रोमा फॅब्रिक: संरचित कपड्यांसाठी ते आवडते का आहे
अधिक वाचा सोर्सिंग मार्गदर्शक
वॅफल निट फॅब्रिकची रचना: सोर्सिंग खर्च कशामुळे ठरतो
अधिक वाचा उद्योग अंतर्दृष्टी
फॅब्रिकचे विविध प्रकार आणि वैशिष्ट्ये
अधिक वाचा फॅब्रिक मार्गदर्शक
स्कुबा फॅब्रिक: फॅशनसाठी डबल निट पॉली-स्पॅन्डेक्स फॅब्रिक
अधिक वाचा तांत्रिक ज्ञान
रिब निट फॅब्रिकचे संकोचन आणि पुनर्प्राप्ती: मोठ्या प्रमाणात उत्पादनापूर्वी काय तपासावे
अधिक वाचा