2009 पासून निट फॅब्रिक उत्पादक · चीन

2009 पासून निट फॅब्रिक उत्पादक · चीन

केबल निट फॅब्रिकमध्ये गेज हा सर्वात महत्त्वाचा घटक आहे — तरीही सॅम्पलिंग सुरू झाल्यानंतरही तो सर्वात जास्त वेळा अनिर्दिष्ट राहतो. मोठ्या प्रमाणात स्वेटर संग्रह ऑर्डर करणाऱ्या अपेरल ब्रँड्ससाठी, निश्चित न केलेला गेज म्हणजे रोप-टेक्स्चरची अनियमित स्पष्टता, रोल्समधील डोअर-रुंदीतील फरक आणि पुन्हा सॅम्पलिंगचा खर्च, ज्यामुळे डेव्हलपमेंटच्या वेळापत्रकावर दबाव येतो. मिलमधून पहिला सॅम्पल बाहेर पडण्यापूर्वी काय निर्दिष्ट करावे आणि का, हे या मार्गदर्शकात समाविष्ट आहे.
गेज (GG असे संक्षिप्त) म्हणजे फ्लॅट-बेड किंवा सर्क्युलर निटिंग मशीनवर प्रति इंच सुयांची संख्या. केबल निट उत्पादनात, ही संख्या तयार फॅब्रिकच्या पृष्ठभागावर रोप-ट्विस्टची रचना किती स्पष्ट दिसते हे थेट नियंत्रित करते.
कमी गेजच्या रचना — अंदाजे 3 GG ते 7 GG — मोकळ्या, जास्त टेक्स्चर असलेल्या निट्स तयार करतात, ज्यात प्रत्येक केबल ट्विस्ट रुंद आणि त्रिमितीय असतो. हे जाड हिवाळी स्वेटर्स आणि आउटरवेअरसारख्या निटवेअरसाठी चांगले अनुरूप आहेत, जिथे दृश्यमान टेक्स्चर हे प्रमुख व्यावसायिक वैशिष्ट्य असते. जास्त गेजच्या रचना — सुमारे 10 GG आणि त्याहून अधिक — बारीक, घनदाट निट्स तयार करतात, ज्यात केबल पॅटर्न असतो पण अधिक परिष्कृत; मध्यम-वजनाच्या लेयरिंग पीस किंवा टेलर्ड हाताच्या स्पर्शासह स्ट्रक्चर्ड निटवेअरसाठी योग्य.
सोर्सिंगचा मुख्य अर्थ: 7 GG वर विकसित केलेली केबल डिझाइन 12 GG वर पुनरुत्पादित केल्यास मूलभूतपणे वेगळी दिसेल — केवळ बारीक नाही, तर ट्विस्ट बेस निटवर कसा बसतो या बाबतीत संरचनात्मकदृष्ट्या वेगळी. म्हणूनच सॅम्पलिंग सुरू होण्यापूर्वी टेक पॅकमध्ये गेज निश्चित करणे आवश्यक आहे, सॅम्पल आल्यानंतर उपलब्ध मशीनरीनुसार तो बदलू नये. Runtang येथील केबल निट फॅब्रिक रचना सूत आणि संरचनेच्या आवश्यकतांनुसार विविध गेज श्रेणींमध्ये उपलब्ध आहेत — ब्रीफच्या टप्प्यावर तुमचा लक्ष्य GG निश्चित करा.
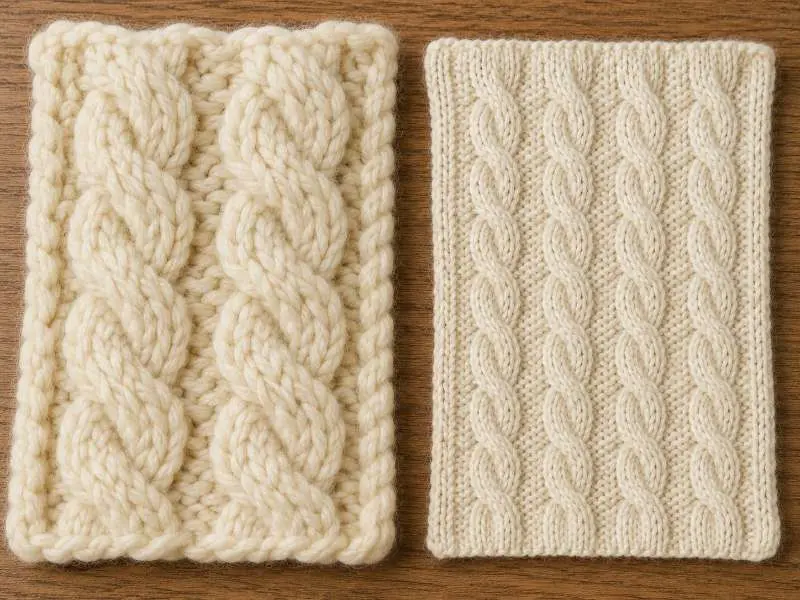
स्टिच घनता म्हणजे फॅब्रिकच्या प्रति युनिट क्षेत्रात किती कोर्सेस (आडव्या रांगा) आणि वेल्स (उभे स्तंभ) येतात हे दर्शवते. साध्या निट्ससाठी, गेज आणि सूत निश्चित झाल्यावर घनता तुलनेने अंदाजण्यायोग्य असते. केबल रचना वेगळ्या पद्धतीने वागतात: प्रत्येक केबल रिपीट फॅब्रिकला आडव्या दिशेने आत ओढू शकते — ही उत्पादन समस्या सॅम्पलिंग आणि मोठ्या प्रमाणात उत्पादनाच्या मंजुरीदरम्यान सामान्यतः केबल पुल-इन म्हणून हाताळली जाते.
व्यावहारिक अर्थाने, त्याच मशीनवर त्याच गेजवर तयार केलेल्या साध्या निटपेक्षा केबल निट फॅब्रिक पॅनल अरुंद मोजले जाईल, कारण प्रत्येक केबल ट्विस्ट क्रॉसिंग करण्यासाठी अतिरिक्त आडवे सूत वापरतो. पुल-इनची तीव्रता केबल रिपीटची रुंदी, क्रॉसिंगची वारंवारता आणि उत्पादनादरम्यानच्या सूताच्या ताणावर अवलंबून असते. सॅम्पलिंग आणि मोठ्या प्रमाणात उत्पादनादरम्यान या सर्व घटकांमध्ये किंचित बदल होऊ शकतो; म्हणून तयार डोअर-रुंदी मशीनवरून थेट न घेता, रिलॅक्सेशननंतर मोजली पाहिजे आणि टेक पॅकमध्ये रिलॅक्स्ड-अवस्थेतील माप म्हणून निर्दिष्ट केली पाहिजे.
सोर्सिंग टीम्सने रुंदीची मापे रिलॅक्स्ड आणि किंचित ताणलेल्या अशा दोन्ही अवस्थांमध्ये मागवावीत. मोठ्या प्रमाणात उत्पादनात सातत्यपूर्ण स्टिच घनता हेच ठरवते की वेगवेगळ्या रोल्समधून कापलेली पॅनल्स सीमवर जुळतील का. पर्ल निट फॅब्रिक संबंधित इंटरलॉकिंग रचना वापरते आणि त्याच प्रकारच्या घनता बदलाच्या आव्हानांना सामोरे जाते — मात्र केबल ट्विस्ट नसल्यामुळे त्याचे पुल-इन वर्तन कमी स्पष्ट असते.
सूत निवड केबल निट फॅब्रिकच्या रचनात्मक कामगिरीवर परिणाम करते, केवळ सौंदर्यावर नाही. जास्त ट्विस्ट असलेले सूत — ज्यात वैयक्तिक प्लाय अधिक घट्ट गुंडाळलेले असतात — स्वच्छ, अधिक स्पष्ट केबल आकार तयार करतात कारण ट्विस्ट तणावाखाली आपला आकार टिकवून ठेवतो. मऊ, कमी ट्विस्ट असलेले सूत अधिक अस्पष्ट केबल व्याख्या निर्माण करू शकतात, विशेषतः बारीक गेजमध्ये जिथे शिलाईचे प्रमाण लहान असते. योग्य सूत दिशा डिझाइनच्या हेतूवर अवलंबून असते आणि ती ब्रीफच्या टप्प्यावर ठरलेली असावी, खुली ठेवू नये.
GSM वर: केबल निट फॅब्रिक सामान्यतः गोल-निट रचनांपेक्षा विस्तृत श्रेणीत येतात कारण केबल रिपीट स्वतःच सामग्रीची खोली वाढवते. जाड कमी-गेज केबल रचना 400 GSM किंवा त्याहून अधिक गाठू शकते; बारीक मध्यम-गेज रचना 300 GSM पेक्षा कमी असू शकते. महत्त्वाचे म्हणजे, समान GSM असलेली दोन फॅब्रिक गेज आणि केबल घनतेनुसार खूप वेगळी जाणवू आणि काम करू शकतात — केवळ GSM पुरेसे स्पेसिफिकेशन नाही. ब्रँड्सनी GSM ला गेज, केबल रिपीट रुंदी आणि फिनिश्ड दरवाजाची रुंदी यांच्यासोबत एक पॅरामीटर म्हणून पाहावे, प्राथमिक वर्णन म्हणून नाही. सर्व GSM मूल्ये रचना आणि फिनिशिंगवर अवलंबून आहेत असे समजावे; लॅब डिप आणि उत्पादनपूर्व मंजुरी दरम्यान अचूक आकडे निश्चित करा.
फायबर रचना देखील केबल स्पष्टता, रिकव्हरी आणि बल्क सुसंगतीवर परिणाम करते. लोकर आणि लोकर-मिश्रण सूत काही स्वेटर रचनांमध्ये मितीय रिकव्हरीला आधार देऊ शकतात, तर कापूस, अॅक्रिलिक आणि मिश्रण सूत रोल्समध्ये केबल रिपीट सुसंगत ठेवण्यासाठी अधिक घट्ट तणाव नियंत्रण आवश्यक असू शकते. लक्ष्य हाताचा स्पर्श, गेज, GSM आणि संकोचन आवश्यकतांवर आधारित अचूक मिश्रण प्रमाण विकासादरम्यान निश्चित करावे.
तुलनीय रचना असलेल्या निट पर्यायांसाठी, जॅकवर्ड निट फॅब्रिक वळवलेल्या केबल रिपीटऐवजी प्रोग्राम केलेल्या रंग किंवा शिलाई पॅटर्नद्वारे पृष्ठभागाची पोत निर्माण करते, आणि त्यास वेगळे गेज व नमुना घेण्याच्या लीड टाइमचे विचार असतात.
नमुना मागवण्यापूर्वी संपूर्ण केबल निट स्पेक शीटने खालील गोष्टी निश्चित केल्या पाहिजेत. प्रत्येक मुद्दा नमुना मंजुरी आणि मोठ्या प्रमाणात उत्पादन यांच्यात सामान्यतः आढळणाऱ्या वेगळ्या अयशस्वीतेच्या प्रकाराला संबोधित करतो.
| मापदंड | काय निर्दिष्ट करावे | ते का महत्त्वाचे आहे |
|---|---|---|
| गेज (GG) | लक्ष्य GG श्रेणी; मिलमध्ये उपलब्ध मशीन प्रकार निश्चित करा | केबल उठाव आणि शिलाईचे प्रमाण ठरवते; उत्पादनानंतर बदलता येत नाही |
| केबल रिपीट रुंदी | प्रति केबल रिपीट शिलाईंची संख्या; क्रॉसिंग वारंवारता | पुल-इनची डिग्री आणि अंतिम पॅनेल रुंदी नियंत्रित करते |
| रिलॅक्स्ड दरवाजाची रुंदी | मशीनपासून 24-तासांच्या रिलॅक्सेशननंतर मोजले जाते | सीम मॅचिंग आणि कट पॅनेलचे उत्पन्न सुसंगत फिनिश्ड रुंदीवर अवलंबून असते |
| संकोचन मानक | लागू असल्यास AATCC TM135-2025 किंवा ISO 6330 संदर्भित करा; वॉशिंग सायकल आणि पास सहनशीलता निश्चित करा | धुतल्यानंतर केबल रचना वेल आणि कोर्स दिशांमध्ये वेगळ्या पद्धतीने हलू शकतात |
| केबल पोतभर रंग सुसंगती | केबल आणि ग्राउंड निट दोन्ही भाग व्यापणारी शेड बँड मंजुरी | उंचावलेला केबल पृष्ठभाग आणि खोल ग्राउंड वेगवेगळ्या दराने रंग शोषू शकतात |
रंग सुसंगतीचा मुद्दा केबल निटला विशिष्ट आहे आणि सामान्य QC चेकलिस्टमध्ये अनेकदा दुर्लक्षित होतो. केबल दोरी पायाभूत फॅब्रिकच्या वर उंचावलेली असल्याने, सूत तणाव आणि फिनिशिंग परिस्थितीनुसार दोन पृष्ठभागाचे स्तर थोड्या वेगळ्या दराने रंग घेऊ शकतात. शेड बँड मंजुरीने केबल भाग आणि ग्राउंड दोन्हींचा स्पष्ट उल्लेख केला पाहिजे — केवळ ग्राउंड फॅब्रिकवर रंगाचे मूल्यांकन करू नये.
संपूर्ण स्वेटर संग्रह विकसित करणाऱ्या ब्रँड्ससाठी, स्वेटर निट फॅब्रिक सोर्सिंग व्यापक वस्त्र-स्तरीय सोर्सिंग निर्णय व्यापते — केबल निट त्या चौकटीतील एक रचना आहे.
कोणतेही एकच मानक गेज नाही — योग्य श्रेणी सूताच्या वजनावर, केबल रिपीटच्या आकारावर आणि हेतू असलेल्या अंतिम वापरावर अवलंबून असते. जाड हिवाळी स्वेटर्ससाठी सामान्यतः कमी गेजची रचना (अंदाजे 3 GG ते 7 GG) वापरली जाते, जिथे केबल पोत ठळक दिसतो आणि हाताचा स्पर्श भरदस्त असतो. मध्यम वजनाच्या किंवा संक्रमणकालीन निटवेअरसाठी अधिक बारीक गेज (सुमारे 10 GG ते 14 GG) योग्य ठरू शकते, ज्यात केबलची रचना अधिक सुसंगत असते. तुमच्या संग्रहासाठी योग्य GG डिझाइन ब्रीफच्या वेळी निश्चित केले पाहिजे आणि नमुना तयार करण्याचे काम सुरू करण्यापूर्वी ते लॉक केले पाहिजे. आम्ही विविध गेज श्रेणींमध्ये केबल निट फॅब्रिकचे उत्पादन करतो — तुमच्या विशिष्ट रचनेसाठी योग्यता निश्चित करण्यासाठी नमुना मागवा.
केबल रचना फॅब्रिकला क्षैतिज दिशेने आत ओढतात, कारण प्रत्येक वळणाचे क्रॉसिंग असे सूत वापरते जे अन्यथा पॅनेलच्या रुंदीत भर घालते. आत ओढले जाण्याचे प्रमाण केबल रिपीटची रुंदी, क्रॉसिंगची वारंवारता आणि सूताच्या ताणावर बदलते. मोठ्या प्रमाणात उत्पादनात, यापैकी कोणत्याही घटकातील लहान फरक रोल-ते-रोल रुंदीतील विसंगती निर्माण करू शकतो, ज्यामुळे शिवणीवर कापलेल्या पॅनेलची जुळणी बिघडते. म्हणूनच तयार डोअर रुंदी शिथिल अवस्थेत मोजली पाहिजे — मशीनवरून काढल्यावर नव्हे — आणि टेक पॅकमध्ये सहनशीलता श्रेणी म्हणून नमूद केली पाहिजे. उत्पादनादरम्यान सातत्यपूर्ण स्टिच डेन्सिटीचे निरीक्षण हा प्रमुख नियंत्रण बिंदू आहे. मापनातील बदलाच्या चाचणीसाठी, ब्रँड AATCC TM135 मापन बदल चाचणी पद्धत पाहू शकतात किंवा मोठ्या प्रमाणातील मंजुरीपूर्वी खरेदीदाराच्या आवश्यक ISO प्रक्रियेशी सुसंगत राहू शकतात.
गेज, स्टिच डेन्सिटी आणि केबल रिपीट हे सर्व नमुना टप्प्यावर निश्चित करता येतात — पण केवळ ते सुरुवातीलाच नमूद केले असल्यास. मोठ्या प्रमाणात उत्पादन सुरू होण्यापूर्वी तुमच्या टेक पॅकशी रचना पडताळून पाहण्यासाठी आमच्या केबल निट श्रेणीतून नमुना मागवा.
 फॅब्रिक
पर्ल निट फॅब्रिकचे सौंदर्य उलगडताना: उपयोग आणि डिझाइन कल्पना
अधिक वाचा सोर्सिंग मार्गदर्शक
वॅफल निट फॅब्रिकची रचना: सोर्सिंग खर्च कशामुळे ठरतो
अधिक वाचा फॅब्रिक
पॉइंटेल फॅब्रिक: पोतयुक्त स्पर्शासह हलके आणि हवेशीर डिझाइन तयार करणे
अधिक वाचा फॅब्रिक
पिके निट फॅब्रिक: श्वास घेण्यास मोकळे आणि स्टायलिश स्पोर्टस्वेअरसाठी योग्य निवड
अधिक वाचा तांत्रिक ज्ञान
जड फ्रेंच टेरी गणवेशांसह तुमची शैली आणि आराम उंचावा
अधिक वाचा