2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന

2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന

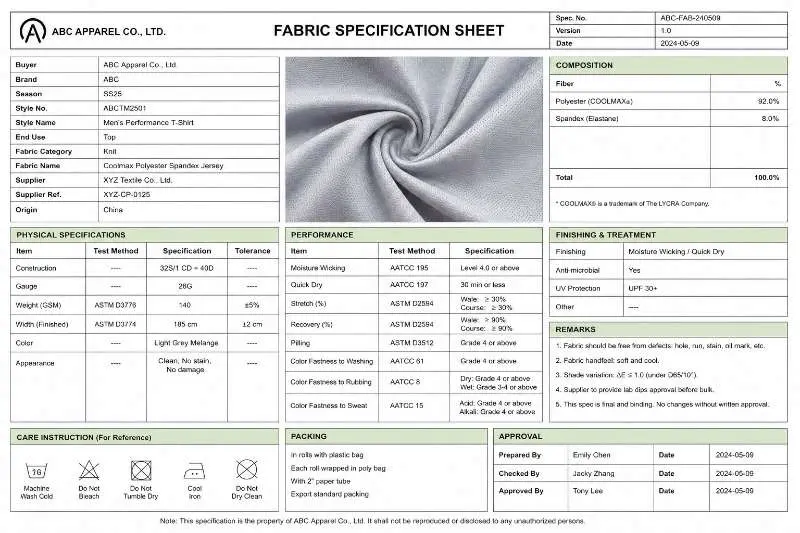
മിക്ക നെയ്ത തുണി ഓർഡറുകളും ഉൽപ്പാദനം തുടങ്ങുന്നതിന് മുമ്പുതന്നെ തകരാറിലാകുന്നു. അവ്യക്തമായ GSM ലക്ഷ്യങ്ങൾ, ഒഴിവാക്കപ്പെട്ട ചുരുങ്ങൽ പരിശോധനകൾ, തീർപ്പാകാത്ത ലാബ് ഡിപ്പ് റൗണ്ടുകൾ എന്നിവയാണ് യഥാർത്ഥ കാരണക്കാർ. ആ വിടവ് അടയ്ക്കാൻ അപ്പാരൽ ബ്രാൻഡുകളിലെ ബൈയിംഗ് ടീമുകൾ ഉപയോഗിക്കുന്ന തുണി സോഴ്സിംഗ് പ്രവർത്തനപദ്ധതി ഈ ഗൈഡ് വിശദീകരിക്കുന്നു: ഒരു നെയ്ത മില്ലിന് പ്രവർത്തിക്കാവുന്ന സ്പെക് ഷീറ്റ് എഴുതുന്നത് മുതൽ ഉൽപ്പാദനം തുടങ്ങുന്നതിന് മുമ്പ് ബൾക്ക് ഓർഡറിന് അംഗീകാരം നൽകുന്നത് വരെ.
ചുരുക്കത്തിൽ ഉത്തരം: ഒറ്റനോട്ടത്തിൽ നെയ്ത തുണി സോഴ്സിംഗ് പ്രവർത്തനപദ്ധതി
നെയ്ത അപ്പാരലുകൾക്കായുള്ള വിശ്വസനീയമായ തുണി സോഴ്സിംഗ് പ്രക്രിയ അഞ്ച് തീരുമാന ഘട്ടങ്ങളിലൂടെ കടന്നുപോകുന്നു:
ഓരോ ഘട്ടവും വ്യത്യസ്ത തരം പ്രശ്നങ്ങൾ കണ്ടെത്തുന്നു. ഏതെങ്കിലും ഒന്ന് ഒഴിവാക്കിയാൽ ആ പ്രശ്നം കട്ട് ആൻഡ് സ്യൂവിലേക്ക് നീങ്ങുന്നു, അവിടെ അത് പരിഹരിക്കാൻ എത്രയോ മടങ്ങ് ചെലവ് വരും.
നെയ്ത തുണി സോഴ്സിംഗിലെ ഏറ്റവും സാധാരണമായ പരാജയ കേന്ദ്രം മോശം മിൽ അല്ല — അപൂർണ്ണമായ ബ്രീഫ് ആണ്. ഒരു ബൈയിംഗ് ടീം അവ്യക്തമായ അഭ്യർത്ഥന അയക്കുമ്പോൾ ("ടി-ഷർട്ടുകൾക്കുള്ള കോട്ടൺ ജേഴ്സി, ഇടത്തരം ഭാരം"), തിരികെ കിട്ടുന്നത് ഒരു സോഴ്സിംഗ് സ്ഥിരീകരണമല്ല, ഒരു സ്വാച്ച് തിരഞ്ഞെടുപ്പാണ്. ബ്രാൻഡിന് യഥാർത്ഥത്തിൽ എന്ത് വേണമെന്ന് മിൽ ഊഹിക്കുകയാണ്, ബ്രാൻഡ് ഇതുവരെ എഴുതിവയ്ക്കാത്ത മാനദണ്ഡങ്ങൾക്ക് എതിരെ സ്വാച്ചുകൾ വിലയിരുത്തുകയുമാണ്.
ഈ ചക്രം — അഭ്യർത്ഥന, സ്വാച്ച്, പ്രത്യഭ്യർത്ഥന — അധിക സാമ്പിളിംഗ് സമയം കൂട്ടിച്ചേർത്ത് നിറ അംഗീകാരത്തെ ബൾക്ക് സമയപരിധിക്ക് അടുത്തേക്ക് തള്ളിവിടാം. നിശ്ചിത ഡ്രോപ്പ് തീയതികളുള്ള സീസണൽ പ്രോഗ്രാമുകൾക്ക് ഇത് ഷെഡ്യൂളിംഗ് പ്രശ്നം മാത്രമല്ല; ഉൽപ്പന്ന വിപണന തീരുമാനങ്ങൾ വൈകിപ്പിക്കാനും ഇതിന് കഴിയും.
ആദ്യമായി നെയ്ത തുണി സോഴ്സിംഗിലേക്ക് കടക്കുന്നതോ പുതിയ വിഭാഗങ്ങളിലേക്ക് വളരുന്നതോ ആയ മിക്ക ബ്രാൻഡുകളിലും അടിസ്ഥാന കാരണങ്ങൾ ഒരുപോലെയാണ്:
ഇവയൊന്നും ഡിസൈൻ തീരുമാനങ്ങളല്ല. ഇവ എഞ്ചിനീയറിംഗ് തീരുമാനങ്ങളാണ്, അവ തുണി ബ്രീഫിൽ ഉണ്ടായിരിക്കേണ്ടതാണ്, സാമ്പിളിംഗ് സംഭാഷണത്തിലല്ല.
ഒരു നെയ്ത മിൽ അതിന് ആദ്യ അന്വേഷണത്തിൽ ലഭിക്കുന്ന വിവരങ്ങളുടെ അടിസ്ഥാനത്തിലാണ് വില നിർണ്ണയിക്കുന്നത്, സാമ്പിൾ ചെയ്യുന്നത്, ഷെഡ്യൂൾ ചെയ്യുന്നത്. ആ വിവരങ്ങൾ എത്ര പൂർണ്ണവും സാങ്കേതികമായി വ്യക്തവുമാണോ അത്രയും കൃത്യമായിരിക്കും മില്ലിന്റെ പ്രതികരണം — സോഴ്സിംഗ് പ്രക്രിയയ്ക്ക് ആവശ്യമായ പുനരവലോകന റൗണ്ടുകളും കുറവായിരിക്കും.
ഘടനാപരമായ ഒരു നെയ്ത തുണി സോഴ്സിംഗ് സംഭാഷണം തുടങ്ങാൻ ആവശ്യമായ ഏറ്റവും കുറഞ്ഞ സ്പെക് ഘടകങ്ങൾ ഇനിപ്പറയുന്നവയാണ്:
| സ്പെക് ഘടകം | എന്ത് വ്യക്തമാക്കണം | ഇത് എന്തുകൊണ്ട് പ്രധാനമാണ് |
|---|---|---|
| ഫൈബർ ഘടന | പ്രധാന ഫൈബർ + ദ്വിതീയ ഫൈബർ(കൾ) + സ്പാൻഡെക്സ് %, ±2–3% ടോളറൻസ് പരിധിയോടൊപ്പം | കൈകൊണ്ടുള്ള അനുഭവം, സ്ട്രെച്ച്, ഡൈയിംഗ് സാധ്യത, സർട്ടിഫിക്കേഷൻ യോഗ്യത എന്നിവ നിർണ്ണയിക്കുന്നു |
| GSM ലക്ഷ്യം | 100+ GSM പരിധിയല്ല, ±10–15 GSM ടോളറൻസുള്ള ഒരു ദിശാനിർദ്ദേശ ലക്ഷ്യം | തുണിയുടെ ചെലവ്, ഓരോ റോളിലെ യീൽഡ്, അന്തിമ ഉപയോഗ യോഗ്യത എന്നിവ നിയന്ത്രിക്കുന്നു |
| മുറിക്കാവുന്ന വീതി | നിങ്ങളുടെ പാറ്റേണിലെ ഏറ്റവും വീതിയുള്ള കട്ട് പീസ് അടിസ്ഥാനമാക്കി, cm-ൽ കുറഞ്ഞ മുറിക്കാവുന്ന വീതി | തുണിയുടെ യീൽഡിനെയും ഓരോ വസ്ത്രത്തിന്റെയും ചെലവ് കണക്കുകൂട്ടലിനെയും നേരിട്ട് ബാധിക്കുന്നു |
| നിർമ്മാണ തരം | സിംഗിൾ ജേഴ്സി/ഇന്റർലോക്ക്/റിബ്/പിക്യൂ /മുതലായവ | നെയ്ത്ത് യന്ത്രവും MOQ-യും നിർണ്ണയിക്കുന്നു; എല്ലാ മില്ലുകളും എല്ലാ ഘടനകളും നടത്തുന്നില്ല |
| ഫങ്ക്ഷണൽ ഫിനിഷുകൾ | ആവശ്യമായ എല്ലാ ഫിനിഷുകളും ലിസ്റ്റ് ചെയ്യുക (ബ്രഷിംഗ്, ആന്റി-പിൽ, വിക്കിംഗ്, എൻസൈം) | ഫിനിഷ് ആവശ്യകതകൾ ഡൈഹൗസ് റൂട്ടിംഗിനെയും ലീഡ് ടൈമിനെയും ബാധിക്കുന്നു |
| നിറ റഫറൻസ് | Pantone TCX കോഡ് അല്ലെങ്കിൽ ഭൗതിക റഫറൻസ് സ്വാച്ച് | ഇത് ഇല്ലാതെ, ലാബ് ഡിപ്പ് അംഗീകാര റൗണ്ടുകൾ സ്വതവേ വർദ്ധിക്കും |
| സർട്ടിഫിക്കേഷൻ ആവശ്യകതകൾ | OEKO-TEX® Standard 100 / GRS / GOTS — സാമ്പിളിംഗിന് മുമ്പ് സർട്ടിഫിക്കറ്റ് സ്കോപ്പ് സ്ഥിരീകരിക്കുക. | സർട്ടിഫിക്കേഷൻ സ്കോപ്പ് നൂൽ സംഭരണത്തെയും മില്ലിന്റെ യോഗ്യതയെയും ബാധിക്കുന്നു |
| MOQ ടോളറൻസ് | ഓരോ നിറത്തിനുമുള്ള നിങ്ങളുടെ കുറഞ്ഞ ഓർഡറും നിങ്ങൾക്ക് കളർവേകൾ ഒരുമിച്ച് ചേർക്കാൻ കഴിയുമോ എന്നതും | മിൽ ഈ ഓർഡർ ഒട്ടും ഉൾക്കൊള്ളാൻ കഴിയുമോ എന്നതിനെ ബാധിക്കുന്നു |
ഒരു പ്രായോഗിക നിയമം: ഈ ലിസ്റ്റിലെ ഏതെങ്കിലും പാരാമീറ്റർ ശൂന്യമായി വിട്ടാൽ, നിങ്ങളുടെ വസ്ത്രത്തിന് ഏറ്റവും നല്ലതല്ല, മറിച്ച് ഉൽപ്പാദിപ്പിക്കാൻ ഏറ്റവും എളുപ്പമുള്ളതിന്റെ അടിസ്ഥാനത്തിൽ മിൽ അത് പൂരിപ്പിക്കുമെന്ന് അനുമാനിക്കുക. തുണി സംഭരണ പ്രക്രിയയിൽ സ്പെക് ഷീറ്റാണ് ബ്രാൻഡിന്റെ പ്രധാന നിയന്ത്രണ സംവിധാനം.
സാമ്പിളിംഗിന് മുമ്പ് നിർമ്മാണ തരവും സ്ഥിരീകരിക്കണം. ഭാരം കുറഞ്ഞ ടോപ്സിന്, ജേഴ്സി നെയ്ത തുണി സാധാരണയായി സിംഗിൾ-നിറ്റ് ഓപ്ഷനായി പരിശോധിക്കുന്നു; മികച്ച അതാര്യതയ്ക്കും അളവ് സ്ഥിരതയ്ക്കും, ഇന്റർലോക്ക് നെയ്ത തുണി പലപ്പോഴും സുരക്ഷിതമായ ആരംഭ ബിന്ദുവാണ്. ബൾക്ക് ഓർഡറിന് മുമ്പ് രണ്ടും ഒരേ GSM, വീതി, ചുരുങ്ങൽ, നിറ അംഗീകാര ആവശ്യകതകൾക്കെതിരെ പരിശോധിക്കണം.
നെയ്ത ടോപ്സ്, ബോട്ടംസ്, ഔട്ടർവെയർ ലൈനറുകൾ — ഒന്നിലധികം വിഭാഗങ്ങൾ നടത്തുന്ന ബ്രാൻഡുകൾക്ക്, വിഭാഗം അനുസരിച്ച് ഒരു മാസ്റ്റർ സ്പെക് ടെംപ്ലേറ്റ് സൂക്ഷിക്കുന്നത് ഉചിതമാണ്, ഓരോ സംഭരണ ചക്രത്തിന് ശേഷവും അത് അപ്ഡേറ്റ് ചെയ്യണം. ആ ടെംപ്ലേറ്റിൽ നിക്ഷേപിക്കുന്ന സമയം തുടർന്നുള്ള ഓരോ സീസണിലും തിരിച്ചുലഭിക്കും.
ഭൗതിക സാമ്പിളിംഗാണ് തുണി സംഭരണ പ്രക്രിയ രേഖകളിൽ നിന്ന് വസ്തുക്കളിലേക്ക് മാറുന്ന ഘട്ടം. ദൃശ്യ പരിശോധന പാസായ ഒരു സാമ്പിൾ സംഭരണ യോഗ്യത പാസായ സാമ്പിളല്ല. സമ്മർദ്ദം, കഴുകൽ, മുറിക്കൽ എന്നിവയ്ക്ക് കീഴിൽ നെയ്ത തുണികൾ നെയ്തെടുക്കാത്ത തുണികളിൽ നിന്ന് വ്യത്യസ്തമായി പെരുമാറുന്നു — ആ പെരുമാറ്റങ്ങൾ പരിശോധനയിലൂടെ മാത്രമേ ദൃശ്യമാകൂ.
സംഭരണ തീരുമാനം എടുക്കുന്നതിന് മുമ്പ് ഓരോ നെയ്ത സാമ്പിളിലും താഴെപ്പറയുന്ന പരിശോധനകൾ നടത്തണം:
| പരിശോധന | നിങ്ങൾ തിരയുന്നത് |
|---|---|
| GSM സ്ഥിരീകരണം | സമ്മതിച്ച പരിശോധന രീതി അനുസരിച്ച് തുണി സാമ്പിൾ തൂക്കി, അംഗീകരിച്ച GSM ലക്ഷ്യവുമായി താരതമ്യം ചെയ്യുക. |
| അളവ് സ്ഥിരത (ചുരുങ്ങൽ) | ഉദ്ദേശിച്ച സംരക്ഷണ നിർദ്ദേശം അനുസരിച്ച് ഒരു സാമ്പിൾ കഴുകി ഉണക്കുക. കഴുകുന്നതിന് മുൻപ് അളന്ന ഒരു പരീക്ഷണ ഭാഗം അടയാളപ്പെടുത്തുക, സംരക്ഷണ പരീക്ഷണത്തിന് ശേഷം ഫലം താരതമ്യം ചെയ്യുക. ചില നെയ്ത ഘടനകൾ നെയ്തെടുത്ത തുണികളെക്കാൾ കൂടുതൽ ചുരുങ്ങൽ കാണിക്കാം, അതിനാൽ സ്വീകാര്യമായ പരിധി ഘടന, അന്തിമ ഉപയോഗം, വാങ്ങുന്നയാളുടെ ടോളറൻസ് എന്നിവയിലൂടെ സ്ഥിരീകരിക്കണം. |
| സ്ട്രെച്ചും റിക്കവറിയും | കോഴ്സ്, വെയിൽ ദിശകളിൽ നിർവചിച്ച ശതമാനം വരെ സാമ്പിൾ നീട്ടുക, പിടിച്ചുനിർത്തുക, വിടുക. വാങ്ങുന്നയാൾ സമ്മതിച്ച പരീക്ഷണ രീതി അല്ലെങ്കിൽ ആന്തരിക QC മാനദണ്ഡം അനുസരിച്ച് വീണ്ടെടുക്കൽ അളക്കുക. മോശം വീണ്ടെടുക്കൽ സ്പാൻഡെക്സിന്റെ അപര്യാപ്തമായ അളവ് അല്ലെങ്കിൽ നൂൽ ടെൻഷൻ പ്രശ്നങ്ങൾ സൂചിപ്പിക്കുന്നു. |
| സ്പൈറാലിറ്റി (ടോർക്ക്) | കഴുകിയ സാമ്പിൾ പരത്തി വയ്ക്കുക. സൈഡ് സീമുകൾ മുൻപോട്ട് വളയുന്നുണ്ടോ എന്ന് നിരീക്ഷിക്കുക. വാങ്ങുന്നയാൾ അംഗീകരിച്ച ടോളറൻസിൽ കൂടുതലുള്ള സ്പൈറാലിറ്റി ധരിക്കുമ്പോൾ വസ്ത്രം വളയാൻ കാരണമാകാം, ബൾക്ക് അംഗീകാരത്തിന് മുൻപ് ഇത് പരിശോധിക്കണം. |
| വർണ്ണ വേഗത (പ്രാഥമികം) | വെളുത്ത തുണിയിൽ ഉരച്ചുമ്പോൾ (ഉണങ്ങിയതും ഈർപ്പമുള്ളതും) സാമ്പിൾ നിറം ചിതറുന്നുണ്ടോ എന്ന് പരിശോധിക്കുക. ഇത് ഒരു ഫീൽഡ് പരിശോധനയാണ്, ലാബ് മാനദണ്ഡമല്ല — ഔദ്യോഗിക വർണ്ണ വേഗത പരീക്ഷണം പിന്നീടാണ്. |
| ഉപരിതല സ്ഥിരത | പില്ലിംഗ്, അസമമായ ഷീയറിംഗ്, നീഡിൽ ലൈനുകൾ അല്ലെങ്കിൽ ദ്വാരങ്ങൾ എന്നിവയ്ക്കായി മുഴുവൻ സാമ്പിൾ പാനലും പരിശോധിക്കുക. ഇവ സാമ്പിൾ ഘട്ടത്തിലെ ഉൽപ്പാദന പിഴവുകളാണ്, ബൾക്ക് ഉൽപ്പാദനത്തിൽ ഇവ ഗുണിച്ചു പെരുകും. |
| കൈകൊണ്ടുള്ള അനുഭവം vs സ്പെക് ഉദ്ദേശ്യം | സാമ്പിളിന്റെ കൈകൊണ്ടുള്ള അനുഭവം നിങ്ങളുടെ റഫറൻസ് സ്വാച്ചുമായി താരതമ്യം ചെയ്യുക. സ്പെക് ഉദ്ദേശ്യം വ്യക്തമാണെങ്കിൽ 'പ്രതീക്ഷിച്ചതിലും മൃദുവായത്' അല്ലെങ്കിൽ 'പ്രതീക്ഷിച്ചതിലും കട്ടിയുള്ളത്' എന്നിവ രണ്ടും നിരസിക്കാനുള്ള കാരണങ്ങളാണ്. |
ഔദ്യോഗിക GSM സ്ഥിരീകരണത്തിന്, മിക്ക തുണികൾക്കും യൂണിറ്റ് വിസ്തീർണ്ണത്തിനുള്ള പിണ്ഡം പരിശോധിക്കുന്ന ASTM D3776/D3776M പോലുള്ള സമ്മതിച്ച പരീക്ഷണ രീതി ഉപയോഗിച്ച് തുണിയുടെ ഭാരം പരിശോധിക്കണം. ഒന്നോ അതിലധികമോ പരിശോധനകളിൽ പരാജയപ്പെടുന്ന സാമ്പിൾ കൃത്യമായ രേഖാമൂലമുള്ള അഭിപ്രായങ്ങളോടെ തിരികെ അയക്കണം — വെറും "ദയവായി പരിഷ്കരിക്കുക" എന്ന സന്ദേശമല്ല. ഫീഡ്ബാക്ക് കൂടുതൽ കൃത്യമായാൽ, അടുത്ത റൗണ്ട് പ്രശ്നം വേഗത്തിൽ പരിഹരിക്കും.
മിക്ക നെയ്ത തുണി സോഴ്സിംഗ് പ്രക്രിയകൾക്കും ഇഷ്ടാനുസൃത വികസനങ്ങൾക്ക് രണ്ടോ മൂന്നോ സാമ്പ്ലിംഗ് റൗണ്ടുകൾ ആവശ്യമാണ്. ബ്രാൻഡ് മുൻപ് പ്രവർത്തിച്ചിട്ടുള്ള ഒരു മില്ലിൽ നിന്നുള്ള സ്റ്റാൻഡേർഡ് സ്റ്റോക്ക് തുണികൾ ഒരു റൗണ്ടിൽ തീരാം. അതനുസരിച്ച് സമയക്രമം ആസൂത്രണം ചെയ്യുക.
സാമ്പിൾ യാർഡേജിനെക്കുറിച്ച് ഒരു കുറിപ്പ്: വെറും ലബോറട്ടറി കൂപ്പണല്ല, മുഴുവൻ പ്രോട്ടോടൈപ്പ് വസ്ത്രം മുറിക്കാൻ മതിയായ തുണി ഓർഡർ ചെയ്യുന്നത് അധിക ചെലവ് വിലമതിക്കുന്നതാണ്. 30cm × 30cm ലാബ് സാമ്പിളിന് കഴിയാത്ത കട്ടിംഗ് സ്വഭാവം, സീം പ്രകടനം, പ്രിന്റ് രജിസ്ട്രേഷൻ പ്രശ്നങ്ങൾ എന്നിവ വസ്ത്രത്തിന്റെ തോതിലുള്ള പരീക്ഷണം വെളിപ്പെടുത്തും.
മുഴുവൻ നെയ്ത തുണി സോഴ്സിംഗ് സമയക്രമത്തിലും ഏറ്റവും വിശ്വസനീയമായി കുറച്ചുകാണുന്ന ഘട്ടമാണ് ലാബ് ഡിപ്പ് അംഗീകാരം. മിക്ക ബൾക്ക് ഓർഡർ കാലതാമസങ്ങളും ഉത്ഭവിക്കുന്നതും ഈ ഘട്ടത്തിൽ നിന്നാണ് — മിൽ മന്ദഗതിയിലായതുകൊണ്ടല്ല, മറിച്ച് അംഗീകാര പ്രക്രിയ മുൻകൂട്ടിയല്ല, പ്രതികരണാധിഷ്ഠിതമായി കൈകാര്യം ചെയ്യുന്നതുകൊണ്ടാണ്.
ബൾക്ക് ചായം പൂശൽ ആരംഭിക്കുന്നതിന് മുൻപ് ബ്രാൻഡിന് സമർപ്പിക്കുന്ന, ലക്ഷ്യ തുണി ഘടനയിൽ ചെറിയ തോതിലുള്ള ചായം പരീക്ഷണമാണ് ലാബ് ഡിപ്പ്. മുഴുവൻ റോളുകളും ഏറ്റെടുക്കുന്നതിന് മുൻപ് ഉൽപ്പാദന ഡൈഹൗസിന് ടോളറൻസിനുള്ളിൽ നിറ ലക്ഷ്യം എത്തിക്കാൻ കഴിയുമോ എന്ന് സ്ഥിരീകരിക്കുകയാണ് അതിന്റെ ധർമ്മം.
ഈ ഘട്ടത്തിൽ കാലതാമസങ്ങൾ സൃഷ്ടിക്കുന്ന ഘടനാപരമായ പ്രശ്നങ്ങൾ:
ലാബ് ഡിപ്പ് അനുമതി നന്നായി കൈകാര്യം ചെയ്യുന്ന ബ്രാൻഡുകൾ അതിനെ സാമ്പിൾ അനുമതിക്ക് ശേഷമല്ല, അതിനൊപ്പം സമാന്തരമായി നടക്കുന്ന ഒരു പ്രവൃത്തിപ്രവാഹമായി കണക്കാക്കുന്നു. ഘടനാപരമായ സാമ്പിൾ പരിശോധിക്കുന്ന അതേ സമയത്തുതന്നെ നിറലക്ഷ്യം ഉറപ്പാക്കി ഡൈഹൗസിലേക്ക് സമർപ്പിക്കണം. ഇത് രണ്ട് പരിശോധനകളുടെയും ഗുണനിലവാരം കുറയ്ക്കാതെ മൊത്തത്തിലുള്ള സോഴ്സിംഗ് സമയരേഖ ചുരുക്കുന്നു.
ലാബ് ഡിപ്പ് ടോളറൻസുകൾ, അനുമതി പ്രവാഹങ്ങൾ, സാധാരണ ബൾക്ക് നിറ പ്രശ്നങ്ങൾ എന്നിവയുടെ വിശദമായ വിശകലനത്തിന് ഞങ്ങളുടെ ഗൈഡ് കാണുക: നെയ്ത തുണിയുടെ ലാബ് ഡിപ്പ് അനുമതി: പ്രവാഹം, ടോളറൻസുകൾ, സാധാരണ ബൾക്ക് നിറ പ്രശ്നങ്ങൾ.
തുണി കട്ട്-ആൻഡ്-സ്യൂവിലേക്ക് പോകുന്നതിന് മുമ്പുള്ള തുണി സോഴ്സിംഗ് പ്രക്രിയയിലെ അവസാന പരിശോധനാ കേന്ദ്രമാണ് ബൾക്ക് സ്വീകരണ പരിശോധന. സാമ്പിളിൽ അനുമതി നൽകിയതും ബൾക്കിൽ അയച്ചതും തമ്മിൽ പൊരുത്തക്കേടുണ്ടെന്ന് ബ്രാൻഡുകൾ ഏറ്റവും കൂടുതൽ കണ്ടെത്തുന്നതും ഈ ഘട്ടത്തിലാണ് — കാരണം രണ്ടും വ്യത്യസ്ത സാഹചര്യങ്ങളിലാണ് ഉൽപ്പാദിപ്പിച്ചത്.
നെയ്ത തുണികളിൽ ബൾക്കും സാമ്പിളും തമ്മിലുള്ള വ്യതിയാനത്തിന്റെ സാധാരണ കാരണങ്ങൾ:
താഴെ പറയുന്ന ബൾക്ക് പരിശോധനാ ക്രമം ഈ അപകടസാധ്യതകളെ കണ്ടെത്താനുള്ള ബുദ്ധിമുട്ടിന്റെ ക്രമത്തിൽ കൈകാര്യം ചെയ്യുന്നു:
| പരിശോധനാ ഘട്ടം | രീതി |
|---|---|
| റോൾ അറ്റത്തുനിന്നുള്ള സാമ്പിളിംഗ് | ഓരോ റോളിന്റെയും അറ്റത്തുനിന്ന് 1–2 മീറ്റർ മുറിച്ചെടുക്കുക. പുറം പൊതിപ്പിൽ മാത്രം സാമ്പിൾ എടുക്കരുത് — അത് റോളിന്റെ ഉള്ളടക്കത്തെ പ്രതിനിധീകരിക്കാത്ത വെളിച്ചമോ കൈകാര്യം ചെയ്യലിലെ കേടുപാടുകളോ ഏൽക്കാം. |
| ഷേഡ് ബാൻഡിംഗ് | പ്രതിനിധീകരണ റോളുകളിൽ നിന്ന് സ്ട്രിപ്പുകൾ മുറിച്ച്, അവ വശങ്ങളിലായി തുന്നിച്ചേർത്ത്, വാങ്ങുന്നയാൾ അനുമതി നൽകിയ പ്രകാശസ്രോതസ്സിൽ പരിശോധിക്കുക. അനുമതി നൽകിയ ബൾക്ക് സ്റ്റാൻഡേർഡിൽനിന്ന് കാഴ്ചയിൽ വ്യക്തമായി വ്യത്യാസമുള്ള റോളുകൾ അടയാളപ്പെടുത്തണം. |
| GSM സ്പോട്ട് ചെക്ക് | അംഗീകരിച്ച റോൾ സാമ്പിളിംഗ് പ്ലാൻ അനുസരിച്ച് മുറിച്ച ഭാഗങ്ങൾ തൂക്കുക. അനുമതി നൽകിയ സാമ്പിൾ തൂക്കവും വാങ്ങൽ ഓർഡർ ടോളറൻസും തമ്മിൽ താരതമ്യം ചെയ്യുക. ടോളറൻസിന് അപ്പുറമുള്ള ഏത് വ്യതിയാനവും കൂടുതൽ റോളുകളുടെ പരിശോധനയ്ക്ക് കാരണമാകണം. |
| ചുരുങ്ങൽ പരസ്പരബന്ധം | സാമ്പിൾ അനുമതിക്കിടയിൽ സ്വീകരിച്ച അതേ പ്രോട്ടോക്കോൾ ഉപയോഗിച്ച് ബൾക്ക് റോളുകളിൽ നിന്ന് മുറിച്ച ഭാഗങ്ങൾ കഴുകി അളക്കുക. ഫലങ്ങൾ താരതമ്യം ചെയ്യുക. കാര്യമായ വ്യത്യാസം ഫിനിഷിംഗിലെ മാറ്റത്തെ സൂചിപ്പിച്ചേക്കാം — ഏറ്റവും സാധ്യത ഹീറ്റ്-സെറ്റിംഗ് താപനിലയിലോ ടെൻഷനിലോ. |
| AQL ദൃശ്യ പരിശോധന | നിയന്ത്രിത പ്രകാശത്തിൽ തുണി റോളുകൾ ഉപരിതല കേടുപാടുകൾക്കായി പരിശോധിക്കുക. പരിശോധന ആരംഭിക്കുന്നതിന് മുമ്പ് പരിശോധനാ നില, കേടുപാട് വർഗ്ഗീകരണം, സ്വീകാര്യമായ ഗുണനിലവാര പരിധി എന്നിവ വാങ്ങൽ ഓർഡറിൽ നിർവചിച്ചിരിക്കണം. |
ബൾക്ക് സ്വീകരണത്തിൽ ഷേഡ് ബാൻഡിംഗ് നടത്താത്ത ബ്രാൻഡുകൾ പാനലുകൾ കട്ട് ചെയ്തതിന് ശേഷമാണ് ഷേഡ് വ്യതിയാനം കണ്ടെത്തുന്നത് — അപ്പോൾ കാണുന്ന വസ്ത്ര പൊരുത്തക്കേട് സഹിക്കുകയോ വസ്ത്രം ഉപേക്ഷിക്കുകയോ മാത്രമാണ് ഓപ്ഷനുകൾ. ചെലവിലും സമയരേഖയിലും ഇവ രണ്ടും തിരിച്ചുപിടിക്കാനാവില്ല.
ബൾക്ക് പരിശോധിച്ച്, റിലീസ് മാനദണ്ഡങ്ങൾ പാലിച്ച്, തുണി ഉൽപ്പാദനത്തിനായി ഔദ്യോഗികമായി അനുമതി നൽകിയാൽ തുണി സോഴ്സിംഗ് പ്രക്രിയ അവസാനിക്കുന്നു. പരിശോധനയിൽ വിജയിക്കാത്ത ഏത് റോളും ക്വാറന്റൈൻ ചെയ്ത് രേഖപ്പെടുത്തണം — പിന്നീട് ഉപയോഗിക്കാൻ ഔദ്യോഗികമല്ലാതെ മാറ്റിവയ്ക്കരുത്.
കുറഞ്ഞത്: ടോളറൻസ് പരിധികളോടെയുള്ള ഫൈബർ കോമ്പോസിഷൻ, ഒരു GSM ലക്ഷ്യം (വിശാലമായ പരിധിയല്ല), കട്ട് ചെയ്യാവുന്ന വീതി, നിർമ്മാണ തരം, ഫിനിഷ് ആവശ്യകതകൾ, ഒരു നിറ റഫറൻസ് (Pantone TCX അല്ലെങ്കിൽ ഭൗതിക സ്വാച്ച്), സർട്ടിഫിക്കേഷൻ ആവശ്യകതകൾ, MOQ പാരാമീറ്ററുകൾ. ഇവയിലേതെങ്കിലും ഇല്ലാത്ത സ്പെക് ഷീറ്റ് ബ്രാൻഡിന്റേതായിരിക്കേണ്ട തീരുമാനങ്ങൾ എടുക്കാൻ മില്ലിന് അവസരം നൽകുന്നു.
ഇഷ്ടാനുസൃത നെയ്ത തുണി വികസനങ്ങൾക്ക് സാധാരണയായി രണ്ട് മുതൽ മൂന്ന് റൗണ്ടുകൾ ആവശ്യമാണ് — ഒരെണ്ണം ഘടനയ്ക്കും കൈകൊണ്ടുള്ള അനുഭവത്തിനും, ഒന്നോ അതിലധികമോ നിറത്തിനും ഫിനിഷ് ക്രമീകരണങ്ങൾക്കും. നിലവിലുള്ള ഒരു മിൽ ബന്ധത്തിൽ നിന്നുള്ള സ്റ്റോക്ക് തുണികൾ ഒറ്റ റൗണ്ടിൽ തീർന്നേക്കാം. പ്രോജക്ട് ടൈംലൈനിൽ കുറഞ്ഞത് രണ്ട് റൗണ്ടുകളെങ്കിലും ഉൾപ്പെടുത്തുന്നത് ഒരു പുനരവലോകനം ആവശ്യമാകുമ്പോൾ ഷെഡ്യൂൾ ചുരുങ്ങുന്നത് തടയുന്നു.
അതെ, അത് ശുപാർശ ചെയ്യുന്നു. ഘടനാപരമായ സാമ്പിൾ വിലയിരുത്തുന്ന അതേ സമയത്ത് തന്നെ നിറത്തിന്റെ ലക്ഷ്യം ഡൈഹౌസിന് സമർപ്പിക്കുക — അതിനുശേഷമല്ല. ഈ രണ്ട് അവലോകനങ്ങളും സ്വതന്ത്രമാണ്, അപകടസാധ്യതയില്ലാതെ സമാന്തരമായി നടത്താം. ലാബ് ഡിപ്പ് ഘട്ടത്തിൽ ഉണ്ടാകുന്ന മിക്ക തുണി സോഴ്സിംഗ് കാലതാമസങ്ങളും സമാന്തരമല്ലാതെ തുടർച്ചയായി നടത്തുന്ന വർക്ക്ഫ്ലോകൾ മൂലമാണ് ഉണ്ടാകുന്നത്.
നെയ്ത തുണി സോഴ്സിംഗ് അന്വേഷണം ആരംഭിക്കാൻ തയ്യാറാണോ? ഘടനാപരമായ ഒരു സാമ്പിൾ നിർദ്ദേശം ലഭിക്കാൻ നിങ്ങളുടെ സ്പെക്ക് ഷീറ്റ് അല്ലെങ്കിൽ ടെക് പാക്ക് ഞങ്ങളുമായി പങ്കിടുക — GSM ഓപ്ഷനുകൾ, നിർമ്മാണ ശുപാർശകൾ, ലീഡ് ടൈം എന്നിവ ഉൾപ്പെടെ.
 നിർമ്മാതാവ് ഇൻസൈറ്റുകൾ
ടൈ-ഡൈ നെയ്ത തുണി ബൾക്ക് ഉൽപ്പാദനം: പ്രോസസ് നിയന്ത്രണവും ബാച്ച് ആവർത്തനക്ഷമതയും
കൂടുതൽ വായിക്കുക ഫാബ്രിക് താരതമ്യം
സ്കൂബ ഫാബ്രിക് vs നിയോപ്രീൻ: സാമ്പിൾ എടുക്കുന്നതിന് മുമ്പ് നിർമ്മാണ വ്യത്യാസം അർത്ഥമാക്കുന്നത്
കൂടുതൽ വായിക്കുക വ്യവസായ വീക്ഷണങ്ങൾ
ഹെവിവെയ്റ്റ് 300 GSM കോട്ടൺ തുണിയുടെ ബഹുമുഖതയും ഈടുനിൽപ്പും
കൂടുതൽ വായിക്കുക ട്രെൻഡുകളും വ്യവസായവും
വസ്ത്രങ്ങൾക്കായുള്ള റീസൈക്കിൾ ചെയ്ത നെയ്ത തുണിയുടെ ആവശ്യം: ബ്രാൻഡ് സോഴ്സിംഗ് തീരുമാനങ്ങളെ നയിക്കുന്നത് എന്താണ്
കൂടുതൽ വായിക്കുക തുണി
എല്ലാ സീസണുകൾക്കുമുള്ള നെയ്ത തുണികൾ: ശരിയായ ഭാരവും മെറ്റീരിയലും തിരഞ്ഞെടുക്കൽ
കൂടുതൽ വായിക്കുക