2009年創業のニット生地メーカー · 中国
2009年創業のニット生地メーカー · 中国

調達における重要なポイント
ニットジャガードのブリーフと織物ジャガードのブリーフは互換できません。ループ構造は伸縮性をもたらしますが、細かいリピートの精度には限界があります。織物からニットへ切り替えるブランドは、開発開始前にリピートへの期待値を調整する必要があります。
画面上では精密に見えるジャガード柄でも、リピートサイズ、糸の方向性、色数を未確定のままにすると、避けられたはずのサンプリングが繰り返されることがあります。これらは単なるデザイン上の選択ではありません。開発開始前に確認すべき生産の入力条件です。
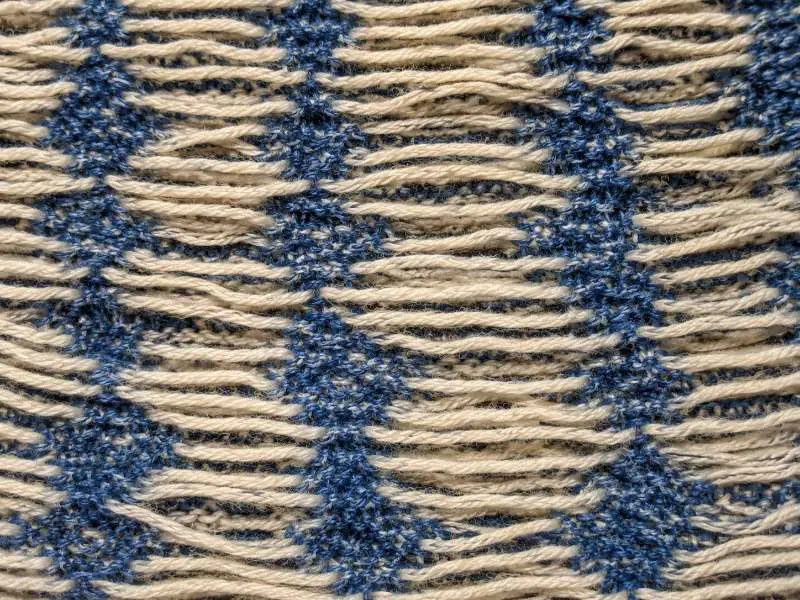
ジャガード柄のリピート単位、つまり生地全体にタイル状に繰り返される最小のデザインモジュールは、視覚的なリズムだけにとどまらず、はるかに多くを決定します。ニットジャガードでは、リピートの境界ごとに機械が浮き糸を管理しなければならないポイントになります。浮き糸とは、モチーフ領域の間で生地の裏側を渡る編まれていない糸のことです。浮き糸が長くなると、カットソー縫製時のスナッグのリスクが高まり、完成生地の肌触りに影響することがあります。密にタイル状に繰り返される短いリピートは、より厳密な針の配列を要求し、1列あたりに実際に使用できる色数を制限することがあります。
ブランドにとっての実際的な意味はこうです。大きなリピートを持つジャガード柄、たとえば衣料のセクション全体にまたがるような幅広いイントレシア風のモチーフは、小さく密な幾何学タイルに比べて、1列あたりにより多くの針が関与することを必要とします。これにより、プログラミングの確認時間、機械の段取りの複雑さ、そしてリピートが使用可能な生地幅や衣料パネルのレイアウトとうまく合わない場合の素材計画の負荷が増す可能性があります。 これらは工場の恣意的な判断ではありません。デザインファイルで指定されたリピート寸法から直接導かれるものです。
ここでの調達上のチェックポイントは技術的なことではなく、組織的なことです。リピートの寸法(タイルの横方向の幅と縦方向の高さ)は、最初の試編みで判明するのではなく、ブリーフの段階で確認しておくべきです。デザインチームがセンチメートルを使用し、工場がゲージあたりの編み目数でプログラムを組んでいる場合、この単位換算のギャップが最初の修正サイクルのよくある原因となります。ビジュアルファイルと、同じ単位系で記載されたリピート仕様書の両方を提供することで、ニットジャカード開発における初期段階の遅延で最も頻繁に起こるものの一つを解消できます。
ジャカードパターンの明瞭さは、選択した糸が機械のゲージ、リピートサイズ、配色レイアウトにどれだけ適合しているかによって決まります。細い糸は、各編み目が視覚的な重みをあまり持たないため、よりクリアなモチーフの輪郭を支えることができ、一方で太い糸は色領域間の境界をより柔らかくする傾向があります。小さな文字、細かい幾何学模様、密接なリピート間隔の場合は、試編みの前に糸の方向を確認する必要があります。
色の適合性は、メイン糸の選択と同じくらい重要です。3色または4色のジャカードパターンでは、モチーフの輪郭で目に見える形でテンションが変化しないよう、糸は互換性のある番手と撚りの範囲内に収めるべきです。また、フロートの挙動は選択した繊維と仕上げ工程に照らして確認する必要があります。なぜなら、裏面のテンションは仕上げ後に変化する可能性があるからです。ジャカードニット生地の選択肢を比較しているブランドにとって、糸の選択は最初のサンプル前に確定すべきであり、モチーフがすでに歪んで見えてから修正するべきものではありません。
ニットジャカードの開発は予測可能な工程順序に従い、各段階での遅延も、どこに判断ポイントがあるかを把握すれば同様に予測可能です。
プロセスは、デジタルデザインファイルが機械の制御システムにプログラムされるところから始まります。工場はビジュアルパターンを、ゲージと配色構成に固有の針動作のシーケンスに変換します。このため、ジャカードパターンのバーチャルサンプリングは、物理的なサンプリングが始まる前にパターン構造、糸の挙動、機械プログラミングを明確にするのに役立ちます。最初の物理的な出力は通常、機械のルートとサンプルの範囲に応じて、試編みまたは試作パネルです。これが、視覚的な承認を行える最初の物理的な基準点となります。
試編みが承認ではなく修正依頼のきっかけとなる最も一般的な理由は、次の3つのカテゴリーに分類されます:
先染め見本の承認後、開発は生産サンプルへと進みます。これは生産機で生産時と同じテンションで作られる全幅のパネルです。短い先染め見本は仕上げ後の全幅生地の挙動を必ずしも反映しないため、肌触り、ドレープ性、仕上げ後の目付はこの段階で適切に評価されます。この段階での承認により、開発は量産へ進むことができます。柄の複雑さや配色数によって、この工程にかかる時間は異なります。2色で小さな幾何学リピートのプログラムは、通常5色で大柄のモチーフのものより早く進みます。同様の開発シナリオにおいてダブルニット生地の構造が構造的安定性にどう影響するかの参考として、製品ページが役立ちます。
調達チームにとっての実務的な要点は、修正の各ラウンドが時間を追加するということです。開発開始前に仕様書でリピート寸法、糸の仕様、色数を確定できれば、ファイル提出から量産承認までの道のりは、それらの決定を工場の解釈に委ねた場合よりも実質的に短くなります。
織物のジャカード柄をニット開発に移すブランドは、同じエッジのシャープさを期待することがよくありますが、構造の仕組みは異なります。織物のジャカードは経糸と緯糸の交錯によって柄を表現するのに対し、ニットのジャカードは選択された針とループ形成によってモチーフを構成します。ループには伸縮性と横方向の動きがあるため、細い線、小さな文字、鋭い斜めのエッジはニットの形では柔らかく見えることがあります。
調達上のチェックポイントは、サンプリング前にモチーフを確認することです。水平および垂直の幾何学柄は、通常ニットのジャカードへよりきれいに変換されます。繊細な筆記体、写真的なグラデーション、非常に小さなディテールは、簡略化、リピート調整、または異なる生産ルートが必要になる場合があります。仕様書がサンプリングへと進む流れの全体像については、カスタムニット生地開発のプロセスをご覧ください。
完全なジャカード柄の仕様書は、プログラミング開始前に主要な生産上の問いに答えるべきです。簡潔にまとめつつ、入力内容を明確にしてください:
これらの詳細は工場の開発作業を制限するものではありません。プログラミング時の解釈のばらつきを減らし、最初のストライクオフがバイヤーのデザイン意図に近づく助けとなります。
ニットジャカードのデザインで糸の色が1色増えるごとに、その色が現れるすべての段で機械が処理しなければならない浮き糸管理の層が新たに加わります。2色のジャカード柄は5色のものよりプログラミングと調整が大幅に簡単で、ストライクオフもより少ない回数で承認される可能性が高いです。開発期間が短いブランドは、色数を早い段階でデザイン判断に織り込むべきです。たとえば5色から3色に減らすことで、プログラミングと調整の段階を大きく短縮できます。この関係は線形ではありませんが、方向性は一貫しています。色数が少ないほど変数が減り、承認が早まります。
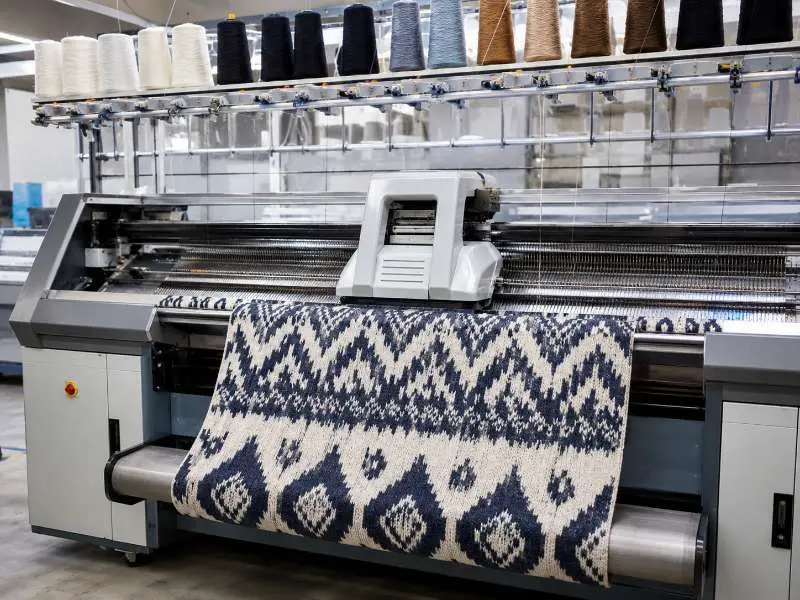
ジャカード柄は、丸編み機と横編み機のどちらでも製織できますが、その選択は通常、ジャカードの要件そのものではなく、最終用途の構造によって決まります。丸編みジャカードは、ジャージーをベースとするプログラムに適しています。つまり、筒状の生地を開いて平らに広げるカットアンドソーンのアパレルです。横編みジャカードは、パネルを形に合わせて編み立てるセーターなどのフルファッション衣料に多く用いられます。設計ファイルの要件は2種類の機械で異なるため、ブリーフではどの生産ルートを想定するかを明記する必要があります。一方の機械で機能するデザインは、もう一方で稼働させる前に調整が必要になる場合があります。
Runtang Textileは、構造的なニットウェアや柄入りジャージーを調達するアパレルブランド向けにジャカードニット生地を生産しています。デザインファイルや初期段階のブリーフをお持ちの場合は、サンプルのご依頼またはお見積もりをご依頼いただき、開発レビューを開始してください。