2009'dan Beri Örme Kumaş Üreticisi · Çin
2009'dan Beri Örme Kumaş Üreticisi · Çin

Temel Sourcing Çıkarımları
Örme jakar brifleri ile dokuma jakar brifleri birbirinin yerine geçmez: İlmek yapısı esneklik sağlar ancak ince raport hassasiyetini sınırlar — dokumadan örmeye geçen markaların geliştirmeye başlamadan önce raport beklentilerini ayarlamaları gerekir.
Ekranda hassas görünen bir jakar deseni, raport boyutu, iplik yönü ve renk sayısı açık bırakıldığında yine de önlenebilir numune turlarını tetikleyebilir. Bunlar yalnızca tasarım tercihleri değildir. Geliştirme başlamadan önce doğrulanması gereken üretim girdileridir.
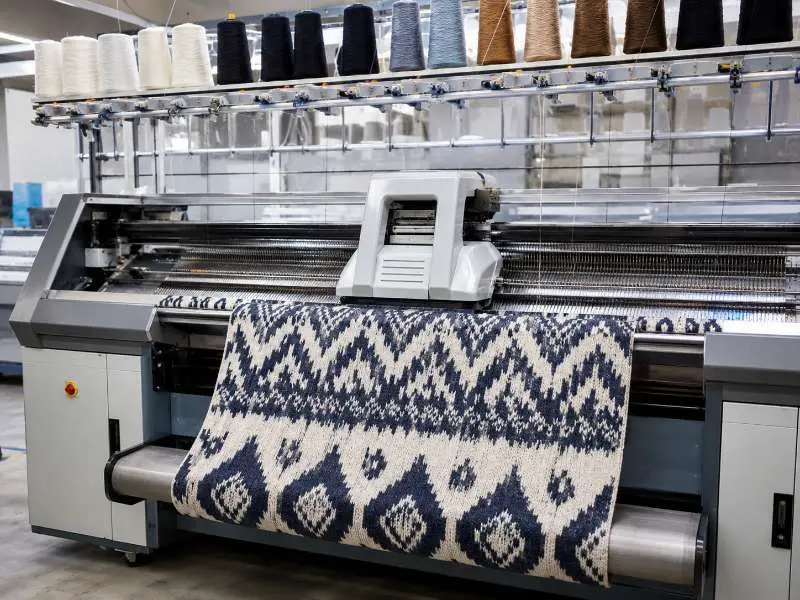
Jakar desenindeki raport birimi — kumaş boyunca karo halinde tekrarlanan en küçük tasarım modülü — görsel ritimden çok daha fazlasını belirler. Örme jakarda her raport sınırı, makinenin atlama ipliklerini yönetmesi gereken bir noktadır: motif alanları arasında kumaşın arkasından geçen örülmemiş iplikler. Daha uzun atlamalar, kesim-dikim sırasında takılma riskini artırır ve bitmiş kumaşın tutumunu etkileyebilir. Yoğun karo halinde döşenen daha kısa raportlar, daha sıkı iğne sıralaması gerektirir ve sıra başına pratik olarak kaç rengin kullanılabileceğini sınırlayabilir.
Markalar için pratik sonuç şudur: Geniş bir raporta sahip bir jakar deseni — örneğin bir giysi bölümü boyunca uzanması amaçlanan geniş bir intarsia tarzı motif — küçük, yoğun bir geometrik karoya göre sıra başına daha fazla iğne katılımı gerektirir. Bu, raport kullanılabilir kumaş genişliği veya giysi paneli yerleşimi ile iyi hizalanmadığında programlama inceleme süresini, makine kurulum karmaşıklığını ve malzeme planlama baskısını artırabilir. Bunlar keyfi fabrika kararları değildir. Doğrudan tasarım dosyasında belirtilen raport boyutlarından kaynaklanır.
Buradaki tedarik kontrol noktası teknik değil, organizasyoneldir. Raport boyutları — karonun yatay genişliği ve dikey yüksekliği — ilk baskı sırasında keşfedilmemeli, brifte doğrulanmalıdır. Tasarım ekibiniz santimetre kullanıyorsa ve fabrikanız inç başına iğne cinsinden programlıyorsa, bu dönüşüm boşluğu ilk revizyon döngüsünün yaygın bir kaynağıdır. Hem görsel dosyayı hem de aynı birim sisteminde yazılı bir raport spesifikasyonunu sağlamak, örme jakar geliştirmede en sık görülen erken aşama gecikmelerinden birini ortadan kaldırır.
Bir jakar deseninin netliği, seçilen ipliğin makine inceliği, raport boyutu ve renk yerleşimi ile ne kadar iyi eşleştiğine bağlıdır. Daha ince iplikler daha temiz motif kenarlarını destekleyebilir çünkü her örülmüş ilmek daha az görsel ağırlık taşır; daha kalın iplikler ise renk alanları arasında genellikle daha yumuşak bir sınır oluşturur. Küçük metinler, ince geometrik motifler veya sıkı raport aralıkları için, baskı öncesinde iplik yönü gözden geçirilmelidir.
Renk uyumu, ana iplik seçimi kadar önemlidir. 3 renkli veya 4 renkli bir jakar deseninde, iplikler uyumlu numara ve büküm aralığında kalmalıdır, böylece motif kenarlarında gerilim görünür şekilde değişmez. Atlama davranışı da seçilen elyaf ve terbiye yoluna göre kontrol edilmelidir, çünkü ters yüzdeki gerilim terbiye sonrası değişebilir. Jakar örme kumaş seçeneklerini karşılaştıran markalar için, iplik seçimi ilk numuneden önce onaylanmalı, motif zaten bozuk göründükten sonra düzeltilmemelidir.
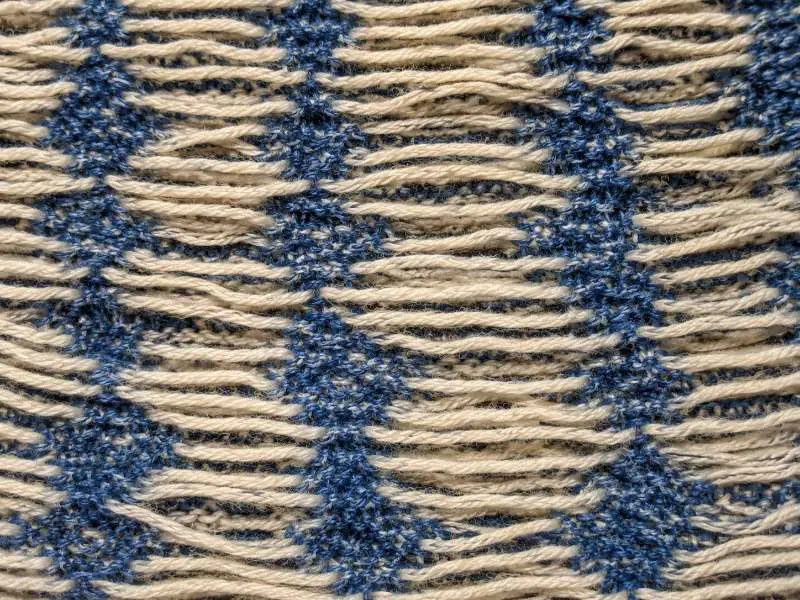
Örme jakar geliştirme öngörülebilir bir aşama dizisini izler ve karar noktalarının nerede olduğunu bildiğinizde her aşamadaki yavaşlamalar da öngörülebilir.
Süreç, dijital bir tasarım dosyasının makinenin kontrol sistemine programlanmasıyla başlar. Fabrika, görsel deseni belirli bir incelik ve renk konfigürasyonuna özgü bir iğne hareketi dizisine dönüştürür. Bu nedenle, jakar desenleri için sanal numune alma, fiziksel numune almaya başlamadan önce desen yapısını, iplik davranışını ve makine programlamasını netleştirmeye yardımcı olabilir. İlk fiziksel çıktı, makine rotasına ve numune kapsamına bağlı olarak genellikle bir deneme baskısı veya deneme panelidir. Bu, görsel onayın gerçekleşebileceği ilk fiziksel referans noktasıdır.
Bir deneme baskısının onay yerine revizyon talebi tetiklemesinin en yaygın nedenleri üç kategoriye ayrılır:
Vuruş onayından sonra geliştirme, üretim numunesine geçer — üretim makinesinde üretim geriliminde üretilen tam en panel. Tuşe, dökümlülük ve bitmiş gramaj bu aşamada doğru şekilde değerlendirilir, çünkü kısa vuruş numuneleri her zaman tam en kumaşın terbiye sonrası davranışını yansıtmaz. Bu aşamadaki onay, geliştirmeyi seri üretim için serbest bırakır. Desen karmaşıklığına ve renk yolu sayısına bağlı olarak bu süreç değişken süreler alabilir; 2 renkli ve küçük geometrik tekrarlı programlar genellikle 5 renkli ve büyük ölçekli motifli olanlardan daha hızlı ilerler. Benzer geliştirme senaryolarında çift yüzlü örme kumaş yapısının yapısal stabiliteyi nasıl etkilediği hakkında bağlam için ürün sayfası yararlı bir referanstır.
Tedarik ekipleri için pratik çıkarım: her revizyon turu zaman ekler. Brief, geliştirme başlamadan önce tekrar boyutlarını, iplik özelliklerini ve renk sayısını netleştirirse, dosya gönderiminden seri onaya kadar olan yol, bu kararların fabrikanın yorumuna bırakılmasından önemli ölçüde daha kısadır.
Dokuma jakar desenini örme geliştirmeye taşıyan markalar genellikle aynı kenar netliğini bekler, ancak yapı farklı çalışır. Dokuma jakar, deseni çözgü ve atkı geçişleriyle taşır; örme jakar ise motifi seçilen iğneler ve ilmek oluşumuyla oluşturur. İlmekler esneme ve yanal hareket özelliğine sahip olduğundan, ince çizgiler, küçük metinler ve keskin diyagonal kenarlar örme formda daha yumuşak görünebilir.
Tedarik kontrol noktası, numune almadan önce motifi gözden geçirmektir. Yatay ve dikey geometrik desenler genellikle örme jakara daha temiz aktarılır. İnce script, fotografik geçişler ve çok küçük detaylar sadeleştirme, tekrar ayarı veya farklı bir üretim rotası gerektirebilir. Bir brief'in numuneye nasıl ilerlediğine dair daha geniş bir bakış için özel örme kumaş geliştirme sürecine bakın.
Eksiksiz bir jakar desen brief'i, programlama başlamadan önce temel üretim sorularını yanıtlamalıdır. Kısa tutun, ancak girdileri netleştirin:
Bu detaylar fabrikanın geliştirme çalışmasını sınırlamaz. Programlama sırasında yorumlamayı azaltır ve ilk numunenin alıcının tasarım niyetine daha yakın olmasına yardımcı olur.
Örme jakar tasarımına eklenen her iplik rengi, makinenin o rengin göründüğü her sırada yönetmesi gereken yeni bir atlama katmanı oluşturur. 2 renkli bir jakar deseninin programlanması ve kalibrasyonu, 5 renkli olandan önemli ölçüde daha basittir ve numunenin daha az turda onaylanma olasılığı daha yüksektir. Sıkışık geliştirme takvimi olan markalar, renk sayısını tasarım kararlarına erken dahil etmelidir — örneğin 5 renkten 3 renge düşürmek, programlama ve kalibrasyon aşamasını önemli ölçüde kısaltabilir. İlişki doğrusal değildir, ancak yön tutarlıdır: daha az renk, daha az değişken, daha hızlı onay.
Jakar desenleri hem yuvarlak hem de düz örme makinelerinde üretilebilir ve seçim genellikle jakar gereksiniminin kendisinden ziyade nihai kullanım yapısına göre belirlenir. Yuvarlak örme jakar, tüpün açılıp düz serildiği kesim-dikim giysiler olan jarse bazlı programlara uygundur. Düz örme jakar, panelin forma göre örüldüğü kazak gibi tam biçimli trikolarda daha yaygındır. Tasarım dosyası gereksinimleri iki makine türü arasında farklılık gösterir, bu nedenle brief hangi üretim yolunun amaçlandığını belirtmelidir. Bir makine türünde çalışan bir tasarım, diğerinde çalıştırılmadan önce ayar gerektirebilir.
Runtang Tex, yapılı örme giyim ve desenli süprem kumaş tedarik eden giyim markaları için jakar örme kumaş üretmektedir. Tasarım dosyanız veya erken aşama bir brifiniz varsa, geliştirme incelemesini başlatmak için numune isteyin veya teklif alın.
 Kumaş Karşılaştırma
Scuba Kumaş ve Neopren: Numune Almadan Önce Yapı Farkı Ne Anlama Gelir
DEVAMINI OKU Kumaş Karşılaştırma
Modal ve Bambu Örme Kumaş: Markaların Gözden Kaçırdığı Sertifika Gerçeği
DEVAMINI OKU Teknik Bilgi
Pamuk Yıkama Suyunda Renk: Boya Salınımı, Renkli Tiftik ve Solma
DEVAMINI OKU Teknik Bilgi
Nem Emici Örme Kumaş: Elyaf Seçimi, Yapı ve Apre Takasları
DEVAMINI OKU Üretici Analizleri
Örme Kumaş Üretim Süreci: İplikten Bitmiş Ürüne Kalite Yolculuğu
DEVAMINI OKU